دليل استخدام ماكينة قطع الصفائح المعدنية بالليزر للتصنيع الصناعي
التاريخ: 2 أكتوبر 2026 المشاهدات : 270
تُعدّ آلة قطع الصفائح المعدنية بالليزر نقطة انطلاق أساسية في العديد من خطوط التصنيع. وتستمر العمليات التي تُجرى عليها خلال مراحل التشكيل واللحام والطلاء والتجميع النهائي. وتؤدي جودة الحواف الرديئة إلى الحاجة إلى عمليات الصقل. كما أن الثقوب غير الدقيقة تُصعّب عمليات التشكيل والتجميع. أما بطء تغيير الصفائح فيؤدي إلى توقف هذه الآلة باهظة الثمن عن العمل.
يبدأ اختيار الآلة بدراسة أعمال المصنع الحالية. حدد أنواع المعادن، والسماكات المعتادة، وأحجام الصفائح، وكميات الدفعات، والتفاوتات المسموح بها، ومتطلبات التشطيب. تحدد هذه التفاصيل هدف الإنتاج من حيث الطاقة، وتصميم الطاولة، والأتمتة، والمرافق، واختبارات القبول.
ما هي تقنية قطع الصفائح المعدنية بالليزر؟
تتبع الآلة مسارًا مُبرمجًا وتُركز شعاع الليزر على منطقة ضيقة من الصفيحة. ينصهر المعدن، أو يتفاعل مع غاز القطع عند استخدام الأكسجين. يُزيل الغاز المتدفق عبر الفوهة المادة من شق القطع. ويحافظ نظام التحكم في الارتفاع على رأس القطع على المسافة الصحيحة أثناء تحركه فوق الصفيحة.
تتكامل ليزرات الألياف بشكل ممتاز مع أنظمة التحكم الرقمي الحاسوبي (CNC) وتُستخدم لمعالجة العديد من المعادن الموصلة. يُتيح تغيير ملف التصميم بمساعدة الحاسوب (CAD) إنشاء شكل هندسي جديد للجزء مع الحد الأدنى من الإعدادات الميكانيكية، مما يُناسب ورش العمل، والنماذج الأولية، والكميات المختلطة.
ما هي المعادن التي يمكن معالجتها بواسطة آلة القطع بالليزر الليفي؟
تؤثر درجة الصلابة، والسمك، وحالة السطح، والانعكاسية، والتوصيل الحراري على كيفية قطع الصفيحة. اختر الغاز، والفوهة، والتركيز، والسرعة، ومصدر الليزر المناسب للعملية.
الفولاذ الكربوني
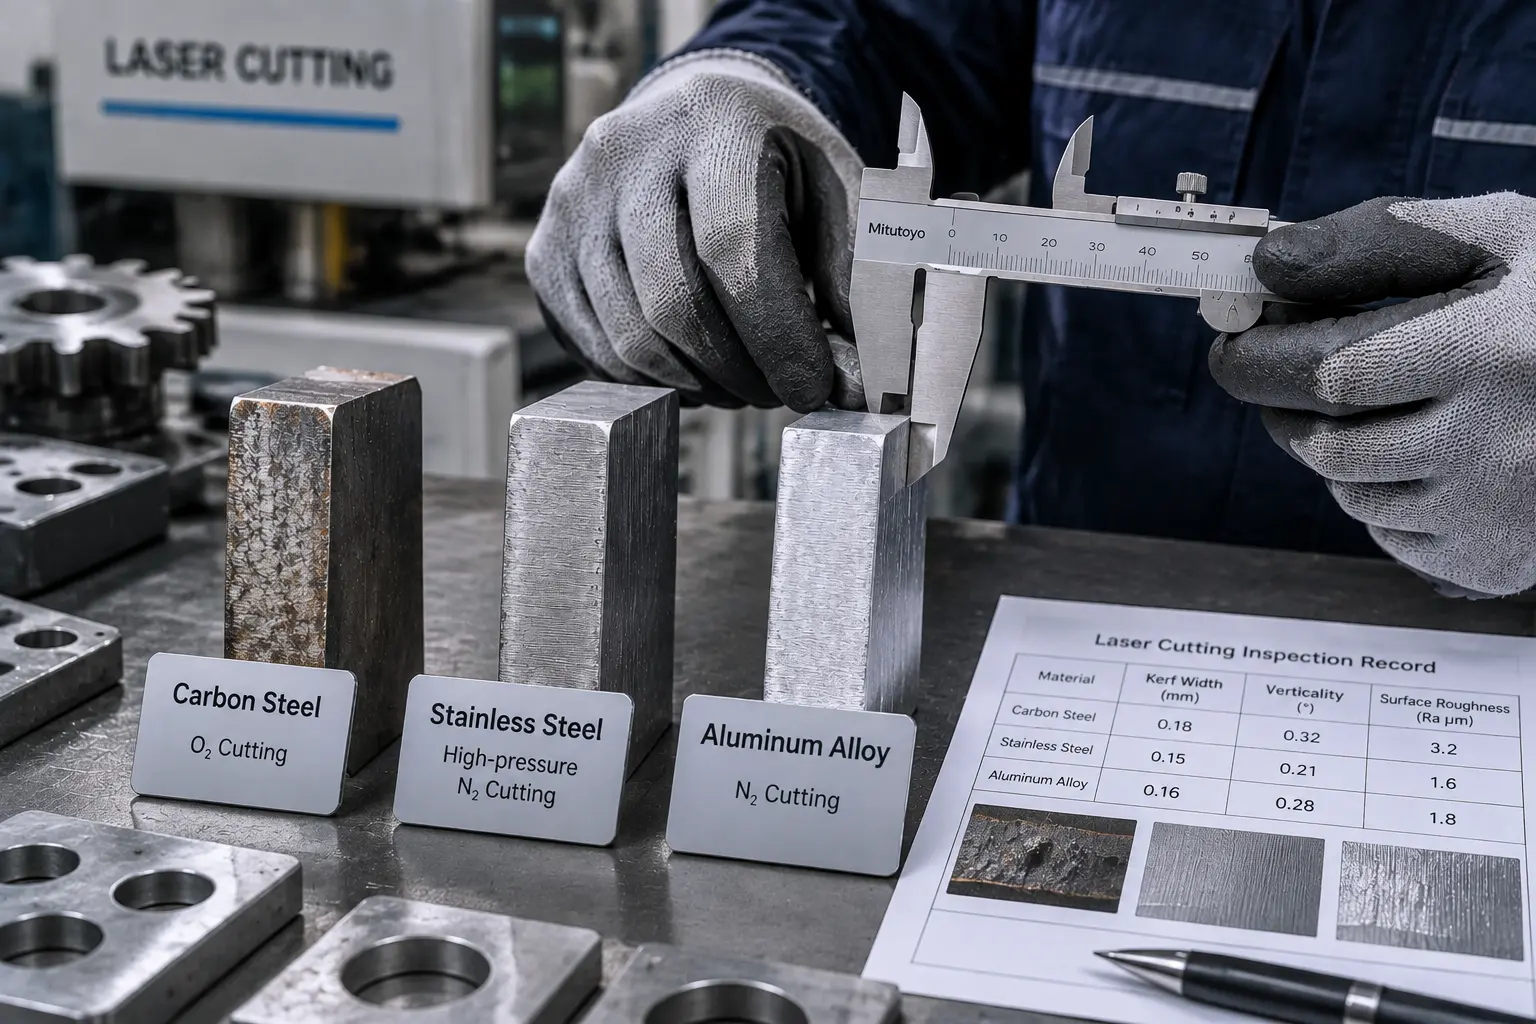
يُقطع الفولاذ الكربوني عادةً باستخدام الأكسجين أو النيتروجين. يُساهم الأكسجين في توليد الحرارة من خلال تفاعل طارد للحرارة، مما يُسرّع عملية القطع في المقاطع السميكة، مع ترك حافة مؤكسدة. أما النيتروجين، فيُناسب الأعمال التي تتطلب حافة نظيفة للحام أو الطلاء أو التشطيب. وغالبًا ما تُحدد المرحلة الإنتاجية التالية نوع الغاز المُستخدم.
الفولاذ المقاوم للصدأ
يُستخدم النيتروجين عالي الضغط غالبًا للحصول على حافة من الفولاذ المقاوم للصدأ خالية من الأكسيد. يزداد استهلاك الغاز مع زيادة السماكة، وقد يُشكّل جزءًا كبيرًا من تكلفة القطع. أثناء الاختبار، سجّل الضغط، ومعدل التدفق، والسرعة، والنتوءات، وتغير اللون على كامل الحافة.
الألومنيوم والنحاس الأصفر والنحاس
تتطلب هذه المعادن العاكسة مصدر ليزر متوافق وإعدادات ثابتة. اختبر السبيكة الفعلية وسماكتها، مع إيلاء اهتمام خاص لنقاط الثقب، والثقوب الصغيرة، والزوايا، والحافة السفلية، والنافذة الواقية.
صفائح مجلفنة ومطلية
تؤثر الطلاءات على كلٍ من القطع والهواء المحيط بالآلة. لذا، خطط لشفط فعال، وإعدادات خاصة بكل مادة، والاحتياطات المذكورة في بيانات سلامة المواد. كما تُطبق قواعد التهوية المحلية.
كيف تختار قوة الليزر المناسبة؟
استخدم مخططات الكتيبات لتضييق نطاق الخيارات، ثم أنشئ مخططًا لسمك المنتج بناءً على الطلبات الفعلية. سجّل حجم العمل في كل مادة ونطاق سمك، والوقت المستهدف لدورة الإنتاج، وحالة الحافة المطلوبة في المراحل اللاحقة.
قد يؤدي وجود صفيحة سميكة من حين لآخر إلى تشويه الاختيار. وقد يكون الاستعانة بمصادر خارجية لتنفيذ الأعمال الثقيلة النادرة أقل تكلفة من تصميم الآلة بناءً على حجمها.
تأكد من الاختيار النهائي بإجراء اختبارات قطع موثقة. زودنا بالمواد وملف متداخل يحتوي على الأشكال النموذجية، والثقوب، والزوايا، والفتحات. شغّل عدة أجزاء وسجّل وقت الدورة، واستهلاك الغاز، والمنتجات المعيبة، والأبعاد، وحالة الحواف. قارن إعدادات الإنتاج هذه مع عرض السعر.
تؤثر جودة الشعاع، ونطاق التركيز التلقائي، والتسارع، وتدفق الغاز، والتبريد، وحالة الفوهة، والتحكم في المعلمات أيضًا على المخرجات. قارن بين التكوينات الكاملة في ظل ظروف الإنتاج المحددة.
ما هو حجم وهيكل الآلة المناسب لإنتاجك؟
ينبغي أن تغطي منطقة العمل الملاءات الواردة وأكبر الأجزاء العادية. يمكن للأسرة الأكبر حجماً أن تُحسّن عملية التداخل وتُقلل من الحاجة إلى إعادة التموضع، ولكنها تتطلب مساحة أرضية أكبر ومسافات مناولة أطول. مجموعة ماكينات قطع الصفائح المعدنية بالليزر الليفي يوضح الهياكل الرئيسية للألواح المسطحة.
آلات أحادية المنصة
تعتمد طاولة واحدة على إجراءات بسيطة للتحميل والقص والتنظيف وإعادة التحميل. وهي مناسبة للأعمال المتنوعة، والأحجام المتوسطة، والمساحات المحدودة، على الرغم من توقف الليزر أثناء تغيير الألواح. ماكينة قطع بالليزر أحادية المنصة تبلغ مساحة العمل 1550 × 3050 مم في تكوين WT3015.
آلات طاولة التبادل
تتيح طاولة التبديل للمشغل إمكانية إخلاء أو تحميل منصة واحدة بينما تكون الأخرى داخل الآلة. قِس وقت التغيير الحالي أولاً. تتراكم الوفورات الصغيرة على مدار وردية عمل طويلة؛ وقد تستخدم المتاجر ذات الحجم المنخفض الطاولة الثانية في بعض الأحيان فقط.
آلات مغلقة وكبيرة الحجم
يساعد الغلاف الكامل على احتواء إشعاع الليزر والأبخرة عند اقترانه بأنظمة التعشيق والتهوية. وتتعامل منصات الطباعة كبيرة الحجم مع الألواح الطويلة والقطع كبيرة الحجم. تحقق مبكراً من سهولة الوصول للتسليم، والأساسات، ومدى وصول الرافعة، ومساحة إزالة الخردة، ومساحة الخدمة.
متى يكون استخدام الأتمتة مجدياً من الناحية المالية؟
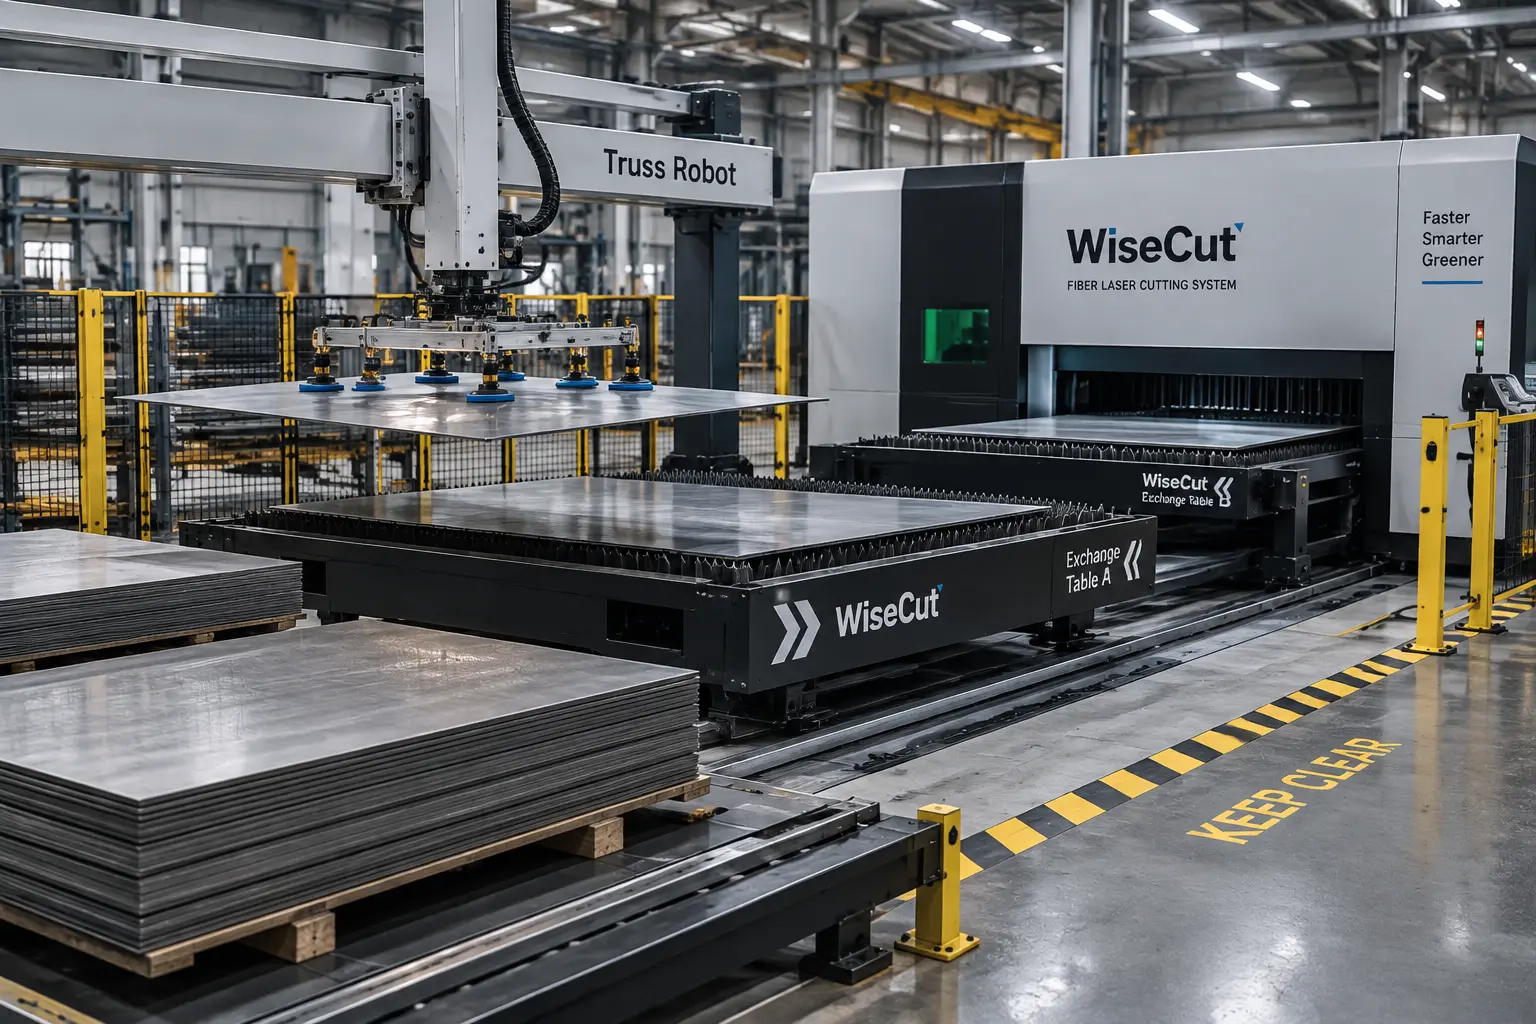
تتبع أوقات التحميل والتفريغ والفرز وفصل الصفائح لعدة نوبات عمل. يُظهر السجل مقدار الوقت الذي يمكن توفيره من خلال طاولة تبديل أو نظام آلي.
إن نظام تحميل الألواح الأوتوماتيكي تستخدم آلة WiseCut روبوتًا هيكليًا، وعربة تبديل كهربائية مزدوجة الطبقات، ونظام تحكم رقمي CNC، ونظام تحكم بالشفط. يتراوح نطاق المقاسات من 1200 × 1000 مم إلى 4000 × 2000 مم، بسماكة ألواح من 0.8 إلى 20 مم، وبحد أقصى لوزن اللوح 1300 كجم. قد يؤثر الزيت والتصاق الألواح على عملية الفصل، لذا قد تتطلب الأكوام الصعبة مساعدة المشغل.
احسب الاستثمار بناءً على دقائق العمل الموفرة، وتخصيص المشغلين، والاستخدام، والصفائح المقبولة لكل وردية. أضف إلى ذلك المخاطر المريحة لنقل الصفائح الثقيلة.
ما الذي يحدد جودة القطع؟
افحص الحافة بأكملها والخصائص الصعبة. تحقق من الأبعاد، والتكرارية، والنتوءات، والخبث، والخطوط، والأكسدة، والزوايا، والثقوب، والتشوه الحراري في عدة مواضع عبر الطاولة.
سجّل التركيز، ومحاذاة الفوهة، وضغط الغاز، ومعدل التغذية، وطريقة الثقب، وحالة العدسة، واستواء الصفيحة. توفر الإعدادات المعتمدة للمشغلين أساسًا لتحديد الأعطال وإصلاحها.
ما هي تكلفة تشغيل ماكينة قطع الصفائح المعدنية بالليزر؟
يشمل سعر الشراء الطاقة، وحجم الطاولة، ورأس القطع، ونظام التحكم الرقمي بالحاسوب (CNC)، والهيكل، ونظام الشفط، والتبريد، والمناولة. أضف تكاليف الشحن، والرسوم الجمركية، والتركيب، والتدريب، والأساسات، وتحديثات المرافق لحساب التكلفة الإجمالية.
تشمل تكاليف التشغيل الكهرباء، وغاز القطع، والهواء المضغوط، والفوهات، والنوافذ الواقية، والفلاتر، وصيانة التبريد، والخدمة، ووقت المشغل. ويُحتسب إنتاج المواد والتشطيب الثانوي ضمن نفس الحساب. قد تزيد تكلفة القطع الأسرع لكل قطعة مقبولة عند استهلاكها كمية إضافية من الغاز أو تركها حافة تحتاج إلى صقل. قارن العروض بناءً على الإنتاج لكل وردية وتكلفة كل قطعة مقبولة.
ما هي متطلبات التركيب والسلامة التي يجب عليك التحقق منها؟
تأكد من الجهد الكهربائي، والحمل المتصل، والتأريض، وإمدادات الغاز، وجودة الهواء، واحتياجات التبريد، والتهوية، وحدود درجة الحرارة المحيطة، وحمل الأساس. ارسم المخطط الكامل للموقع، بما في ذلك حركة الطاولة، والأبواب المفتوحة، ومناطق التحميل، ومداخل الصيانة، وإزالة الخردة.
ينبغي أن تشمل مواصفات السلامة الحماية، وأجهزة التعشيق، وأزرار التوقف الطارئ، ونوافذ المراقبة، وملصقات التحذير، والتحكم في الوصول، والعادم، وتدريب المشغلين، وإجراءات الصيانة. تحقق من هذه البنود وفقًا للوائح المعمول بها في موقع التركيب. يغطي معيار ISO 11553-1 مخاطر الإشعاع الليزري ومعلومات السلامة التي يقدمها المصنعون مع آلات المعالجة بالليزر.
كيف ينبغي عليك تقييم المورد وقبول الآلة؟
اطلب معلومات عن التكوين والتصميم والمرافق ومتطلبات الأساس وفترات الصيانة والمواد الاستهلاكية وشروط الضمان وإجراءات الخدمة. يجب أن يتضمن عرض الأسعار تحديد المعدات القياسية والخيارات والمكونات الخاصة بالطاقة.
استخدم ملفات العميل ومواده للقبول. حدد حدودًا قابلة للقياس للأبعاد وحالة الحواف، ثم قم بتشغيل عدد كافٍ من الأجزاء لإثبات قابلية التكرار. سجل وقت القطع، وإعدادات الغاز، والإنذارات، والمنتجات المرفوضة، وتدخل المشغل. يجب أن يحدد العقد موقع الاختبار، والمواد، والغازات، والاستجابة لنتيجة غير ناجحة.
بالنسبة للتركيب في الخارج، تأكد من الجهة المسؤولة عن التشغيل، واللغة المستخدمة في التدريب، وكيفية عمل الدعم عن بعد، ومتى يمكن للمهندس السفر، وما هي قطع الغيار المتوفرة.
بناء سير عمل كامل لتصنيع الصفائح المعدنية
تظهر قرارات القطع مجدداً أثناء عمليات الثني واللحام. يؤثر موضع الثقب، وبدل الثني، واتجاه الألياف، والنتوءات، وأكسدة الحواف على العمل اللاحق. راجع كل قطعة خام مع مراعاة قدرة التشكيل والأدوات قبل فصلها.
على سبيل المثال، تتميز مكبس الثني WiseCut WT-400T/4000 بطول ثني يبلغ 4000 مم، وقوة اسمية تبلغ 4000 كيلو نيوتن، ونظام تحكم رقمي CNC، وأدوات مجزأة. سيؤدي استخدام قطعة خام تتجاوز طول الثني المتاح أو تتطلب أدوات غير مناسبة إلى إيقاف عملية القطع، بعد استهلاك المواد ووقت تشغيل الماكينة.
قائمة التحقق لاختيار ماكينة قطع الصفائح المعدنية بالليزر
يرجى إدخال المعلومات التالية في طلب عرض الأسعار:
- درجات المواد ونطاقات السماكة العادية
- الأوراق القياسية وأكبر جزء منتظم
- التفاوتات وحالة الحافة المقبولة
- الناتج المطلوب لكل وردية
- تتوفر غازات القطع والهواء المضغوط
- متطلبات الطاولة، والحاوية، والتشغيل الآلي
- مساحة الأرضية، والطاقة، والتبريد، والتهوية، وحالة الأساسات
- اختبارات القطع والثقب والتكرارية
- شروط التركيب والتدريب والضمان والبرامج وقطع الغيار
إن استخدام نفس موجز الإنتاج لكل مورد يجعل مقارنة عروض الأسعار أسهل ويكشف عن العناصر المفقودة قبل توقيع العقد.
خيارات WiseCut للتصنيع الصناعي
تُوفر شركة WiseCut قواطع ليزرية للألواح المسطحة بتكوينات متنوعة، منها أحادية المنصة، وطاولة التبديل، والمغلقة، وذات التنسيق الكبير، والتحميل التلقائي. كما تشمل منتجاتها مكابس ثني CNC. وتشمل خدماتها رسومات الآلات المُخصصة، والدعم الفني عن بُعد، وتدريب المشغلين، وتوفير قطع الغيار. يمكن للمشترين مناقشة متطلبات القطع عن طريق إرسال درجات المواد، والسماكات، وحجم الصفائح، والحجم، ومتطلبات الحواف، ومرافق المصنع.
أسئلة متكررة
س1: ما هي قوة الليزر المناسبة لقطع الصفائح المعدنية؟
أ: اعتمد في اختيارك على المواد والسماكات الأكثر استخدامًا، بالإضافة إلى السرعة المطلوبة وحالة الحواف. تساعدك جداول الموردين في الفرز الأولي. أما القطع التجريبية المتكررة على مواد الإنتاج فتُستخدم للتحقق النهائي.
س2: ما هو غاز المساعدة الذي يجب استخدامه للفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم؟
ج: يُستخدم الأكسجين عادةً مع الفولاذ الكربوني عندما تكون السرعة في معالجة المواد السميكة أولوية. أما النيتروجين، فيُستخدم عادةً مع الفولاذ المقاوم للصدأ والألومنيوم عندما تتطلب المهمة حافة خالية من الأكسيد. وينبغي أن تُؤخذ في الاعتبار عوامل مثل السماكة، والتشطيب، وتكلفة الغاز، وخطوة الإنتاج التالية عند اختيار الغاز المناسب.
س3: ما هو حجم العمل الأكثر شيوعًا لماكينة قطع الصفائح المعدنية بالليزر؟
ج: مساحة عمل تبلغ حوالي 1500 × 3000 مم تناسب العديد من أحجام الألواح القياسية. أما المخزون والقطع الأكبر حجماً فقد تتطلب مساحة 4000 × 2000 مم، أو 6000 × 2500 مم، أو سطح عمل مصمم خصيصاً.
س4: متى ينبغي للمصنع اختيار طاولة التبادل أو نظام التحميل الآلي؟
أ: أضف سعة مناولة إضافية عندما تحدّ تغييرات الصفائح من الإنتاج، أو يصعب نقل الصفائح بأمان، أو يتطلب الجدول فترات أطول دون مراقبة. استخدم وقت المناولة والأجزاء الإضافية المقبولة لكل وردية لحساب العائد.
س5: ما الذي يجب على المشترين اختباره قبل قبول آلة قطع الألياف الليزرية؟
أ: اختبر المواد العادية، والسماكات، وخصائص القطع، وأوضاع الطاولة، والدورات المتكررة. سجّل الأبعاد، وحالة الحواف، والثقوب، ووقت الدورة، وإعدادات الغاز، والإنذارات، والتدخل اليدوي. يجب أن يظهر كل حد قبول في عقد الشراء.


