Руководство по эксплуатации станка для лазерной резки листового металла для промышленного производства.
Время: 02 октября 2026 г. Просмотр : 274
Станок для лазерной резки листового металла находится в начале многих производственных линий. Далее, после обработки детали, происходит гибка, сварка, нанесение покрытия и окончательная сборка. Низкое качество кромки приводит к необходимости шлифовки. Неточные отверстия затрудняют формовку и сборку. Медленная смена листового металла приводит к простою дорогостоящего оборудования.
Выбор станка начинается с анализа текущих производственных процессов. Необходимо указать марки металла, обычную толщину, размеры листов, объемы партий, допуски и требования к качеству обработки поверхности. Эти данные определяют производственные цели в отношении мощности, конструкции стола, автоматизации, энергоснабжения и приемочных испытаний.
Что такое лазерная резка листового металла?
Станок движется по запрограммированной траектории и фокусирует лазерный луч на узкой области листа. Металл плавится или, при использовании кислорода, вступает в реакцию с режущим газом. Газ, протекающий через сопло, удаляет материал из пропила. Система контроля высоты поддерживает режущую головку на нужном расстоянии по мере ее перемещения над листом.
Волоконные лазеры хорошо интегрируются в системы ЧПУ и обрабатывают многие проводящие металлы. Изменение файла САПР позволяет получить новую геометрию детали с минимальной механической настройкой, что подходит для мелкосерийного производства, изготовления прототипов и серийной обработки.
Какие металлы может обрабатывать волоконный лазерный станок для резки?
Марка стали, толщина, состояние поверхности, отражательная способность и теплопроводность влияют на процесс резки листа. Выберите газ, сопло, фокус, скорость и источник лазерного излучения в соответствии с требуемыми параметрами.
Углеродистая сталь
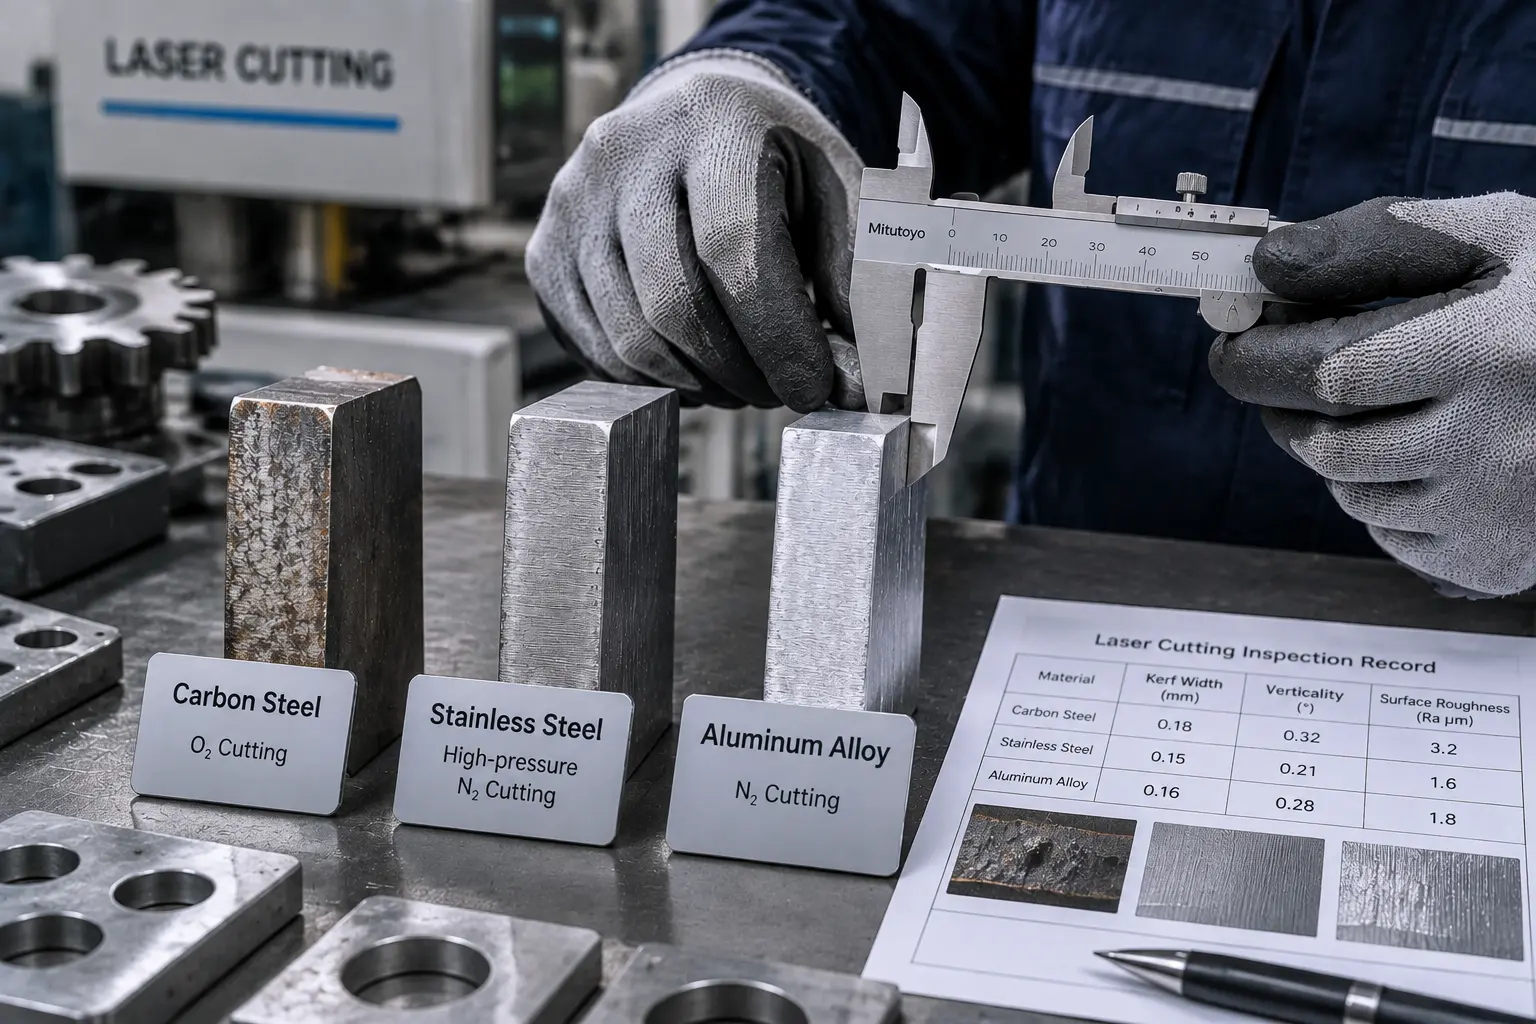
Углеродистая сталь обычно режется кислородом или азотом. Кислород выделяет тепло за счет экзотермической реакции и может увеличить скорость резки более толстых деталей, оставляя при этом оксидированную кромку. Азот подходит для работ, требующих чистой кромки для сварки, нанесения покрытий или финишной обработки. Выбор газа часто определяется на следующем этапе производства.
Нержавеющая сталь
Для получения кромки из нержавеющей стали без оксидов часто используется азот под высоким давлением. Расход газа возрастает с толщиной и может составлять значительную часть затрат на резку. Во время испытания необходимо зафиксировать давление, расход, скорость, образование заусенцев и изменение цвета по всей кромке.
Алюминий, латунь и медь
Для этих отражающих металлов необходим совместимый лазерный источник и стабильные настройки. Проверьте фактический сплав и толщину, уделяя особое внимание местам прокола, небольшим отверстиям, углам, нижнему краю и защитному окну.
Оцинкованный и покрытый листовой металл
Покрытия влияют как на процесс резки, так и на воздух вокруг станка. Необходимо предусмотреть эффективную вытяжку, настройки для конкретного материала и меры предосторожности, указанные в документации по безопасности материала. Также необходимо соблюдать местные правила вентиляции.
Как выбрать оптимальную мощность лазера?
Используйте схемы из брошюр, чтобы сузить круг поиска, а затем постройте профиль толщины на основе реальных заказов. Запишите объем работ по каждому материалу и диапазону толщины, целевое время цикла и требуемое состояние кромки на последующих этапах.
Иногда встречающаяся толстая пластина может исказить выбор. Передача редких сложных работ на аутсорсинг может обойтись дешевле, чем расчет размеров станка с учетом этих работ.
Подтвердите окончательный выбор с помощью контролируемых испытаний резки. Предоставьте материал и файл с раскроем, содержащий типичные контуры, отверстия, углы и прорези. Произведите обработку повторяющихся деталей и запишите время цикла, расход газа, количество брака, размеры и состояние кромок. Сравните эти производственные настройки с ценовым предложением.
Качество луча, диапазон автофокусировки, ускорение, подача газа, охлаждение, состояние сопла и управление параметрами также влияют на выходные параметры. Сравните полные конфигурации в заданных производственных условиях.
Какие размеры и конструкция оборудования подходят для вашего производства?
Рабочая зона должна охватывать поступающие простыни и самые крупные стандартные детали. Большие простыни могут улучшить размещение листов и исключить необходимость их перестановки, но при этом требуют больше места на полу и больших расстояний для перемещения. Ассортимент станков для лазерной резки листового металла с волоконным лазером Показаны основные конструкции плоских листов.
Машины на одной платформе
Односторонняя система WiseCut работает по простой схеме: загрузка, резка, очистка и повторная загрузка. Она подходит для смешанных работ, небольших объемов и ограниченного пространства, хотя лазер останавливается при смене листов. одноплатформенный станок для лазерной резки В конфигурации WT3015 рабочая зона составляет 1550 x 3050 мм.
Машины для замены столов
Сменный стол позволяет оператору очищать или загружать одну платформу, пока другая находится внутри станка. Сначала измерьте текущее время переналадки. Кратковременная экономия накапливается в течение длительной смены; на предприятиях с небольшим объемом производства второй стол может использоваться лишь изредка.
Закрытые и крупноформатные машины
Полностью закрытая конструкция помогает изолировать лазерное излучение и пары в сочетании с блокировками и вытяжной системой. Крупноформатные станки предназначены для обработки длинных листов и деталей нестандартных размеров. Заранее проверьте доступ для доставки, фундамент, вылет стрелы крана, место для удаления отходов и зону обслуживания.
Когда автоматизация экономически оправдана?
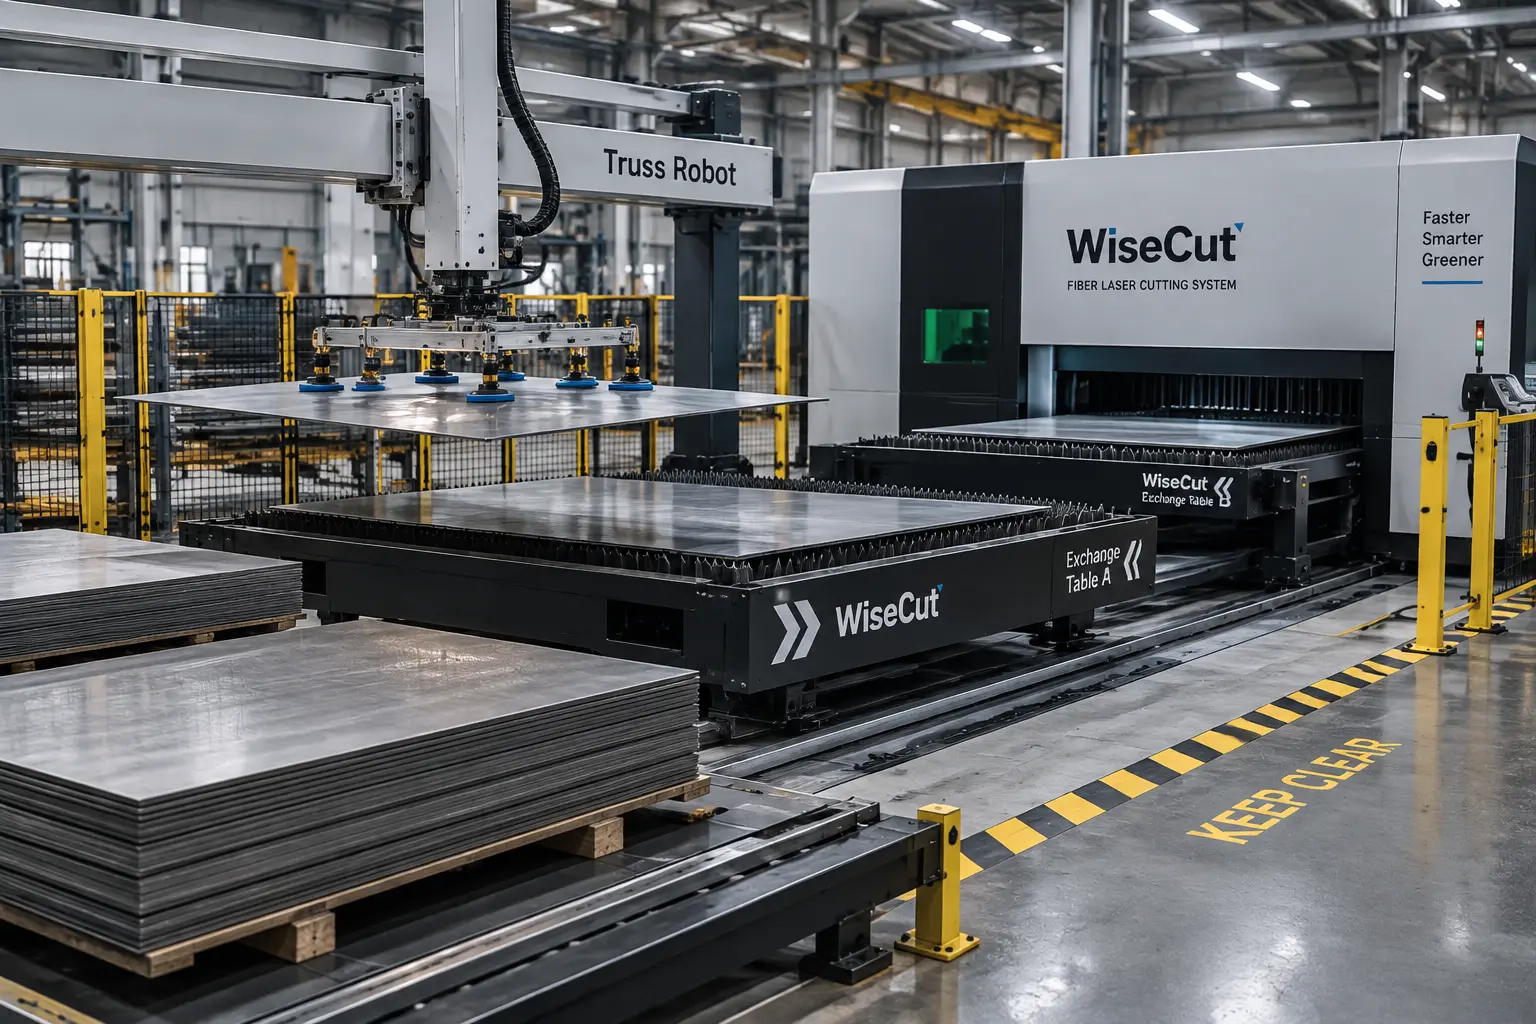
Отслеживайте время погрузки, разгрузки, сортировки и разделения листов в течение нескольких смен. В записи показано, сколько времени на резку можно было бы сэкономить с помощью обменного стола или автоматизированной системы.
В автоматическая система загрузки листов В производстве WiseCut используется роботизированная ферменная система, двухслойная электрическая тележка для обмена листовым материалом, ЧПУ-управление и вакуумный контроль. Диапазон размеров листов составляет от 1200 x 1000 мм до 4000 x 2000 мм, толщина листа — от 0,8 до 20 мм, а максимальный вес листа — 1300 кг. Слипание масла и листового материала может препятствовать разделению, поэтому для сложных стопок может потребоваться помощь оператора.
Рассчитайте инвестиции, исходя из экономии времени на обработку, распределения операторов, коэффициента использования и количества принятых листов за смену. Учтите также эргономические риски, связанные с перемещением тяжелых тарелок.
Что определяет качество нарезки?
Осмотрите всю кромку и труднодоступные участки. Проверьте размеры, повторяемость, наличие заусенцев, шлака, борозд, окисления, углов, отверстий и тепловой деформации в нескольких точках по всей поверхности стола.
Запишите параметры фокусировки, выравнивания сопла, давления газа, скорости подачи, метода пробивки, состояния линзы и плоскостности листа. Утвержденные настройки предоставляют операторам базовые показатели для поиска и устранения неисправностей.
Сколько стоит эксплуатация станка для лазерной резки листового металла?
В стоимость покупки входят электропитание, размер стола, режущая головка, система ЧПУ, корпус, вытяжка, охлаждение и погрузка/разгрузка. Добавьте стоимость доставки, таможенные пошлины, установку, обучение, фундамент и модернизацию инженерных сетей, чтобы рассчитать стоимость с доставкой.
Эксплуатационные расходы включают электроэнергию, режущий газ, сжатый воздух, сопла, защитные окна, фильтры, охлаждение, техническое обслуживание, ремонт и время работы оператора. Выход материала и вторичная обработка учитываются в том же расчете. Более быстрая резка может стоить дороже на одну принятую деталь, если она потребляет дополнительный газ или оставляет кромку, требующую шлифовки. Сравните предложения по производительности за смену и стоимости на одну принятую деталь.
Какие требования к установке и технике безопасности следует проверить?
Подтвердите напряжение, подключенную нагрузку, заземление, газоснабжение, качество воздуха, потребности чиллера, вытяжку, предельные значения параметров окружающей среды и нагрузку на фундамент. Составьте полную схему расположения оборудования, включая перемещение стола, открытые двери, зоны погрузки, доступ для обслуживания и вывоз отходов.
Технические условия безопасности должны охватывать ограждения, блокировки, аварийные остановки, смотровые окна, предупреждающие надписи, контроль доступа, вытяжную систему, обучение операторов и процедуры технического обслуживания. Проверьте эти пункты на соответствие правилам, действующим на месте установки. Стандарт ISO 11553-1 описывает опасность лазерного излучения и информацию по технике безопасности, предоставляемую производителями вместе с лазерными обрабатывающими станками.
Как следует оценивать поставщика и принимать оборудование на поставку?
Запросите информацию о конфигурации, планировке, инженерных сетях, требованиях к фундаменту, интервалах технического обслуживания, расходных материалах, условиях гарантии и процессе обслуживания. В коммерческом предложении должны быть указаны стандартное оборудование, дополнительные опции и компоненты, специфичные для системы электропитания.
Используйте файлы заказчика и материалы для приемки. Установите измеримые пределы для размеров и состояния кромок, затем изготовьте достаточное количество деталей, чтобы продемонстрировать повторяемость. Зафиксируйте время резки, настройки газа, сигналы тревоги, брак и вмешательство оператора. В договоре должно быть указано место проведения испытаний, используемые материалы, газы и реакция в случае неудачного результата.
При установке оборудования за рубежом необходимо уточнить, кто занимается вводом в эксплуатацию, на каком языке проводится обучение, как работает удаленная поддержка, когда инженер может выехать на место и какие запасные части имеются в наличии.
Создание полного цикла обработки листового металла
Решения, касающиеся резки, снова проявляются во время гибки и сварки. Положение отверстия, припуск на изгиб, направление волокон, выступы и окисление кромок влияют на последующую обработку. Перед началом раскроя проверьте каждую заготовку на соответствие формовочным возможностям и оснастке.
Например, листогибочный пресс WiseCut WT-400T/4000 имеет длину гибки 4000 мм, номинальное усилие 4000 кН, управление задним упором с ЧПУ и сегментированную оснастку. Заготовка, превышающая доступную длину гибки или требующая неподходящей оснастки, остановит работу после резки, когда материал и время работы станка уже будут израсходованы.
Контрольный список для выбора станка для лазерной резки листового металла
В запрос на коммерческое предложение внесите следующую информацию:
- Марки материалов и стандартные диапазоны толщины
- Стандартные листы и самая большая стандартная часть
- Допуски и допустимые условия обработки кромок
- Требуемая производительность за смену
- Доступные режущие газы и сжатый воздух.
- Требования к столу, корпусу и автоматизации
- Площадь помещения, электроснабжение, охлаждение, вытяжка и состояние фундамента.
- Испытания на резку, прокалывание и повторяемость.
- Условия установки, обучения, гарантии, программного обеспечения и запасных частей.
Использование единого технического задания для всех поставщиков упрощает сравнение цен и позволяет выявить недостающие позиции до подписания контракта.
Варианты WiseCut для промышленного производства
Компания WiseCut поставляет листогибочные лазерные станки для резки листового металла в одноплатформенном, со сменным столом, закрытом исполнении, для крупноформатных и автоматических систем загрузки. В ассортимент также входят листогибочные прессы с ЧПУ. Услуги включают разработку индивидуальных чертежей, удаленную техническую поддержку, обучение операторов и поставку запасных частей. Покупатели могут обсудить требования к раскрою путем отправки информации о марках материала, толщине, размере листа, объеме, требованиях к кромке и заводских коммуникациях.
Часто задаваемые вопросы
В1: Какая мощность лазера подходит для резки листового металла?
А: Выбирайте материалы и толщины, которые обрабатываются чаще всего, а также требуемую скорость и состояние кромки. Диаграммы поставщиков помогут в первоначальном отборе. Повторные тестовые разрезы на производственном материале обеспечат окончательную проверку.
В2: Какой вспомогательный газ следует использовать для углеродистой стали, нержавеющей стали и алюминия?
А: Кислород обычно используется для обработки углеродистой стали, когда приоритетом является скорость обработки более толстых материалов. Азот обычно используется для нержавеющей стали и алюминия, когда требуется получить кромку без оксидов. Выбор следует основывать на толщине, качестве обработки, стоимости газа и следующем этапе производства.
В3: Какой наиболее распространенный рабочий размер для станка лазерной резки листового металла?
A: Рабочая зона размером около 1500 x 3000 мм подходит для многих стандартных форматов листового металла. Для более крупных заготовок и деталей может потребоваться рабочая зона размером 4000 x 2000 мм, 6000 x 2500 мм или изготовленная на заказ.
Вопрос 4: В каких случаях заводу следует выбирать обменный стол или автоматическую систему загрузки?
А: Увеличьте пропускную способность, если количество смен листового материала ограничивает производительность, перемещение пластин затруднено из-за трудностей или график работы предусматривает более длительные периоды работы без присмотра. Используйте время обработки и количество принятых деталей за смену для расчета возврата.
В5: Что следует проверить покупателям перед принятием на вооружение станка для лазерной резки волоконным лазером?
А: Проведите испытания стандартных материалов, толщин, характеристик деталей, положения стола и повторяющихся циклов. Запишите размеры, состояние кромок, пробивку, время цикла, настройки газа, сигналы тревоги и ручное вмешательство. Все допустимые пределы должны быть указаны в договоре купли-продажи.


