Таблица допустимой толщины при лазерной резке волоконным лазером: Какую толщину может разрезать волоконный лазер?
Время: 7 августа 2026 г. Просмотров: 732
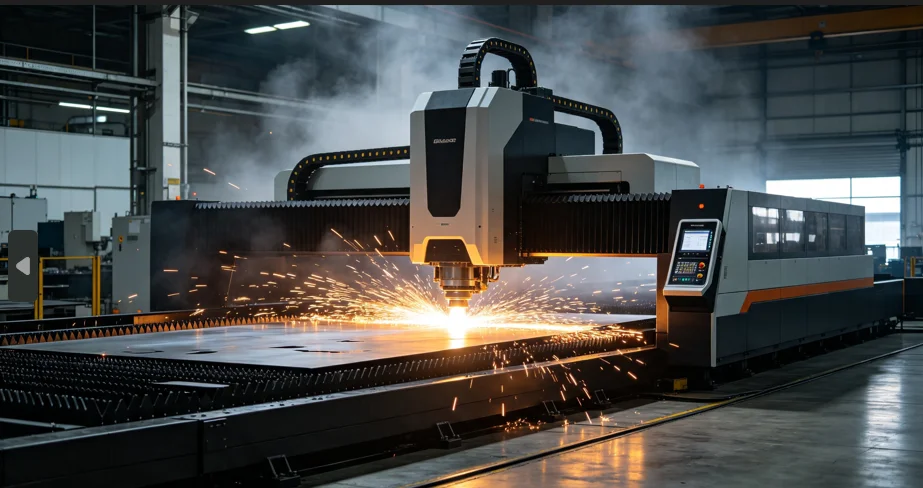
Когда вы смотрите на таблицу толщины, которую может разрезать волоконный лазер, она кажется очень точной. Цифры кажутся идеальными. Но в реальных условиях резка не так проста и понятна. Вы можете спросить, какую толщину может разрезать волоконный лазер. Мощность лазера дает лишь общее представление. Важны и другие факторы. Тип металла влияет на результат. То же самое касается и вспомогательного газа. Фокусировка, загрязнение поверхности и качество кромки также играют большую роль. Ваши ежедневные рабочие цели имеют первостепенное значение. Заготовка из металла может хорошо разрезаться во время медленного тестового запуска в выставочном зале. Но тот же самый рез может оказаться неудачным во время долгого, напряженного рабочего дня. Пожалуйста, ознакомьтесь с приведенными ниже диапазонами в качестве удобного руководства. Затем всегда просите продавца провести тестовую резку с заданным временем. Убедитесь, что они используют именно ваш металл, прежде чем вы выберете станок.
Какую толщину может разрезать волоконный лазер?
Рассмотрим обычный листовой металл. Резак мощностью 1 кВт обычно может разрезать низкоуглеродистую сталь толщиной от 6 до 10 мм. Более мощная система мощностью 12 кВт может разрезать примерно 30-45 мм. Но это только при идеальных условиях. Этот диапазон кажется очень простым. Однако такие металлы, как нержавеющая сталь, алюминий, латунь и медь, ведут себя иначе. Для обработки этих металлов обычно требуется большая мощность при той же толщине. На конечный результат влияет множество мелких деталей. Давление газа — одна из них. Фокусировка лазера — другая. Размер сопла, марка металла и поверхностная ржавчина также могут повлиять на результат. Даже тип кромки, которую вы хотите получить, повлияет на максимальную толщину резки.
Начните с металла, а не только с мощности.
Низкоуглеродистую сталь часто режут кислородом. Это связано с тем, что химическая реакция добавляет дополнительный нагрев. Этот дополнительный нагрев помогает лазерному лучу прорезать более толстые пластины. Плохая новость в том, что в результате получается обгоревший, ржавый край. Азот — другое дело. Азот используют в основном для нержавеющей стали и алюминия. Его применяют, когда требуется блестящая, чистая поверхность без ржавчины. Медь и латунь — сложные металлы. Они отражают большую часть энергии лазера обратно, как зеркало. Из-за этого для них необходима специальная режущая головка. Также необходимы настройки, протестированные на конкретном сплаве. А как насчет 60-ваттного волоконного маркировочного лазера? Этот аппарат относится к совершенно другой категории. Он в основном маркирует металл. Иногда он может резать очень тонкую фольгу, если правильно его настроить. Но помните, это не аппарат для резки толстых металлических пластин.
Таблица толщины резки волоконным лазером в зависимости от мощности и материала.
Эта диаграмма показывает оптимальные и безопасные диапазоны для покупки станка для лазерной резки волоконным лазером. Это не является гарантией успеха для каждой задачи. Если вы видите значения, близкие к верхнему пределу, будьте осторожны. Эти значения обычно означают, что вам нужно резать гораздо медленнее. Они также означают, что вам потребуется очень тщательная настройка. У вас будет меньше возможностей для ошибок, таких как загрязненный металл или старые детали станка.
|
Мощность |
Низкоуглеродистая сталь |
Нержавеющая сталь |
Алюминий |
Латунь / Медь |
|
1 кВт |
6-10 мм |
3-5 мм |
2-4 мм |
1-2 мм |
|
1,5 кВт |
10-14 мм |
4-6 мм |
3-5 мм |
2-3 мм |
|
2 кВт |
12-18 мм |
6-8 мм |
4-6 мм |
3-4 мм |
|
3 кВт |
16-25 мм |
8-12 мм |
6-10 мм |
4-6 мм |
|
6 кВт |
20-30 мм |
15-25 мм |
12-20 мм |
8-12 мм |
|
12 кВт |
30-45 мм |
25-40 мм |
20-30 мм |
12-20 мм |
Примечание к покупке: Самое большое число, которое вы видите, редко бывает достаточно для повседневной работы. Вам действительно нужна дополнительная мощность, чтобы поддерживать стабильную скорость. Она необходима для вырезания небольших отверстий и острых углов. Вам также нужна подстраховка на случай изменения качества листового материала. Дополнительная мощность помогает получить чистый край. Таким образом, вам не придется шлифовать детали позже.
Пример конкретного устройства мощностью 3000 Вт.
Хороший способ убедиться в реальности — взглянуть на техническое описание WT-3015. В нем указана рабочая зона 1550 x 3050 мм. Диапазон направляющих для углеродистой стали составляет от 0,5 до 25 мм, а для нержавеющей стали — от 0,5 до 20 мм. В том же документе указана скорость холостого хода 100 м/мин. Указано ускорение 1,2G. Также указано ограничение по весу стола в 1 тонну, что означает, что он рассчитан на обработку тяжелых металлов. Наконец, используется водяное охлаждение. Эти характеристики относятся только к одной конкретной машине. Они соответствуют одной конкретной конфигурации. Это не гарантия для каждого лазера мощностью 3000 Вт в мире. Всегда рассматривайте максимальное значение как ориентир. Прежде чем тратить деньги, запросите реальный тестовый рез. Этот тест должен подтвердить работоспособность станка на вашем конкретном сорте металла. Он должен показать правильные параметры газа, сопла, состояния линзы, скорости и качества кромки.
Почему максимальная толщина отличается от производственной толщины?
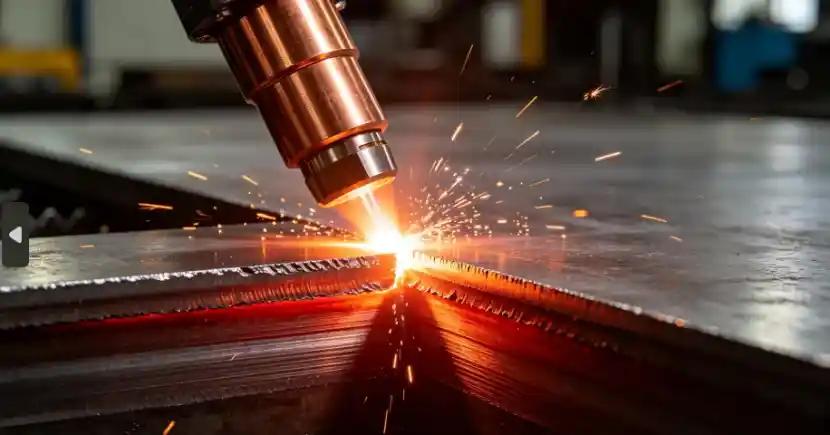
Проверка на абсолютную максимальную толщину отвечает лишь на один крошечный вопрос. Она спрашивает только: расколол ли лазерный луч пластину пополам? Но реальная работа в цеху задает гораздо более сложные вопросы. Может ли станок выполнять этот рез снова и снова? Может ли он делать это с высокой скоростью? Допустимы ли наклонные края? Приемлемы ли отходы расплавленного металла внизу? Достаточно ли хороши следы от нагрева и форма отверстий? Наконец, достаточно ли низка стоимость детали? Сверхмедленный рез может выглядеть потрясающе в ярко освещенном торговом зале. Но в грязном, загруженном цеху это может оказаться ужасным выбором для вашего бизнеса.
Вспомогательный газ меняет результат
Использование вспомогательного газа незаметно меняет две важные вещи. Он влияет на толщину разрезаемого металла, а также на ваши расходы. Кислород может помочь вам резать более толстую низкоуглеродистую сталь. Это происходит потому, что кислород вызывает реакцию, подобную горению, которая добавляет больше тепла. Азот предотвращает ржавление и возгорание металла. Азот отлично подходит для нержавеющей стали или алюминия. Однако резка толстых деталей с использованием азота требует огромного потока газа. Вам нужен большой и стабильный запас. Сжатый воздух может снизить ваши ежедневные расходы на резку более тонких листов. Имейте в виду, что цвет кромки и качество окончательной резки будут меняться в зависимости от газа. Всегда проверяйте реальную стоимость газа рядом с мощностью лазерного реза.
Фокусировка, сопло и состояние оборудования имеют значение.
Мелкие ошибки в настройке могут привести к огромным проблемам в дальнейшем. Загрязненная прозрачная линза может испортить резку. Поврежденное сопло сделает то же самое. Даже крошечная частица грязи может нарушить лазерный луч. Если луч не идеально центрирован, у вас возникнут проблемы. Неправильные настройки фокусировки и нестабильное давление газа очень быстро сужают диапазон резки. Изогнутые или деформированные металлические листы также доставляют головную боль. Толстые пластины выделяют огромное количество тепла в зону резки. Из-за этого тепла система охлаждения должна быть очень мощной и стабильной. Обо всех этих деталях не очень приятно говорить. Тем не менее, они объясняют большую загадку. Они объясняют, почему две разные машины с одинаковой мощностью могут давать совершенно разные детали.
Как выбрать мощность волоконного лазера?
Выбор подходящей мощности должен начинаться с анализа ваших текущих задач. Посмотрите на то, что сейчас лежит у вас на полу. Не покупайте станок для обработки очень толстой стали, которая может потребоваться всего раз в год. Представьте себе цех, который целый день режет нержавеющую сталь толщиной 3 мм. У них будут совершенно другие потребности, чем у цеха, который режет толстые листы низкоуглеродистой стали толщиной 20 мм. Необходимо учитывать не только толщину резки. Насколько быстро он режет? Сколько стоит газ? Сколько места занимает станок? Может ли ваше здание обеспечить достаточное электропитание? Выдержит ли стол тяжелый металл? Есть ли поблизости хороший мастер по ремонту? Все эти факторы важны так же, как и мощность лазера.
Используйте трехэтапную проверку покупки.
Установите суточный диапазон. Установите обычную, повседневную толщину заготовки точно посередине безопасной зоны станка. Не превышайте максимально допустимый предел, указанный производителем. Небольшая дополнительная мощность обеспечивает более высокую скорость. Она позволяет получить гораздо более чистые кромки. Кроме того, это дает вам запас прочности, если партия металла окажется бракованной.
Присылайте реальные образцы. Сообщите продавцу точный сплав металла. Укажите реальную толщину и покажите чертежи. Укажите на мельчайшие отверстия и точно объясните, насколько гладким должен быть край. После этого спросите общее время резки. Уточните, какой газ использовался и какое давление применялось. Попросите четкие фотографии верхней и нижней части вырезанной детали. Короткое видео процесса резки будет еще лучше. Видео может показать, если лазер слишком долго прорезает первое отверстие. Оно также может выявить искры или рывки, которые можно скрыть на красивой фотографии.
Проверьте всю машину. Внимательно изучите размеры рабочей поверхности и ограничения по весу стола. Проверьте водоохладитель и плавность вращения двигателей. Подумайте о защитных кожухах и обучении персонала. Уточните наличие запасных частей. Вы покупаете целую систему листорезного станка, а не просто лазерный блок.
На что следует обратить внимание при выборе поставщика волоконных лазеров?
Хороший продавец сопоставит свою таблицу толщины лазерной резки с вашими реальными деталями. Он подберет параметры, соответствующие мощности вашего цеха и вашим будущим потребностям в ремонте. Спросите у него, кто рассчитывает оптимальные параметры резки для станка. Спросите, как он будет обучать ваших сотрудников. Уточните, какие запасные части он хранит в своем местном складе. И что еще важнее, задайте сложный вопрос. Спросите, что произойдет, если станок сломается и остановит вашу работу в напряженный пятничный день. Всегда фиксируйте правила пробной резки в письменном договоре. Одна красивая фотография ничего не доказывает. Единственная настоящая проверка — это многократное выполнение качественной резки.
Пример поставщика
Компания BEIJING WISECUT LTD продает множество видов оборудования. Она поставляет оборудование для лазерной резки, сварки, очистки и гибки. Компания также производит металлообрабатывающие инструменты и полностью автоматизированные производственные линии. Покупатели оборудования могут пройти пробные испытания и обучение персонала. Компания также предлагает техническую поддержку и поставку запасных частей. У компании есть зарубежные дилеры и местные агенты. Наличие местных специалистов значительно ускоряет и упрощает общение. Перед заказом всегда запрашивайте пробную резку. Убедитесь, что вы согласовали диапазон толщины и схему подачи газа. Проверьте прочность стола, потребности в охлаждении и правила установки станка в вашем цехе. Согласуйте порядок приемки готового станка. Вы можете отправить им данные о вашем металле для проверки конкретной модели.
Часто задаваемые вопросы
В1: Какую толщину может разрезать волоконный лазер?
Всё действительно зависит от мощности, типа металла, используемого газа и того, насколько качественным вы хотите получить результат резки. Мощный станок мощностью 12 кВт может разрезать 30-45 мм низкоуглеродистой стали. Но помните, что его безопасный, повседневный предел обычно намного ниже.
Вопрос 2: Какую толщину может разрезать волоконный лазер мощностью 1500 Вт?
Обычный станок мощностью 1500 Вт может резать низкоуглеродистую сталь толщиной от 10 до 14 мм. Он также может обрабатывать нержавеющую сталь толщиной от 4 до 6 мм и алюминий толщиной от 3 до 5 мм. Фактические результаты будут зависеть от типа металла, газа, скорости и требований к заточке.
Вопрос 3: Может ли волоконный лазер мощностью 60 Вт резать металл?
Он не может резать обычные металлические листы. Волоконный лазер мощностью 60 Вт в основном используется только для нанесения разметки на металл. Иногда, при наличии специального оборудования, можно разрезать очень тонкую металлическую фольгу, но это случается редко.
Вопрос 4: Что может резать волоконный лазер мощностью 3 кВт?
Обычно этот станок рассчитан на резку низкоуглеродистой стали толщиной от 16 до 25 мм. Он может обрабатывать нержавеющую сталь толщиной от 8 до 12 мм. Для алюминия ожидаемая толщина составляет от 6 до 10 мм. Он режет латунь или медь толщиной от 4 до 6 мм. Всегда проверяйте качество резки материала перед оплатой.
Вопрос 5: Позволяют ли кислород или азот волоконному лазеру резать более толстый металл?
Кислород обычно помогает лазеру резать более толстую низкоуглеродистую сталь. Это происходит потому, что реакция, подобная горению, добавляет дополнительный нагрев. Азот обеспечивает гораздо более чистый край при резке нержавеющей стали и алюминия. Но помните, что для резки толстых деталей с использованием азота требуется гораздо больший поток газа и очень высокое давление.


