Tableau des épaisseurs de découpe au laser à fibre : Quelle épaisseur peut découper un laser à fibre ?
Date : 7 août 2026 Vues : 735
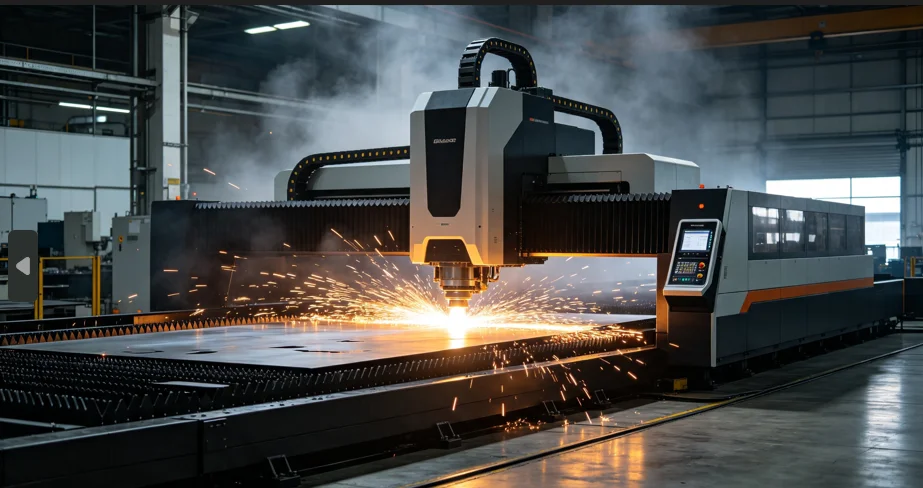
Lorsqu'on consulte un tableau d'épaisseurs de découpe laser fibre, les résultats semblent très précis. Les chiffres paraissent parfaits. Mais en pratique, la découpe est bien plus complexe. Vous vous demandez peut-être quelle épaisseur un laser fibre peut découper. La puissance du laser ne donne qu'une indication générale. D'autres facteurs entrent en jeu. Le type de métal influe sur le résultat, tout comme le gaz d'assistance. La mise au point, la propreté de la surface et la qualité des bords jouent également un rôle important. Vos objectifs de production quotidiens sont primordiaux. Une pièce de métal peut se découper parfaitement lors d'un test lent en salle d'exposition, mais cette même découpe peut échouer lors d'une longue journée de travail intense. Consultez les plages de valeurs ci-dessous pour un guide pratique. Demandez toujours au vendeur un essai de découpe chronométré. Assurez-vous qu'il utilise votre propre métal avant de choisir une machine.
Quelle épaisseur peut découper un laser à fibre ?
Prenons l'exemple de la tôle ordinaire. Une découpeuse de 1 kW peut généralement découper de l'acier doux de 6 à 10 mm d'épaisseur. Un système plus puissant de 12 kW peut découper environ 30 à 45 mm, mais uniquement dans des conditions optimales. Cette plage de réglage semble idéale. Cependant, des matériaux comme l'acier inoxydable, l'aluminium, le laiton et le cuivre réagissent différemment. Ces métaux nécessitent généralement plus de puissance pour une même épaisseur. De nombreux petits détails influent sur le résultat final. La pression du gaz en est un. La focalisation du laser en est un autre. La taille de la buse, la nuance de métal et la rouille superficielle peuvent également avoir un impact. Même le type de finition souhaité détermine l'épaisseur maximale de découpe.
Commencez par le métal, pas seulement par la puissance.
L'acier doux est souvent découpé à l'oxygène. En effet, la réaction chimique génère un surplus de chaleur, ce qui permet au faisceau de traverser des plaques plus épaisses. Le problème ? On obtient un bord brûlé et rouillé. L'azote, quant à lui, est différent. On l'utilise principalement pour l'acier inoxydable et l'aluminium, car il offre une finition brillante et impeccable, sans aucune trace de rouille. Le cuivre et le laiton sont des métaux délicats. Ils réfléchissent une grande partie de l'énergie du laser, comme un miroir. De ce fait, ils nécessitent une tête de découpe spéciale et des réglages adaptés à l'alliage concerné. Qu'en est-il d'un laser de marquage à fibre de 60 W ? Cette machine appartient à une toute autre catégorie. Elle est principalement conçue pour le marquage des métaux. Avec les bons réglages, elle peut parfois découper des feuilles métalliques très fines. Mais attention, elle n'est pas adaptée à la découpe de plaques de métal épaisses.
Tableau des épaisseurs de découpe laser fibre en fonction de la puissance et du matériau
Ce tableau indique les plages de prix recommandées et sûres pour l'achat d'une machine de découpe laser à fibre. Il ne s'agit pas d'une garantie absolue pour chaque application. Si vous constatez des valeurs proches de la limite supérieure, soyez prudent. Ces valeurs élevées impliquent généralement une vitesse de découpe beaucoup plus lente et une configuration extrêmement précise. La marge d'erreur sera réduite, notamment en cas de présence de métal sale ou de pièces de machine usées.
|
Puissance |
acier doux |
Acier inoxydable |
Aluminium |
Laiton / Cuivre |
|
1 kW |
6-10 mm |
3-5 mm |
2-4 mm |
1-2 mm |
|
1,5 kW |
10-14 mm |
4-6 mm |
3-5 mm |
2-3 mm |
|
2 kW |
12-18 mm |
6-8 mm |
4-6 mm |
3-4 mm |
|
3 kW |
16-25 mm |
8-12 mm |
6-10 mm |
4-6 mm |
|
6 kW |
20-30 mm |
15-25 mm |
12-20 mm |
8-12 mm |
|
12 kW |
30-45 mm |
25-40 mm |
20-30 mm |
12-20 mm |
Note d'achat : La puissance maximale affichée est rarement adaptée aux travaux quotidiens. Il vous faut une puissance supplémentaire pour maintenir une vitesse constante, notamment pour la découpe de petits trous et d'angles vifs. Elle vous offre également une marge de sécurité en cas de variation de la qualité de la tôle. Une puissance supplémentaire permet d'obtenir des bords nets, évitant ainsi le meulage ultérieur des pièces.
Exemple précis de machine de 3000 W
Pour se faire une idée précise, il est utile de consulter la fiche technique du WT-3015. Celle-ci indique un espace de travail de 1550 x 3050 mm et une plage de guidage de 0,5 à 25 mm pour l'acier au carbone, ainsi que de 0,5 à 20 mm pour l'acier inoxydable. On y trouve également une vitesse à vide de 100 m/min, une accélération de 1,2 G et une capacité de charge maximale de 1 tonne, ce qui signifie qu'il peut supporter des métaux lourds. Enfin, le refroidissement se fait par eau. Ces caractéristiques concernent une seule machine et une configuration spécifique. Elles ne sont pas valables pour tous les lasers de 3000 W. La valeur maximale indiquée doit toujours être considérée comme indicative. Avant tout achat, demandez un test de découpe. Ce test doit prouver le bon fonctionnement de la machine sur le métal que vous avez choisi. Il doit démontrer l'utilisation du gaz, de la buse, de la lentille, la vitesse et la finition des bords appropriés.
Pourquoi l'épaisseur maximale est-elle différente de l'épaisseur de production ?
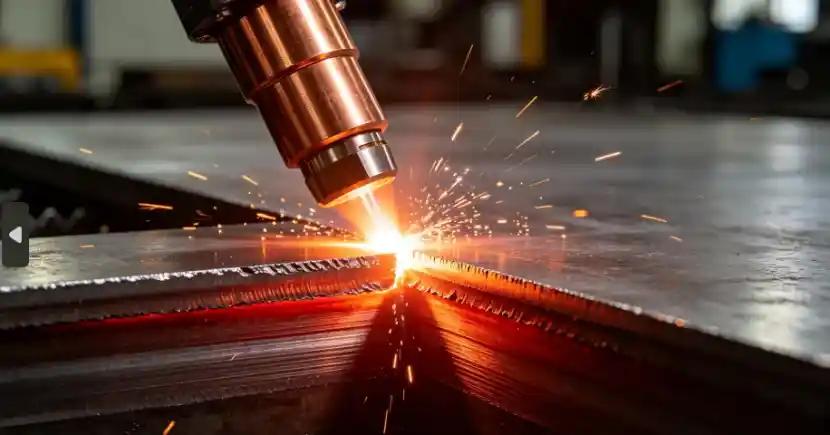
Un test d'épaisseur maximale absolue répond à une question très simple : le faisceau laser a-t-il bien fendu la plaque en deux ? Mais en atelier, des questions bien plus complexes se posent. La machine peut-elle effectuer cette découpe de manière répétée ? Peut-elle le faire rapidement ? Les bords biseautés sont-ils corrects ? Les déchets de métal fondu en dessous sont-ils acceptables ? Les marques de chauffe et la forme des trous sont-elles satisfaisantes ? Enfin, le coût par pièce est-il suffisamment bas ? Une découpe ultra-lente peut paraître impressionnante dans un showroom lumineux. Mais dans un atelier de production bruyant et exigeant, ce serait un très mauvais choix pour votre entreprise.
Le gaz d'assistance modifie le résultat
Le gaz d'assistance influe discrètement sur deux points essentiels : l'épaisseur de coupe et le coût. L'oxygène permet de découper des aciers doux plus épais grâce à une réaction chimique qui génère davantage de chaleur. L'azote, quant à lui, protège le métal de la corrosion et de la combustion. Il est idéal pour l'acier inoxydable et l'aluminium, mais sa mise en œuvre exige un débit de gaz important et constant pour la découpe de pièces épaisses. L'air comprimé peut s'avérer plus économique pour les tôles fines. Il est important de noter que la couleur du bord et la qualité de la coupe finale dépendent du gaz utilisé. Il est donc conseillé de toujours comparer le coût réel du gaz avec la puissance du laser.
La mise au point, la buse et l'état de la machine sont importants.
De petites erreurs de réglage peuvent engendrer d'énormes problèmes par la suite. Une lentille transparente sale peut ruiner une découpe. Une buse endommagée aura le même effet. Même une minuscule poussière peut perturber le faisceau laser. Si le faisceau n'est pas parfaitement centré, vous rencontrerez des difficultés. Un mauvais réglage de la mise au point et une pression de gaz instable réduisent rapidement votre zone de découpe. Les tôles métalliques pliées ou déformées sont également source de problèmes. Les plaques épaisses génèrent une chaleur importante lors de la découpe. De ce fait, le système de refroidissement doit être extrêmement performant et stable. Ces détails ne sont guère réjouissants. Pourtant, ils permettent d'expliquer un phénomène complexe : pourquoi deux machines différentes, de même puissance, peuvent produire des pièces découpées totalement différentes.
Comment choisir la puissance de votre laser à fibre ?
Choisir la puissance adéquate commence par analyser vos travaux actuels. Examinez les pièces en attente dans votre atelier. N'achetez pas une machine surdimensionnée pour une tâche très exigeante qui ne se présente qu'une fois par an. Imaginez un atelier qui découpe de l'acier inoxydable de 3 mm toute la journée : ses besoins seront totalement différents de ceux d'un atelier qui découpe de lourdes plaques d'acier doux de 20 mm. Il ne faut pas se limiter à la capacité d'épaisseur. Quelle est la vitesse de découpe ? Quel est le coût du gaz ? Quel est l'encombrement de la machine ? Votre bâtiment peut-il fournir suffisamment d'électricité ? La table peut-elle supporter le poids du métal ? Y a-t-il un bon réparateur à proximité ? Tous ces éléments sont aussi importants que la puissance du laser.
Utilisez un chèque d'achat en trois étapes
Définissez la plage quotidienne. Utilisez une épaisseur de coupe standard, en vous situant au milieu de la plage de sécurité de la machine. Ne dépassez pas la limite maximale indiquée. Une puissance légèrement supérieure vous permettra d'obtenir une meilleure vitesse et des bords plus nets. De plus, elle vous offrira une marge de manœuvre en cas de problème avec un lot de métal.
Envoyez de vrais échantillons. Indiquez au vendeur la composition exacte de votre alliage métallique. Précisez l'épaisseur réelle et montrez-lui vos plans. Montrez-lui les moindres détails et indiquez-lui précisément la finesse requise pour la finition des bords. Ensuite, demandez-lui la durée totale de la découpe. Renseignez-vous sur le gaz utilisé et la pression. Exigez des photos nettes du dessus et du dessous de la pièce découpée. Une courte vidéo du processus de découpe est encore mieux. Elle permet de constater si le laser met trop de temps à percer le premier trou, ou encore de repérer des étincelles indésirables ou des mouvements saccadés qu'une belle photo ne peut masquer.
Vérifier la machine dans son intégralité. Examinez attentivement les dimensions du plateau et les limites de poids de la table. Vérifiez le refroidisseur d'eau et le bon fonctionnement des moteurs. Pensez aux protections de sécurité et à la formation des opérateurs. Renseignez-vous sur les pièces détachées. Vous achetez un système complet de découpe de tôles, et non un simple boîtier laser.
Quels critères devez-vous vérifier chez un fournisseur de lasers à fibre ?
Un bon vendeur adaptera son tableau d'épaisseurs de découpe laser fibre à vos pièces. Il l'adaptera à la puissance de votre atelier et à vos besoins futurs en matière de réparation. Demandez-lui qui détermine les paramètres de découpe optimaux pour la machine. Demandez-lui comment il formera vos employés. Vérifiez quelles pièces de rechange il a en stock. Plus important encore, posez une question cruciale : que se passe-t-il si la machine tombe en panne et interrompt votre production un vendredi après-midi chargé ? Intégrez toujours les règles de découpe d'essai dans un contrat écrit. Une belle photo ne prouve rien. Seul un essai de découpe réussi et répété est une véritable garantie.
Exemple de fournisseur
BEIJING WISECUT LTD commercialise une large gamme de machines. L'entreprise fournit des équipements pour la découpe laser, le soudage, le nettoyage et le pliage. Elle conçoit également des outils de formage des métaux et des lignes de production entièrement automatisées. Les clients peuvent bénéficier de tests d'échantillons et de formations pour leurs opérateurs. Un support technique et un approvisionnement en pièces détachées sont également proposés. La société dispose de distributeurs à l'étranger et d'agents locaux. La présence d'interlocuteurs locaux facilite et accélère les échanges. Avant toute commande, demandez systématiquement un test de découpe. Assurez-vous de convenir de la plage d'épaisseur et du plan de gaz. Vérifiez la robustesse de la table, les besoins en refroidissement et les règles d'installation de la machine dans votre atelier. Définissez les conditions de réception de la machine finale. Vous pouvez leur envoyer les spécifications de vos pièces métalliques pour une vérification sur un modèle spécifique.
FAQ (questions fréquentes)
Q1 : Quelle épaisseur peut découper un laser à fibre ?
Cela dépend vraiment de la puissance, du type de métal, du gaz utilisé et de la qualité de coupe souhaitée. Une grosse machine de 12 kW peut découper de 30 à 45 mm d'acier doux. Mais n'oubliez pas que sa limite de sécurité pour une utilisation quotidienne est généralement bien inférieure.
Q2 : Quelle épaisseur peut découper un laser à fibre de 1 500 W ?
Une machine standard de 1 500 W peut découper de l'acier doux de 10 à 14 mm d'épaisseur. Elle peut traiter de l'acier inoxydable de 4 à 6 mm et de l'aluminium de 3 à 5 mm. Les résultats réels dépendront du type de métal, du gaz utilisé, de la vitesse et du profil de coupe souhaité.
Q3 : Un laser à fibre de 60 W peut-il découper du métal ?
Il ne peut pas découper des tôles ordinaires. Un laser à fibre de 60 W est principalement utilisé pour le traçage de marques sur le métal. Il est parfois possible, avec une configuration très spéciale, de découper des feuilles de métal extrêmement fines, mais cela reste rare.
Q4 : Que peut découper un laser à fibre de 3 kW ?
Cette puissance permet généralement de couper de l'acier doux de 16 à 25 mm d'épaisseur, de l'acier inoxydable de 8 à 12 mm, de l'aluminium de 6 à 10 mm et du laiton ou du cuivre de 4 à 6 mm. Il est toujours conseillé de faire un essai sur le matériau avant de passer commande.
Q5 : L’oxygène ou l’azote permet-il à un laser à fibre de découper des métaux plus épais ?
L'oxygène facilite généralement la découpe laser des aciers doux épais, car la réaction chimique qu'il provoque génère un surplus de chaleur. L'azote, quant à lui, permet d'obtenir une coupe beaucoup plus nette sur l'acier inoxydable et l'aluminium. Cependant, il faut savoir que la découpe de pièces épaisses à l'azote nécessite un débit de gaz bien plus important et une pression très élevée.


