Schnittdicken-Tabelle für Faserlaser: Wie dick kann ein Faserlaser schneiden?
Zeitpunkt: 7. August 2026 Aufrufe: 332
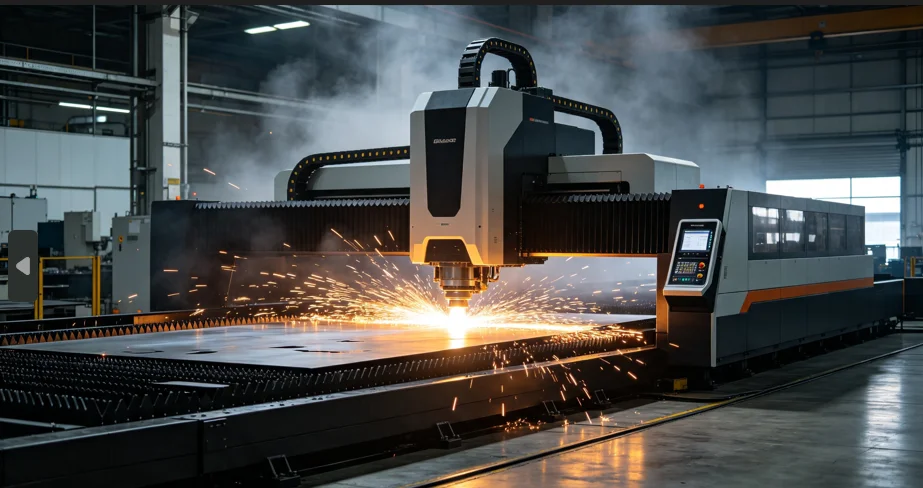
Wenn Sie sich eine Tabelle zur Schnittstärke von Faserlasern ansehen, wirken die Werte sehr präzise. Doch in der Praxis ist das Schneiden nicht so einfach. Sie fragen sich vielleicht, wie dick ein Faserlaser schneiden kann. Die Laserleistung gibt Ihnen nur einen groben Anhaltspunkt. Andere Faktoren spielen ebenfalls eine Rolle. Die Metallart beeinflusst das Ergebnis. Auch das Hilfsgas hat Einfluss. Fokus, Oberflächenverschmutzung und Schnittkantenqualität sind ebenfalls entscheidend. Ihre täglichen Arbeitsanforderungen sind am wichtigsten. Ein Metallstück mag bei einem Test im Ausstellungsraum problemlos geschnitten werden. Derselbe Schnitt kann jedoch an einem langen, arbeitsintensiven Arbeitstag fehlschlagen. Die untenstehenden Bereiche dienen als praktische Orientierung. Bitten Sie den Verkäufer immer um einen zeitgesteuerten Testschnitt. Stellen Sie sicher, dass er Ihr tatsächliches Metall verwendet, bevor Sie sich für eine Maschine entscheiden.
Wie dick kann ein Faserlaser schneiden?
Betrachten wir normales Blech. Ein 1-kW-Schneideplotter kann üblicherweise etwa 6 bis 10 mm dicken Baustahl schneiden. Ein leistungsstarkes 12-kW-System schafft hingegen rund 30 bis 45 mm. Dies gilt jedoch nur unter optimalen Bedingungen. Dieser Bereich klingt sehr einfach. Materialien wie Edelstahl, Aluminium, Messing und Kupfer verhalten sich jedoch anders. Diese Metalle benötigen in der Regel mehr Leistung für die gleiche Dicke. Viele kleine Details beeinflussen das Endergebnis. Der Gasdruck ist ein solcher Faktor, der Laserfokus ein weiterer. Auch die Düsengröße, die Metallgüte und Oberflächenrost können das Ergebnis verändern. Selbst die gewünschte Schnittkante beeinflusst die maximal mögliche Materialstärke.
Beginnen Sie mit dem Metall, nicht nur mit der Wattzahl.
Baustahl wird oft mit Sauerstoff geschnitten. Die chemische Reaktion erzeugt zusätzliche Wärme, die dem Laserstrahl hilft, auch dickere Platten zu durchdringen. Der Nachteil: Es entsteht eine verbrannte, rostig aussehende Kante. Stickstoff verhält sich anders. Er wird hauptsächlich für Edelstahl und Aluminium verwendet, wenn eine glänzende, saubere Oberfläche ohne Rost gewünscht ist. Kupfer und Messing sind heikle Metalle. Sie reflektieren einen Großteil der Laserenergie wie ein Spiegel. Daher benötigen sie einen speziellen Schneidkopf. Außerdem müssen die Einstellungen genau auf die jeweilige Legierung abgestimmt sein. Ein 60-W-Fasermarkierungslaser hingegen gehört zu einer ganz anderen Kategorie. Er markiert hauptsächlich Metall. Mit den richtigen Einstellungen kann er manchmal auch hauchdünne Folien schneiden. Wichtig: Er ist nicht zum Schneiden dicker Metallplatten geeignet.
Dickentabelle für Faserlaserschneiden nach Leistung und Material
Diese Tabelle zeigt empfehlenswerte, sichere Bereiche für den Kauf einer Faserlaserschneidmaschine. Sie stellt jedoch keine Garantie für jeden Auftrag dar. Seien Sie vorsichtig, wenn Sie Werte nahe dem oberen Grenzwert sehen. Diese hohen Werte bedeuten in der Regel, dass Sie deutlich langsamer schneiden müssen. Außerdem ist eine sehr sorgfältige Einrichtung erforderlich. Sie haben weniger Spielraum für Fehler wie beispielsweise verschmutztes Metall oder veraltete Maschinenteile.
|
Leistung |
Baustahl |
Edelstahl |
Aluminium |
Messing / Kupfer |
|
1 kW |
6-10 mm |
3-5 mm |
2-4 mm |
1-2 mm |
|
1,5 kW |
10-14 mm |
4-6 mm |
3-5 mm |
2-3 mm |
|
2 kW |
12-18 mm |
6-8 mm |
4-6 mm |
3-4 mm |
|
3 kW |
16-25 mm |
8-12 mm |
6-10 mm |
4-6 mm |
|
6 kW |
20-30 mm |
15-25 mm |
12-20 mm |
8-12 mm |
|
12 kW |
30-45 mm |
25-40 mm |
20-30 mm |
12-20 mm |
Kaufhinweis: Die höchste angezeigte Zahl ist selten optimal für den täglichen Gebrauch. Um eine konstante Drehzahl zu gewährleisten, benötigen Sie zusätzliche Leistung. Diese ist wichtig für das Schneiden kleiner Löcher und scharfer Kanten. Auch bei schwankender Blechqualität ist mehr Leistung hilfreich. Sie ermöglicht saubere Kanten und erspart Ihnen das spätere Nachschleifen.
Ein konkretes Beispiel für eine 3000-W-Maschine
Um sich ein realistisches Bild zu machen, empfiehlt sich ein Blick in das Datenblatt des WT-3015. Dieses zeigt einen Arbeitsbereich von 1550 x 3050 mm. Der Führungsbereich für Kohlenstoffstahl liegt laut Datenblatt zwischen 0,5 und 25 mm, für Edelstahl zwischen 0,5 und 20 mm. Die Leerlaufgeschwindigkeit beträgt 100 m/min, die Beschleunigung 1,2 g. Die Tischlastkapazität liegt bei 1 Tonne, was die Bearbeitung schwerer Metalle ermöglicht. Zudem wird das Gerät wassergekühlt. Diese Angaben beziehen sich auf ein einzelnes Gerät und eine spezifische Konfiguration. Sie sind keine Garantie für alle 3000-W-Laser weltweit. Betrachten Sie die höchsten Werte daher immer nur als Richtwert. Bevor Sie investieren, fordern Sie einen Probeschnitt an. Dieser Test muss die Eignung für Ihre spezifische Metallsorte nachweisen und die korrekten Einstellungen für Gas, Düse, Linsenzustand, Geschwindigkeit und Kantengüte demonstrieren.
Warum unterscheidet sich die maximale Dicke von der Produktionsdicke?
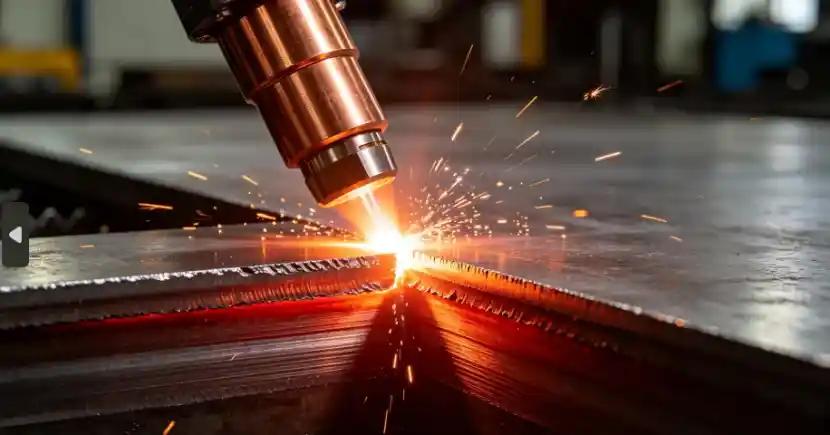
Ein Test der maximalen Materialstärke beantwortet nur eine winzige Frage: Hat der Laserstrahl die Platte durchtrennt? Doch in der Praxis stellen sich viel komplexere Fragen. Kann die Maschine diesen Schnitt wiederholt ausführen? Kann sie ihn schnell genug durchführen? Sind die schrägen Kanten akzeptabel? Ist der geschmolzene Metallabfall am Boden zulässig? Sind die Wärmespuren und die Lochformen zufriedenstellend? Und schließlich: Sind die Kosten pro Teil niedrig genug? Ein extrem langsamer Schnitt mag in einem hellen Verkaufsraum beeindruckend aussehen. Doch in einer schmutzigen, hektischen Produktionshalle könnte er sich als fatal für Ihr Unternehmen erweisen.
Hilfsgas verändert das Ergebnis
Das verwendete Hilfsgas beeinflusst zwei wesentliche Aspekte: die maximal zu schneidende Materialstärke und die Kosten. Sauerstoff ermöglicht das Schneiden von dickerem Baustahl, da er eine feuerähnliche Reaktion auslöst, die zusätzliche Hitze erzeugt. Stickstoff verhindert Rost und Verbrennung und eignet sich hervorragend für Edelstahl und Aluminium. Allerdings erfordert das Schneiden dickerer Werkstücke mit Stickstoff einen sehr hohen Gasdurchfluss – eine große und konstante Zufuhr ist notwendig. Druckluft kann bei dünneren Blechen die Kosten senken. Beachten Sie, dass die Farbe der Schnittkante und die Schnittqualität vom verwendeten Gas abhängen. Vergleichen Sie daher immer die tatsächlichen Gaskosten mit der Laserleistung.
Fokus, Düse und Maschinenzustand sind entscheidend.
Kleinste Fehler bei der Einrichtung können später große Probleme verursachen. Eine verschmutzte Linse kann einen Schnitt ruinieren. Eine defekte Düse hat denselben Effekt. Selbst kleinste Schmutzpartikel können den Laserstrahl stören. Ist der Strahl nicht perfekt zentriert, gibt es Schwierigkeiten. Falsche Fokuseinstellungen und schwankender Gasdruck verringern den Schnittbereich rapide. Auch verbogene oder verzogene Bleche bereiten Probleme. Dicke Platten erzeugen viel Hitze beim Schneiden. Daher muss das Kühlsystem besonders leistungsstark und konstant sein. Zugegeben, diese Details sind nicht gerade spannend. Dennoch erklären sie ein wichtiges Rätsel: Warum zwei Maschinen mit exakt gleicher Leistung völlig unterschiedliche Schnittteile liefern können.
Wie wählt man die Leistung eines Faserlasers aus?
Die Wahl der richtigen Leistung beginnt mit einer Analyse Ihrer aktuellen Aufträge. Schauen Sie sich die Werkstücke an, die Sie derzeit bearbeiten. Kaufen Sie keine Maschine für extrem dicke Werkstücke, die vielleicht nur einmal im Jahr anfallen. Stellen Sie sich eine Werkstatt vor, die den ganzen Tag 3 mm Edelstahl schneidet. Deren Anforderungen unterscheiden sich grundlegend von denen einer Werkstatt, die 20 mm dicke Baustahlplatten bearbeitet. Sie sollten nicht nur die maximale Schnittstärke berücksichtigen. Wie schnell schneidet die Maschine? Wie hoch sind die Gaskosten? Wie viel Platz benötigt sie? Reicht die Stromversorgung in Ihrem Gebäude aus? Kann der Tisch das schwere Metall tragen? Gibt es einen guten Reparaturdienst in der Nähe? All diese Faktoren sind genauso wichtig wie die Laserleistung (Watt).
Nutzen Sie eine dreistufige Kaufprüfung
Legen Sie den Tagesbereich fest. Stellen Sie die Materialstärke für den täglichen Gebrauch genau in die Mitte des sicheren Bereichs der Maschine ein. Gehen Sie nicht bis zum maximal angegebenen Grenzwert. Etwas mehr Leistung sorgt für höhere Geschwindigkeit und sauberere Kanten. Außerdem haben Sie so mehr Spielraum, falls eine Charge Metall fehlerhaft ist.
Senden Sie echte Muster. Nennen Sie dem Verkäufer die genaue Metalllegierung. Geben Sie die tatsächliche Dicke an und zeigen Sie Ihre Zeichnungen. Weisen Sie auf die kleinsten Löcher hin und beschreiben Sie genau, wie glatt die Kante sein muss. Fragen Sie anschließend nach der gesamten Schnittzeit. Erkundigen Sie sich nach dem verwendeten Gas und dem Druck. Verlangen Sie klare Fotos der Ober- und Unterseite des geschnittenen Teils. Ein kurzes Video des Schneidvorgangs ist noch besser. Ein Video kann zeigen, ob der Laser zu lange braucht, um das erste Loch zu stanzen. Es kann unsaubere Funken oder ruckartige Bewegungen sichtbar machen, die auf einem Foto nicht erkennbar sind.
Überprüfen Sie die gesamte Maschine. Achten Sie genau auf die Bettgröße und die maximale Tischbelastung. Prüfen Sie den Wasserkühler und die Laufruhe der Motoren. Denken Sie an Sicherheitsabdeckungen und Mitarbeiterschulungen. Erkundigen Sie sich nach Ersatzteilen. Sie erwerben ein komplettes Blechschneidemaschinensystem, nicht nur einen Laser.
Worauf sollten Sie bei einem Faserlaser-Lieferanten achten?
Ein wirklich guter Anbieter verknüpft seine Tabelle für Faserlaserschnitte mit Ihren tatsächlichen Werkstücken. Er stimmt die Maschine auf die Leistung Ihrer Werkstatt und Ihren zukünftigen Reparaturbedarf ab. Fragen Sie nach, wer die optimalen Schnittwerte für die Maschine ermittelt. Erkundigen Sie sich, wie Ihre Mitarbeiter geschult werden. Prüfen Sie, welche Ersatzteile der Anbieter vorrätig hält. Noch wichtiger: Stellen Sie eine kritische Frage. Was passiert, wenn die Maschine an einem Freitagnachmittag ausfällt und Ihre Arbeit unterbricht? Halten Sie die Regeln für Probeschnitte immer schriftlich fest. Ein schönes Foto beweist nichts. Nur wiederholte, einwandfreie Schnitte sind der wahre Test.
Ein Lieferantenbeispiel
BEIJING WISECUT LTD vertreibt eine Vielzahl von Maschinen. Das Unternehmen liefert Ausrüstung zum Laserschneiden, Schweißen, Reinigen und Biegen. Darüber hinaus fertigt es Werkzeuge zur Metallumformung und stellt vollautomatische Produktionslinien zusammen. Kunden können Maschinen testen und Mitarbeiterschulungen erhalten. Technischer Support und Ersatzteilversorgung werden ebenfalls angeboten. Das Unternehmen verfügt über Händler im Ausland und lokale Vertretungen. Die Zusammenarbeit mit lokalen Ansprechpartnern ermöglicht eine schnellere und einfachere Kommunikation. Vor jeder Bestellung sollten Sie einen Testschnitt anfordern. Klären Sie die Materialstärke und die Gaszufuhr. Prüfen Sie die Tischfestigkeit, den Kühlbedarf und die Aufstellungsbedingungen für die Maschine in Ihrer Werkstatt. Vereinbaren Sie die Abnahme der fertigen Maschine. Sie können Ihre Metalldetails zur Prüfung eines bestimmten Modells an BEIJING WISECUT senden.
FAQ (häufig gestellte Fragen)
Frage 1: Wie dick kann ein Faserlaser schneiden?
Das hängt ganz von der Leistung, der Metallart, dem verwendeten Gas und der gewünschten Schnittqualität ab. Eine große 12-kW-Maschine kann 30 bis 45 mm dicken Baustahl durchtrennen. Bedenken Sie aber, dass die sichere, im Alltag übliche Grenze deutlich niedriger liegt.
Frage 2: Wie dick kann ein 1500-W-Faserlaser schneiden?
Eine handelsübliche 1500-Watt-Maschine kann 10 bis 14 mm dicken Baustahl schneiden. Sie kann 4 bis 6 mm dicken Edelstahl und 3 bis 5 mm dickes Aluminium bearbeiten. Die tatsächlichen Ergebnisse hängen von der Metallart, der verwendeten Gaszufuhr, der Schnittgeschwindigkeit und den gewünschten Schnittkanten ab.
Frage 3: Kann ein 60-Watt-Faserlaser Metall schneiden?
Normale Metallbleche lassen sich damit nicht schneiden. Ein 60-Watt-Faserlaser wird hauptsächlich zum Zeichnen von Markierungen auf Metall verwendet. In seltenen Fällen kann man mit einer speziellen Konfiguration auch hauchdünne Metallfolie schneiden.
Frage 4: Was kann ein 3-kW-Faserlaser schneiden?
Der übliche Durchsatz für diese Leistung liegt bei 16 bis 25 mm Baustahl. Edelstahl kann bis zu 8 bis 12 mm durchtrennt werden. Bei Aluminium sind 6 bis 10 mm zu erwarten. Messing oder Kupfer lassen sich bis zu einer Stärke von 4 bis 6 mm schneiden. Machen Sie vor der Bezahlung immer einen Probeschnitt Ihres Materials.
Frage 5: Kann man mit einem Faserlaser dickeres Metall schneiden, wenn man Sauerstoff oder Stickstoff verwendet?
Sauerstoff erleichtert in der Regel das Laserschneiden von dickerem Baustahl. Dies liegt an der feuerähnlichen Reaktion, die zusätzliche Hitze erzeugt. Stickstoff hingegen ermöglicht deutlich sauberere Schnittkanten bei Edelstahl und Aluminium. Bedenken Sie jedoch, dass das Schneiden dickerer Werkstücke mit Stickstoff einen wesentlich höheren Gasdurchsatz und einen sehr hohen Druck erfordert.


