

مركز الثني باستخدام الحاسوب مقابل مكبس الثني التقليدي: أي آلة تناسب مصنعك؟
التاريخ: 29 أكتوبر 2026 عدد المشاهدات: 108
الاختيار بين مركز ثني CNC وتتطلب عملية ثني الصفائح المعدنية التقليدية أكثر من مجرد مقارنة أسعار الآلات. فكلا النظامين يشكلان الصفائح المعدنية بدقة، لكنهما ينظمان العمل بطرق مختلفة. يعتمد مركز الثني على التثبيت الآلي، وتحديد الموضع، وتشكيل الألواح بشكل متكرر. أما مكبس الثني فيستخدم أداة ثقب وقالب، حيث يقوم المشغل عادةً بتحريك قطعة العمل ودعمها بين عمليات الثني.
يعتمد الخيار الأمثل على شكل القطعة، وسماكة المادة، وحجم الطلب، وتكرار تغيير خط الإنتاج، والعمالة، ومستوى الأتمتة الذي يحتاجه مصنعك. قد لا تكون الآلة المناسبة للعلب الكهربائية مناسبة للأقواس الهيكلية الثقيلة.
ما هو مركز الثني CNC؟
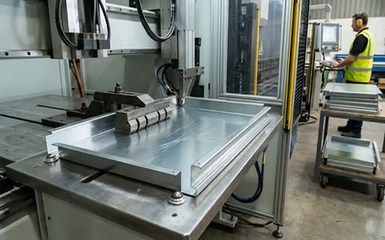
مركز ثني الصفائح المعدنية CNC هو نظام آلي لتشكيل الصفائح المعدنية. يقوم عادةً بتثبيت قطعة معدنية مسطحة باستخدام جهاز تثبيت، بينما تقوم شفرات التشكيل الآلية بتشكيل الحواف بالتتابع. وبحسب الطراز، يمكن للآلة إعادة وضع القطعة المعدنية أو تدويرها أو عكس اتجاهها دون الحاجة إلى قيام المشغل بتدويرها بعد كل عملية ثني.
يُعدّ هذا الأسلوب شائعًا في تصنيع الخزائن الكهربائية، وأغطية المعدات، ولوحات التكييف والتهوية، ومكونات الأجهزة المنزلية، والرفوف، وغيرها من الأجزاء ذات الحواف القصيرة المتعددة. ويمكن للبرامج تخزين زوايا الانحناء، وأبعاد الحواف، والاتجاه، وأوامر إعادة التموضع للدفعات المتكررة.
يشير مصطلح "CNC" إلى نظام تحديد المواقع والحركة الذي يتم التحكم فيه بواسطة الحاسوب. أما "مركز الثني" فيشير إلى بنية آلة تجمع بين التثبيت والتشكيل ومعالجة الأجزاء في عملية منسقة. كما تتصل بعض الطرازات بمعدات التحميل والتفريغ أو تغيير الأدوات الأوتوماتيكية.
ما هي مكبس الثني التقليدي؟
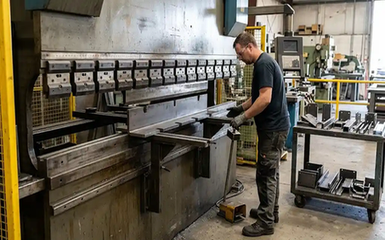
تُشكّل مكبس الثني التقليدي الصفائح المعدنية بين مكبس علوي وقالب سفلي على شكل حرف V. يطبّق المكبس قوة على طول خط الثني، بينما يقوم مقياس خلفي بتحديد موضع قطعة العمل. قد تكون الآلة يدوية، أو تعمل بنظام التحكم الرقمي (NC)، أو تعمل بنظام التحكم الرقمي الحاسوبي (CNC) بالكامل، لذا يجب توضيح مصطلح "تقليدي" عند مقارنة عروض الأسعار.
في سير العمل التقليدي، يقوم المشغل بتحميل القطعة الخام، ومحاذاتها مع المقياس الخلفي، ثم يدعمها أو يديرها مع استمرار العملية. يتطلب هذا التعامل المباشر أكثر من العديد من مراكز الثني، ولكنه يمنح المشغل تحكمًا فوريًا في الأشكال غير العادية، وتغيير المواد، وإجراء التعديلات الفردية.
لا تزال مكابس الثني تستخدم على نطاق واسع لأن آلة واحدة يمكنها إنتاج الأقواس والقنوات والصفائح والإطارات والعديد من المكونات المخصصة مع مجموعة واسعة من المثاقب والقوالب.
كيف تختلف عمليتا الثني؟
سير عمل مركز الثني باستخدام الحاسوب
يقوم المشغل أو جهاز التحميل الآلي بوضع القطعة الخام على طاولة العمل. تحدد الآلة موضع الصفيحة، وتثبتها، ثم تشكل الحافة الأولى بحركة شفرة مبرمجة. بعد ذلك، تعيد الآلة وضع القطعة الخام أو تديرها لإكمال عمليات الثني المتبقية. يتم تحرير القطعة بعد انتهاء التسلسل المبرمج.
يُسهم التحكم الدقيق في عملية التشكيل خلال معظم مراحل الإنتاج في تقليل عمليات الرفع والتدوير والمحاذاة اليدوية المتكررة. يُعدّ هذا الأمر بالغ الأهمية عندما يحتوي المنتج على العديد من الانحناءات أو عندما يكون السطح مطليًا مسبقًا. وتتمثل الفائدة الرئيسية في توفير سير عمل مستقر وقابل للتكرار لمجموعة منتجات محددة.
سير عمل مكبس الفرامل
يتحكم برنامج مكبس الثني في حركة المكبس، ومواضع المقياس الخلفي، وترتيب الثني، وفي الأنظمة المتقدمة، تصحيح الزاوية. لا يزال المشغل يضع القطعة بين المثقب والقالب، وقد يحتاج إلى تدويرها أو قلبها للعملية التالية. قد تتطلب الألواح الكبيرة دعامات أمامية، أو رافعات، أو شخصًا ثانيًا.
هذه العملية مرنة. يستطيع المشغل الماهر تغيير الأدوات، وتعديل التسلسل، والتعويض عن اختلاف المواد، وإنتاج قطعة جديدة دون الحاجة إلى إعادة تصميم الخلية الآلية. لكن في المقابل، يتطلب الأمر اعتمادًا أكبر على مهارة التشغيل والجهد البدني.
مركز الثني باستخدام الحاسوب مقابل مكبس الثني التقليدي: جدول مقارنة
|
عامل |
مركز ثني CNC |
مكبس ثني تقليدي |
|---|---|---|
|
طريقة التشكيل |
التثبيت وتشكيل الشفرة |
التشكيل بالثقب والقالب على شكل حرف V |
|
التعامل مع المشغل |
تقليل التعامل المتكرر |
مزيد من التدوير والدعم اليدوي |
|
قطع غيار مثالية |
ألواح، خزائن، صناديق، حواف قصيرة |
ألواح، أقواس، حواف طويلة، أجزاء متنوعة |
|
نطاق المواد |
ورقة رقيقة إلى متوسطة السماكة، حسب الطراز |
صفائح متوسطة إلى ثقيلة، حسب الطراز |
|
الإنتاج |
إنتاج متكرر متوسط إلى مرتفع |
من النموذج الأولي إلى الحجم المتوسط |
|
الأدوات |
أدوات مخصصة أو متخصصة |
مجموعة واسعة من قوالب التثقيب والتشكيل |
|
تغيير الوضع |
فعال لمجموعات المنتجات المتكررة |
مرن للإنتاج المختلط |
|
حماية السطح |
تقليل التدخل اليدوي في بعض سير العمل |
يعتمد ذلك على الأدوات والتعامل |
|
ملف سوق العمل |
انخفاض أعمال المناولة المتكررة |
تدخل جهة تشغيل عليا |
|
نقطة القوة الرئيسية |
سير عمل آلي متسق |
مرونة واسعة في التطبيق |
هذه اتجاهات عامة. تعتمد السعة الفعلية على الضغط الاسمي، وطول الانحناء الفعال، وارتفاع الفتحة، وعمق الحلق، والشوط، والأدوات، والبرمجيات، وخصائص المواد.
ما هي الأجزاء المناسبة لمركز ثني CNC؟
يُعد مركز الثني باستخدام التحكم الرقمي الحاسوبي (CNC) خيارًا مثاليًا عندما ينتج المصنع قطعًا متكررة ذات حواف متعددة. غالبًا ما تتميز العلب الكهربائية، وخزائن التحكم، وأغطية الآلات، وهياكل أنظمة التكييف والتهوية، ومكونات الرفوف بأبعاد محددة مسبقًا وتسلسل ثني ثابت.
تُناسب هذه التقنية أيضاً الإنتاج بكميات متوسطة وعالية. فبعد البرمجة والموافقة على النموذج الأولي، يمكن للمشغلين تشغيل دفعات الإنتاج مع تدخل محدود بين عمليات الثني.
قد تستفيد الصفائح الحساسة للسطح من تقليل الدوران اليدوي. يمكن أن يقلل عدد نقاط التلامس من احتمالية ظهور علامات التعامل، على الرغم من أن النتيجة لا تزال تعتمد على الغشاء الواقي، ونظافة الأداة، وضغط التثبيت، وحالة الصفيحة.
توجد حدود عملية. قد تتطلب الصفائح السميكة، والقطع الثقيلة، والأجزاء الطويلة جدًا، والأشكال غير المنتظمة قوة وطول تشغيل مكبس الثني. اختبر هذه الحالات باستخدام رسومات فعلية.
متى يكون استخدام مكبس الثني التقليدي هو الخيار الأفضل؟
غالباً ما تكون مكبس الثني التقليدي الخيار الأمثل للصفائح السميكة والثنيات الطويلة. وتعتمد ملاءمته على الضغط الاسمي، وطول الثني، وعمق الحلق، وشوط المكبس، وارتفاع الفتحة. وتحدد هذه المواصفات ما إذا كان بإمكان الماكينة تشكيل المادة بأمان وتحقيق نصف القطر الداخلي المطلوب.
تُعدّ مكابس الثني مفيدةً أيضاً في صناعة النماذج الأولية، وقطع الغيار، وأعمال ورش العمل التي تتطلب تشكيلة واسعة من المنتجات. إذ يُمكن للمصنّع معالجة الفولاذ المقاوم للصدأ، والفولاذ الطري، والألومنيوم في اليوم نفسه، حيث تتطلب كل عملية أدوات مختلفة ونسب ثني متباينة. ويتيح نظام التثقيب والتشكيل الواسع للآلة التكيف مع هذه التغييرات.
بالنسبة للعديد من ورش العمل، يمكن لمكبس ثني متعدد الاستخدامات واحد أن يغطي فئات منتجات أكثر من مركز ثني متخصص. يستطيع المشغل الخبير التعامل مع التسلسلات غير المعتادة وتنوع المواد. راجع خيارات مكابس الثني CNC وآلات الثني عند مقارنة السعة والتكوين.
كيف ينبغي مقارنة الدقة والسرعة والجهد المبذول؟
لا تقارن فقط سرعة حركة الآلة أو سرعة الثني لمرة واحدة. قِس الدورة الكاملة، بما في ذلك التحميل، والتثبيت، والثني، والتدوير، والفحص، والتفريغ. قد يُقلل مركز الثني من وقت المناولة في أعمال الألواح المتكررة، بينما قد تُنهي مكبس الثني دعامة بسيطة بشكل أسرع نظرًا لبساطة الإعداد.
ينبغي تقييم الدقة من خلال تكرارية الموضع، وثبات زاوية الانحناء، والتحكم في الارتداد، وتفاوت سماكة المادة، وتآكل الأداة، والمعايرة. وتُعد طريقة القياس بنفس أهمية المواصفات الاسمية.
على سبيل المثال، تُشير مواصفات مكبس الثني الهيدروليكي CNC WT-400T/4000 من WiseCut إلى ضغط اسمي يبلغ 4000 كيلو نيوتن، وطول ثني 4000 مم، ودقة موضع ±0.03 مم، وقابلية تكرار ±0.02 مم. كما يستخدم وحدة تحكم DELEM 53T، ومقياس خلفي يعمل بمحرك سيرفو، وأدوات مجزأة، ونظام تعويض. هذه المواصفات تُمثل نموذجًا واحدًا لمكبس الثني، وليست مواصفات عامة لجميع مراكز الثني CNC.
ينبغي أن تشمل مقارنة تكاليف العمالة البرمجة، والإعداد، والمناولة، والفحص، والصيانة. يمكن لمركز الثني أن يقلل من عمليات الرفع والتدوير المتكررة، ولكن لا يزال من الضروري وجود موظفين مدربين.
متطلبات الأدوات والصيانة والتشغيل
تستخدم مراكز الثني عادةً أدوات مخصصة أو متخصصة مصممة خصيصاً لمجموعة منتجات معينة. وهذا يدعم الإنتاج المتكرر، على الرغم من أن أي تغيير جوهري في تصميم المنتج قد يتطلب أدوات مختلفة أو إعداد عملية جديدة.
توفر مكابس الثني خيارات أوسع من الأدوات. فالمثاقب المجزأة، وقوالب V، وأدوات العنق المعقوف، وأدوات نصف القطر الخاص، تدعم أطوالًا ومقاطعًا ونصف قطر انحناء مختلفة للحواف. قد تستغرق عملية تغيير الأدوات وقتًا أطول، لكن الآلة نفسها قادرة على أداء العديد من المهام المختلفة.
تعتمد الصيانة على تصميم الآلة. تتطلب مكبس الثني الهيدروليكي عناية خاصة بالزيت والمضخات والصمامات والحلقات المانعة للتسرب والفلاتر والموجهات والمكونات الكهربائية. قد يُضاف إلى مركز الثني آليات تثبيت وشفرات تشكيل ومستشعرات وأجزاء مناولة. تأكد من فترات الصيانة وقطع الغيار والتشخيص ودعم خدمة آلات تشكيل الصفائح المعدنية.
ينبغي أن يشمل تدريب المشغلين التحميل الآمن، والأدوات، والتحقق من البرامج، وفحص القطعة الأولى، واستكشاف الأعطال وإصلاحها. يقلل التشغيل الآلي من بعض الأعمال اليدوية، ولكنه لا يلغي الحاجة إلى معرفة العمليات.
التكلفة الإجمالية للملكية
لا يمثل سعر الشراء سوى جزء واحد من المقارنة المالية. يجب تضمين تكاليف العمالة، والأدوات، والإعداد، والخردة، والصيانة، والطاقة، ومساحة الأرضية، والتدريب، ووقت التوقف.
النموذج البسيط هو:
تكلفة القطعة الواحدة = (تكلفة الآلة + تكلفة العمالة + تكلفة الأدوات + تكلفة الصيانة + تكلفة الخردة) ÷ عدد القطع المؤهلة
قد يُبرر مركز الثني الاستثمار فيه من خلال زيادة حجم الإنتاج وانخفاض تكاليف العمالة. بينما قد تُحقق مكبس الثني عائدًا أفضل عندما تكون كميات الطلبات صغيرة أو عندما تتغير تصاميم المنتجات بشكل متكرر. استخدم بيانات الإنتاج الفعلية من مشاريع نموذجية قبل اتخاذ القرار.
قائمة التحقق لاختيار الآلة
قبل طلب عرض سعر، يرجى التأكد مما يلي:
1. المواد الشائعة والحد الأقصى للسماكة.
2. أقصى حجم للقطعة الخام ووزن قطعة العمل.
3. متوسط عدد الانحناءات لكل جزء.
4. حصة الخزائن والصناديق والشفاه القصيرة.
5. حجم التداول الشهري وتكرار التغيير.
6. متطلبات تشطيب السطح والطبقة الواقية.
7. مدى توافر المشغل ومستوى مهارته.
8. مساحة للتحميل والتفريغ وتدفق المواد.
9. المحاور المطلوبة، والتقوس، وقياس الزاوية.
10. التدريب وقطع الغيار والاستجابة للخدمة.
أرسل رسومات توضيحية إلى الشركة المصنعة للآلة. يجب أن تتضمن التوصية السليمة معلومات عن الهندسة، وبيانات المواد، والأدوات، والوقت المتوقع لدورة الإنتاج، ومتطلبات الجودة.
حلول ثني CNC من وايز كت
تُقدّم WiseCut حلولاً متكاملة لثني الصفائح المعدنية باستخدام مكابس CNC في الصناعات التحويلية. يُمكن مراجعة التكوينات وفقًا للمادة، وحجم قطعة العمل، والضغط، وطول الثني، ونظام التحكم، والأدوات، وسير العمل الإنتاجي. تشمل خدمات دعم المنتج رسومات الآلات، وتدريب المشغلين، وقطع الغيار، والمساعدة الفنية. إذا تطلّب التطبيق مقارنة مُخصصة، يُرجى طلب تكوين آلة الثني مع مواصفات المواد، والرسومات، والحجم الشهري، ومستوى الأتمتة المُفضّل.
أسئلة متكررة
س1: ما هو مركز الثني CNC؟
أ: هو نظام آلي لتشكيل الصفائح المعدنية يجمع بين التثبيت والتحديد والثني، وفي بعض الطرازات، معالجة الأجزاء. ويُستخدم عادةً للألواح والخزائن والصناديق والشفاه القصيرة المتكررة.
س2: ما الفرق بين مركز الثني CNC ومكبس الثني؟
ج: يستخدم مركز الثني عادةً التثبيت الآلي وتشكيل الشفرات. أما مكبس الثني فيشكل المادة بين المثقب والقالب، ويتطلب عادةً تدوير قطعة العمل يدويًا بشكل أكبر.
س3: هل يمكن لمركز الثني معالجة الصفائح المعدنية السميكة؟
ج: يعتمد ذلك على الضغط المُصنّف، وتصميم الأداة، وطول الثني، ونطاق المواد المعتمدة للآلة. قد تتطلب المواد السميكة أو الثقيلة مكبس ثني عالي الحمولة.
س4: هل يقلل مركز الثني CNC من عمل المشغل؟
ج: يمكن أن يقلل ذلك من عمليات الرفع والتدوير وإعادة التموضع المتكررة. ولا يزال هناك حاجة إلى مشغلين للتحميل والبرمجة والفحص والصيانة والإشراف على الإنتاج.
س5: ما هي الآلة الأفضل لورشة تصنيع صغيرة؟
ج: قد تكون مكبس الثني أكثر عمليةً للنماذج الأولية، والإصلاحات، والصفائح السميكة، والأعمال المخصصة المتنوعة. أما مركز الثني فقد يناسب ورشةً تُنتج ألواحًا أو علبًا متكررة بكميات ثابتة. ويجب أن يستند القرار إلى بيانات الطلبات الفعلية.


