

حلول أتمتة تصنيع المعادن: دليل للقطع والثني واللحام
التاريخ: 30 أكتوبر 2026 عدد المشاهدات: 101
لم تعد حلول أتمتة تصنيع المعادن مقتصرة على روبوت موضوع بجانب آلة واحدة. فبإمكان المصانع الحديثة ربط عمليات القطع بالليزر، ومعالجة الصفائح، والتشكيل باستخدام الحاسوب، واللحام، والفحص، وبيانات الإنتاج في سير عمل متكامل. والسؤال العملي هو: أين ستُزيل الأتمتة عائقًا حقيقيًا في المصنع؟
قد يكون نظام القطع سريعًا بينما تنتظر الأجزاء الفرز. وقد تتمتع مكبس الثني بقدرة كافية بينما يقضي المشغلون معظم وقت العمل في رفع وتدوير القطع الخام. وقد يُكرر روبوت اللحام عملية اللحام بدقة بينما يُحدث التجميع اليدوي تباينًا قبل بدء اللحام. وتنظر خطة الأتمتة الفعالة إلى المسار الكامل من المواد الخام إلى التجميع المؤهل.
يشرح هذا الدليل مستويات الأتمتة للقطع والثني واللحام، ثم يوضح كيفية اختيار المعدات وقياس النتائج وبناء خطة تنفيذ مرحلية.
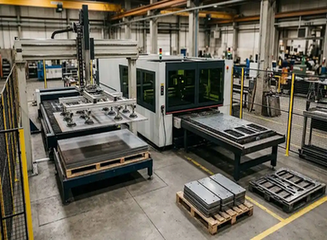
ما هي حلول أتمتة تصنيع المعادن؟
يمكن تقسيم أتمتة تصنيع المعادن إلى ثلاثة مستويات عملية. تضيف الأتمتة على مستوى الآلة وظائف مثل التحميل والتفريغ والفحص وتغيير الأدوات واختيار البرامج تلقائيًا إلى آلة واحدة. تربط الخلية الروبوتية الآلة بروبوت أو ماسك أو جهاز تحديد المواقع أو جهاز فحص. يربط خط الإنتاج المتكامل عدة عمليات بمخازن المواد والبرمجيات وإمكانية التتبع.
يعتمد المستوى الأمثل على حجم الإنتاج، وتنوع الأجزاء، وحجم المواد، وتوافر العمالة، واستقرار العملية. قد تستفيد ورشة تصنيع ذات رسومات متغيرة باستمرار من التحميل الآلي والبرمجة الرقمية مع الإبقاء على المناولة النهائية يدوية. أما المصنّع الذي ينتج نفس مجموعة الخزائن يوميًا، فقد يبرر وجود تدفق متصل لعمليات القطع والثني واللحام.
ينبغي تصميم نظام الأتمتة وفقًا لمجموعة أجزاء محددة. إذا كانت الرسومات أو تسلسلات الثني أو وصلات اللحام أو مواصفات المواد تتغير أسبوعيًا، فإن المشروع يحتاج إلى المرونة قبل أن يحتاج إلى التكامل الكامل.
أتمتة القطع بالليزر
التحميل والتفريغ الآلي
تبدأ عملية أتمتة القطع بالليزر عادةً بمناولة المواد. حيث يقوم برج تخزين أو طاولة نقل أو رافعة بوضع الصفائح الخام على سطح القطع. بعد القطع، يقوم جهاز فرز بفصل الأجزاء المتداخلة والهياكل والنفايات. ويمكن تكديس القطع النهائية حسب المهمة أو المادة أو عملية المعالجة اللاحقة.
يقلل هذا الترتيب من وقت الانتظار بين الصفائح ويحد من الرفع اليدوي، كما يُسهّل عملية تسليمها إلى عملية الثني. يجب أن تتناسب المعدات مع أقصى طول وعرض وسماكة ووزن وحالة سطح الصفيحة وسعة التخزين. حتى لو لم تتمكن آلة التحميل من التعامل مع أثقل الصفائح الشائعة، فسيظل هناك عائق يدوي.
بيانات عملية القطع بالليزر باستخدام الحاسوب
ينبغي لبرنامج القطع أن يربط بين الرسم الهندسي بمساعدة الحاسوب، وتخطيط التداخل، وقاعدة بيانات المواد، واختيار الفوهة، وإعدادات غاز المساعدة، ومعلومات الفحص. يمكن للتداخل الصحيح أن يحسن إنتاجية المواد، ولكن يجب أن يراعي أيضًا كيفية فصل الأجزاء وتحديدها بعد القطع.
تؤثر جودة القطع على العمليات اللاحقة. قد تتسبب الشوائب الزائدة، أو التشوه الناتج عن الحرارة، أو إعدادات الثقب غير الصحيحة في مشاكل أثناء الثني واللحام. لإجراء مراجعة شاملة للمعدات، قارن خيارات ماكينات القطع بالليزر الليفي مع المواد وأحجام القطع المستخدمة في مصنعك.
أتمتة عمليات الثني باستخدام الحاسوب
خلايا مكابس الثني الآلية
تستخدم خلية مكبس الثني الروبوتية روبوتًا أو ذراعًا مخصصة لتحميل القطع الخام، ووضعها مقابل المقياس الخلفي، وتدويرها، وتكديس الأجزاء المكتملة. يتحكم مكبس الثني في حركة المكبس، وتسلسل الثني، ومواضع المقياس الخلفي، بينما يتولى الروبوت عمليات المناولة المتكررة.
يُعدّ هذا الإعداد مفيدًا للأجزاء ذات الشكل الهندسي الثابت وتسلسل الثني المتكرر. فهو يُقلّل من رفع المشغل للأجزاء ويُحافظ على استمرارية الإنتاج خلال الدفعات الطويلة. تصميم الذراع الآلية مهم للغاية: يجب أن يتعامل الروبوت مع أحجام مختلفة للقطع الخام، وأن يحمي الأسطح النهائية، وأن يُحافظ على قبضة موثوقة بالقرب من خط الثني.
ثني الألواح ومراكز الثني
تقوم آلة ثني الألواح أو مركز الثني CNC بتثبيت القطعة الخام وتستخدم شفرات تشكيل لإنشاء حواف. يمكن التحكم في الصفيحة أثناء عدة عمليات ثني، مع إمكانية إعادة التموضع أو الدوران المبرمج. هذا يجعل هذه التقنية جذابة للخزائن، والهياكل، والألواح، والمنتجات ذات الحواف القصيرة.
لا تُعدّ هذه العملية بديلاً مناسباً لآلة ثني الصفائح. فقد يكون إنتاج الصفائح السميكة، والأجزاء الطويلة جداً، والأشكال غير المألوفة، والكميات الصغيرة جداً أسهل باستخدام آلة التثقيب والتشكيل التقليدية. وينبغي أن تتناسب الأتمتة مع حجم ومواصفات الطلبات الفعلية.
متى لا يزال التعامل اليدوي منطقياً
قد يكون التحميل اليدوي مناسبًا للنماذج الأولية وقطع الغيار والتصنيع بكميات كبيرة. تتيح مكبس الثني CNC المرن للمشغل الماهر تغيير الأدوات وتسلسل عمليات الثني بسرعة. يمكن للمشروع المُقسّم إلى مراحل أتمتة تحميل المواد أولًا، ثم إضافة المناولة الآلية بعد استقرار بيانات مجموعة القطع والعملية.
أتمتة عملية اللحام بعد القطع والثني
اللحام الروبوتي بتقنيات MIG و TIG واللحام بالليزر
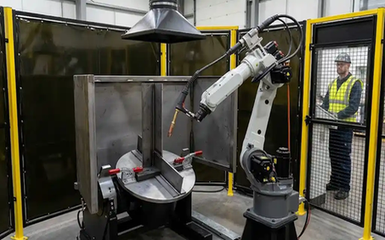
تتراوح أنظمة أتمتة اللحام من أجهزة تحديد المواقع الآلية وآلات سحب اللحامات إلى الخلايا الروبوتية بالكامل. تُستخدم روبوتات اللحام بالقوس المعدني المحمي بالغاز (MIG) بشكل شائع في الوصلات الهيكلية المتكررة. بينما تُناسب أنظمة أتمتة اللحام بالقوس المعدني المحمي بالغاز (TIG) اللحامات الدقيقة التي تتطلب دقة عالية في المظهر. أما اللحام بالليزر، فيُمكنه دعم الوصلات الدقيقة ذات التشوه المنخفض عندما تتوافق المواد والتركيبات وحواجز الأمان مع متطلبات العملية.
ينبغي أن يراعي الاختيار تصميم الوصلة، ونوع المادة، وسماكتها، وعمق الاختراق المطلوب، وطول اللحام، والمظهر، وحجم الإنتاج. لا يمكن للروبوت تعويض فجوة الوصلة غير المتناسقة أو الحافة غير المُجهزة جيدًا.
التجهيزات، وأجهزة تحديد المواقع، وتتبع اللحامات
تُحدد المثبتات العلاقة بين الأجزاء والشعلة والروبوت. ويجب أن تُحدد مواقع المكونات بشكل متكرر دون إعاقة مسار اللحام. وتُدير أجهزة تحديد المواقع المجموعة بحيث يتمكن الروبوت من الحفاظ على زاوية الشعلة واتجاه الحركة الأمثلين.
يمكن لتقنيات تتبع اللحامات، واستشعار اللمس، والرؤية الليزرية، والمحاكاة غير المتصلة بالإنترنت أن تساعد في إدارة التباين. تُضيف هذه الأنظمة تكلفة إضافية وتتطلب معايرة، لذا ينبغي تحديدها وفقًا لتفاوتات المنتج. غالبًا ما يكون التثبيت المستقر استثمارًا أوليًا أفضل من الاعتماد على تقنيات الاستشعار المتقدمة وحدها.
السلامة في اللحام والتحكم في الأبخرة
تحتاج خلية اللحام الآلية إلى حواجز وقائية، وأقفال أمان للأبواب، ومفاتيح إيقاف طارئة، وحماية من الضوء أو الليزر عند الاقتضاء، ونظام شفط للأبخرة، وإجراءات تشغيل واضحة. يجب أن تشمل ضوابط السلامة التحميل والصيانة والتدريب والتعافي بعد حدوث عطل. ويظل التدريب ضروريًا حتى عندما يقوم الروبوت بتحريك الشعلة.
كيف تعمل عمليات القطع والثني واللحام كنظام واحد
مسار آلي نموذجي يكون:
التصميم بمساعدة الحاسوب/التصنيع بمساعدة الحاسوب → القطع بالليزر → الفرز → الثني → التجميع → اللحام → الفحص
يجب أن تحافظ كل عملية تسليم على هوية القطعة ومعلومات العملية. يمكن ربط النموذج المسطح وبرنامج الثني ووصفة اللحام ونتيجة الفحص وسجل الشحن باستخدام الرموز الشريطية أو رموز الاستجابة السريعة أو نظام تنفيذ التصنيع.
يُعدّ تصميم المخزن المؤقت بنفس القدر من الأهمية. فإذا كانت سرعة القطع بالليزر تفوق قدرة خلية الثني على المعالجة، فإنّ الأجزاء تحتاج إلى طابور مُنظّم. أما إذا كانت سرعة اللحام أبطأ، فقد تملأ المكونات المثنية الجاهزة أرضية المصنع وتُخفي القيد الحقيقي. يجب أن يعتمد توازن خط الإنتاج على قياس أوقات الدورات، ووقت التغيير، ووقت تدخل المشغل، ووقت التوقف المُخطط له.
غالباً ما يتم إغفال عملية الفرز. فالقطعة المقطوعة بدقة والمُوضعة في مكان خاطئ قد تُسبب مشاكل في الثني أو اللحام لاحقاً. ويمكن للتحديد الآلي والتكديس حسب الوظيفة منع هذا الخطأ دون الحاجة إلى مصنع يعمل بالتشغيل الآلي بالكامل.
اختيار مستوى الأتمتة المناسب
المستوى 1: أتمتة على مستوى الآلة
ابدأ بالتحميل التلقائي بالليزر، وتخزين الصفائح، وإدارة برامج التحكم الرقمي بالحاسوب، والتحكم في مقياس الضغط الخلفي، أو جهاز تحديد موضع اللحام. يمكن لهذه التحسينات أن تُحسّن سير العمل دون تغيير تصميم المصنع بالكامل.
المستوى 2: الخلايا الروبوتية
تُقلل خلايا الثني واللحام الآلية من عمليات المناولة المتكررة وتُتيح دورات إنتاج قابلة للتكرار. وهي تتطلب تجهيزات ومقابض وأنظمة أمان وبرامج موثوقة. ينبغي اختبار الخلية باستخدام قطع غيار نموذجية قبل إتمام عملية الشراء.
المستوى 3: خطوط الإنتاج المتكاملة
يربط خط الإنتاج المتكامل بين عمليات القطع والفرز والتشكيل واللحام والخدمات اللوجستية. يناسب هذا المستوى عائلات المنتجات المستقرة، والطلب المنتظم، والمصانع المجهزة لإدارة البرمجيات والصيانة وتأهيل العمليات. يضمن هذا الخط انسيابية تدفق المواد، ولكنه يخلق أيضاً تبعية مشتركة أكبر في حال توقف إحدى المحطات.
ما هي الأجزاء وملفات الإنتاج الأكثر استفادة؟
تُحقق الأتمتة عادةً أعلى قيمة ممكنة في تصنيع العلب الكهربائية، وهياكل الآلات، ولوحات التكييف والتهوية، والخزائن، والرفوف، والتجميعات الملحومة ذات التصاميم القابلة للتكرار. تتميز هذه المنتجات بمواصفات مواد معروفة، وتسلسلات ثني متكررة، ومواقع لحام يمكن التنبؤ بها.
يتطلب العمل ذو التنوع الكبير والكميات المنخفضة نهجًا مختلفًا. قد يكون البرمجة المرنة، والأدوات سريعة التغيير، والتحضير المسبق، والأتمتة المعيارية أكثر فائدة من خط الإنتاج الثابت. كما قد تحتاج قطع العمل الكبيرة أو الثقيلة إلى رافعات، أو تجهيزات مخصصة، أو تدخل يدوي لضمان التعامل الآمن معها.
قبل البدء بالأتمتة، تأكد من ضبط الرسومات، والتفاوتات المسموح بها، وبدلات الانحناء، ورموز اللحام، ومعايير الفحص. استقرار العملية شرط أساسي لضمان موثوقية الأتمتة.
كيفية قياس الإنتاجية والجودة وتوفير العمالة
قم بقياس العملية بأكملها بدلاً من قياس مواصفات آلة واحدة. تشمل المؤشرات المفيدة ما يلي:
إجمالي زمن الدورة من البداية إلى التجميع النهائي
وقت الإعداد والتغيير
وقت مناولة المواد
إنتاجية المرور الأول
التخلص من النفايات وإعادة العمل
وقت اتصال المشغل
استخدام المعدات
توقف غير مخطط له
قد يؤدي التشغيل الآلي إلى نقل نقطة الاختناق بدلاً من إزالتها. فالقطع الأسرع قد يزيد من أعمال الفرز، والثني الأسرع قد يخلق طابوراً قبل اللحام. يقيس المشروع الناجح كل مرحلة قبل التركيب وبعده.
اعتبارات التكلفة والتكامل والصيانة
قد يشمل الاستثمار معدات الليزر، وآلات الثني، وروبوتات اللحام، والتجهيزات، والملاقط، ووحدات التخزين، والناقلات، وأنظمة السلامة، والبرمجيات، والتركيب، والتدريب، وقطع الغيار. كما أن متطلبات المرافق مهمة أيضاً، حيث تؤثر مصادر الليزر، والضواغط، والغازات المساعدة، وأنظمة الاستخراج، ومصادر طاقة اللحام على تكلفة التشغيل.
ينبغي أن تتضمن خطة الصيانة تحديد المكونات الحيوية، وفترات الفحص، وإجراءات النسخ الاحتياطي، وفترات التوريد المتوقعة لقطع الغيار. يمكن للتشخيص عن بُعد تقليل وقت استكشاف الأعطال وإصلاحها، بينما قد يكون الدعم الفني المحلي مهمًا للتعافي بعد حدوث عطل ميكانيكي أو برمجي. راجع خدمات دعم معدات تصنيع المعادن التي يقدمها المورد قبل الموافقة على أي مشروع متكامل.
خارطة طريق التنفيذ العملي
1. جمع بيانات الطلب والمواد ووقت الدورة والجودة.
2. حدد عائلة أجزاء قابلة للتكرار مع قيد مرئي.
3. قص الخرائط وفرزها وثنيها وتجميعها ولحامها وفحصها.
4. تأكد من حجم القطعة الخام ووزنها وسمكها وتفاوتاتها وتصميم الوصلة.
5. ابدأ بترقية آلة واحدة أو خلية روبوتية.
6. برامج الاختبار، والتجهيزات، والمقابض، ووظائف السلامة.
7. تحديد معايير القبول باستخدام أجزاء الإنتاج الحقيقية.
8. تدريب المشغلين وموظفي الصيانة.
9. مراجعة الاستخدام والإنتاجية والعمالة ووقت التوقف بعد الإطلاق.
10. قم بالتوسع إلى العمليات المتصلة فقط عندما تدعم البيانات ذلك.
حلول أتمتة تصنيع المعادن من وايز كت
تُوفر WiseCut معدات القطع بالليزر واللحام والتشكيل باستخدام الحاسوب (CNC) لتصنيع المعادن الصناعية. يُمكن اختيار الآلة بناءً على نوع المادة، وسُمكها، وحجم قطعة العمل، وحجم الإنتاج، ومتطلبات التحكم، والمساحة المتاحة في المصنع. تشمل مواد المنتج مكابس ثني هيدروليكية CNC مزودة بوحدات تحكم DELEM، ومقاييس خلفية مؤازرة، وأدوات مجزأة، وأنظمة تعويض. يجب أن تتوافق مواصفات هذه الآلة مع خطة الأتمتة الشاملة، بدلاً من اعتبارها أداءً لخط الإنتاج بأكمله. لمراجعة المشروع، اطلب خطة أتمتة تصنيع مُخصصة تتضمن الرسومات، وبيانات المواد، والحجم المتوقع، ومستوى الأتمتة المطلوب.
أسئلة متكررة
س1: ما هي حلول أتمتة تصنيع المعادن؟
ج: إنها معدات وروبوتات وبرامج وأنظمة مناولة تعمل على أتمتة خطوة أو أكثر من خطوات التصنيع، بما في ذلك القطع بالليزر والثني واللحام والفحص ونقل المواد.
س2: هل يمكن أتمتة عمليات القطع بالليزر والثني واللحام في خط إنتاج واحد؟
ج: نعم، عندما تكون عائلة الأجزاء وبيانات العملية والتجهيزات والمخازن المؤقتة ومتطلبات الجودة مستقرة. تبدأ العديد من المصانع بخلايا فردية قبل ربط المسار الكامل.
س3: ما هي عملية تصنيع المعادن التي يجب أتمتتها أولاً؟
أ: ابدأ بالعملية التي تُنشئ أكبر قيد قابل للقياس، مثل التحميل المتكرر، أو الفرز، أو ثني المواد، أو أعمال اللحام. استخدم بيانات الإنتاج لتحديدها.
س4: هل الأتمتة مناسبة للتصنيع المخصص بكميات صغيرة؟
ج: يمكن أن تساعد الأتمتة المعيارية، خاصةً في التحميل والبرمجة وتحديد المواقع. قد يصعب تبرير خط إنتاج متكامل ثابت عندما تتغير الأجزاء والعمليات باستمرار.
س5: ما المعلومات المطلوبة لاقتراح الأتمتة؟
أ: تقديم الرسومات والمواد والسماكات وأحجام الأجزاء والأوزان والحجم الشهري ومتطلبات الثني واللحام وتفاوتات الجودة وأوقات الدورة الحالية ومساحة الأرضية المتاحة.


