

CNC-Biegezentrum vs. traditionelle Abkantpresse: Welche Maschine passt zu Ihrer Fabrik?
Zeitpunkt: 29. Oktober 2026 Aufrufe: 110
Die Wahl zwischen einem CNC-Biegezentrum Eine herkömmliche Abkantpresse erfordert mehr als nur einen Preisvergleich. Beide Systeme formen Bleche präzise, organisieren den Arbeitsablauf jedoch unterschiedlich. Ein Biegezentrum basiert auf automatisierter Spannung, Positionierung und wiederholter Blechformung. Eine Abkantpresse hingegen verwendet Stempel und Matrize, wobei der Bediener das Werkstück üblicherweise zwischen den Biegevorgängen bewegt und stützt.
Die optimale Wahl hängt von der Teilegeometrie, der Materialstärke, dem Auftragsvolumen, der Rüstfrequenz, dem Arbeitsaufwand und dem Automatisierungsgrad Ihrer Fertigung ab. Eine Maschine, die für Schaltschränke geeignet ist, kann für schwere Strukturträger ungeeignet sein.
Was ist ein CNC-Biegezentrum?
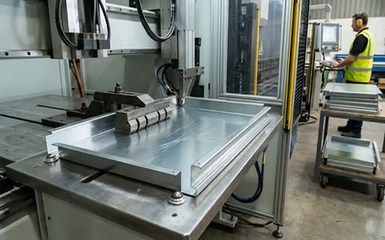
Ein CNC-Biegezentrum ist ein automatisiertes Blechumformsystem. Es hält üblicherweise einen flachen Blechzuschnitt mit einer Spannvorrichtung, während motorisierte Formmesser nacheinander Flansche erzeugen. Je nach Modell kann die Maschine den Zuschnitt neu positionieren, drehen oder umkehren, ohne dass der Bediener ihn nach jedem Biegevorgang manuell wenden muss.
Dieser Arbeitsablauf ist typisch für Schaltschränke, Geräteabdeckungen, HLK-Schaltschränke, Gerätekomponenten, Regale und andere Teile mit mehreren kurzen Flanschen. Programme können Biegewinkel, Flanschabmessungen, Ausrichtung und Positionierungsbefehle für wiederkehrende Chargen speichern.
„CNC“ bezeichnet das computergesteuerte Positionier- und Bewegungssystem. „Biegezentrum“ beschreibt eine Maschinenarchitektur, die Spannen, Umformen und Teilehandhabung in einem koordinierten Prozess vereint. Einige Modelle sind zudem mit automatischen Be- und Entladeeinrichtungen sowie Werkzeugwechslern kompatibel.
Was ist eine traditionelle Abkantpresse?
Eine traditionelle Abkantpresse formt Bleche zwischen einem oberen Stempel und einer unteren V-Matrize. Der Stößel übt Druck entlang der Biegelinie aus, während ein Hinteranschlag das Werkstück positioniert. Die Maschine kann manuell, NC-gesteuert oder vollständig CNC-gesteuert sein; daher sollte der Begriff „traditionell“ beim Vergleich von Angeboten genauer definiert werden.
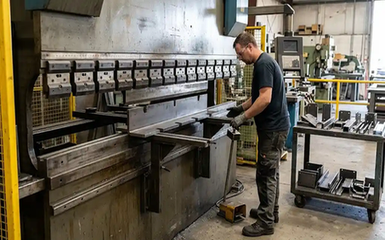
Bei einem herkömmlichen Arbeitsablauf legt der Bediener den Rohling ein, richtet ihn am Hinteranschlag aus und stützt oder dreht das Werkstück im weiteren Verlauf des Bearbeitungsvorgangs. Dies erfordert zwar eine direktere Handhabung als viele Biegezentren, ermöglicht dem Bediener aber die sofortige Kontrolle über ungewöhnliche Formen, wechselnde Materialien und individuelle Anpassungen.
Abkantpressen sind nach wie vor weit verbreitet, da eine einzige Maschine mit einer breiten Auswahl an Stempeln und Matrizen Halterungen, Profile, Platten, Rahmen und viele kundenspezifische Bauteile herstellen kann.
Worin unterscheiden sich die beiden Biegeprozesse?
Arbeitsablauf im CNC-Biegezentrum
Der Bediener oder ein automatisierter Lader legt den Zuschnitt auf den Arbeitstisch. Die Maschine positioniert das Blech, klemmt es ein und formt den ersten Flansch mit einer programmierten Messerbewegung. Anschließend positioniert oder dreht sie den Zuschnitt und führt die restlichen Biegungen durch. Das Teil wird freigegeben, sobald die programmierte Sequenz abgeschlossen ist.
Durch die kontrollierte Bearbeitung des Rohlings während eines größeren Teils des Zyklus lassen sich wiederholtes Anheben, Drehen und manuelles Ausrichten reduzieren. Dies ist besonders vorteilhaft bei Produkten mit vielen Biegungen oder bei bereits beschichteten Oberflächen. Der Hauptvorteil liegt in einem stabilen, wiederholbaren Arbeitsablauf für eine definierte Produktfamilie.
Arbeitsablauf der Abkantpresse
Das Abkantprogramm steuert den Stößelweg, die Hinteranschlagpositionen, die Biegereihenfolge und, bei modernen Systemen, die Winkelkorrektur. Der Bediener legt das Werkstück weiterhin zwischen Stempel und Matrize und muss es gegebenenfalls für den nächsten Arbeitsgang drehen oder wenden. Große Bleche können vordere Stützen, Kräne oder eine zweite Person erfordern.
Dieses Verfahren ist flexibel. Ein erfahrener Bediener kann Werkzeuge wechseln, die Abfolge anpassen, Materialabweichungen ausgleichen und ein neues Teil herstellen, ohne eine automatisierte Fertigungszelle umbauen zu müssen. Der Nachteil besteht in einer höheren Abhängigkeit von Geschicklichkeit und körperlicher Anstrengung.
CNC-Biegezentrum vs. traditionelle Abkantpresse: Vergleichstabelle
|
Faktor |
CNC-Biegezentrum |
Traditionelle Abkantpresse |
|---|---|---|
|
Formgebungsverfahren |
Klemmen und Klingenformen |
Stempel- und V-Matrizenformung |
|
Bedienerhandhabung |
Geringere Anzahl sich wiederholender Handhabungen |
Mehr manuelle Drehung und Unterstützung |
|
Ideale Teile |
Paneele, Schränke, Kästen, kurze Flansche |
Platten, Halterungen, lange Flansche, diverse Teile |
|
Materialpalette |
Dünnes bis mitteldickes Blech, modellabhängig |
Mittelschweres bis schweres Blech, modellabhängig |
|
Produktionsvolumen |
Mittlere bis hohe Wiederproduktion |
Prototyp bis mittlere Serienfertigung |
|
Werkzeuge |
Spezielle oder spezialisierte Werkzeuge |
Große Auswahl an Stempeln und Matrizen |
|
Umstellung |
Effizient für wiederkehrende Produktfamilien |
Flexibel für gemischte Produktion |
|
Oberflächenschutz |
Weniger manueller Kontakt in einigen Arbeitsabläufen |
Hängt von Werkzeugen und Handhabung ab. |
|
Arbeitsprofil |
Geringere repetitive Handarbeit |
Höhere Beteiligung der Bediener |
|
Hauptstärke |
Konsistenter automatisierter Arbeitsablauf |
Breite Anwendungsflexibilität |
Dies sind allgemeine Tendenzen. Die tatsächliche Leistungsfähigkeit hängt vom Nenndruck, der effektiven Biegelänge, der Öffnungshöhe, der Ausladung, dem Hub, den Werkzeugen, der Software und den Materialeigenschaften ab.
Welche Teile eignen sich für ein CNC-Biegezentrum?
Ein CNC-Biegezentrum ist eine hervorragende Lösung, wenn ein Betrieb Serienteile mit mehreren Flanschen fertigt. Schaltschränke, Steuerschränke, Maschinenabdeckungen, HLK-Gehäuse und Regalkomponenten weisen oft vorhersehbare Abmessungen und eine einheitliche Biegefolge auf.
Die Technologie eignet sich auch für die Produktion mittlerer und hoher Stückzahlen. Nach der Programmierung und der Freigabe des Erstmusters können die Bediener Chargen mit minimalen Eingriffen zwischen den Biegevorgängen durchführen.
Bei oberflächenempfindlichen Folien kann eine reduzierte manuelle Drehung von Vorteil sein. Weniger Kontaktpunkte verringern das Risiko von Handhabungsspuren, wobei das Ergebnis jedoch weiterhin von der Schutzfolie, der Sauberkeit des Werkzeugs, dem Anpressdruck und dem Zustand der Folie abhängt.
Es gibt praktische Grenzen. Dicke Bleche, schwere Zuschnitte, besonders lange Teile und unregelmäßige Formen erfordern unter Umständen die Kraft und den Arbeitsweg einer Abkantpresse. Testen Sie diese Fälle anhand konkreter Zeichnungen.
Wann ist eine herkömmliche Abkantpresse die bessere Wahl?
Für dicke Bleche und lange Biegungen ist eine herkömmliche Abkantpresse oft die bessere Wahl. Ihre Eignung hängt von Nenndruck, Biegelänge, Ausladung, Stößelhub und Öffnungshöhe ab. Diese Spezifikationen bestimmen, ob die Maschine das Material sicher formen und den erforderlichen Innenradius erreichen kann.
Abkantpressen eignen sich auch für Prototypen, Ersatzteile und die Fertigung von Werkstücken mit hohem Materialmix. Ein Fertigungsbetrieb kann Edelstahl, Baustahl und Aluminium am selben Tag bearbeiten, wobei für jeden Auftrag unterschiedliche Werkzeuge und Biegezugaben erforderlich sind. Ein vielseitiges Stempel- und Matrizensystem ermöglicht es der Maschine, sich an diese Veränderungen anzupassen.
Für viele Betriebe kann eine vielseitige Abkantpresse mehr Produktkategorien abdecken als ein spezialisiertes Biegezentrum. Ein erfahrener Bediener kann auch ungewöhnliche Arbeitsabläufe und Materialvariationen bewältigen. Vergleichen Sie Kapazität und Konfiguration der verschiedenen CNC-Abkantpressen und Biegemaschinen.
Wie vergleicht man Genauigkeit, Geschwindigkeit und Arbeitsaufwand?
Vergleichen Sie nicht nur die Eilganggeschwindigkeit oder die Biegegeschwindigkeit einer einzelnen Einheit. Messen Sie den gesamten Zyklus, einschließlich Beladen, Positionieren, Biegen, Drehen, Prüfen und Entladen. Ein Biegezentrum kann die Bearbeitungszeit bei der Bearbeitung von sich wiederholenden Blechteilen verkürzen, während eine Abkantpresse die Fertigung einer einfachen Halterung aufgrund des minimalen Rüstaufwands beschleunigen kann.
Die Genauigkeit sollte anhand der Positionswiederholgenauigkeit, der Biegewinkelkonstanz, der Rückfederungskontrolle, der Materialdickenabweichung, des Werkzeugverschleißes und der Kalibrierung bewertet werden. Die Messmethode ist ebenso wichtig wie die Nennspezifikation.
Die hydraulische CNC-Abkantpresse WT-400T/4000 von WiseCut beispielsweise bietet einen Nenndruck von 4.000 kN, eine Biegelänge von 4.000 mm, eine Positioniergenauigkeit von ±0,03 mm und eine Wiederholgenauigkeit von ±0,02 mm. Sie ist mit einer DELEM 53T-Steuerung, einem servogesteuerten Hinteranschlag, segmentierten Werkzeugen und einem Kompensationssystem ausgestattet. Diese Angaben beschreiben eine einzelne Abkantpressenkonfiguration und sind nicht als universelle Spezifikationen für jedes CNC-Biegezentrum zu verstehen.
Ein Arbeitsvergleich sollte Programmierung, Einrichtung, Handhabung, Inspektion und Wartung umfassen. Ein Biegezentrum kann zwar das wiederholte Heben und Drehen reduzieren, aber geschultes Personal ist weiterhin erforderlich.
Werkzeug-, Wartungs- und Bedieneranforderungen
Biegezentren verwenden üblicherweise spezielle Werkzeuge, die auf eine bestimmte Produktfamilie zugeschnitten sind. Dies ermöglicht die Serienfertigung, wobei größere Änderungen im Produktdesign unter Umständen andere Werkzeuge oder eine neue Prozesskonfiguration erfordern.
Abkantpressen bieten mehr Werkzeugkombinationsmöglichkeiten. Segmentierte Stempel, V-Matrizen, Schwanenhalswerkzeuge und Spezialradiuswerkzeuge ermöglichen die Bearbeitung unterschiedlicher Flanschlängen, Profile und Biegeradien. Werkzeugwechsel dauern zwar länger, aber dieselbe Maschine kann viele verschiedene Aufgaben übernehmen.
Die Wartung hängt von der Maschinenarchitektur ab. Eine hydraulische Abkantpresse erfordert die regelmäßige Wartung von Öl, Pumpen, Ventilen, Dichtungen, Filtern, Führungen und elektrischen Bauteilen. Ein Biegezentrum kann zusätzlich Spannmechanismen, Formmesser, Sensoren und Handhabungselemente umfassen. Informieren Sie sich über Wartungsintervalle, Ersatzteile, Diagnosemöglichkeiten und den Kundendienst für Blechbearbeitungsmaschinen.
Die Bedienerschulung sollte sicheres Beladen, Werkzeugnutzung, Programmprüfung, Erststückprüfung und Fehlerbehebung umfassen. Automatisierung reduziert zwar manuelle Arbeiten, ersetzt aber nicht das Prozesswissen.
Gesamtbetriebskosten
Der Kaufpreis ist nur ein Teil des finanziellen Vergleichs. Berücksichtigen Sie auch Arbeitskosten, Werkzeugkosten, Einrichtungskosten, Ausschuss, Wartung, Energiekosten, Platzbedarf, Schulungskosten und Ausfallzeiten.
Ein einfaches Modell ist:
Kosten pro Teil = (Maschinenkosten + Lohnkosten + Werkzeugkosten + Wartungskosten + Ausschusskosten) ÷ Qualifizierte Teile
Ein Biegezentrum kann sich durch wiederkehrende Aufträge und geringeren Personalaufwand amortisieren. Eine Abkantpresse kann sich bei kleinen Auftragsmengen oder häufig wechselnden Produktdesigns als rentabler erweisen. Treffen Sie Ihre Entscheidung anhand realer Produktionsdaten aus repräsentativen Aufträgen.
Checkliste zur Maschinenauswahl
Bitte bestätigen Sie vor der Angebotsanfrage Folgendes:
1. Gängige Werkstoffe und maximale Dicke.
2. Maximale Rohlingsgröße und maximales Werkstückgewicht.
3. Durchschnittliche Anzahl der Biegungen pro Teil.
4. Anteil an Schränken, Kästen und kurzen Flanschen.
5. Monatliches Volumen und Wechselhäufigkeit.
6. Anforderungen an die Oberflächenbeschaffenheit und Schutzfolien.
7. Verfügbarkeit und Qualifikation des Bedienpersonals.
8. Platz zum Be- und Entladen sowie für den Materialfluss.
9. Erforderliche Achsen, Wölbung und Winkelmessung.
10. Schulung, Ersatzteile und Kundendienst.
Senden Sie dem Maschinenbauer repräsentative Zeichnungen. Eine fundierte Empfehlung sollte Geometrie, Materialdaten, Werkzeuge, die erwartete Zykluszeit und Qualitätsanforderungen berücksichtigen.
WiseCut CNC-Biegelösungen
WiseCut bietet CNC-Abkantpressen und Blechbiegelösungen für die industrielle Fertigung. Die Konfigurationen können individuell an Material, Werkstückgröße, Anpressdruck, Biegelänge, Steuerungssystem, Werkzeuge und Produktionsablauf angepasst werden. Zum Produktsupport gehören Maschinenzeichnungen, Bedienerschulungen, Ersatzteile und technischer Support. Für einen maßgeschneiderten Vergleich fordern Sie bitte eine Konfiguration Ihrer Biegemaschine mit Materialspezifikationen, Zeichnungen, monatlichem Produktionsvolumen und gewünschtem Automatisierungsgrad an.
FAQ (häufig gestellte Fragen)
Frage 1: Was ist ein CNC-Biegezentrum?
A: Es handelt sich um ein automatisiertes Blechumformsystem, das Spannen, Positionieren, Biegen und bei einigen Modellen auch die Teilehandhabung kombiniert. Es wird häufig für Paneele, Gehäuse, Kästen und wiederholte kurze Flansche verwendet.
Frage 2: Worin unterscheidet sich ein CNC-Biegezentrum von einer Abkantpresse?
A: Ein Biegezentrum nutzt in der Regel automatisiertes Spannen und Formen der Klinge. Eine Abkantpresse formt das Material zwischen Stempel und Matrize und erfordert üblicherweise eine stärkere manuelle Werkstückrotation.
Frage 3: Kann ein Biegezentrum auch dickes Blech bearbeiten?
A: Das hängt vom Nenndruck, der Werkzeugkonstruktion, der Biegelänge und dem für die Maschine zugelassenen Materialbereich ab. Dickes oder schweres Material erfordert möglicherweise eine Abkantpresse mit hoher Presskraft.
Frage 4: Reduziert ein CNC-Biegezentrum den Arbeitsaufwand des Bedieners?
A: Es kann wiederholtes Heben, Drehen und Umpositionieren reduzieren. Bediener werden weiterhin für das Beladen, Programmieren, Prüfen, Warten und die Produktionsüberwachung benötigt.
Frage 5: Welche Maschine eignet sich besser für eine kleine Fertigungswerkstatt?
A: Für Prototypen, Reparaturen, dicke Bleche und gemischte Sonderanfertigungen ist eine Abkantpresse möglicherweise praktischer. Ein Biegezentrum eignet sich hingegen besser für Betriebe, die regelmäßig Serienplatten oder Gehäuse in gleichbleibenden Stückzahlen fertigen. Die Entscheidung sollte sich nach den tatsächlichen Auftragsdaten richten.


