

Гибочный станок с ЧПУ против традиционного листогибочного пресса: какой станок подойдет для вашего производства?
Время: 29 октября 2026 г. Просмотров: 106
Выбор между Центр гибки с ЧПУ А для сравнения цен на традиционный листогибочный пресс требуется нечто большее. Обе системы точно обрабатывают листовой металл, но организуют работу по-разному. Гибочный центр построен на основе автоматизированного зажима, позиционирования и многократного формования панелей. В листогибочном прессе используется пуансон и матрица, при этом оператор обычно перемещает и поддерживает заготовку между изгибами.
Наилучший выбор зависит от геометрии детали, толщины материала, объема заказов, частоты переналадки, трудозатрат и уровня автоматизации, необходимого вашему заводу. Станок, подходящий для изготовления электрических корпусов, может плохо подходить для тяжелых несущих кронштейнов.
Что такое гибочный станок с ЧПУ?
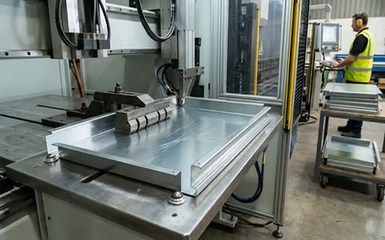
Центр гибки с ЧПУ — это автоматизированная система формовки листового металла. Обычно он удерживает плоскую заготовку с помощью зажимного устройства, в то время как моторизованные формовочные лезвия последовательно создают фланцы. В зависимости от модели, станок может перемещать, вращать или переворачивать заготовку, не требуя от оператора повторного поворота после каждой гибки.
Этот рабочий процесс распространен для электрощитов, крышек оборудования, панелей управления системами отопления, вентиляции и кондиционирования, компонентов бытовой техники, полок и других деталей с несколькими короткими фланцами. Программы могут сохранять углы изгиба, размеры фланцев, ориентацию и команды изменения положения для повторных партий.
«ЧПУ» обозначает систему позиционирования и перемещения, управляемую компьютером. «Гибильный центр» описывает архитектуру станка, которая объединяет зажим, формовку и обработку деталей в скоординированный процесс. Некоторые модели также подключаются к автоматическому оборудованию для загрузки, выгрузки или смены инструмента.
Что такое традиционный листогибочный пресс?
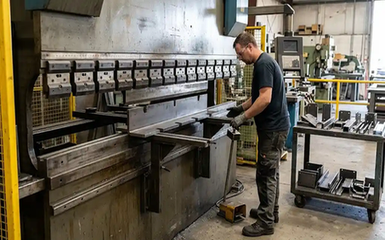
Традиционный листогибочный пресс формирует листовой металл между верхним пуансоном и нижней V-образной матрицей. Пуансон прикладывает усилие вдоль линии сгиба, а задний упор позиционирует заготовку. Станок может быть ручным, с ЧПУ-управлением или полностью с ЧПУ-управлением, поэтому слово «традиционный» следует уточнять при сравнении цен.
В традиционном рабочем процессе оператор загружает заготовку, выравнивает ее относительно заднего упора и поддерживает или поворачивает деталь по мере продолжения последовательности. Это требует более непосредственного управления, чем многие гибочные станки, но дает оператору немедленный контроль над нестандартными формами, изменяющимися материалами и разовыми корректировками.
Листогибочные прессы по-прежнему широко используются, поскольку на одном станке можно производить кронштейны, профили, пластины, рамы и множество деталей, изготовленных по индивидуальному заказу, используя широкий выбор пуансонов и матриц.
В чём разница между двумя методами гибки?
Рабочий процесс на станке с ЧПУ для гибки
Оператор или автоматизированный загрузчик помещает заготовку на рабочий стол. Станок определяет положение листа, зажимает его и формирует первый фланец с помощью запрограммированного движения лезвия. Затем он перемещает или поворачивает заготовку и завершает оставшиеся изгибы. Деталь отпускается после завершения запрограммированной последовательности.
Контроль заготовок на протяжении большей части цикла позволяет сократить количество повторных подъемов, поворотов и ручной центровки. Это особенно важно, когда изделие имеет много изгибов или когда поверхность уже покрыта защитным слоем. Главное преимущество — стабильный и воспроизводимый рабочий процесс для определенной линейки продукции.
Рабочий процесс листогибочного пресса
Программа листогибочного пресса контролирует перемещение пуансона, положение заднего упора, порядок гибки и, в современных системах, коррекцию угла. Оператор по-прежнему помещает деталь между пуансоном и матрицей и может повернуть или перевернуть ее для следующей операции. Для обработки больших панелей могут потребоваться передние опоры, краны или второй человек.
Этот процесс отличается гибкостью. Квалифицированный оператор может менять инструменты, корректировать последовательность действий, компенсировать колебания качества материала и изготавливать новые детали без перепроектирования автоматизированной ячейки. Компромисс заключается в большей зависимости от навыков обращения с материалами и физических усилий.
Сравнительная таблица: гибочный станок с ЧПУ и традиционный листогибочный пресс.
|
Фактор |
Центр гибки с ЧПУ |
Традиционный листогибочный пресс |
|---|---|---|
|
метод формования |
Зажим и формовка лезвий |
Формование с помощью пуансонов и V-образных матриц |
|
Обработка оператором |
Снижение количества повторяющихся действий |
Более удобное ручное вращение и поддержка. |
|
Идеальные детали |
Панели, шкафы, коробки, короткие фланцы |
Пластины, кронштейны, длинные фланцы, различные детали. |
|
Диапазон материалов |
Тонкий или средний лист, зависит от модели. |
Листы средней или высокой плотности, в зависимости от модели. |
|
Объём производства |
Средняя и высокая повторяемость производства |
От прототипа до среднего объема |
|
Инструменты |
Специализированные или специализированные инструменты |
Широкий выбор пуансонов и матриц. |
|
Смена |
Эффективно для серийно выпускаемых товаров. |
Гибкая конфигурация для смешанного производства. |
|
Защита поверхности |
В некоторых рабочих процессах сокращается количество ручного вмешательства. |
Зависит от инструментария и способа обработки. |
|
Профиль рынка труда |
Снижение трудозатрат на выполнение повторяющихся операций. |
Более активное участие оператора |
|
Главная сила |
Последовательный автоматизированный рабочий процесс |
Широкая гибкость применения |
Это общие тенденции. Фактическая производительность зависит от номинального давления, эффективной длины изгиба, высоты раскрытия, глубины горловины, хода, инструмента, программного обеспечения и свойств материала.
Какие комплектующие подходят для гибочного станка с ЧПУ?
Станок для гибки с ЧПУ — это оптимальный вариант, когда завод производит повторяющиеся детали с несколькими фланцами. Электрические корпуса, шкафы управления, крышки станков, корпуса систем отопления, вентиляции и кондиционирования, а также компоненты стеллажей часто имеют предсказуемые размеры и стандартную последовательность гибки.
Технология также подходит для средне- и крупносерийного производства. После программирования и утверждения первого образца операторы могут запускать партии продукции с минимальным вмешательством между изгибами.
Для листов, чувствительных к поверхности, может быть полезно уменьшить ручное вращение. Меньшее количество точек контакта может снизить вероятность появления следов от прикосновений, хотя результат все еще зависит от защитной пленки, чистоты инструмента, давления зажима и состояния листа.
Существуют практические ограничения. Толстые листы, тяжелые заготовки, детали увеличенной длины и неправильные формы могут потребовать усилий и рабочей длины листогибочного пресса. Проверьте эти случаи на реальных чертежах.
В каких случаях традиционный листогибочный пресс является более предпочтительным вариантом?
Традиционный листогибочный пресс часто является лучшим вариантом для толстых листов и длинных гибочных работ. Его пригодность зависит от номинального давления, длины гибки, глубины зева, хода ползуна и высоты раскрытия. Эти параметры определяют, сможет ли станок безопасно формовать материал и обеспечить требуемый внутренний радиус.
Листогибочные прессы также полезны для изготовления прототипов, ремонтных деталей и выполнения заказов с широким ассортиментом продукции. Производитель может обрабатывать нержавеющую сталь, низкоуглеродистую сталь и алюминий в течение одного дня, при этом для каждой задачи требуются разные инструменты и припуски на гибку. Широкая система штамповки и штамповки позволяет станку адаптироваться к этим изменениям.
Для многих предприятий один универсальный листогибочный пресс может охватывать больше категорий продукции, чем специализированный гибочный центр. Опытный оператор может справляться с нестандартными последовательностями операций и вариациями материалов. При сравнении производительности и конфигурации следует учитывать различные варианты листогибочных прессов с ЧПУ и гибочных станков.
Как следует сравнивать точность, скорость и трудозатраты?
Не следует сравнивать только скорость движения станка или скорость однократного изгиба. Измеряйте полный цикл, включая загрузку, позиционирование, изгиб, поворот, проверку и выгрузку. Гибочный центр может сократить время обработки повторяющихся деталей, в то время как листогибочный пресс может быстрее изготовить простой кронштейн, поскольку время настройки минимально.
Точность следует оценивать по повторяемости положения, постоянству угла изгиба, контролю упругого восстановления, вариациям толщины материала, износу инструмента и калибровке. Метод измерения имеет такое же значение, как и номинальные характеристики.
Например, в конфигурации гидравлического листогибочного пресса с ЧПУ WiseCut WT-400T/4000 указаны номинальное давление 4000 кН, длина гибки 4000 мм, точность позиционирования ±0,03 мм и повторяемость ±0,02 мм. Также в нем используется контроллер DELEM 53T, сервоприводной задний упор, сегментированная оснастка и система компенсации. Эти цифры описывают одну конфигурацию листогибочного пресса; они не являются универсальными характеристиками для каждого гибочного станка с ЧПУ.
При сравнении трудозатрат следует учитывать программирование, настройку, обработку, проверку и техническое обслуживание. Гибочный центр может уменьшить количество повторяющихся подъемов и переворачиваний, но квалифицированный персонал все равно потребуется.
Требования к инструментам, техническому обслуживанию и операторам
В гибочных центрах обычно используется специализированная оснастка, разработанная для конкретного семейства изделий. Это позволяет осуществлять серийное производство, хотя существенное изменение конструкции изделия может потребовать использования другой оснастки или новой настройки технологического процесса.
Листогибочные прессы предлагают больше вариантов оснастки. Сегментированные пуансоны, V-образные матрицы, инструменты типа «гусиная шея» и инструменты со специальным радиусом позволяют работать с фланцами различной длины, профиля и радиуса изгиба. Смена инструмента может занимать больше времени, но один и тот же станок может выполнять множество несвязанных между собой задач.
Техническое обслуживание зависит от конструкции станка. Гидравлический листогибочный пресс требует внимания к маслу, насосам, клапанам, уплотнениям, фильтрам, направляющим и электрическим компонентам. Гибочный центр может дополнительно оснащаться зажимными механизмами, формовочными лезвиями, датчиками и элементами для обработки металла. Уточните интервалы технического обслуживания, наличие запасных частей, диагностику и сервисную поддержку станков для обработки листового металла.
Обучение операторов должно включать безопасную загрузку, работу с инструментами, проверку программы, первичный осмотр изделия и устранение неполадок. Автоматизация сокращает объем ручного труда, но не устраняет необходимости в знании технологических процессов.
Общая стоимость владения
Цена покупки — это лишь одна часть финансового сравнения. Необходимо учитывать затраты на рабочую силу, инструменты, настройку, брак, техническое обслуживание, энергию, площадь, обучение и время простоя.
Простая модель выглядит следующим образом:
Стоимость одной детали = (Стоимость оборудования + Затраты на рабочую силу + Инструменты + Техническое обслуживание + Брак) ÷ Количество пригодных к использованию деталей
Гибочный центр может оправдать свои инвестиции за счет повторяющихся объемов заказов и снижения трудозатрат на обработку. Листогибочный пресс может обеспечить лучшую окупаемость при небольших объемах заказов или частом изменении конструкции изделий. Перед принятием решения используйте фактические данные о производстве по типовым заказам.
Контрольный список для выбора оборудования
Перед запросом ценового предложения подтвердите следующее:
1. Распространенные материалы и максимальная толщина.
2. Максимальный размер заготовки и вес обрабатываемой детали.
3. Среднее количество изгибов на деталь.
4. Доля шкафов, коробок и коротких фланцев.
5. Ежемесячный объем и частота переналадки.
6. Требования к отделке поверхности и защитной пленке.
7. Наличие и уровень квалификации операторов.
8. Пространство для погрузки, разгрузки и перемещения материалов.
9. Необходимые оси, выпуклость и измерение углов.
10. Обучение, запасные части и оперативное обслуживание.
Отправьте чертежи производителю оборудования. Обоснованные рекомендации должны учитывать геометрию, характеристики материалов, оснастку, ожидаемое время цикла и требования к качеству.
Решения WiseCut для гибки на станках с ЧПУ
Компания WiseCut поставляет решения для листогибочных прессов с ЧПУ и гибки листового металла для промышленного производства. Конфигурации могут быть рассмотрены в соответствии с материалом, размером заготовки, давлением, длиной гибки, системой управления, оснасткой и производственным процессом. Поддержка продукта может включать чертежи станка, обучение операторов, запасные части и техническую помощь. Если для конкретного применения требуется индивидуальное сравнение, запросите конфигурацию гибочного станка с указанием характеристик материала, чертежей, ежемесячного объема и предпочтительного уровня автоматизации.
Часто задаваемые вопросы
В1: Что такое гибочный центр с ЧПУ?
А: Это автоматизированная система формовки листового металла, которая сочетает в себе зажим, позиционирование, гибку и, на некоторых моделях, перемещение деталей. Она широко используется для изготовления панелей, шкафов, коробок и повторяющихся коротких фланцев.
В2: Чем отличается гибочный станок с ЧПУ от листогибочного пресса?
А: В гибочном центре обычно используется автоматизированное зажимание и формовка лезвий. Листогибочный пресс формирует материал между пуансоном и матрицей и обычно требует большего ручного вращения заготовки.
В3: Может ли гибочный центр обрабатывать толстолистовой металл?
А: Это зависит от номинального давления, конструкции инструмента, длины гибки и допустимого диапазона обрабатываемых материалов. Для толстых или тяжелых материалов может потребоваться листогибочный пресс большой грузоподъемности.
Вопрос 4: Снижает ли использование гибочного станка с ЧПУ трудозатраты оператора?
А: Это позволяет сократить количество повторных подъемов, поворотов и перемещений. Операторы по-прежнему необходимы для погрузки, программирования, проверки, технического обслуживания и контроля производства.
В5: Какой станок лучше подходит для небольшого цеха по изготовлению металлоконструкций?
А: Листогибочный пресс может быть более практичным для прототипов, ремонта, обработки толстых листов и выполнения смешанных заказов. Гибочный центр может подойти цеху, производящему повторяющиеся панели или корпуса в стабильных объемах. Решение должно приниматься на основе фактических данных заказа.


