

Решения для автоматизации металлообработки: руководство по резке, гибке и сварке.
Время: 30 октября 2026 г. Просмотров: 89
Решения для автоматизации металлообработки больше не ограничиваются роботом, расположенным рядом с одним станком. Современные предприятия могут объединить лазерную резку, обработку листового металла, гибку на станках с ЧПУ, сварку, контроль качества и производственные данные в скоординированный рабочий процесс. Практический вопрос заключается в том, где автоматизация действительно устранит существующие ограничения на заводе.
Система резки может работать быстро, пока детали ожидают сортировки. Листогибочный пресс может обладать достаточной производительностью, в то время как операторы большую часть смены тратят на подъем и вращение заготовок. Сварочный робот может точно воспроизводить шов, в то время как ручная подгонка создает отклонения до начала сварки. Полезный план автоматизации рассматривает весь путь от сырья до качественной сборки.
В этом руководстве описаны уровни автоматизации резки, гибки и сварки, а затем показано, как выбрать оборудование, измерить результаты и составить поэтапный план внедрения.
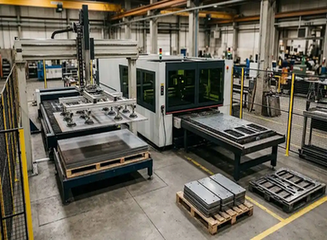
Что представляют собой решения для автоматизации металлообработки?
Автоматизация металлообработки может быть разделена на три практических уровня. Автоматизация на уровне станка добавляет к одному станку такие функции, как автоматическая загрузка, выгрузка, измерение, смена инструмента или выбор программы. Роботизированная ячейка соединяет станок с роботом, захватом, позиционером или контрольно-измерительным устройством. Интегрированная линия связывает несколько процессов с буферами материалов, программным обеспечением и отслеживаемостью.
Оптимальный уровень зависит от объема производства, разнообразия деталей, размеров материалов, наличия рабочей силы и стабильности процесса. Для мелкосерийного производства с постоянно меняющимися чертежами автоматическая загрузка и цифровое программирование могут быть выгодны, в то время как окончательная обработка может оставаться ручной. Для производителя, выпускающего одно и то же семейство шкафов каждый день, может быть оправдано использование единого потока резки, гибки и сварки.
Автоматизация должна проектироваться вокруг определенного семейства деталей. Если чертежи, последовательность гибки, сварные соединения или технические характеристики материалов меняются каждую неделю, проекту необходима гибкость, прежде чем потребуется максимальная интеграция.
Автоматизация лазерной резки
Автоматизированная погрузка и разгрузка
Автоматизация лазерной резки часто начинается с обработки материалов. Складская башня, челночный стол или загрузчик размещают заготовки на режущей платформе. После резки сортировочная машина отделяет вложенные детали, каркасы и отходы. Готовые заготовки могут быть сложены в стопки по заданию, материалу или последующему процессу.
Такая компоновка сокращает время ожидания между листами и ограничивает ручной подъем. Она также обеспечивает более предсказуемую передачу листов на гибку. Оборудование должно соответствовать максимальной длине, ширине, толщине, весу листа, состоянию поверхности и вместимости склада. Загрузчик, не способный справиться с самыми тяжелыми стандартными заготовками, все равно создаст узкое место в ручном режиме.
Данные по лазерной резке и процессу ЧПУ
Программа резки должна объединять чертеж САПР, схему раскроя, базу данных материалов, выбор сопла, настройки вспомогательного газа и информацию контроля качества. Правильный раскрой может повысить выход годной продукции, но также необходимо учитывать, как детали будут разделяться и идентифицироваться после резки.
Качество режущей кромки влияет на последующие операции. Избыточное количество шлака, тепловая деформация или неправильные настройки пробивки могут создавать проблемы при гибке и сварке. Для полного обзора оборудования сравните варианты станков для лазерной резки волоконным лазером с материалами и размерами деталей, используемыми на вашем предприятии.
Автоматизация гибки на станках с ЧПУ
Роботизированные гибочные прессы
В роботизированной ячейке листогибочного пресса робот или специальный манипулятор используется для загрузки заготовок, их позиционирования относительно заднего упора, вращения и укладки готовых деталей. Листогибочный пресс управляет движением ползуна, последовательностью гибки и положением заднего упора, а робот выполняет повторяющиеся операции.
Такая конструкция полезна для деталей со стабильной геометрией и повторяющейся последовательностью изгиба. Она позволяет сократить объем подъема груза оператором и поддерживать производство при больших партиях. Конструкция захвата имеет важное значение: робот должен работать с заготовками разных размеров, защищать обработанные поверхности и обеспечивать надежный захват вблизи линии изгиба.
Гибочные станки и центры гибки панелей
Станок для гибки панелей или центр гибки с ЧПУ зажимает заготовку и с помощью формовочных лезвий создает фланцы. Лист может оставаться под контролем на протяжении нескольких изгибов, с запрограммированным изменением положения или поворотом. Это делает технологию привлекательной для корпусов, панелей и изделий с короткими фланцами.
Данный процесс менее подходит в качестве универсальной замены листогибочному прессу. Тяжелые листы, детали увеличенной длины, необычные формы и очень небольшие партии могут быть проще изготовлены на обычном штамповочном станке. Автоматизация должна соответствовать геометрии и объему фактических заказов.
Когда ручная погрузка/разгрузка по-прежнему имеет смысл
Ручная загрузка может быть целесообразна для прототипов, ремонтных деталей и работ с широким ассортиментом продукции. Гибкий листогибочный пресс с ЧПУ позволяет квалифицированному оператору быстро менять инструменты и последовательность гибки. В рамках поэтапного проекта можно сначала автоматизировать загрузку материалов, а затем добавить роботизированную обработку после того, как характеристики семейства деталей и технологические параметры стабилизируются.
Автоматизация сварки после резки и гибки
Роботизированная сварка MIG, TIG и лазерная сварка
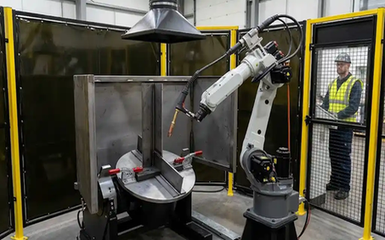
Автоматизация сварки варьируется от позиционеров с электроприводом и сварочных тракторов до полностью роботизированных ячеек. Роботы для MIG-сварки широко используются для повторяющихся структурных соединений. Автоматизация TIG-сварки подходит для контролируемых швов, чувствительных к внешнему виду. Лазерная сварка позволяет получать точные соединения с минимальными деформациями, если материал, посадка и защитный кожух соответствуют требованиям процесса.
При выборе следует учитывать конструкцию соединения, тип материала, толщину, требуемую глубину проплавления, длину сварного шва, внешний вид и объем производства. Робот не может компенсировать неравномерный зазор в соединении или плохо подготовленный край.
Приспособления, позиционеры и направляющие для швов
Зажимы обеспечивают взаимосвязь между деталями, горелкой и роботом. Они должны многократно позиционировать компоненты, не блокируя путь сварки. Позиционеры поворачивают узел, чтобы робот мог поддерживать оптимальный угол наклона горелки и направление движения.
Отслеживание швов, сенсорное управление, лазерное зрение и автономное моделирование могут помочь в управлении отклонениями. Эти системы увеличивают стоимость и требуют калибровки, поэтому их следует выбирать в соответствии с допусками изделия. Стабильная подгонка часто обеспечивает более выгодное первоначальное вложение, чем одни только передовые системы сенсорного управления.
Безопасность при сварке и контроль за выделением сварочных дымов.
Автоматизированная сварочная ячейка должна быть оборудована защитными ограждениями, блокировкой дверей, аварийными остановками, защитой от света или лазерного излучения (где это применимо), системой вытяжки дыма и четкими инструкциями для оператора. Меры безопасности должны охватывать загрузку, техническое обслуживание, обучение и восстановление после неисправности. Обучение остается важным даже тогда, когда робот выполняет перемещение сварочной горелки.
Как резка, гибка и сварка работают как единая система
Типичный автоматизированный маршрут является:
CAD/CAM → Лазерная резка → Сортировка → Гибка → Подгонка → Сварка → Контроль качества
При каждой передаче необходимо сохранять идентификацию детали и информацию о процессе. Штрих-коды, QR-коды или система управления производственными процессами могут связать развертку, программу гибки, рецепт сварки, результаты контроля и данные об отгрузке.
Конструкция буфера имеет не меньшее значение. Если лазерная резка происходит быстрее, чем может обработать ячейка для гибки, необходимо создать контролируемую очередь деталей. Если сварка происходит медленнее, готовые гнутые компоненты могут заполнить площадку и скрыть реальное ограничение. Балансировка линии должна основываться на измеренных циклах, времени переналадки, времени работы оператора и запланированном времени простоя.
Сортировка часто остается без внимания. Идеально вырезанная деталь, попавшая не в то место, впоследствии может стать причиной проблем с гибкой или сваркой. Автоматизированная идентификация и укладка деталей по заданиям могут предотвратить эту ошибку без необходимости полного отключения электроэнергии на производстве.
Выбор оптимального уровня автоматизации
Уровень 1: Автоматизация на уровне машин
Начните с автоматической загрузки лазерного луча, хранения листового материала, управления программами ЧПУ, контроля заднего упора листогибочного пресса или позиционера сварки. Эти усовершенствования могут улучшить технологический процесс без полной замены компоновки завода.
Уровень 2: Роботизированные клетки
Роботизированные ячейки для гибки и сварки сокращают количество повторяющихся операций и создают повторяющиеся циклы. Для их работы необходимы надежные приспособления, захваты, системы безопасности и программное обеспечение. Перед окончательным решением о покупке ячейку следует протестировать на репрезентативных деталях.
Уровень 3: Интегрированные производственные линии
Интегрированная линия объединяет резку, сортировку, гибку, сварку и логистику. Этот уровень подходит для стабильных семейств продукции, регулярного спроса и предприятий, готовых управлять программным обеспечением, техническим обслуживанием и квалификацией процессов. Он может обеспечить бесперебойный поток материалов, но также создает большую зависимость между отдельными участками производства, если один из них останавливается.
Какие детали и производственные профили наиболее выгодны?
Автоматизация обычно обеспечивает наиболее ощутимую выгоду для электрических корпусов, корпусов машин, панелей управления системами отопления, вентиляции и кондиционирования, шкафов, полок и сварных узлов с повторяющимися конструкциями. Эти изделия имеют известные характеристики материалов, повторяющуюся последовательность изгибов и предсказуемые места сварки.
Для мелкосерийного производства с широким ассортиментом продукции требуется иной подход. Гибкое программирование, быстрая смена оснастки, автономная подготовка и модульная автоматизация могут оказаться более полезными, чем фиксированная производственная линия. Для безопасной обработки крупных или тяжелых заготовок могут потребоваться краны, специальные приспособления или ручное вмешательство.
Перед автоматизацией убедитесь, что чертежи, допуски, припуски на изгиб, обозначения сварных швов и критерии контроля контролируются. Стабильность процесса является необходимым условием для надежной автоматизации.
Как измерить производительность, качество и экономию трудозатрат
Измеряйте весь процесс целиком, а не только характеристики одной машины. Полезные показатели включают в себя:
Общее время цикла от заготовки до готовой сборки.
Время на подготовку и переналадку
Время обработки материалов
Выход при первом прохождении
Выбросить и переделать
время контакта оператора
Использование оборудования
Незапланированный простой
Автоматизация может сместить узкое место, а не устранить его. Более быстрая резка может увеличить объем сортировочных работ. Более быстрая гибка может создать очередь перед сваркой. Успешный проект предполагает измерение каждого этапа до и после установки.
Вопросы стоимости, интеграции и технического обслуживания.
Инвестиции могут включать лазерное оборудование, гибочные станки, сварочных роботов, приспособления, захваты, системы хранения, конвейеры, системы безопасности, программное обеспечение, монтаж, обучение и запасные части. Потребности в коммунальных услугах также имеют значение. Лазерные источники, компрессоры, вспомогательные газы, системы вытяжки и источники питания для сварки влияют на эксплуатационные расходы.
В планировании технического обслуживания следует определить критически важные компоненты, интервалы проверок, процедуры резервного копирования и ожидаемые сроки поставки запасных частей. Удаленная диагностика может сократить время поиска и устранения неисправностей, в то время как местная техническая поддержка может быть важна для восстановления после механической или программной ошибки. Перед утверждением интегрированного проекта следует проверить сервисную поддержку оборудования для металлообработки поставщика.
План практической реализации
1. Соберите данные о заказе, материалах, времени цикла и качестве.
2. Выберите повторяющееся семейство деталей с видимым ограничением.
3. Раскрой, сортировка, гибка, подгонка, сварка и контроль качества карт.
4. Подтвердите размер заготовки, вес, толщину, допуски и конструкцию соединения.
5. Начните с модернизации одного оборудования или создания роботизированной ячейки.
6. Тестовые программы, приспособления, захваты и функции безопасности.
7. Определите критерии приемки, используя реальные серийные детали.
8. Обучить операторов и обслуживающий персонал.
9. После запуска проведите анализ использования ресурсов, производительности, трудозатрат и времени простоя.
10. Расширяйте применение к связанным процессам только тогда, когда это позволяют данные.
Решения WiseCut для автоматизации металлообработки
Компания WiseCut предоставляет оборудование для лазерной резки, сварки и гибки с ЧПУ для промышленного металлообработки. Выбор оборудования может основываться на материале, толщине, размере заготовки, объеме производства, требованиях к управлению и доступной производственной площади. В ассортименте представлены гидравлические листогибочные прессы с ЧПУ и контроллерами DELEM, сервоприводные задние упоры, сегментированная оснастка и системы компенсации. Эти технические характеристики на уровне оборудования следует рассматривать в контексте общей системы автоматизации, а не как показатели производительности всей линии. Для анализа проекта запросите индивидуальный план автоматизации производства с чертежами, данными о материалах, ожидаемым объемом и желаемым уровнем автоматизации.
Часто задаваемые вопросы
В1: Что представляют собой решения для автоматизации металлообработки?
А: Это оборудование, робототехника, программное обеспечение и системы обработки материалов, которые автоматизируют один или несколько этапов изготовления, включая лазерную резку, гибку, сварку, контроль качества и перемещение материалов.
В2: Можно ли автоматизировать лазерную резку, гибку и сварку на одной линии?
А: Да, когда семейство деталей, технологические данные, приспособления, буферы и требования к качеству стабильны. Многие заводы начинают с отдельных ячеек, прежде чем соединить весь производственный цикл.
В3: Какой процесс обработки металла следует автоматизировать в первую очередь?
А: Начните с операции, которая создает наибольшее измеримое ограничение, например, повторяющаяся погрузка, сортировка, гибка и перемещение грузов или сварочные работы. Используйте производственные данные для ее определения.
Вопрос 4: Подходит ли автоматизация для мелкосерийного изготовления изделий на заказ?
А: Модульная автоматизация может помочь, особенно в процессах загрузки, программирования и позиционирования. Оправдать создание фиксированной интегрированной линии может быть сложно, когда детали и процессы постоянно меняются.
В5: Какая информация необходима для предложения по автоматизации?
А: Предоставьте чертежи, информацию о материалах, толщине, размерах деталей, весе, ежемесячном объеме производства, требованиях к гибке и сварке, допусках качества, текущем времени производственного цикла и доступной площади.


