Как выбрать ручной лазерный сварочный аппарат
Время: 25 сентября 2026 г. Просмотр : 315
Ручной лазерный сварочный аппарат должен соответствовать деталям, которые обрабатываются в вашем цехе. Начните с марки материала, толщины, типа соединения, ожидаемого зазора, длины сварного шва, требований к качеству обработки, объема производства и требований к безопасности на рабочем месте. Эти параметры показывают, может ли лазерная сварка заменить сварку MIG или TIG, сократить этапы обработки или уменьшить измеренное время цикла для определенного семейства деталей.
Перед утверждением оборудования используйте репрезентативную выборку. В выборке должны быть использованы планируемые материалы, соединения, приспособления, присадочная проволока, защитный газ и метод контроля. Это превратит обсуждение продукта в решение о начале производства.
Какой ручной лазерный сварочный аппарат лучше всего подходит для вашей работы?
Шов шкафа, угол рамы и ремонтный шов предъявляют разные требования к подгонке, доступу, контролю температуры, припою и отделке.
Начните с выбора компонентов и требований к питанию.
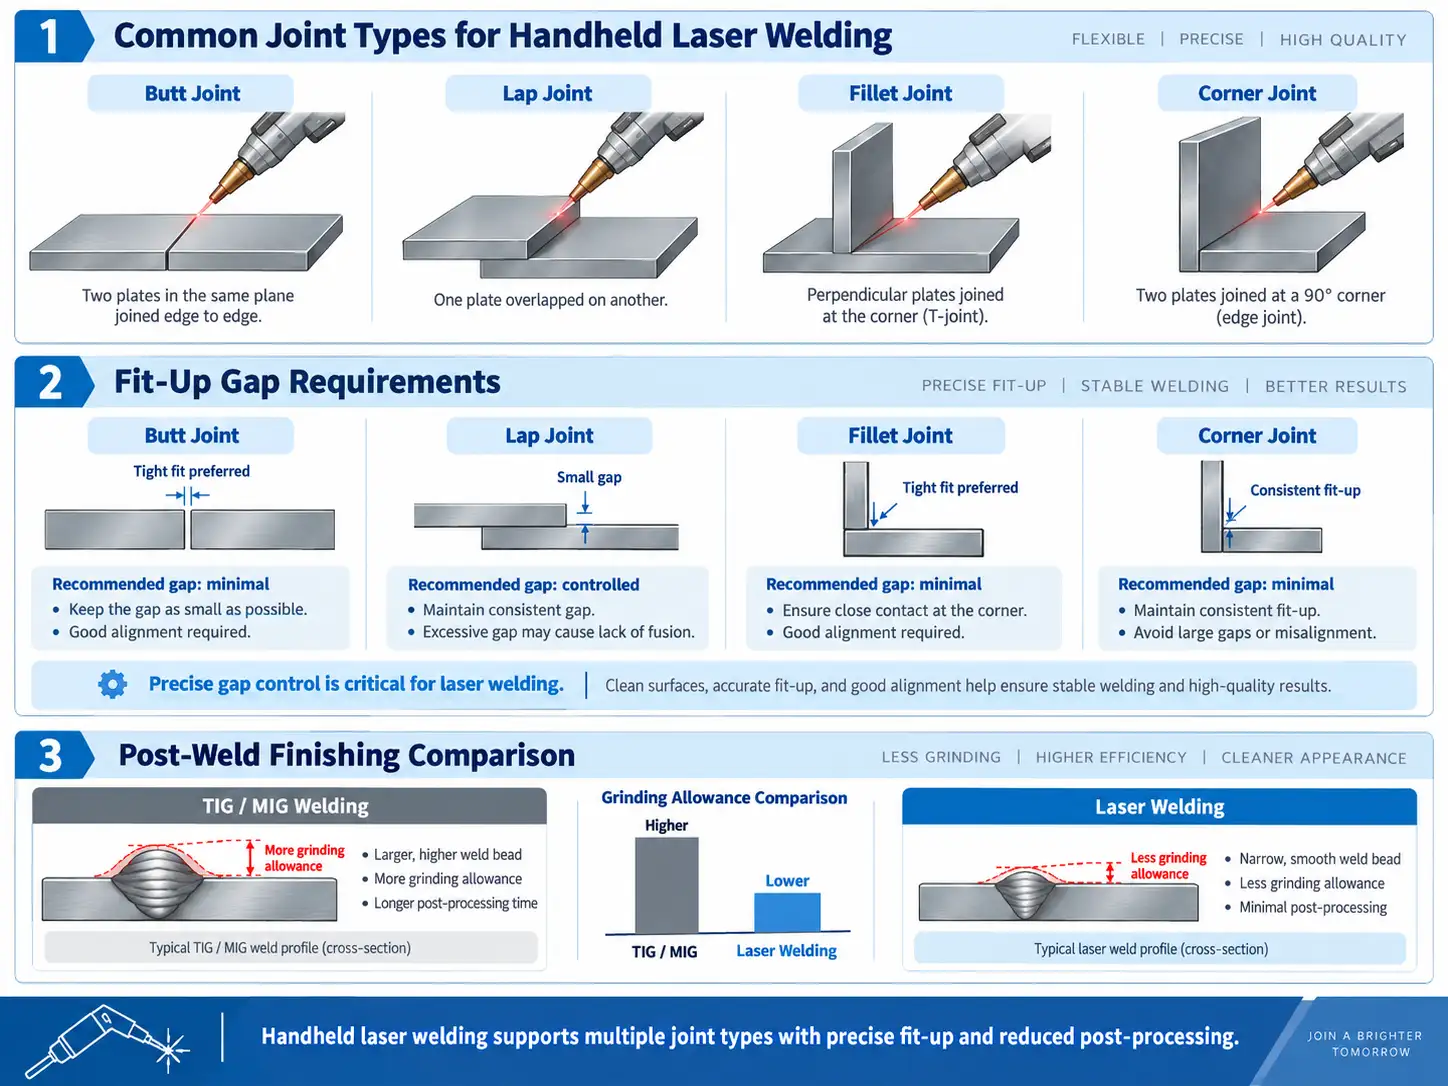
Перечислите все материалы и толщины, которые будет обрабатывать станок. Укажите, является ли соединение стыковым, нахлесточным, угловым, угловым или имеет другую утвержденную геометрию. Укажите ожидаемый диапазон зазора в соединении и то, остается ли сварная поверхность видимой после покраски, полировки или сборки.
Решите, нужна ли вам добавка или замена для MIG/TIG сварки.
Лазерная сварка позволяет выполнять многократные, хорошо зафиксированные швы по заданной траектории. TIG-сварка подходит для ремонтных работ, изменения геометрии и задач, требующих прямого контроля сварочной ванны. MIG-сварка подходит для соединений с большей вариацией зазоров или большим объемом присадочного металла. Присвойте каждому процессу обозначение по семейству деталей и утвержденному образцу результата.
Установите измеримые цели по скорости, качеству шлифовки и вариативности действий оператора.
Установите измеримые целевые показатели для времени цикла, времени шлифовки в минутах, объема доработок, внешнего вида шва, глубины проникновения и квалификации оператора. Повторите выборочное исследование с участием разных операторов и в разных сменах.
|
Покупка исходных данных |
Что нужно задокументировать |
Использование решений |
|
Материал и толщина |
Диапазон сортов и толщины |
Задает параметры выборки и обсуждения мощности. |
|
Соединение и зазор |
Геометрия, доступ, диапазон зазоров |
Комплектует комплектующие для монтажа, прокладки проводов и установки крепежных элементов. |
|
Достичь цели |
Видимая поверхность и предельный размер повязки |
Определяет внешний вид и допустимость доработок. |
|
Производственная модель |
Размер партии и длина сварного шва |
Определяет время цикла и порядок проведения проверки дежурств. |
|
Условия на участке |
Энергетика, пространство, добыча, доступ |
Определяет конфигурацию системы охлаждения и безопасности. |
Какие технические характеристики важны при выборе ручного лазерного сварочного аппарата?
Технические данные имеют значение, когда они соответствуют детали и процедуре.
Мощность лазера и требуемая глубина проникновения
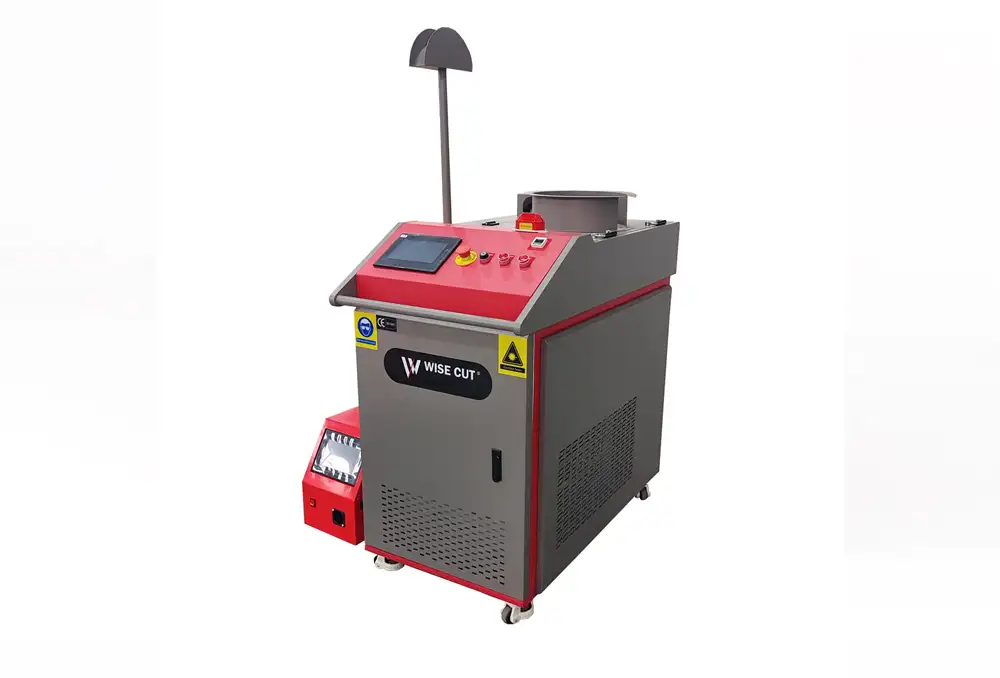
Выбор мощности зависит от материала, толщины сварного шва, конструкции соединения, скорости перемещения, используемой проволоки, защитного газа и критериев приемки. Компания WISECUT представляет свою линейку ручных сварочных аппаратов WT-W с заявленным диапазоном мощности 1000-6000 Вт и указанной максимальной толщиной сварки 14 мм. Рассматривайте это значение толщины как исходные данные для планирования. Для подтверждения применимости результата необходимо учитывать точный материал, тип соединения, газ, проволоку, систему охлаждения и метод контроля.
Совместимость материалов и толщина сварного шва
Для нержавеющей стали, углеродистой стали, алюминия, оцинкованных материалов и деталей с покрытием требуется отдельный план отбора проб. Состояние поверхности, отражательная способность, пары покрытия и доступ к стыкам влияют на технологический маршрут.
Подача проволоки, амплитуда колебаний/ширина шва и конфигурация горелки.
Подача проволоки позволяет выполнять сварку с использованием присадочного металла. В таблице для сварочных аппаратов WISECUT WT-W1500 и WT-W2000 указаны размеры проволоки 0,8, 1,0, 1,2 и 1,6 мм для алюминия, углеродистой стали и нержавеющей стали. Также указана регулируемая ширина сварочного шва от 0 до 6 мм и кабель горелки длиной 10 м. В коммерческом предложении необходимо подтвердить выбранную проволоку, диаметр, настройку шва, доступ к горелке и параметры образца.
Требования к защитному газу и охлаждению
Защитный газ предохраняет зону сварки и должен быть зафиксирован в протоколе образца сварки. Охлаждение должно быть включено в производственный анализ, поскольку режим работы оборудования, условия окружающей среды и предлагаемая модель определяют режим работы. ручные лазерные сварочные аппараты Категория указывает соответствующий маршрут к продукту WISECUT.
Воздушное или водяное охлаждение: какая конфигурация подходит?
Система охлаждения влияет на планировку помещений, техническое обслуживание и предположения относительно режимов работы оборудования.
Воздушное охлаждение с учетом ограничений компоновки и режима работы.
Станок с воздушным охлаждением может подойти для цеха, где требуется компактная трасса для оборудования или необходимо перемещать станок между рабочими зонами. Уточните у поставщика экологические и эксплуатационные ограничения предлагаемой модели. аппарат для лазерной сварки с воздушным охлаждением Маршрут поддерживает эту проверку.
Водяное охлаждение для предполагаемых условий эксплуатации и окружающей среды.
В конфигурациях с водяным охлаждением система охлаждения включается в проект оборудования. В коммерческом предложении следует указать модель, компоновку чиллера, коммунальные услуги, условия окружающей среды, задачи по техническому обслуживанию и входящие в комплект принадлежности.
Может ли ручной лазерный сварочный аппарат заменить MIG или TIG сварку?
Ручной лазерный сварочный аппарат позволяет сваривать многократные швы, обеспечивая контроль за подгонкой соединения и положением зажимного приспособления. Принятие решения о процессе включает в себя выбор детали и управление процессом производства.
Где лазерная сварка может уменьшить ручную обработку
Заданные параметры процесса, надежные крепления, контроль зазоров и документированные рабочие инструкции обеспечивают операторам повторяемый маршрут. Специалисты по контролю качества могут проверять одни и те же критерии внешнего вида, глубины проникновения и качества на всех образцах.
Когда TIG-сварка по-прежнему необходима
TIG-сварка обеспечивает ручное управление сварочной ванной, доступ для ремонта и изменение геометрии. Ее следует включать в схему трассировки, если образец показывает, что требования к подгонке деталей после лазерной сварки не соответствуют деталям.
Когда MIG-сварка по-прежнему подходит для более широких зазоров и соединений с большим количеством шпатлевки
MIG-сварка обеспечивает непрерывную подачу присадочной проволоки для соединений, требующих наплавки. Перед назначением маршрута необходимо зафиксировать зазор, объем присадочной проволоки, требования к контролю качества и отделке.
Как можно уменьшить шлифовку и повысить скорость сварки?
Шлифовка и время цикла отслеживаются на протяжении всего процесса, включая сборку, настройку, проверку и последующую финишную обработку.
Контроль подгонки, устойчивости крепления и подготовки соединения.
Измерьте диапазон зазора на реальных деталях. Используйте крепежные точки, которые фиксируют положение шва во время сварки. Очистите детали от масла, окалины, покрытий и загрязнений в соответствии с утвержденной процедурой.
Определите целевые показатели приемки завершения и доработки.
Установите критерии приемки для профиля шва, изменения цвета, брызг, подреза, деформации и обработки. Зафиксируйте шлифовку и ремонт во время испытаний.
Измерьте время цикла на одной и той же детали и маршруте.
Затраты времени на загрузку, зажим, сварку, проверку, обработку и разгрузку. Сравните утвержденные образцы, изготовленные из деталей одной и той же модификации.
Какой уровень квалификации и подготовки необходим оператору для лазерной сварки?
Для работы с портативными устройствами требуется обученный персонал, документированный метод работы и контроль качества.
Рецепты параметров и повторяющиеся рабочие инструкции
Утвержденная процедура должна содержать информацию о материале, толщине, типе соединения, зазоре, проволоке, газе, мощности, ширине шва, способе перемещения, этапах контроля и приемлемых результатах. Запись должна храниться вместе с маршрутом изготовления детали.
Эргономика, обращение с горелкой и безопасные методы работы.
Проверьте дальность действия, прокладку кабелей, опору для деталей, хранение фонарей и контроль доступа. Ручной лазерный сварочный аппарат WISECUT На странице представлен список продукции WT-W; в подробном руководстве по эксплуатации машины указаны пределы эксплуатации и технического обслуживания.
Какие требования безопасности следует проверять покупателям?
Лазерная сварка включает в себя воздействие лазерного луча, отраженного света, дыма, защитного газа, раскаленного металла и пожароопасность.
Классификация лазеров, защитные очки, защитные кожухи и блокировки.
Уточните класс лазера, технические характеристики защитных очков, предупреждающие знаки, блокировки, экраны или схему ограждения, а также процедуру контроля доступа для предлагаемой модели. Размещайте отражающие материалы и открытые лучи лазерного луча в пределах документированной схемы безопасности.
Дым, защитные газы, отражения и горячие материалы
В оценку рисков следует включить вопросы местной добычи газа, обращения с газовыми баллонами, противопожарной безопасности и обращения с горячими деталями. Обзор сварочных работ, резки и пайки, разработанный OSHA. Предоставляет общие ресурсы по вопросам безопасности. Примените правила страны назначения и руководство по эксплуатации оборудования к окончательному плану площадки.
Что следует отправить поставщику перед запросом коммерческого предложения?
|
Пункт запроса коммерческого предложения |
Информация для отправки |
|
Данные о деталях |
Чертеж, фотографии, марка материала, толщина, соединение, диапазон зазоров, длина сварного шва. |
|
Целевой показатель производства |
Размер партии, график смен, текущий процесс, базовый показатель времени цикла, целевые показатели качества и шлифовки. |
|
План обеспечения качества |
Стандарт внешнего вида, требования к проникающей способности, метод контроля, критерии приемки образцов. |
|
План участка |
Электропитание, площадь помещения, предпочтения в охлаждении, газ, вытяжка, планировка с точки зрения безопасности, целевой рынок |
|
Коммерческий масштаб |
Необходимые принадлежности, устройство подачи проволоки, средства индивидуальной защиты, экраны, обучение, запасные части, документация, условия доставки. |
Вывод: выбирайте оборудование, исходя из процесса, который вам необходимо проверить.
Выберите ручной лазерный сварочный аппарат, предварительно определив деталь, процедуру сварки, отделку, схему безопасности и критерии приемки образца. Укажите чертеж, марку материала, толщину, тип соединения, зазор, объем, время цикла, отделку, метод контроля и инженерные коммуникации на объекте.
Компания WISECUT BEIJING WISECUT LTD предлагает схему ручной лазерной сварки WT-W с указанием мощности, подачи проволоки, кабеля горелки, ширины шва и конфигурации системы охлаждения. Покупатели могут отправить данные для обсуждения конфигурации и образца сварочного шва, соответствующего предлагаемым работам.
Часто задаваемые вопросы
В1: Как покупателю выбрать мощность для ручного лазерного сварочного аппарата?
А: Подберите мощность в соответствии с материалом, толщиной, типом соединения, зазором, типом проволоки, газом и критериями контроля качества. Запросите конкретную модель и подтвердите ее соответствие образцу производственной детали.
В2: Может ли ручной лазерный сварочный аппарат заменить сварку MIG или TIG?
А: Ручной лазерный сварочный аппарат позволяет обрабатывать повторяющиеся швы с контролируемой подгонкой. Сварка TIG и MIG по-прежнему подходит для ремонтных работ, замены соединений, более широких зазоров и сварных швов с большим количеством присадочного материала, что подтверждается результатами оценки образцов.
В3: Уменьшит ли использование ручного лазерного сварочного аппарата количество шлифовки и доработок?
А: Это позволяет достичь заданных параметров отделки при условии контроля подготовки, подгонки, оснастки, настроек и контроля качества. Можно измерить шлифовку, доработку, внешний вид и деформацию на утвержденных образцах.
Вопрос 4: Какое охлаждение лучше для ручного лазерного сварочного аппарата — воздушное или водяное?
А: Подходящий маршрут зависит от модели, режима работы, компоновки, условий окружающей среды, технического обслуживания и используемых ресурсов. Попросите поставщика указать эти условия и сверьте их с руководством пользователя.
В5: Что должен проверить покупатель перед приобретением ручного лазерного сварочного аппарата?
А: Проверьте фактический материал, толщину, соединение, зазор, крепление, проволоку, газ, длину сварного шва и качество отделки. Запишите в отчет по образцу параметры, время цикла, внешний вид, глубину проплавления, деформацию, обработку и результаты проверки.


