El Tipi Lazer Kaynak Makinesi Nasıl Seçilir?
Tarih: 25 Eylül 2026 Görüntüleme : 323
El tipi lazer kaynak makinesi, atölyenizde kullanılan parçalara uygun olmalıdır. Malzeme kalitesi, kalınlığı, bağlantı tipi, beklenen boşluk, kaynak uzunluğu, yüzey işleme gereksinimi, üretim hacmi ve saha güvenlik düzeni gibi faktörlerle başlayın. Bu girdiler, lazer kaynağının MIG veya TIG kaynak yöntemlerinin yerini alıp alamayacağını, yüzey işleme adımlarını azaltıp azaltamayacağını veya belirli bir parça ailesi için ölçülen çevrim süresini kısaltıp kısaltamayacağını gösterir.
Bir makineyi onaylamadan önce temsili bir örnek kullanın. Örnekte planlanan malzeme, bağlantı, fikstür, dolgu teli, koruyucu gaz ve muayene yöntemi kullanılmalıdır. Bu, ürün tartışmasını bir üretim kararına dönüştürür.
İşiniz İçin En İyi El Tipi Lazer Kaynak Makinesi Hangisi?
Dolap birleşim yerleri, çerçeve köşeleri ve onarım bağlantıları, montaj, erişim, ısı kontrolü, dolgu metali ve yüzey işlemi açısından farklı gereksinimler ortaya koyar.
Parça ve Güç Gereksinimleriyle Başlayın
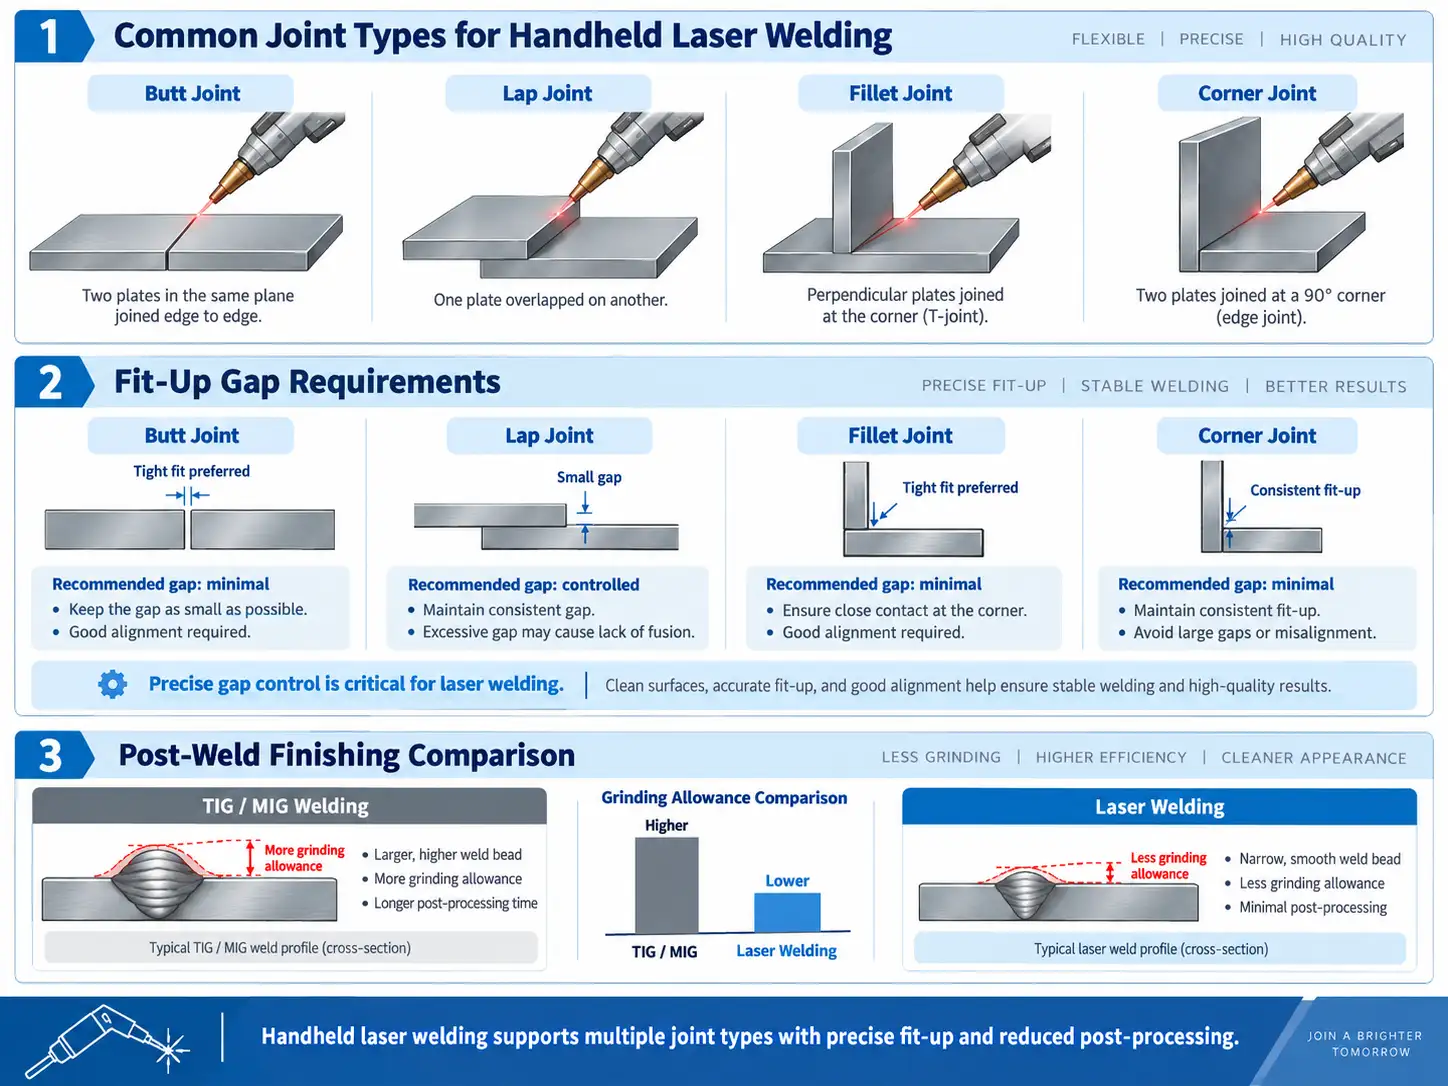
Makinenin işleyebileceği her malzeme ve kalınlığı listeleyin. Kaynak türünü alın kaynağı, bindirme kaynağı, köşe kaynağı veya onaylanmış başka bir geometri olarak kaydedin. Beklenen kaynak boşluğu aralığını ve kaynaklı yüzeyin boyama, parlatma veya montajdan sonra görünür kalıp kalmayacağını belirtin.
Takviyeye mi yoksa MIG/TIG değişimine mi ihtiyacınız olduğuna karar verin.
Lazer kaynağı, tekrarlanan ve iyi sabitlenmiş dikişleri tanımlanmış bir çalışma yoluna alabilir. TIG kaynağı, onarım işlerinde, geometri değişikliklerinde ve doğrudan kaynak havuzu kontrolüne bağlı işlerde kullanılır. MIG kaynağı ise daha büyük boşluk varyasyonu veya daha büyük dolgu metal hacmine sahip birleştirmelerde kullanılır. Her bir işlemi parça ailesine ve onaylanmış örnek sonucuna göre atayın.
Hız, taşlama ve operatör varyasyonu için ölçülebilir hedefler belirleyin.
İşlem süresi, taşlama dakikaları, yeniden işleme, kaynak görünümü, penetrasyon ve operatör yeterliliği için ölçülebilir hedefler belirleyin. Bu örneği tüm operatörler ve vardiyalar arasında tekrarlayın.
|
Girdi satın alma |
Neleri belgelemeniz gerekiyor? |
Karar kullanımı |
|
Malzeme ve kalınlık |
Kalite ve kalınlık aralığı |
Örneklem ve güç tartışmasını başlatır. |
|
Eklem ve boşluk |
Geometri, erişim, boşluk aralığı |
Montaj, kablolama ve armatür ihtiyaçlarını karşılar. |
|
Hedefi bitir |
Görünür yüzey ve pansuman sınırı |
Görünüm ve yeniden işleme kabulünü tanımlar. |
|
Üretim modeli |
Parti büyüklüğü ve kaynak uzunluğu |
Döngü süresini ve görev incelemesini tanımlar. |
|
Site koşulları |
Güç, alan, çıkarma, erişim |
Soğutma ve güvenlik yapılandırmasını tanımlar. |
El Tipi Lazer Kaynak Makinesi Seçerken Hangi Teknik Özellikler Önemlidir?
Teknik veriler, bir parça ve bir prosedürle eşleştiğinde önem kazanır.
Lazer Gücü ve Gerekli Penetrasyon
Güç seçimi, malzeme, kalınlık, bağlantı tasarımı, ilerleme hızı, tel kullanımı, koruyucu gaz ve kabul kriterlerine bağlıdır. WISECUT, 1000-6000W güç aralığı ve 14 mm maksimum kaynak kalınlığı ile WT-W el tipi serisini sunmaktadır. Bu kalınlık değerini bir planlama girdisi olarak değerlendirin. Uygulanabilir sonuç, tam malzeme, bağlantı, gaz, tel, soğutma düzeni ve muayene yöntemi için yine de teyit edilmelidir.
Malzeme Uyumluluğu ve Kaynak Kalınlığı
Paslanmaz çelik, karbon çelik, alüminyum, galvanizli malzeme ve kaplamalı parçalar için ayrı bir numune planı gereklidir. Yüzey koşulları, yansıtıcı davranış, kaplama dumanları ve bağlantı noktalarına erişim, işlem yolunu etkiler.
Tel Besleme, Titreme/Dikiş Genişliği ve Kaynak Torcu Yapılandırması
Tel besleme, dolgu metaline ihtiyaç duyan bir birleşimi destekleyebilir. WISECUT WT-W1500 ve WT-W2000 tablosunda alüminyum, karbon çelik ve paslanmaz çelik teller için 0,8, 1,0, 1,2 ve 1,6 mm tel boyutları listelenmiştir. Ayrıca 0-6 mm arasında ayarlanabilir kaynak dikiş genişliği ve 10 m'lik bir kaynak torç kablosu da listelenmiştir. Seçilen tel, çap, dikiş ayarı, torç erişimi ve örnek parametrelerini teklifte teyit edin.
Koruyucu Gaz ve Soğutma Gereksinimleri
Koruyucu gaz, kaynak bölgesini korur ve örnek kaynak kaydına dahildir. Soğutma ise üretim incelemesine dahildir çünkü makine çalışma koşulları, ortam şartları ve önerilen model, çalışma düzenini tanımlar. el tipi lazer kaynak makineleri Bu kategori, ilgili WISECUT ürün rotasını sağlar.
Hava Soğutmalı mı, Su Soğutmalı mı: Hangi Konfigürasyon Daha Uygun?
Soğutma, zemin düzenini, bakımı ve makine çalışma varsayımlarını etkiler.
Yerleşim ve Görev Kısıtlamaları İçin Hava Soğutma
Hava soğutmalı bir makine, kompakt ekipman güzergahına ihtiyaç duyan veya makinenin çalışma alanları arasında yerini değiştiren bir atölye için uygun olabilir. Önerilen modelin çevresel ve çalışma sınırlarını tedarikçiyle birlikte gözden geçirin. hava soğutmalı lazer kaynak makinesi Bu rota, söz konusu incelemeyi destekliyor.
Önerilen Görev ve Ortam İçin Su Soğutma
Su soğutmalı konfigürasyonlar, ekipman planına bir soğutma sistemi de dahil eder. Teklifte model, soğutucu düzeni, yardımcı sistemler, ortam koşulları, bakım görevleri ve dahil edilen aksesuarlar belirtilmelidir.
El tipi lazer kaynak makinesi MIG veya TIG kaynak makinelerinin yerini alabilir mi?
El tipi lazer kaynak makinesi, birleştirme uyumu ve fikstür pozisyonunun kontrol altında tutulduğu tekrarlanan kaynak işlemlerinde kullanılabilir. Proses kararı, parçayı ve üretim kontrollerini içerir.
Lazer Kaynak Yönteminin Manuel Kaynak İşlemlerindeki Değişkenliği Azaltabileceği Alanlar
Tanımlanmış parametre reçeteleri, sabit fikstürler, boşluk kontrolü ve belgelenmiş çalışma talimatları, operatörlere tekrarlanabilir bir rota sağlar. Kalite personeli, örnek setinde aynı görünüm, penetrasyon ve muayene kriterlerini inceleyebilir.
TIG'in Gerekli Olduğu Durumlar
TIG kaynağı, manuel kaynak havuzu kontrolü, onarım erişimi ve geometri değişikliği gibi amaçlara hizmet eder. Numunede lazer uyum gereksinimlerinin parçayla uyuşmadığı görüldüğünde, TIG kaynağını yönlendirme planında tutun.
MIG Kaynağı Daha Geniş Boşluklara ve Dolgu Malzemesi Yoğun Derzlere Hala Uygun Olduğunda
MIG kaynağı, kaynak dolgusu gerektiren bağlantılar için sürekli olarak dolgu teli sağlar. Kaynak rotasını atamadan önce boşluk, dolgu hacmi, muayene ve son işlem gereksinimlerini kaydedin.
Taşlama İşlemini Nasıl Azaltabilir ve Kaynak Hızını Nasıl Artırabilirsiniz?
Taşlama ve çevrim süresi, montaj, ayarlar, inceleme ve son işlem de dahil olmak üzere tüm süreç boyunca takip edilir.
Kontrol Montajı, Fikstür Stabilitesi ve Bağlantı Hazırlığı
Kaynak aralıklarını gerçek parçalar üzerinde ölçün. Kaynak sırasında kaynak yerini sabitleyen sabitleme noktaları kullanın. Onaylanmış prosedüre göre yağ, kireç, kaplamalar ve kirleticileri temizleyin.
Bitirme ve Yeniden İşleme Kabul Hedefini Tanımlayın
Dikiş profili, renk değişimi, sıçrama, alt kesim, deformasyon ve dikiş düzeltmesi için kabul kriterleri belirleyin. Deneme süresince taşlama ve onarım işlemlerini kaydedin.
Aynı parça ve rota üzerinde çevrim süresini ölçün.
Yükleme, sıkıştırma, kaynak, muayene, işleme ve boşaltma işlemlerini zaman içinde gerçekleştirin. Aynı parça revizyonundan üretilmiş onaylı örneklerle karşılaştırın.
Lazer Kaynak İşlemi Ne Kadar Operatör Becerisi ve Eğitimi Gerektirir?
Elle kullanım, eğitimli personel, belgelenmiş bir çalışma yöntemi ve kalite kontrolü gerektirir.
Parametre Tarifleri ve Tekrarlanabilir Çalışma Talimatları
Onaylanan prosedürde malzeme, kalınlık, bağlantı, boşluk, tel, gaz, güç, kaynak genişliği, hareket yöntemi, muayene adımları ve kabul edilebilir sonuçlar belirtilmelidir. Kayıt, parça rotasıyla birlikte saklanmalıdır.
Ergonomi, Kaynak Meşalesi Kullanımı ve Güvenli Çalışma Uygulamaları
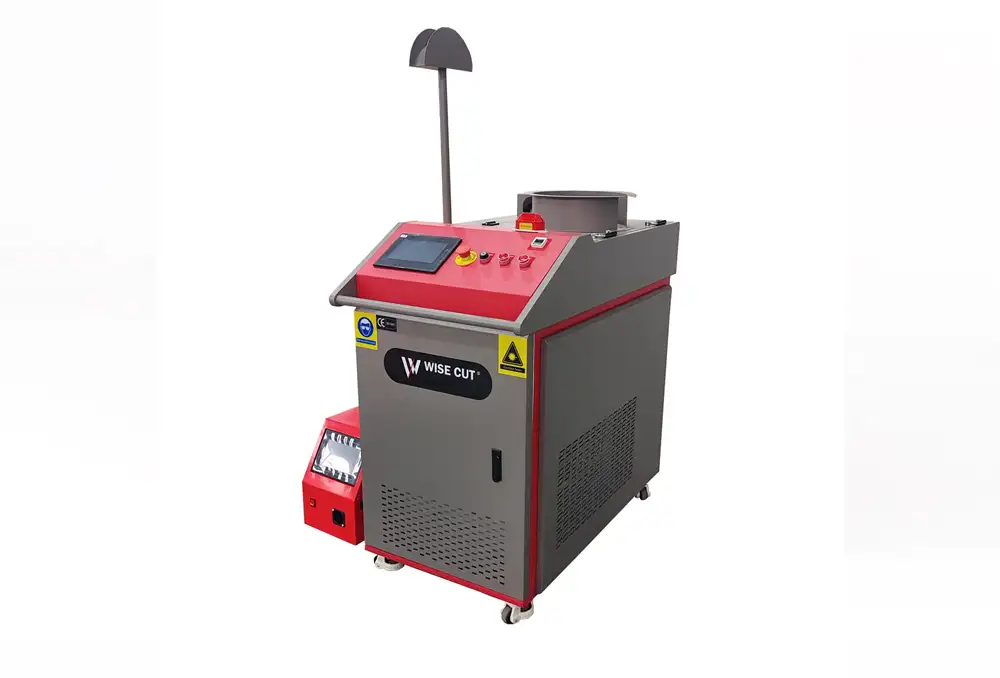
Erişim mesafesini, kablo yönlendirmesini, parça desteğini, kaynak torçlarının saklanmasını ve erişim kontrolünü gözden geçirin. WISECUT El Tipi Lazer Kaynak Makinesi Bu sayfada WT-W ürün yelpazesi listelenmiştir; makinenin kullanım kılavuzunda ise çalışma ve bakım sınırları detaylı olarak açıklanmıştır.
Alıcılar Hangi Güvenlik Gereksinimlerini Kontrol Etmelidir?
Lazer kaynağı, ışın maruziyeti, yansıyan ışık, duman, koruyucu gaz, sıcak metal ve yangın tehlikesi gibi unsurları içerir.
Lazer Sınıflandırması, Gözlük, Muhafaza ve Kilitleme Sistemleri
Önerilen model için lazer sınıfını, gözlük özelliklerini, uyarı işaretlerini, kilitleme sistemlerini, ekranları veya muhafaza planını ve erişim kontrol prosedürünü isteyin. Yansıtıcı iş parçalarını ve açık ışın yollarını belgelenmiş güvenlik düzeni içinde tutun.
Dumanlar, Koruyucu Gaz, Yansımalar ve Sıcak Malzeme
Risk değerlendirmesine yerel ekstraksiyon, gaz tüpü kullanımı, yangın kontrolü ve sıcak parça kullanımı da dahil edilmelidir. OSHA kaynak, kesme ve lehimleme genel bakışı Genel tehlike kaynaklarını sağlar. Nihai saha planına hedef ülke kurallarını ve makine kılavuzunu uygulayın.
Bir tedarikçiden fiyat teklifi istemeden önce ne göndermelisiniz?
|
Teklif talebi öğesi |
Gönderilecek bilgiler |
|
Parça verileri |
Çizim, fotoğraflar, malzeme kalitesi, kalınlık, bağlantı, boşluk aralığı, kaynak uzunluğu |
|
Üretim hedefi |
Parti büyüklüğü, vardiya düzeni, mevcut süreç, çevrim süresi temel değeri, son işlem ve taşlama hedefi |
|
Kalite planı |
Görünüm standardı, penetrasyon gereksinimi, muayene yöntemi, numune kabul kriterleri |
|
Yerleşim planı |
Güç kaynağı, taban alanı, soğutma tercihi, gaz, havalandırma, güvenlik düzeni, hedef pazar |
|
Ticari kapsam |
Talep edilen aksesuarlar, tel besleyici, kişisel koruyucu ekipman (PPE), ekranlar, eğitim, yedek parçalar, belgeler, teslimat koşulları |
Sonuç: Kanıtlamanız Gereken Sürece Göre Makineyi Seçin
Parça, işlem, son işlem, güvenlik düzeni ve numune kabul kriterlerini belirledikten sonra, el tipi bir lazer kaynak makinesi seçin. Çizimi, malzeme sınıfını, kalınlığı, bağlantıyı, boşluğu, hacmi, çevrim süresini, son işlemi, muayene yöntemini ve saha tesisatlarını da ekleyin.
WISECUT BEIJING WISECUT LTD, yayınlanmış güç, tel besleme, kaynak torcu kablosu, kaynak genişliği ve soğutma konfigürasyon detaylarıyla WT-W el tipi lazer kaynak hattını sunmaktadır. Alıcılar, konfigürasyon görüşmesi ve önerilen işe uygun bir örnek kaynak kapsamı için üretim girdilerini gönderebilirler.
Sık Sorulan Sorular
S1: El tipi lazer kaynak makinesi için güç seçimi nasıl yapılmalıdır?
A: Gücü malzeme, kalınlık, bağlantı, boşluk, tel, gaz ve muayene kriterleriyle eşleştirin. Belirli bir model isteyin ve bunu bir üretim parçası örneğiyle doğrulayın.
S2: El tipi lazer kaynak makinesi MIG veya TIG kaynak yönteminin yerini alabilir mi?
A: El tipi lazer kaynak makinesi, kontrollü uyum ile tekrarlanan kaynak dikişlerini işleyebilir. TIG ve MIG kaynakları ise örnek değerlendirmede gösterildiği gibi onarım işleri, bağlantı değişiklikleri, daha geniş boşluklar ve dolgu malzemesi yoğun kaynaklar için uygundur.
S3: El tipi lazer kaynak makinesi taşlama ve yeniden işleme ihtiyacını azaltacak mı?
A: Hazırlık, montaj, fikstürler, ayarlar ve denetim kontrol edildiğinde nihai hedefi destekleyebilir. Onaylanmış örnekler üzerinde taşlama, yeniden işleme, görünüm ve deformasyonu ölçün.
S4: El tipi lazer kaynak makinesi için hava soğutma mı yoksa su soğutma mı daha iyidir?
A: Uygun rota, modele, göreve, yerleşime, ortam koşullarına, bakıma ve tesisatlara bağlıdır. Tedarikçiden bu koşulları belirtmesini isteyin ve bunları kılavuzla karşılaştırarak doğrulayın.
S5: Bir alıcı, el tipi lazer kaynak makinesi satın almadan önce neleri test etmelidir?
A: Malzemenin kendisini, kalınlığını, birleşim yerini, boşluğu, fikstürü, teli, gazı, kaynak uzunluğunu ve yüzey işlemini test edin. Örnek raporunda parametreleri, çevrim süresini, görünümü, penetrasyonu, deformasyonu, yüzey düzeltmesini ve muayeneyi kaydedin.


