Wie man ein handgeführtes Laserschweißgerät auswählt
Zeitpunkt: 25. September 2026 Ansicht : 317
Eine handgeführte Laserschweißanlage sollte auf die in Ihrer Werkstatt gefertigten Teile abgestimmt sein. Berücksichtigen Sie zunächst die Werkstoffgüte, die Materialstärke, die Nahtart, den erwarteten Spalt, die Schweißnahtlänge, die Oberflächenanforderungen, das Produktionsvolumen und die Sicherheitsvorkehrungen am Arbeitsplatz. Anhand dieser Parameter lässt sich feststellen, ob Laserschweißen Arbeitsschritte vom MIG- oder WIG-Schweißen übernehmen, Nachbearbeitungsschritte reduzieren oder die Zykluszeit für eine bestimmte Teilefamilie verkürzen kann.
Vor der Maschinenfreigabe sollte ein repräsentatives Muster verwendet werden. Dieses Muster sollte das geplante Material, die geplante Verbindung, die geplante Vorrichtung, den geplanten Schweißdraht, das geplante Schutzgas und das geplante Prüfverfahren umfassen. Dadurch wird aus einer Produktbesprechung eine Produktionsentscheidung.
Welches ist das beste handgeführte Laserschweißgerät für Ihre Anwendung?
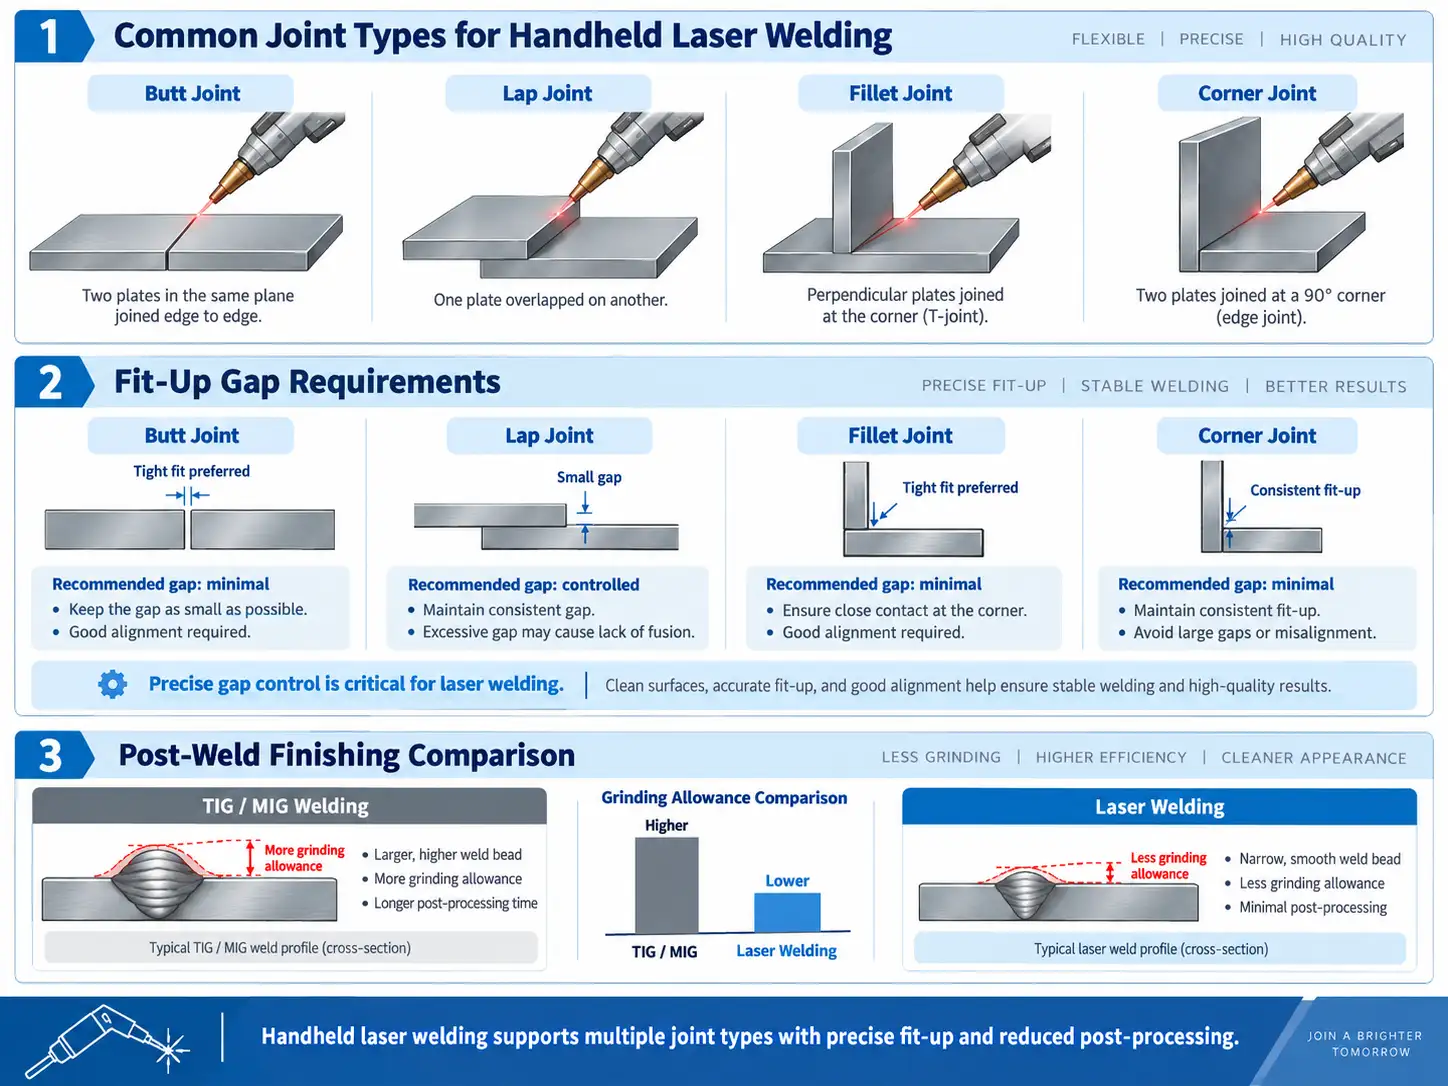
Eine Schranknaht, eine Rahmenecke und eine Reparaturfuge stellen unterschiedliche Anforderungen an Passgenauigkeit, Zugänglichkeit, Wärmeregulierung, Füllmetall und Oberflächenbeschaffenheit.
Beginnen Sie mit dem Bauteil und dem Leistungsbedarf.
Führen Sie alle Materialien und Stärken auf, die die Maschine verarbeiten kann. Dokumentieren Sie die Verbindungsart (Stumpf-, Überlapp-, Kehl-, Eck- oder eine andere zugelassene Geometrie). Geben Sie den zu erwartenden Spaltbereich an und ob die Schweißnaht nach dem Lackieren, Polieren oder der Montage sichtbar bleibt.
Entscheiden Sie, ob Sie eine Ergänzung oder einen MIG/TIG-Ersatz benötigen.
Laserschweißen ermöglicht das Herstellen wiederholter, präziser Schweißnähte entlang eines definierten Arbeitsablaufs. WIG eignet sich für Reparaturen, wechselnde Geometrien und Anwendungen, die eine direkte Schmelzbadkontrolle erfordern. MIG ist für Verbindungen mit größeren Spaltabweichungen oder einem höheren Zusatzwerkstoffvolumen geeignet. Die Zuordnung der Verfahren erfolgt anhand der Bauteilfamilie und des Ergebnisses einer freigegebenen Probe.
Setzen Sie messbare Ziele für Geschwindigkeit, Schleifleistung und Bedienervarianz
Definieren Sie messbare Zielvorgaben für Zykluszeit, Schleifminuten, Nacharbeit, Nahtbild, Durchdringung und Qualifikation der Bediener. Wiederholen Sie die Stichprobe für verschiedene Bediener und Schichten.
|
Kaufeinflüsse |
Was zu dokumentieren ist |
Entscheidungsnutzung |
|
Material und Dicke |
Güteklasse und Dickenbereich |
Legt die Stichprobe und die Diskussion über die statistische Aussagekraft fest |
|
Fuge und Spalt |
Geometrie, Zugang, Lückenbereich |
Benötigt werden: Montage, Verkabelung und Befestigungsmaterial |
|
Ziel erreichen |
Sichtbare Oberfläche und Verbandsgrenze |
Definiert die Abnahmekriterien für Erscheinungsbild und Nacharbeit |
|
Produktionsmuster |
Losgröße und Schweißnahtlänge |
Definiert Zykluszeit und Arbeitsablaufprüfung |
|
Standortbedingungen |
Energie, Raum, Rohstoffgewinnung, Zugang |
Definiert die Kühl- und Sicherheitskonfiguration |
Welche technischen Spezifikationen sind bei der Auswahl eines handgeführten Laserschweißgeräts wichtig?
Technische Daten sind dann relevant, wenn sie einem Bauteil und einem Verfahrensschritt zugeordnet werden können.
Laserleistung und erforderliche Eindringtiefe
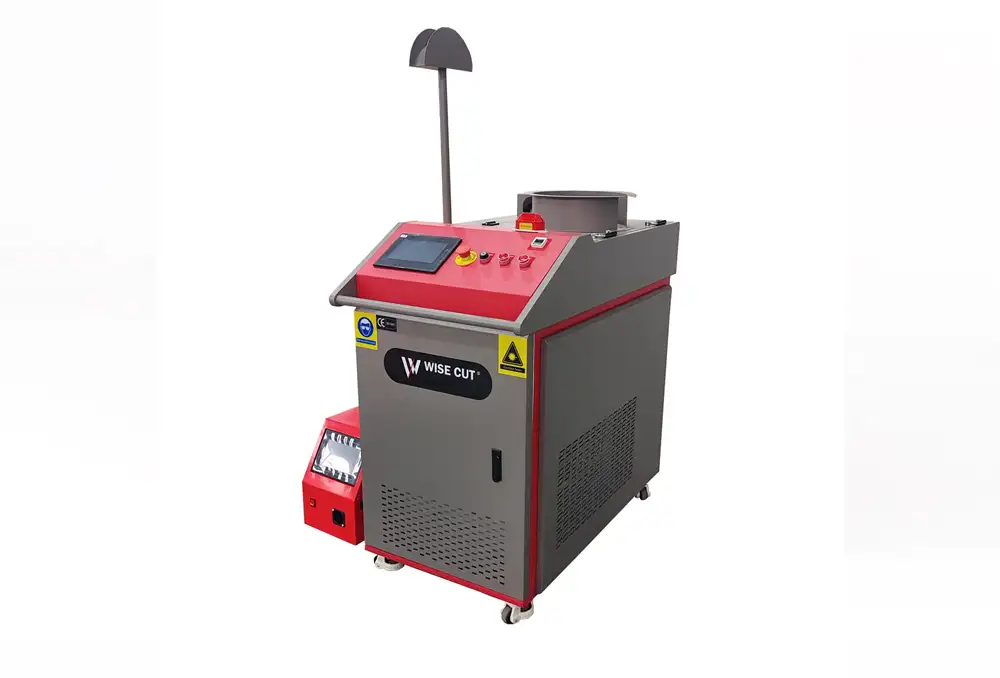
Die Leistungswahl richtet sich nach Werkstoff, Dicke, Nahtgestaltung, Schweißgeschwindigkeit, Drahtart, Schutzgas und Abnahmekriterien. WISECUT bietet seine WT-W-Handschweißgeräte mit einem Leistungsbereich von 1000–6000 W und einer maximalen Schweißdicke von 14 mm an. Dieser Wert dient als Planungsgrundlage. Das tatsächliche Ergebnis muss noch für den jeweiligen Werkstoff, die Nahtgestaltung, das Schutzgas, den Draht, die Kühlung und die Prüfmethode bestätigt werden.
Materialverträglichkeit und Schweißdicke
Edelstahl, Kohlenstoffstahl, Aluminium, verzinkte Werkstoffe und beschichtete Teile erfordern jeweils einen eigenen Probenahmeplan. Oberflächenbeschaffenheit, Reflexionsverhalten, Beschichtungsdämpfe und die Zugänglichkeit von Fugen beeinflussen den Prozessablauf.
Drahtvorschub, Nahtabweichung/Nahtbreite und Brennerkonfiguration
Die Drahtzufuhr ermöglicht das Schweißen von Verbindungen, die Zusatzwerkstoff benötigen. Die Tabelle für die WISECUT WT-W1500 und WT-W2000 listet Drahtdurchmesser von 0,8, 1,0, 1,2 und 1,6 mm für Aluminium, Kohlenstoffstahl und Edelstahl auf. Sie gibt außerdem eine einstellbare Schweißnahtbreite von 0–6 mm und ein 10 m langes Brennerkabel an. Bitte bestätigen Sie die gewählten Drahtdurchmesser, die Nahteinstellungen, den Brennerzugang und die Probenparameter im Angebot.
Schutzgas- und Kühlanforderungen
Das Schutzgas schützt die Schweißzone und ist im Schweißprobenprotokoll zu dokumentieren. Die Kühlung ist in der Produktionsprüfung zu berücksichtigen, da Maschinenbetrieb, Umgebungsbedingungen und das vorgeschlagene Modell die Betriebsanordnung bestimmen. Handlaserschweißgeräte Die Kategorie bietet den entsprechenden WISECUT-Produktweg.
Luftgekühlt oder wassergekühlt: Welche Konfiguration passt?
Die Kühlung beeinflusst die Raumaufteilung, die Wartung und die Annahmen zur Maschinenauslastung.
Luftkühlung für Layout- und Betriebsbeschränkungen
Eine luftgekühlte Maschine eignet sich möglicherweise für Werkstätten, die eine kompakte Geräteanordnung benötigen oder die Maschine zwischen verschiedenen Arbeitsbereichen verlegen. Besprechen Sie die Umgebungs- und Betriebsgrenzen des vorgeschlagenen Modells mit dem Lieferanten. luftgekühlte Laserschweißmaschine Route unterstützt diese Überprüfung.
Wasserkühlung für die vorgesehene Aufgabe und die Umwelt
Wassergekühlte Anlagen beinhalten ein Kühlsystem im Anlagenplan. Das Angebot sollte das Modell, die Kältemaschinenanordnung, die Versorgungsleitungen, die Umgebungsbedingungen, die Wartungsarbeiten und das enthaltene Zubehör auflisten.
Kann ein handgeführtes Laserschweißgerät MIG oder WIG ersetzen?
Ein handgeführtes Laserschweißgerät eignet sich für wiederholte Schweißnähte, bei denen die Passgenauigkeit der Fügeteile und die Position der Vorrichtung kontrolliert bleiben. Die Prozessentscheidung umfasst das Bauteil und dessen Produktionssteuerung.
Wo Laserschweißen die manuelle Variabilität reduzieren kann
Vordefinierte Parameterrezepte, stabile Vorrichtungen, Spaltkontrolle und dokumentierte Arbeitsanweisungen ermöglichen den Bedienern einen reproduzierbaren Arbeitsablauf. Das Qualitätssicherungspersonal kann die gleichen Kriterien für Aussehen, Durchdringung und Inspektion an allen Stichproben überprüfen.
Wann WIG weiterhin notwendig ist
Das WIG-Schweißen ermöglicht die manuelle Steuerung des Schweißbades, den Zugang für Reparaturen und die Anpassung der Geometrie. Es sollte im Arbeitsplan beibehalten werden, wenn die Probe zeigt, dass die Anforderungen an die Laserpassung nicht mit dem Bauteil übereinstimmen.
Wann MIG immer noch für größere Spaltmaße und füllstoffreiche Verbindungen geeignet ist
Beim MIG-Schweißen wird der Schweißdraht kontinuierlich zugeführt, insbesondere bei Verbindungen, die einen Schweißaufbau erfordern. Vor der Routenzuweisung sind Spaltmaß, Schweißdrahtmenge, Prüf- und Oberflächenanforderungen zu dokumentieren.
Wie lässt sich der Schleifaufwand reduzieren und die Schweißgeschwindigkeit erhöhen?
Schleif- und Zykluszeiten folgen dem gesamten Prozessablauf, einschließlich Montage, Einstellungen, Inspektion und nachgelagerter Endbearbeitung.
Passgenauigkeit, Vorrichtungsstabilität und Verbindungsvorbereitung kontrollieren
Messen Sie den Spaltbereich an realen Bauteilen. Verwenden Sie Fixierpunkte, die die Nahtposition während des Schweißens gewährleisten. Entfernen Sie Öl, Zunder, Beschichtungen und Verunreinigungen gemäß dem genehmigten Verfahren.
Definiere ein Ziel für die Endbearbeitung und die Nachbearbeitung
Legen Sie Akzeptanzkriterien für Nahtprofil, Verfärbung, Spritzer, Hinterschneidung, Verformung und Nachbearbeitung fest. Dokumentieren Sie Schleif- und Reparaturarbeiten während des Versuchs.
Zykluszeit für dasselbe Teil und dieselbe Route messen
Zeitaufwand für Be- und Entladen, Spannen, Schweißen, Prüfen, Nachbearbeiten und Entladen. Vergleichen Sie freigegebene Muster, die aus derselben Teilerevision hergestellt wurden.
Wie viel Fachkenntnis und Schulung sind beim Laserschweißen erforderlich?
Für die manuelle Bedienung sind geschultes Personal, eine dokumentierte Arbeitsmethode und eine Qualitätskontrolle erforderlich.
Parameterrezepte und wiederholbare Arbeitsanweisungen
Das genehmigte Verfahren sollte Material, Dicke, Verbindung, Spalt, Draht, Gas, Leistung, Nahtbreite, Transportmethode, Prüfschritte und zulässige Ergebnisse dokumentieren. Die Aufzeichnung ist zusammen mit dem Werkstücklauf zu speichern.
Ergonomie, Umgang mit Schweißbrennern und sichere Arbeitsweise
Überprüfen Sie Reichweite, Kabelführung, Teilehalterung, Taschenlampenaufbewahrung und Zugangskontrolle. WISECUT Handlaser-Schweißgerät Auf dieser Seite ist die WT-W-Produktpalette aufgeführt; die genaue Bedienungsanleitung der Maschine definiert die Betriebs- und Wartungsgrenzen.
Welche Sicherheitsanforderungen sollten Käufer überprüfen?
Beim Laserschweißen entstehen Strahlenexposition, reflektiertes Licht, Dämpfe, Schutzgas, heißes Metall und Brandgefahren.
Laserklassifizierung, Schutzbrillen, Gehäuse und Verriegelungen
Erfragen Sie die Laserklasse, die Anforderungen an die Schutzbrille, Warnschilder, Verriegelungen, Schutzvorrichtungen bzw. den Gehäuseplan sowie das Zugangskontrollverfahren für das vorgeschlagene Modell. Halten Sie reflektierende Werkstücke und offene Strahlengänge innerhalb der dokumentierten Sicherheitsvorgaben.
Dämpfe, Schutzgas, Reflexionen und heißes Material
Beziehen Sie die lokale Gasabsaugung, den Umgang mit Gasflaschen, Brandschutzmaßnahmen und den Umgang mit heißen Teilen in die Risikobewertung ein. OSHA-Übersicht für Schweißen, Schneiden und Löten Stellt allgemeine Gefahrenhinweise bereit. Beachten Sie die Bestimmungen des Ziellandes und die Bedienungsanleitung der Maschine im endgültigen Baustellenplan.
Was sollten Sie einem Lieferanten vor der Angebotsanfrage senden?
|
RFQ-Artikel |
Zu sendende Informationen |
|
Teiledaten |
Zeichnung, Fotos, Werkstoffgüte, Dicke, Verbindung, Spaltbereich, Schweißnahtlänge |
|
Produktionsziel |
Losgröße, Schichtmuster, aktueller Prozess, Zykluszeit-Basiswert, Endbearbeitungs- und Schleifziel |
|
Qualitätsplan |
Erscheinungsbildstandard, Durchdringungsanforderung, Prüfverfahren, Annahmekriterien für Proben |
|
Lageplan |
Stromversorgung, Grundfläche, bevorzugte Kühlung, Gasversorgung, Abluft, Sicherheitsvorkehrungen, Zielmarkt |
|
Kommerzieller Umfang |
Benötigtes Zubehör, Drahtvorschubgerät, PSA, Schutzvorrichtungen, Schulungen, Ersatzteile, Dokumente, Lieferbedingungen |
Fazit: Wählen Sie die Maschine anhand des Prozesses, den Sie nachweisen müssen.
Wählen Sie eine handgeführte Laserschweißanlage aus, nachdem Sie das Bauteil, das Verfahren, die Oberflächenbeschaffenheit, die Sicherheitsvorkehrungen und die Kriterien für die Musterannahme festgelegt haben. Berücksichtigen Sie dabei die Zeichnung, die Werkstoffgüte, die Materialstärke, die Schweißnaht, den Spalt, das Volumen, die Zykluszeit, die Oberflächenbeschaffenheit, die Prüfmethode und die Baustellenausstattung.
WISECUT BEIJING WISECUT LTD bietet das WT-W Handlaserschweißverfahren mit veröffentlichten Details zu Leistung, Drahtvorschub, Brennerkabel, Nahtbreite und Kühlungskonfiguration an. Käufer können die Produktionsdaten für eine Konfigurationsbesprechung und eine Schweißprobe, die dem geplanten Auftrag entspricht, einreichen.
FAQ (häufig gestellte Fragen)
Frage 1: Wie sollte ein Käufer die Stromversorgung für ein handgeführtes Laserschweißgerät auswählen?
A: Die Leistung muss auf Material, Dicke, Verbindung, Spalt, Draht, Gas und Prüfkriterien abgestimmt sein. Fragen Sie nach einem konkreten Modell und bestätigen Sie dies anhand eines Serienmusters.
Frage 2: Kann ein handgeführtes Laserschweißgerät das MIG- oder WIG-Schweißen ersetzen?
A: Mit einem handgeführten Laserschweißgerät lassen sich wiederholte Schweißnähte mit kontrollierter Passung herstellen. WIG- und MIG-Schweißen eignen sich weiterhin für Reparaturarbeiten, das Ändern von Verbindungen, größere Spaltbreiten und Schweißnähte mit hohem Zusatzwerkstoffanteil, wie die Stichprobenuntersuchung gezeigt hat.
Frage 3: Wird eine handgeführte Laserschweißmaschine Schleif- und Nachbearbeitungsaufwand reduzieren?
A: Es kann ein Endergebnisziel unterstützen, wenn Vorbereitung, Montage, Vorrichtungen, Einstellungen und Prüfung kontrolliert werden. Schleifen, Nachbearbeitung, Aussehen und Verzug werden an freigegebenen Mustern gemessen.
Frage 4: Ist Luftkühlung oder Wasserkühlung besser für ein handgeführtes Laserschweißgerät?
A: Die geeignete Route hängt von Modell, Einsatzbereich, Layout, Umgebungsbedingungen, Wartung und Versorgungseinrichtungen ab. Bitten Sie den Lieferanten, diese Bedingungen anzugeben und überprüfen Sie sie anhand der Bedienungsanleitung.
Frage 5: Was sollte ein Käufer vor dem Kauf eines handgeführten Laserschweißgeräts testen?
A: Prüfen Sie das tatsächliche Material, die Dicke, die Verbindung, den Spalt, die Vorrichtung, den Draht, das Gas, die Schweißnahtlänge und die Oberflächenbeschaffenheit. Dokumentieren Sie Parameter, Zykluszeit, Aussehen, Einbrand, Verzug, Nachbearbeitung und Prüfergebnisse im Prüfbericht.


