

Как выбрать вакуумный адсорбционный станок для удаления заусенцев с мелких металлических деталей
Время: 31 июля 2026 г. Просмотр : 494
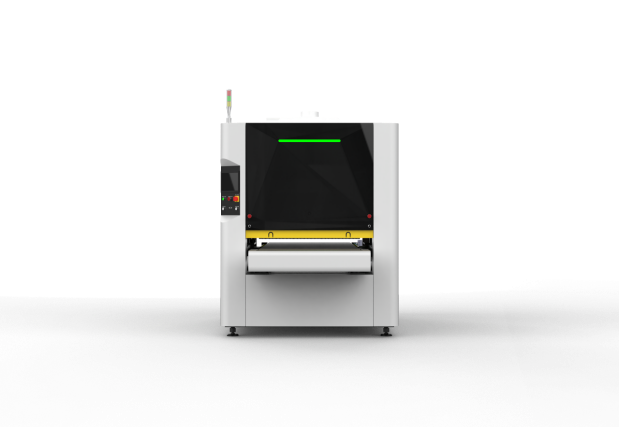
Мелкие детали выявляют проблему с креплением.
Широкий станок для удаления заусенцев может обладать большой производительностью, однако даже самая маленькая деталь в списке задач может определить, будет ли процесс успешным. Как только шлифовальная лента или роликовая щетка коснутся легкой детали, абразив приложит усилие к ее поверхности. Если конвейер не сможет удержать деталь, она может повернуться, сдвинуться или подняться до того, как обработка кромки будет завершена.
Результат легко заметить в цеху. Один угол обработан слишком тщательно, другой почти не затронут, и на поверхности появляется царапина, которой не было на утвержденном образце. В худшем случае, две незакрепленные детали сталкиваются внутри станка.
Компания WiseCut решает эту проблему на станке для снятия заусенцев с листового металла 1300BRBP с помощью вакуумной адсорбционной платформы и специального адсорбционного вентилятора. Данная установка предназначена для обработки плоских деталей из нержавеющей стали, алюминия, меди и других материалов, требующих стабильной транспортировки в процессе снятия заусенцев, закругления кромок и волочения проволоки.
Почему заготовки смещаются во время удаления заусенцев?
Конвейер перемещает деталь вперед, а абразивный материал оказывает на нее сопротивление. Это создает силы, действующие в нескольких направлениях. Большая, тяжелая пластина обладает достаточной массой и площадью контакта, чтобы оставаться неподвижной во многих ситуациях. Небольшая алюминиевая крышка или тонкая медная деталь оказывают гораздо меньшее сопротивление.
Размер — лишь одна составляющая расчета.
Две детали с одинаковыми внешними размерами могут вести себя совершенно по-разному. Цельная заготовка обеспечивает вакуумной платформе широкую зону уплотнения. Перфорированная решетка того же размера позволяет проходить большему количеству воздуха, уменьшая разницу давлений, удерживающую ее на месте. Изогнутые выступы, защитная пленка, неровности поверхности и большие внутренние вырезы также влияют на контакт с лентой.
Именно поэтому одних лишь минимальных размеров недостаточно для обеспечения стабильного питания. Необходимо учитывать все факторы: материал, толщину, вес, площадь открытых участков и площадь контакта с поверхностью.
Финишная головка меняет загрузку.
Широкая абразивная лента удаляет поверхностные заусенцы и шлак, используя иной характер контакта по сравнению с многонаправленной роликовой щеткой. Давление щетки, зернистость абразива, скорость подачи и количество удаляемого материала — все это влияет на усилие, действующее на заготовку. Метод удержания, эффективный для легкой обработки щеткой, может потребовать корректировки для удаления более интенсивных заусенцев.
Как вакуумная адсорбция удерживает плоскую деталь
Вакуумный вентилятор забирает воздух через отверстия в платформе и перфорированной конвейерной ленте. Разница давлений притягивает деталь к ленте по мере ее движения по станку. При этом для надежного сцепления детали с платформой должна быть достаточная полезная площадь поверхности.
Стандартное расстояние между ячейками вакуумной сетки, указанное для платформы WiseCut, составляет 25 мм. Для особо мелких заготовок можно рассмотреть более плотную нестандартную сетку или вариант с более сильной адсорбцией. Правильный выбор зависит от конкретной детали, а не от общего обещания, что вакуум удержит что угодно.
Где вакуумная транспортировка имеет смысл
Вакуумная адсорбция особенно полезна, когда материал не всегда надежно реагирует на магниты. К распространенным примерам относятся алюминий и медь, а также некоторые марки нержавеющей стали. Она также может помочь при обработке небольших, легких плоских деталей, которые сложнее контролировать с помощью одного лишь трения конвейера.
- Алюминиевые крышки, лицевые панели и корпуса электронных устройств с вырезанными отверстиями.
- Медные пластины или плоские компоненты шинного типа, требующие зачистки кромок.
- Панели из нержавеющей стали, где важны как внешний вид поверхности, так и стабильность детали.
- Смешанные партии, содержащие небольшие плоские детали с различными внешними профилями.
Когда вакуум требует более тщательной проверки
Детали с большой площадью открытой поверхности заслуживают выборочного тестирования. То же самое относится к очень тонким листам, которые могут деформироваться, деталям с глубокой текстурой защитной пленки и компонентам меньшего размера, чем рекомендовано для стандартной обработки. Эффективность вакуумной обработки зависит от утечки по всей рабочей зоне, а не только под одной деталью.
Вакуумная адсорбция или магнитная транспортировка?
Ни один из методов не подходит для всех задач. Магнитная транспортировка — это прямой способ удержания подходящих деталей из черных металлов. Вакуум обеспечивает возможность транспортировки немагнитных металлов и смешанных плоских компонентов, но его эффективность в большей степени зависит от площади уплотнения и воздушного потока. Приведенная ниже таблица является отправной точкой для обсуждения, а не заменой испытаний.
|
Точка выбора |
Вакуумная адсорбция |
Магнитная транспортировка |
|
Алюминий и медь |
Подходит при достаточной площади контакта и воздушном потоке. |
Не подходит, поскольку материалы немагнитны. |
|
Углеродистая сталь |
Может использоваться, когда этого требует процесс. |
Часто является практичным решением для плоских деталей из черных металлов. |
|
Нержавеющая сталь |
Подходит для использования в соответствующих классах без опоры на магнитный отклик. |
Пригодность зависит от сплава и магнитных свойств. |
|
Перфорированные детали |
Открытое пространство может снизить удерживающую силу. Важно провести пробные испытания. |
Способность удерживать заряд зависит от характеристик материала и конструкции магнита. |
|
Небольшие плоские детали |
Можно рассмотреть вариант с плотной сеткой или более сильной адсорбцией. |
Эффективность зависит от материала, размера и степени контакта. |
|
Полные листы |
Необходимо пересмотреть параметры воздушного потока и сопротивления конвейера. |
Может удерживать листы из черных металлов подходящего размера без утечки вакуума. |
Перед выбором оборудования важны пять основных параметров.
Полезная рекомендация требует большего, чем просто слова «мелкая деталь». Предоставьте поставщику достаточно информации, чтобы воспроизвести сложный случай.
Материал и сорт
По возможности указывайте точный материал. Нержавеющая сталь не относится к одной однородной магнитной категории, и различные сплавы алюминия или меди могут иметь различное состояние поверхности. Укажите, пожалуйста, защитную пленку, которая должна оставаться неповрежденной.
Минимальный размер, толщина и вес
В технической документации 1300BRBP указан стандартный диапазон обработки от 0,8 до 80 мм толщины и минимальный размер детали 50 × 50 × 0,8 мм для неперфорированных листов. Специальные запросы, выходящие за пределы этого диапазона, требуют отдельного рассмотрения. Не следует полагать, что малый внешний размер говорит сам за себя. Вес и жесткость также имеют значение.
Схема расположения отверстий и процент открытой площади
Предоставьте чертеж, а не просто фотографию. На чертеже должно быть показано, какая часть детали может герметично прилегать к конвейеру и могут ли узкие перемычки изгибаться при контакте с щеткой. Для семейства деталей пришлите наиболее открытый и наименее жесткий образец.
Состояние заусенцев и требуемая заточка кромки
Мелкие лазерные заусенцы, твердый плазменный шлак и острый, но в остальном чистый край требуют иного абразивного воздействия. Добавьте фотографии крупным планом с масштабом или пришлите физические образцы. Укажите, является ли целью простое удаление заусенцев, небольшой закругленный край, поверхностную зернистость или их комбинацию.
Как WiseCut 1300BRBP сочетает в себе функции удержания и финишной обработки
Станок 1300BRBP имеет рабочую ширину 1300 мм. В его внутреннем процессе используются две широкие абразивные ленты, восемь универсальных роликовых щеток и один волочильный ролик. Ленты удаляют частицы шлака, окалину и крупные поверхностные заусенцы. Щетки обрабатывают внешние контуры и отверстия, а заключительный ролик может создавать направленное зерно.
Скорость конвейера регулируется в диапазоне от 0,5 до 6 м/мин. Скорость ленты и щеток регулируется до заявленных 1450 об/мин. Высокоэффективная демпфирующая лента конвейера, вакуумная платформа и адсорбционный вентилятор работают вместе, обеспечивая надежное закрепление деталей при изменении этих параметров.
Организуйте проверку на прочность и финишную обработку с помощью WiseCut.
Наилучший набор для тестирования включает в себя простую деталь, типичную серийную деталь и компонент, наиболее подверженный перемещению. Это позволяет гораздо лучше определить рабочий диапазон, чем тестирование только сплошного прямоугольного образца.
Отправьте сложную часть первой.
Предоставьте чертеж, марку материала, толщину, процент открытой поверхности, фотографии заусенцев и желаемую чистоту поверхности. Обзор WiseCut 1300BRBP или свяжитесь с WiseCut проверить, подходит ли стандартная платформа или специально разработанная вакуумная конфигурация.
Часто задаваемые вопросы о вакуумно-адсорбционных станках для удаления заусенцев
В этих кратких ответах рассматриваются распространенные вопросы, возникающие на начальном этапе выбора оборудования.
В: Вакуумная адсорбция подходит только для очень мелких деталей?
А: Нет. Это также полезно для подходящих немагнитных плоских материалов, хотя на небольших деталях необходимость в надежном креплении часто становится более очевидной.
В: Можно ли использовать вакуум для удержания перфорированных деталей из листового металла?
А: Возможно, но открытое пространство увеличивает утечку воздуха. Необходимо провести тестирование по чертежу и образцу.
В: Подходит ли магнитная транспортировка для алюминия или меди?
А: Нет. Эти материалы немагнитны, поэтому для их фиксации необходим вакуум или другой механический способ.
В: Каково стандартное расстояние между вакуумными сетками на платформе WiseCut?
A: В предоставленном техническом разделе часто задаваемых вопросов указана толщина 25 мм. Более плотные или прочные варианты могут быть обсуждены для специальных деталей.
В: Может ли станок 1300BRBP обрабатывать трехмерные компоненты?
А: Нет. Он предназначен в основном для плоских листовых деталей, а не для нерегулярных трехмерных заготовок.
В: Следует ли включать самую маленькую деталь в пробное тестирование?
А: Да. Включите самые маленькие, легкие и перфорированные экземпляры, потому что их труднее всего держать в руках.


