

Wie man eine Vakuum-Adsorptionsentgratungsmaschine für kleine Metallteile auswählt
Zeitpunkt: 31. Juli 2026 Ansicht : 486
Kleinteile offenbaren ein Halteproblem
Eine große Entgratungsmaschine mag zwar über ausreichend Kapazität verfügen, doch das kleinste Werkstück kann darüber entscheiden, ob der Prozess erfolgreich ist. Sobald ein Schleifband oder eine Walzenbürste ein leichtes Bauteil berührt, wirkt das Schleifmittel mit Kraft auf dessen Oberfläche. Kann das Förderband das Werkstück nicht halten, kann es sich drehen, verrutschen oder anheben, bevor die Kante bearbeitet ist.
Das Ergebnis ist in der Werkstatt leicht zu erkennen. Eine Ecke ist überbeansprucht, eine andere kaum bearbeitet, und die Oberfläche weist einen Kratzer auf, der auf dem freigegebenen Muster nicht vorhanden war. Im schlimmsten Fall stoßen zwei lose Teile im Inneren der Maschine zusammen.
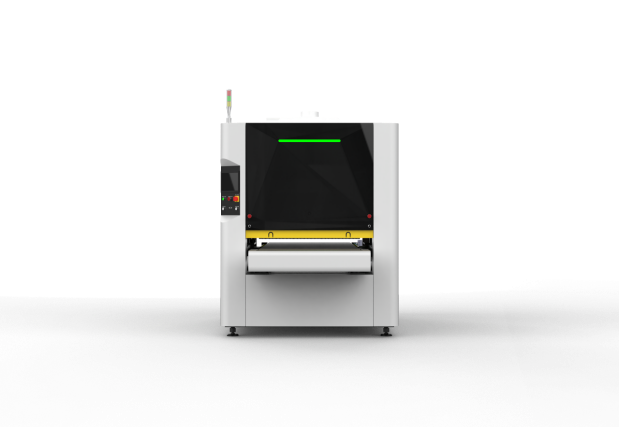
WiseCut löst dieses Problem mit der Blechentgratungsmaschine 1300BRBP, die über eine Vakuum-Adsorptionsplattform und einen speziellen Adsorptionslüfter verfügt. Die Anlage eignet sich für flache Bauteile aus Edelstahl, Aluminium, Kupfer und anderen Materialien, die beim Entgraten, Kantenverrunden und Drahtziehen einen stabilen Transport erfordern.
Warum sich Werkstücke beim Entgraten bewegen
Das Förderband transportiert ein Werkstück vorwärts, während das Schleifmittel dagegen wirkt. Dadurch entstehen Kräfte in mehrere Richtungen. Eine große, schwere Platte besitzt genügend Masse und Kontaktfläche, um in vielen Fällen stabil zu bleiben. Eine kleine Aluminiumabdeckung oder ein dünnes Kupferteil bietet deutlich weniger Widerstand.
Die Größe ist nur ein Teil der Berechnung.
Zwei Teile mit identischen Außenabmessungen können sich sehr unterschiedlich verhalten. Ein geschlossener Blinddeckel bietet der Vakuumplattform eine große Dichtungsfläche. Ein perforiertes Gitter gleicher Größe lässt mehr Luft durch und verringert so den Druckunterschied, der die Plattform am Boden hält. Auch verbogene Laschen, Schutzfolien, Oberflächenunebenheiten und große innere Aussparungen beeinflussen den Kontakt mit dem Förderband.
Deshalb kann eine Mindestgröße allein keine stabile Zuführung gewährleisten. Material, Dicke, Gewicht, offene Fläche und Oberflächenkontakt müssen gemeinsam betrachtet werden.
Der Finishing-Kopf verändert die Belastung
Ein breites Schleifband entfernt Oberflächengrate und Schlacke mit einem anderen Kontaktmuster als eine multidirektionale Walzenbürste. Bürstendruck, Schleifmittel, Vorschubgeschwindigkeit und die abzutragende Materialmenge beeinflussen die auf das Werkstück wirkende Kraft. Eine Haltevorrichtung, die für einen leichten Bürstvorgang geeignet ist, muss möglicherweise für die Entfernung stärkerer Grate angepasst werden.
Wie Vakuumadsorption ein flaches Teil hält
Ein Vakuumventilator saugt Luft durch Öffnungen in der Plattform und dem perforierten Förderband an. Der Druckunterschied zieht das Werkstück während des Transports durch die Maschine zum Band. Das Werkstück benötigt weiterhin eine ausreichend große nutzbare Oberfläche, damit das System einen zuverlässigen Halt gewährleisten kann.
Der standardmäßige Vakuumsiebabstand der WiseCut-Plattform beträgt 25 mm. Für besonders kleine Werkstücke kann ein dichteres, nicht standardmäßiges Sieb oder eine Ausführung mit stärkerer Adsorption in Betracht gezogen werden. Die richtige Wahl hängt vom jeweiligen Werkstück ab und nicht von der allgemeinen Aussage, dass Vakuum alles hält.
Wo Vakuumförderung sinnvoll ist
Die Vakuumadsorption ist besonders nützlich, wenn das Material nicht zuverlässig auf Magnete reagiert. Gängige Beispiele sind Aluminium und Kupfer sowie einige Edelstahlsorten. Sie eignet sich auch für kleine, leichte, flache Teile, die sich mit Förderbandreibung allein nur schwer handhaben lassen.
- Aluminiumabdeckungen, Frontplatten und Elektronikgehäuse mit Aussparungen.
- Kupferplatten oder flache Bauteile vom Typ Stromschienen, die eine Kantenreinigung erfordern.
- Edelstahlpaneele, bei denen sowohl Oberflächenoptik als auch Bauteilstabilität wichtig sind.
- Gemischte Chargen, die kleine flache Teile mit unterschiedlichen Außenprofilen enthalten.
Wann ein Vakuum genauer geprüft werden muss
Bauteile mit großer offener Fläche sollten stichprobenartig geprüft werden. Gleiches gilt für sehr dünne, biegsame Bleche, Teile mit starker Schutzfilmstruktur und Bauteile, die kleiner als die empfohlene Standardverarbeitungsgröße sind. Die Vakuumleistung hängt von der Leckage über den gesamten Arbeitsbereich ab, nicht nur unterhalb eines einzelnen Bauteils.
Vakuumadsorption oder magnetische Förderung?
Keine der beiden Methoden ist für jede Anwendung optimal. Magnetische Förderung eignet sich direkt zum Halten geeigneter ferromagnetischer Teile. Vakuumförderung bietet eine Möglichkeit für nichtmagnetische Metalle und gemischte flache Bauteile, ist aber stärker von der Dichtfläche und dem Luftstrom abhängig. Die folgende Tabelle dient als Diskussionsgrundlage und ersetzt keine Tests.
|
Auswahlpunkt |
Vakuumadsorption |
Magnetische Förderung |
|
Aluminium und Kupfer |
Geeignet, wenn Kontaktfläche und Luftstrom ausreichend sind. |
Nicht geeignet, da die Materialien nicht magnetisch sind. |
|
Kohlenstoffstahl |
Kann verwendet werden, wenn der Prozess es erfordert. |
Oft eine praktische Wahl für flache Teile aus Eisen. |
|
Edelstahl |
Für alle geeigneten Klassen geeignet, ohne auf magnetische Reaktion angewiesen zu sein. |
Die Eignung variiert je nach Legierung und magnetischer Reaktion. |
|
Perforierte Teile |
Die offene Fläche kann die Haltekraft verringern. Stichprobenprüfungen sind wichtig. |
Die Haltekraft hängt von der Materialreaktion und der Magnetanordnung ab. |
|
Kleine flache Teile |
Ein dichteres Gitter oder eine stärkere Adsorption könnten in Betracht gezogen werden. |
Die Leistungsfähigkeit hängt von Material, Größe und Kontakt ab. |
|
Vollständige Blätter |
Luftstrom und Förderbandwiderstand sollten überprüft werden. |
Kann geeignete Eisenbleche ohne Vakuumverlust aufnehmen. |
Fünf Faktoren sind vor der Maschinenauswahl wichtig
Eine hilfreiche Empfehlung erfordert mehr als nur die Angabe „kleines Teil“. Senden Sie dem Lieferanten genügend Informationen, um den schwierigen Fall nachzustellen.
Werkstoff und Güteklasse
Geben Sie nach Möglichkeit das genaue Material an. Edelstahl ist keine einheitliche magnetische Kategorie, und verschiedene Aluminium- oder Kupferlegierungen können unterschiedliche Oberflächenbeschaffenheiten aufweisen. Vermerken Sie alle Schutzfolien, die intakt bleiben müssen.
Mindestgröße, -dicke und -gewicht
Das technische Datenblatt 1300BRBP gibt einen Standardbearbeitungsbereich von 0,8 bis 80 mm Dicke und eine Mindestteilgröße von 50 × 50 × 0,8 mm für nicht perforiertes Blech an. Sonderwünsche außerhalb dieses Bereichs erfordern eine separate Prüfung. Eine geringe Außenabmessung allein ist nicht ausschlaggebend. Gewicht und Steifigkeit spielen ebenfalls eine wichtige Rolle.
Lochmuster und offener Flächenanteil
Bitte senden Sie eine Zeichnung, nicht nur ein Foto. Die Zeichnung zeigt, wie gut das Bauteil gegen das Förderband abdichtet und ob schmale Stege sich bei Bürstenkontakt verformen könnten. Bei einer Bauteilfamilie senden Sie bitte das offenste und am wenigsten steife Exemplar.
Gratbeschaffenheit und erforderliche Schneide
Ein feiner Lasergrat, harte Plasmaschlacke und eine scharfe, ansonsten saubere Kante erfordern unterschiedliche Schleifverfahren. Fügen Sie Nahaufnahmen mit Maßstab hinzu oder senden Sie physische Muster. Geben Sie an, ob es sich um einfaches Gratabtragen, eine kleine abgerundete Kante, Oberflächenkornbearbeitung oder eine Kombination davon handelt.
Wie der WiseCut 1300BRBP Halten und Fertigstellen vereint
Die 1300BRBP verfügt über eine Arbeitsbreite von 1300 mm. Ihr interner Prozess nutzt zwei breite Schleifbänder, acht Universalwalzenbürsten und eine Drahtziehwalze. Die Bänder entfernen Schlackenpartikel, Zunder und größere Oberflächengrate. Die Bürsten bearbeiten Außenkonturen und Bohrungen, während die letzte Walze ein gerichtetes Schleifbild erzeugen kann.
Die Förderbandgeschwindigkeit ist von 0,5 bis 6 m/min einstellbar. Band- und Bürstendrehzahlen sind bis zu den dokumentierten 1450 U/min regelbar. Ein hochdämpfendes Förderband, eine Vakuumplattform und ein Adsorptionslüfter sorgen gemeinsam dafür, dass geeignete Teile auch bei veränderten Einstellungen sicher fixiert bleiben.
Vereinbaren Sie einen Halte- und Endprüfungstermin mit WiseCut
Der optimale Testaufbau umfasst ein einfaches Bauteil, ein typisches Serienbauteil und das Bauteil, das sich am ehesten bewegen kann. Dadurch wird der Arbeitsbereich wesentlich besser aufgezeigt als durch die Prüfung lediglich eines massiven rechteckigen Prüfkörpers.
Schicke zuerst den schwierigen Teil.
Bitte teilen Sie die Zeichnung, die Materialgüte, die Dicke, den Prozentsatz der offenen Fläche, Fotos von Graten und die gewünschte Oberflächenbeschaffenheit mit. Testbericht zum WiseCut 1300BRBP oder Kontaktieren Sie WiseCut um zu prüfen, ob die Standardplattform oder eine kundenspezifische Vakuumkonfiguration geeignet ist.
Häufig gestellte Fragen zu Vakuum-Adsorptions-Entgratungsmaschinen
Diese Kurzantworten behandeln häufig gestellte Fragen, die bei der frühen Maschinenauswahl auftreten.
F: Ist Vakuumadsorption nur für sehr kleine Teile geeignet?
A: Nein. Es eignet sich auch für geeignete, nichtmagnetische, flache Materialien, wobei bei kleinen Teilen die Halteanforderungen oft deutlicher hervortreten.
F: Kann man perforierte Blechteile unter Vakuum halten?
A: Das ist möglich, aber offene Flächen erhöhen die Luftdurchlässigkeit. Die tatsächliche Zeichnung und ein Muster sollten geprüft werden.
F: Ist Magnetförderung für Aluminium oder Kupfer geeignet?
A: Nein. Diese Materialien sind nicht magnetisch, daher ist ein Vakuum oder eine andere mechanische Haltemethode erforderlich.
F: Welchen Standardabstand hat das Vakuumgitter auf der WiseCut-Plattform?
A: In den mitgelieferten technischen FAQs ist 25 mm angegeben. Für spezielle Bauteile können dichtere oder stärkere Ausführungen besprochen werden.
F: Kann die 1300BRBP dreidimensionale Bauteile bearbeiten?
A: Nein. Es ist hauptsächlich für flache Blechteile und nicht für unregelmäßige dreidimensionale Werkstücke gedacht.
F: Sollte das kleinste Teil in die Stichprobenprüfung einbezogen werden?
A: Ja. Nehmen Sie die kleinsten, leichtesten und am stärksten perforierten Exemplare mit auf, da diese am schwierigsten zu halten sind.


