

Küçük Metal Parçalar İçin Vakumlu Adsorpsiyon Çapak Alma Makinesi Nasıl Seçilir?
Tarih: 31 Temmuz 2026 Görüntüleme : 483
Küçük Parçalar Tutma Sorununu Ortaya Çıkarıyor
Geniş çaplı bir çapak alma makinesinin kapasitesi yeterli olabilir, ancak iş listesindeki en küçük parça bile işlemin başarılı olup olmayacağını belirleyebilir. Zımpara bandı veya rulo fırça hafif bir parçaya temas ettiğinde, aşındırıcı madde yüzeyine kuvvet uygular. Eğer konveyör parçayı tutamazsa, kenar tamamlanmadan önce parça dönebilir, kayabilir veya kalkabilir.
Sonuç, üretim sahasında kolayca fark edilebilir. Bir köşe aşırı işlenmiş, diğerine neredeyse hiç dokunulmamış ve yüzeyde onaylı örnekte olmayan bir çizik oluşmuştur. Daha kötü bir durumda, makinenin içinde iki gevşek parça birbirine çarpar.
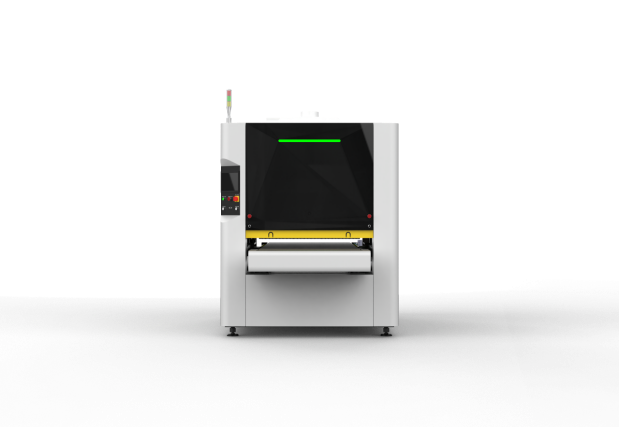
WiseCut, 1300BRBP sac metal çapak alma makinesinde vakumlu adsorpsiyon platformu ve özel adsorpsiyon fanı ile bu sorunu çözüyor. Bu düzenek, çapak alma, kenar yuvarlama ve tel çekme işlemlerinde istikrarlı taşıma gerektiren uygun düz paslanmaz çelik, alüminyum, bakır ve diğer bileşenler için tasarlanmıştır.
Çapak alma işlemi sırasında iş parçaları neden hareket eder?
Konveyör bir parçayı ileri doğru taşırken, aşındırıcı madde ona karşı çalışır. Bu, birden fazla yönde kuvvetler oluşturur. Büyük ve ağır bir plaka, birçok durumda yerinde kalacak kadar kütleye ve temas alanına sahiptir. Küçük bir alüminyum kapak veya ince bir bakır parça ise çok daha az dirence sahiptir.
Boyut, hesaplamanın yalnızca bir parçasıdır.
Dış boyutları aynı olan iki parça çok farklı davranabilir. Katı bir levha, vakum platformuna geniş bir sızdırma alanı sağlar. Aynı boyuttaki delikli bir ızgara ise daha fazla havanın geçmesine izin vererek, onu aşağıda tutan basınç farkını azaltır. Bükülmüş çıkıntılar, koruyucu film, yüzey dalgalanmaları ve büyük iç kesikler de bantla teması etkiler.
Bu nedenle, yalnızca minimum boyut tek başına istikrarlı beslemeyi garanti edemez. Malzeme, kalınlık, ağırlık, açık alan ve yüzey teması birlikte değerlendirilmelidir.
Sonlandırma başlığı yükü değiştirir.
Geniş aşındırıcı bant, çok yönlü silindir fırçadan farklı bir temas deseniyle yüzey çapaklarını ve cürufu temizler. Fırça basıncı, tane boyutu, ilerleme hızı ve temizlenen malzeme miktarı, iş parçası üzerindeki kuvveti değiştirir. Hafif fırçalama işlemi için işe yarayan bir tutma yöntemi, daha ağır çapak temizleme işlemleri için ayarlanmayı gerektirebilir.
Vakum Adsorpsiyonu Düz Bir Parçayı Nasıl Tutar?
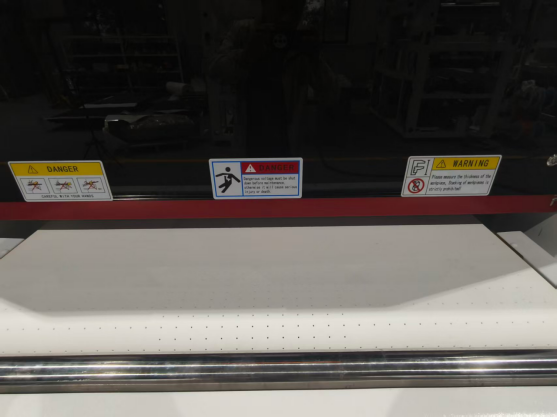
Bir vakum fanı, platformdaki ve delikli konveyör bandındaki açıklıklardan hava çeker. Basınç farkı, parça makine içinden geçerken onu banda doğru çeker. Sistemin güvenilir bir tutuş sağlaması için parçanın yine de yeterli kullanılabilir yüzey alanına sahip olması gerekir.
WiseCut platformu için belgelenmiş standart vakum ağı aralığı 25 mm'dir. Özellikle küçük iş parçaları için, daha yoğun standart dışı bir ağ veya daha güçlü bir adsorpsiyon versiyonu tartışılabilir. Doğru seçim, vakumun her şeyi tutacağına dair genel bir vaatten ziyade, gerçek parçaya bağlıdır.
Vakumla Taşımanın Mantıklı Olduğu Yerler
Vakum adsorpsiyonu, malzemenin mıknatıslara güvenilir bir şekilde tepki vermediği durumlarda özellikle kullanışlıdır. Yaygın örnekler arasında alüminyum ve bakırın yanı sıra bazı paslanmaz çelik türleri bulunur. Ayrıca, yalnızca konveyör sürtünmesi kullanılarak kontrol edilmesi daha zor olacak küçük, hafif ve düz parçalar için de yardımcı olabilir.
- Alüminyum kapaklar, ön paneller ve kesik açıklıklı elektronik muhafazalar.
- Kenar temizliği gerektiren bakır levhalar veya bara tipi düz bileşenler.
- Yüzey görünümünün ve parça stabilitesinin her ikisinin de önemli olduğu paslanmaz çelik paneller.
- Farklı dış profillere sahip küçük düz parçalar içeren karışık partiler.
Vakumun Daha Yakından Test Edilmesi Gerektiğinde
Geniş açık yüzey alanına sahip parçalar örnek testine tabi tutulmayı hak eder. Aynı şekilde, esneyebilen çok ince levhalar, kalın koruyucu film dokusuna sahip parçalar ve standart işleme önerisinden daha küçük bileşenler de test edilmelidir. Vakum performansı, yalnızca bir parçanın altındaki sızıntıya değil, tüm çalışma alanındaki sızıntıya bağlıdır.
Vakum Adsorpsiyonu mu Yoksa Manyetik Taşıma mı?
Her iki yöntem de her iş için uygun değildir. Manyetik taşıma, uygun demir parçaları tutmak için doğrudan bir yöntemdir. Vakum, manyetik olmayan metaller ve karışık düz bileşenler için bir yol sağlar, ancak daha çok sızdırmazlık alanına ve hava akışına bağlıdır. Aşağıdaki tablo, tartışma için bir başlangıç noktasıdır, testin yerini tutmaz.
|
Seçim Noktası |
Vakum Adsorpsiyonu |
Manyetik Taşıma |
|
Alüminyum ve bakır |
Temas alanı ve hava akışı yeterli olduğunda uygundur. |
Malzemeler manyetik olmadığı için uygun değildir. |
|
Karbon çelik |
Gerektiğinde kullanılabilir. |
Genellikle demirden yapılmış düz parçalar için pratik bir seçimdir. |
|
Paslanmaz çelik |
Manyetik tepkiye bağlı kalmadan, uygun sınıf seviyelerinde kullanılabilir. |
Uygunluk, alaşıma ve manyetik tepkiye göre değişir. |
|
Delikli parçalar |
Açık alan tutma kuvvetini azaltabilir. Numune testi önemlidir. |
Tutma gücü, malzemenin tepkisine ve mıknatısın yerleşimine bağlıdır. |
|
Küçük düz parçalar |
Yoğun ağ yapısı veya daha güçlü adsorpsiyon düşünülebilir. |
Performans, malzeme, boyut ve temasa bağlıdır. |
|
Tam sayfalar |
Hava akışı ve konveyör direnci gözden geçirilmelidir. |
Vakum kaçağı olmadan uygun demir levhaları tutabilir. |
Makine Seçiminden Önce Beş Girdi Önemlidir
Faydalı bir öneri, "küçük bir parça" kelimelerinden daha fazlasını gerektirir. Tedarikçiye, zorlu durumu yeniden oluşturabilmesi için yeterli bilgi gönderin.
Malzeme ve Kalite
Mümkünse, malzemenin tam adını belirtin. Paslanmaz çelik tek tip manyetik bir kategoriye girmez ve farklı alüminyum veya bakır alaşımları farklı yüzey koşullarıyla gelebilir. Sağlam kalması gereken koruyucu filmi de belirtin.
Minimum Boyut, Kalınlık ve Ağırlık
1300BRBP teknik dosyasında, deliksiz levhalar için standart işleme aralığı 0,8 ila 80 mm kalınlık ve minimum parça boyutu 50 × 50 × 0,8 mm olarak belirtilmiştir. Bu aralığın dışında kalan özel talepler ayrı bir inceleme gerektirir. Küçük bir dış boyutun her şeyi anlattığını varsaymayın. Ağırlık ve rijitlik de önemlidir.
Delik Deseni ve Açık Alan Yüzdesi
Lütfen sadece fotoğraf değil, çizimini de gönderin. Çizim, parçanın ne kadarının konveyöre karşı sızdırmazlık sağlayabileceğini ve dar şeritlerin fırça teması altında esneyip esnemeyeceğini göstermelidir. Parça ailesi için, en açık ve en az rijit örneği gönderin.
Çapak Durumu ve Gerekli Kenar Kalınlığı
İnce lazer çapakları, sert plazma cürufu ve keskin ancak temiz bir kenar, farklı aşındırma işlemleri gerektirir. Ölçekli yakın çekim fotoğraflar ekleyin veya fiziksel örnekler gönderin. Hedefin basit çapak giderme, küçük yuvarlak kenar, yüzey tanecikleri veya bunların bir kombinasyonu olup olmadığını belirtin.
WiseCut 1300BRBP, Tutma ve Son İşlemleri Nasıl Birleştiriyor?
1300BRBP, 1300 mm çalışma genişliğine sahiptir. İç mekanizmasında iki geniş aşındırıcı bant, sekiz adet üniversal silindir fırça ve bir adet tel çekme silindiri bulunur. Bantlar cüruf parçacıklarını, oksit tabakasını ve daha büyük yüzey çapaklarını temizler. Fırçalar dış konturların ve deliklerin etrafında çalışırken, son silindir yönlü bir tane yapısı oluşturabilir.
Konveyör hızı 0,5 ile 6 m/dak arasında ayarlanabilir. Bant ve fırça hızları, belgelenmiş 1450 dev/dak'ya kadar ayarlanabilir. Yüksek sönümlemeli konveyör bandı, vakum platformu ve adsorpsiyon fanı, bu ayarlar değiştikçe uygun parçaların yerinde kalmasını sağlamak için birlikte çalışır.
WiseCut ile Tutma ve Bitirme Testi Düzenleyin
En iyi test seti, kolay bir parçayı, tipik bir üretim parçasını ve hareket etme olasılığı en yüksek olan bileşeni içerir. Bu, yalnızca düz dikdörtgen bir numuneyi test etmekten çok daha iyi bir şekilde çalışma aralığını ortaya koyar.
Zor kısmı önce gönderin
Çizimi, malzeme kalitesini, kalınlığı, açık alan yüzdesini, çapak fotoğraflarını ve hedef yüzey işlemini paylaşın. WiseCut 1300BRBP'yi inceleyin veya WiseCut ile iletişime geçin. Standart platformun mu yoksa özelleştirilmiş bir vakum konfigürasyonunun mu uygun olduğunu kontrol etmek.
Vakum Adsorpsiyonlu Çapak Alma Makineleri Hakkında Sıkça Sorulan Sorular
Bu kısa yanıtlar, makine seçiminin ilk aşamalarında sıkça sorulan soruları kapsamaktadır.
S: Vakum adsorpsiyonu sadece çok küçük parçalar için mi geçerlidir?
A: Hayır. Uygun manyetik olmayan düz malzemeler için de kullanışlıdır, ancak küçük parçalar tutma gereksinimini daha belirgin hale getirir.
S: Vakum, delikli sac metal parçaları tutabilir mi?
A: Olabilir, ancak açık alan hava sızıntısını artırır. Gerçek çizim ve numune test edilmelidir.
S: Manyetik taşıma alüminyum veya bakır için uygun mudur?
A: Hayır. Bu malzemeler manyetik değildir, bu nedenle vakum veya başka bir mekanik tutma yöntemi gereklidir.
S: WiseCut platformunda standart vakum ızgarası aralığı nedir?
A: Sağlanan teknik SSS'de 25 mm belirtilmiştir. Özel parçalar için daha yoğun veya daha güçlü versiyonlar görüşülebilir.
S: 1300BRBP üç boyutlu parçaları işleyebilir mi?
A: Hayır. Esas olarak düz levha parçalar için tasarlanmıştır, düzensiz üç boyutlu iş parçaları için değil.
S: En küçük parça örnek testine dahil edilmeli mi?
A: Evet. En küçük, en hafif ve en çok delikli örnekleri dahil edin çünkü onları tutmak en zor olanlardır.


