

Почему детали, вырезанные лазером, все еще нуждаются в зачистке?
Время: 31 июля 2026 г. Просмотр : 490
Резка завершена. Зачастую деталь еще нет.
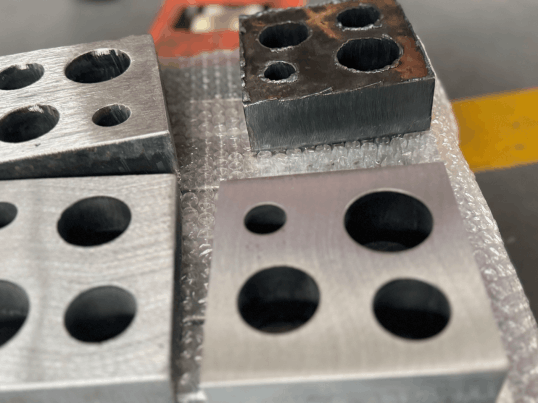
Свежевырезанная панель может выглядеть чистой с нескольких шагов. Но стоит взять ее в руки, и картина меняется. Вдоль нижнего края может быть твердый слой шлака, выступ вокруг пробитого отверстия, острый угол, за который можно зацепить перчатку, или поверхностная структура, меняющая направление посередине детали.
Это не означает автоматически, что станок лазерной резки показал плохую работу. Параметры резки, состояние материала и геометрия детали — все это влияет на качество кромки. Даже стабильный процесс может привести к тому, что деталь не будет соответствовать стандартам, необходимым для нанесения покрытия, сварки, сборки или частого контакта с материалом вручную.
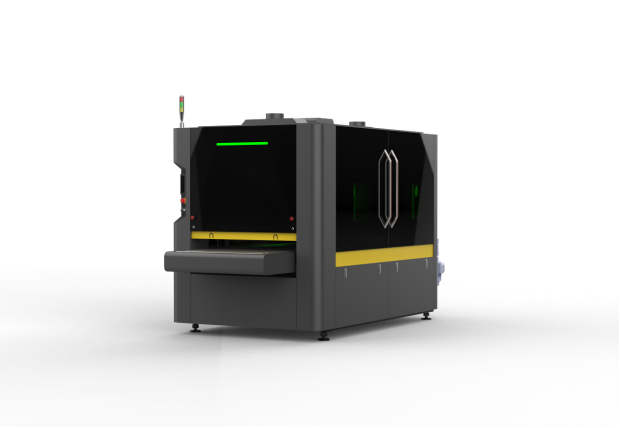
WiseCut подходит для резки и формовки металла, включая станки для лазерной резки волоконным лазером, лазерные сварочные аппараты, лазерные очистительные машины, листогибочные прессы с ЧПУ и электрогибочные станки. Станок для снятия заусенцев с листового металла 1300BRBP расширяет этот рабочий процесс за пределы резки, удаляя оставшиеся дефекты, скругляя контуры и подготавливая плоские детали к следующей операции.
Почему после лазерной резки остаются заусенцы и шлак?
Лазер расплавляет материал вдоль узкой полосы резания. Вспомогательный газ выталкивает большую часть расплава из пропила. При правильном согласовании энергии, потока газа и скорости перемещения кромка может быть очень чистой. Однако в производстве редко удается добиться такой идеальной чистоты для каждой формы, толщины и партии.
Высокая температура и расплавленный металл оставляют различные дефекты.
Расплавленный металл, не выходящий из пропила, может затвердеть у нижнего края в виде шлака или окалины. Небольшой приподнятый край также может оставаться в месте входа, выхода или изменения направления луча. Толстые листы, крутые углы и мелкие внутренние элементы, как правило, облегчают наблюдение за этими эффектами.
Материал тоже имеет значение. Углеродистая сталь, резаемая кислородом, ведет себя иначе, чем нержавеющая сталь или алюминий, резаемые азотом. Состояние поверхности, износ сопла, положение фокуса и стабильность вспомогательного газа могут изменить результат между операциями, даже если чертеж не изменился.
Некоторые острые грани являются просто частью геометрии.
Квадратная кромка, вырезанная лазером, может соответствовать чертежу, но при этом быть неудобной в обращении. Эта проблема становится более очевидной на люках доступа, шкафах, кухонном оборудовании и компонентах, к которым прикасаются операторы во время сборки. Для этих деталей может потребоваться контролируемый радиус, а не просто удаление видимых заусенцев.
Что могут исправить улучшенные параметры резки?
Перед добавлением этапа финишной обработки проверьте процесс резки. Плохая фокусировка, поврежденное сопло, нестабильное давление газа или неправильная скорость могут привести к дефектам, которые следует устранять в источнике. Шлифовка каждой плохо обработанной детали лишь скрывает реальную проблему и увеличивает затраты.
Анализ технологического процесса часто позволяет уменьшить количество мелких заусенцев и прилипшего к ним шлака путем проверки следующих пунктов.
- Положение фокуса и выравнивание луча в зависимости от материала и толщины.
- Состояние сопла, центрирование и расстояние от листа.
- Обеспечение чистоты, давления и стабильности потока вспомогательного газа.
- Настройки скорости резки, мощности лазера и контроля углов.
- Качество пластин, загрязнение поверхности и плоскостность.
Правильная техника резки должна быть на первом месте. Она уменьшает объем работы, остающейся для чистовой обработки, и продлевает срок службы абразивных материалов.
Где оптимизация процесса резки достигает своего предела
Более чистый срез не отвечает всем требованиям последующих этапов обработки. Корпусу может потребоваться закругление краев отверстий перед прокладкой кабеля. Передняя панель из нержавеющей стали может нуждаться в равномерной шлифованной поверхности. Компоненту с порошковым покрытием могут потребоваться сглаженные углы, чтобы покрытие не истончалось по краям. Лазер не может добиться всех этих результатов путем изменения фокуса или давления газа.
Удаление заусенцев, закругление кромок и финишная обработка поверхности — это разные задачи.
Эти термины часто объединяют в одну группу, но они описывают разные результаты.
- Зачистка удаляет выступающие металлические детали, оставшиеся после резки, пробивки, срезания или штамповки.
- Удаление шлака позволяет отделить более твердые отложения, прилипшие к нижней стороне деталей, подвергнутых термической резке.
- Закругление кромок смягчает внешние контуры и внутренние отверстия, придавая им контролируемый малый радиус.
- Финишная обработка поверхности удаляет окалину и следы, а также позволяет сформировать однородную направленную текстуру древесины.
Для цеха, которому нужно удалить только рыхлый шлак, может быть выбран другой процесс, нежели тот, который позволяет получать видимые панели из нержавеющей стали. Образцы деталей расскажут историю быстрее, чем длинный список вариантов оборудования.
Как незавершенные кромки влияют на следующую операцию
Затраты на устранение заусенцев редко возникают непосредственно в процессе резки. Они проявляются позже, когда их сложнее обнаружить и дороже исправить.
Обработка и сборка
Острые кромки режут перчатки, царапают соседние детали и замедляют ручную работу. Заусенцы вокруг отверстий могут мешать крепежным элементам, проводке или установленным компонентам. Операторы компенсируют это с помощью напильников и ручных шлифовальных машин, что вносит еще один источник погрешностей.
Сварка и гибка
Прилипший шлак может препятствовать ровному прилеганию детали к приспособлению. Выступающие кромки изменяют точки контакта во время гибки и делают посадку менее предсказуемой перед сваркой. Удаление этих дефектов создает более воспроизводимую эталонную поверхность для следующего станка или оператора.
Покраска и порошковая покраска
Покрытие имеет тенденцию отслаиваться от очень острых кромок по мере высыхания. Небольшой, равномерный радиус обеспечивает большую площадь покрытия и снижает вероятность образования тонкой, уязвимой линии вдоль угла. Остатки на поверхности и рыхлая окалина также могут ухудшить адгезию.
Ручная шлифовка или автоматическая зачистка заусенцев?
Ручные инструменты по-прежнему имеют смысл для прототипирования, периодического ремонта и обработки деталей, которые не могут ровно лежать на конвейере. Проблемы начинаются, когда одна и та же финишная обработка повторяется на сотнях деталей. Один оператор давит сильнее, чем другой. Пропускаются мелкие отверстия. На видимых поверхностях появляются неровные царапины. Производительность зависит от того, кто находится в смене.
Автоматический станок для удаления заусенцев с металла устанавливает скорость подачи, скорость абразива и рабочий зазор. Этот контроль не делает каждую деталь волшебной идентикой. Однако он позволяет измерить процесс, поэтому хороший результат, полученный на образце, можно с большей надежностью воспроизвести в производстве.
Как WiseCut 1300BRBP справляется с оставшейся работой
Модель 1300BRBP сочетает в себе три этапа чистовой обработки в рабочей зоне шириной 1300 мм. Две широкие абразивные ленты удаляют частицы шлака, окалину и крупные заусенцы. Восемь универсальных роликовых щеток контактируют с внешними контурами и кромками отверстий, предотвращая изменение направления обработки. Отдельный волочильный ролик позволяет создать направленную чистовую обработку поверхности.
Стабильная транспортировка материалов на небольших деталях
Абразивные материалы создают боковое усилие. Мелкие или легкие детали могут смещаться, если конвейер не удерживает их надежно. Модель 1300BRBP использует вакуумную адсорбционную платформу и вентилятор для обработки подходящих плоских деталей из нержавеющей стали, алюминия, меди и других материалов. Стандартное расстояние между вакуумными решетками составляет 25 мм, однако для обработки необычно мелких заготовок можно рассмотреть более плотные или мощные варианты адсорбции.
Настройки могут следовать за частью, а не представлять собой универсальный рецепт.
Задокументированный диапазон обработки составляет от 0,8 до 80 мм, со стандартным минимальным размером детали 50 × 50 × 0,8 мм для неперфорированных листов. Скорость конвейера регулируется от 0,5 до 6 м/мин. Скорость ленты и щеток также регулируется, что позволяет оператору подобрать параметры обработки в соответствии с поступающими заусенцами и требуемой чистотой поверхности.
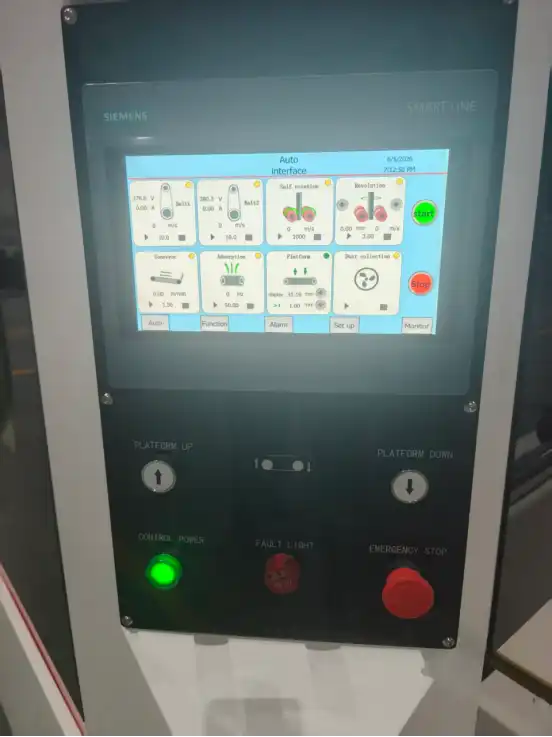
Сенсорный экран Siemens диагональю 10 дюймов и ПЛК Siemens централизуют настройки, рабочие данные и сигналы тревоги. Программируемая компенсация абразивного износа помогает поддерживать рабочее положение по мере износа расходных материалов. После проверки состава материала и пылеулавливания машину можно также подключить к дополнительному пылесборнику мощностью 7,5 кВт.
Какие части являются подходящими кандидатами?
Станок предназначен для обработки плоских листовых деталей, а не трехмерных деталей неправильной формы. Типичные примеры таких деталей включают вырезанные лазером кронштейны, электрические корпуса, панели из нержавеющей стали, алюминиевые крышки, медные компоненты и перфорированные пластины с внутренними отверстиями.
Наиболее перспективным вариантом применения является часто встречающаяся группа плоских деталей, которые и так хорошо поддаются резке, но все еще нуждаются в более безопасных кромках, более чистой поверхности или контролируемой структуре волокон перед следующей операцией.
Перед выбором процесса проверьте деталь на практике.
Название и толщина материала — это лишь отправная точка. WiseCut также требует указания минимального размера детали, процента открытой площади, высоты заусенца, геометрии отверстия, требований к защите поверхности и целевого состояния кромки. Затем пробный запуск может показать, достаточно ли одного прохода, какой абразив подходит и надежно ли стандартная вакуумная платформа удерживает деталь.
Отправьте WiseCut ваши чертежи и образцы.
Укажите материал, диапазон толщины, фотографии заусенцев и требуемую отделку. Посмотреть страницу товара WiseCut 1300BRBP или свяжитесь с WiseCut организовать проверку качества готовой продукции и дать рекомендации по выбору оборудования.
Часто задаваемые вопросы об удалении заусенцев с деталей, вырезанных лазером.
Эти вопросы часто возникают, когда цех переходит от ручной шлифовки к контролируемому процессу финишной обработки.
В: Нужно ли удалять заусенцы со всех деталей, вырезанных лазером?
А: Нет. Решение зависит от степени заусенцев, безопасности при обращении, требований к радиусу кромки и следующего этапа производства.
В: Можно ли, улучшив настройки лазера, полностью исключить вторичную обработку?
А: Они могут уменьшить количество заусенцев и шлака, но не всегда могут обеспечить закругленные края или равномерную отшлифованную поверхность.
В: В чем разница между удалением заусенцев и закруглением кромок?
А: Удаление заусенцев устраняет выступающий материал. Закругление кромок намеренно создает более плавный радиус вдоль контуров и отверстий.
В: Может ли автоматический станок обрабатывать детали из алюминия и меди?
А: Да, если абразивная и транспортировочная установка подходят для данного материала. Вакуумная адсорбция полезна для подходящих немагнитных плоских деталей.
В: В каких случаях ручная шлифовка по-прежнему уместна?
А: Он по-прежнему полезен для прототипов, локального ремонта и нестандартных трехмерных деталей, которые не могут перемещаться в плоском положении через станок.
В: Какая информация необходима для проведения пробного теста?
А: Укажите материал, толщину, размер детали, расположение отверстий, высоту заусенцев, состояние поверхности и требуемую чистоту обработки.


