

Руководство по выбору станков для лазерной резки труб и профилей для промышленных покупателей
Время: 4 сентября 2026 г. Просмотров: 235
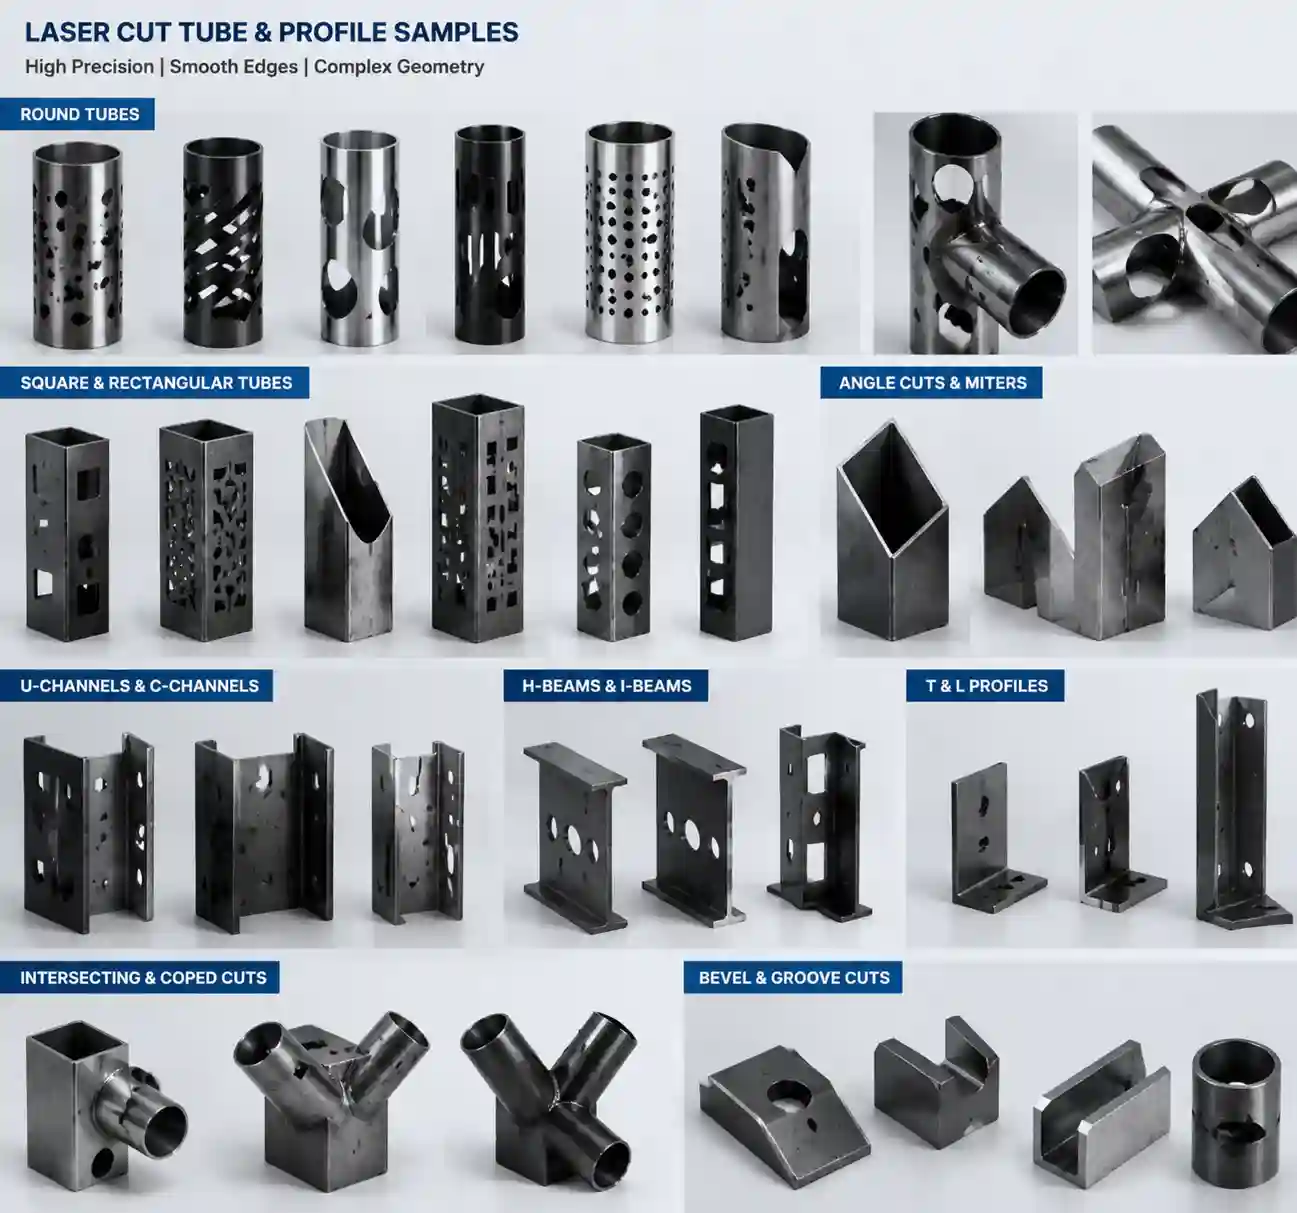
Выбор станка для лазерной резки труб и профилей начинается с определения деталей, которые вы планируете резать. Прежде чем сравнивать марки или мощность лазера, определите марку материала, толщину стенки, поперечное сечение, длину заготовки, вес детали, геометрию резки, размер партии и требования к последующей обработке. Эти параметры помогут поставщику определить, какие характеристики патрона, системы поддержки, режущей головки, способ загрузки, программное обеспечение и приемочные испытания должны быть включены в предложение.
img.Laser cut tube and profile samples including round pipes, square tubes, and structural channels.webp
Что такое станок для лазерной резки труб и профилей?
Станок для лазерной резки труб и профилей зажимает металлическую заготовку, вращает ее под управлением ЧПУ, поддерживает ее по длине и вырезает отверстия, пазы, косые срезы, выемки и торцевые профили с помощью волоконного лазера. Диапазон применения определяется конструкцией патрона, опорными роликами, режущей головкой, программным обеспечением и системой загрузки. Круглые, квадратные, прямоугольные, овальные, швеллерные, уголковые, двутавровые и специальные профили требуют различных проверок зажима и ориентации. Компания WISECUT объединяет свои станки для лазерной резки волоконных труб в конфигурации с двухпатронными, трехпатронными и четырехпатронными станками, чтобы покупатели могли сравнить семейство станков, прежде чем запрашивать спецификацию модели.
Какие требования к компонентам следует определить в первую очередь?
Начните со спецификации, основанной на характеристиках отдельных деталей. Мощность важна, но она не может заменить диаметр трубы, толщину стенки, вес, расположение элементов или точность сварки. Отправьте чертежи поставщика и репрезентативный перечень труб, а затем запросите модель, приспособление, программное обеспечение и план испытаний образцов, соответствующие этим деталям. Для профильных работ включите 3D-модель или размеченный вид трубы, если соединения зависят от угла поворота. Укажите, направляются ли обрезанные концы непосредственно на сварку, механическую обработку, нанесение покрытия или сборку, поскольку каждый последующий этап изменяет допустимые параметры заусенцев, конусности и проверки точности сварки.
|
Покупка исходных данных |
Что нужно указать |
Результат приемки |
|
Материал и стена |
Марка, диапазон толщины, покрытие, предпочтительный вспомогательный газ. |
Чистая кромка, стабильность при проколе, зона термического воздействия, предел образования заусенцев. |
|
Профиль и запасы |
Форма, внешний размер, длина заготовки, прямолинейность, вес детали. |
Диапазон заброса патрона, способ поддержки, маршрут погрузки. |
|
Особенности |
Отверстия, пазы, косые срезы, выемки, скосы, поверхности соединений |
контур резки, тип головки, управление ориентацией. |
|
Целевой показатель производства |
Размер партии, приоритет размещения деталей, целевое время цикла, последующая сварка. |
Пример отчета, запись о повторяемости, пригодный для использования остаток целевого значения |
Чем отличаются станки с двумя, тремя и четырьмя патронами?
Двухпатронный станок подходит для стандартного производства труб, когда размер, вес и длина заготовки не превышают заявленный диапазон. WISECUT WT-6023T лазерный резак для труб с двойным патроном На странице указаны мощность лазера 3-6 кВт, максимальная длина трубы 6,0 м и заявленный диапазон диаметров патрона Phi 20-Phi 230 мм для данной модели. Рассматривайте эти значения как характеристики WT-6023T и перед покупкой подтвердите актуальную цену, чертеж и результаты испытаний материалов.
Трехзажимная конструкция обеспечивает дополнительную поддержку и удобство при работе с длинными или тяжелыми профилями. WISECUT WT-6035T трехзажимной станок для лазерной резки труб повышенной прочности На странице указаны мощность лазера 3-12 кВт, максимальная длина трубы 12 м, диапазон зажимных патронов Phi 20-Phi 350 мм, полуавтоматическая загрузка и выгрузка, а также опции косой резки для данной модели. Системы с четырьмя зажимными патронами обычно рассматриваются в контексте конкретных областей применения, где необходимо тщательно изучить длину хвостовой части, деформацию профиля и переход зажима.
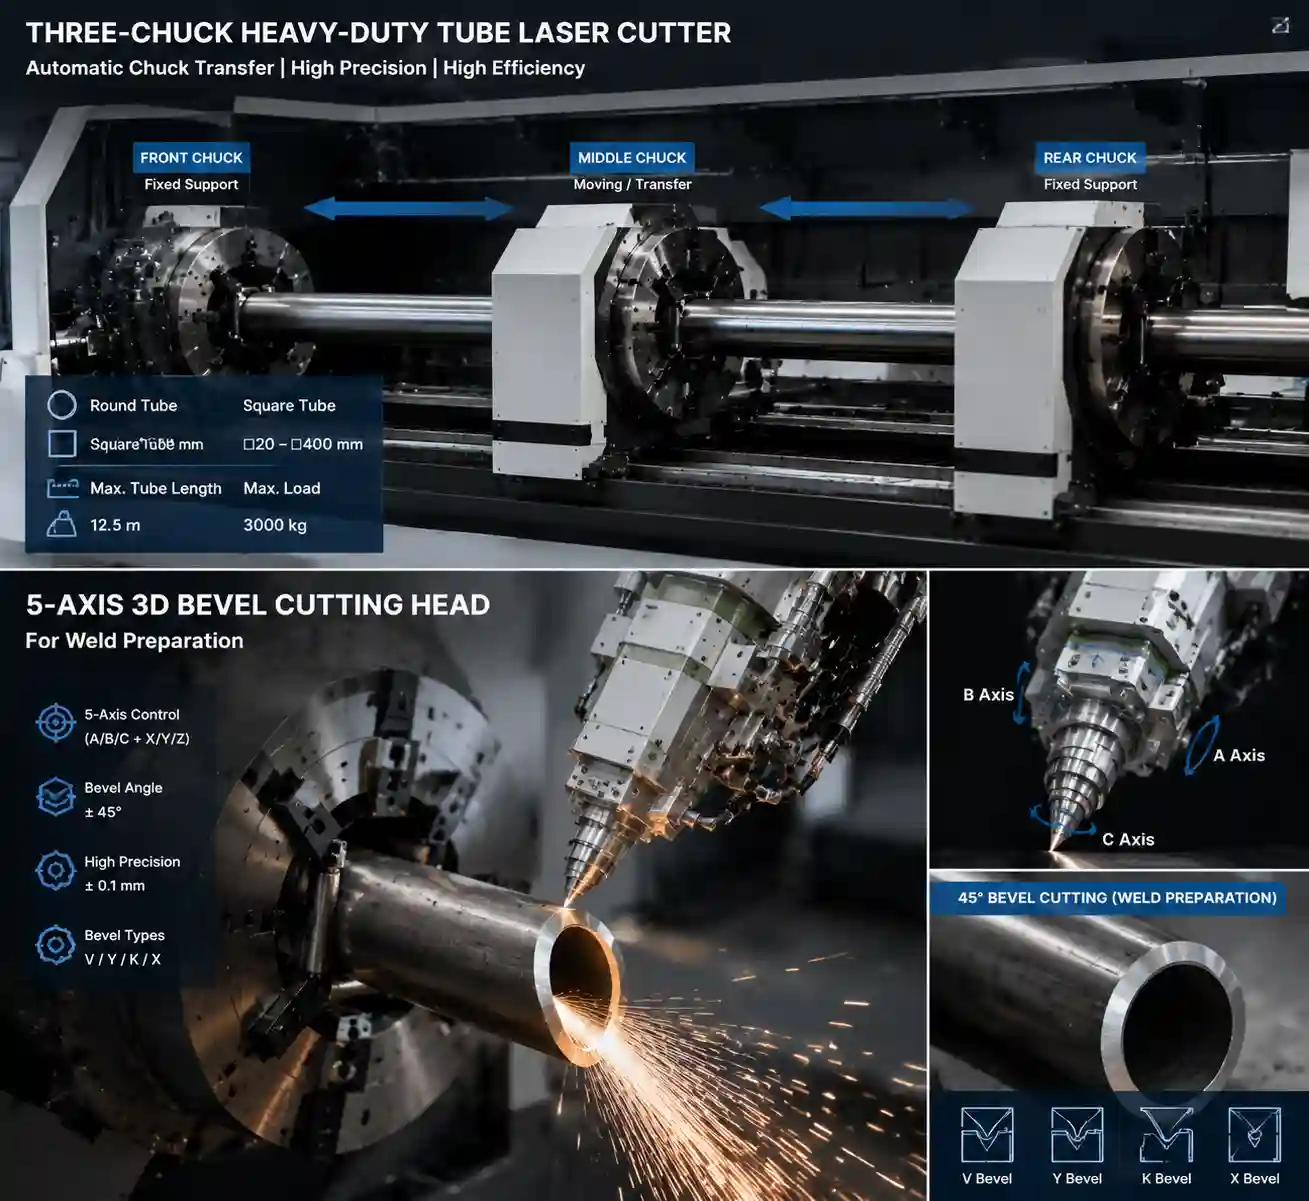
Когда вам необходима 2D, 3D или косая резка труб?
Используйте двухмерную резку труб для перпендикулярных отверстий, пазов, прямых торцевых срезов, а также для многих деталей мебели, перил, стеллажей и каркасов. Добавьте возможность трехмерной резки или снятия фаски, если чертеж включает угловые поверхности соединений, подготовку к сварке, пересечения ответвлений или элементы резки, которые должны повторять изменяющуюся поверхность трубы. Попросите поставщика показать ту же геометрию на нужной форме трубы. Для ферм, полок, спортивного оборудования, каркасов мебели и других специальных профилей включите в пример чертежа метки ориентации, последовательность сварки и сборочные шаблоны.
Какие функции автоматизации и программного обеспечения влияют на производство?
Автоматизация влияет на трудозатраты, материальные потоки и повторяемость. Ручная загрузка подходит для разнообразных заданий и небольших партий. Полуавтоматическая или автоматическая загрузка полезна, когда длинные заготовки, повторяющиеся профили или большие партии занимают станок в течение многих смен. Программное обеспечение должно импортировать необходимые файлы чертежей, размещать детали труб, управлять движением патрона, управлять использованием остатков и хранить производственные данные. Для работы с большим разнообразием продукции уточните, сколько времени занимают смена профилей, перезагрузка раскроя и восстановление после прерывания задания. Для повторяющегося производства уточните, какие записи можно экспортировать для анализа в течение смены. Уточните, какие функции входят в базовый пакет, а какие требуют дополнительных опций, лицензий или поддержки местного языка.
Какие требования к установке и технике безопасности должны учитывать покупатели?
Планируйте установку с учетом габаритов оборудования и всего пути перемещения заготовки. Для длинных труб необходимо свободное пространство для подачи и отвода материала, доступ для подъема, прямое хранение заготовки и путь для готовых деталей. Убедитесь, что нагрузка на пол, выравнивание, сжатый воздух, электропитание, размещение чиллеров, вытяжные воздуховоды, обработка шлака и доступ оператора соответствуют действующему руководству. Защитные ограждения, блокировки, процедуры обеспечения безопасности при работе с лазером, противопожарная защита и обработка вытяжной вентиляции должны соответствовать документации на оборудование и правилам страны назначения.
Как следует проводить выборочное тестирование и приемочные испытания?
Выберите образцы, отражающие повседневную работу и наиболее сложные элементы. Включите образцы с самой толстой стенкой, самым маленьким отверстием, самым узким пазом, самой длинной деталью, самым тяжелым материалом и соединением, вызывающим наибольшие проблемы при сварке или сборке. Запишите время цикла, состояние кромки, размер отверстия, положение элемента, повторяемость, длину остатка и качество подгонки. Сфотографируйте образец, сохраните файл с результатами измерений и отметьте точки измерения на чертеже, чтобы сравнения между поставщиками оставались проверяемыми после демонстрации. Классификация качества терморезки по стандарту ISO 9013 На этой странице стандарт ISO 9013:2017 описывается как стандарт, определяющий геометрические характеристики продукции и допуски качества для термической резки, включая лазерную резку, в рамках указанной области его применения. Применяйте его, если чертежи или условия поставки ссылаются на него, и подтвердите его пригодность для конкретного контракта на изготовление трубы или профиля.
Как сравнивать предложения и поставщиков?
Требуйте от всех поставщиков одинаковых технических характеристик станка. Запрашивайте информацию о наличии на складе, конструкции патрона, опорах, способе загрузки и выгрузки, режущей головке, программных модулях, вытяжке, чиллере, запасных частях, обучении, вводе в эксплуатацию, руководствах, приемочных испытаниях, гарантии, условиях обслуживания и торговых условиях. Отделяйте подтвержденные характеристики модели от дополнительного оборудования и коммерческих обещаний. Предложение с меньшим количеством деталей создает дополнительные инженерные работы перед установкой, даже если заявленная мощность выглядит привлекательно.
Заключение: Направьте поставщику запрос на закупку отдельных компонентов.
Правильно подобранный станок для лазерной резки труб и профилей — это конфигурация, которая вмещает ваш реальный запас материалов, выполняет резку по чертежам и проходит приемочные испытания. Составьте техническое задание, исходя из марок материалов, толщины стенок, размеров профиля, длины заготовок, веса деталей, годового объема производства, сложности изготовления, целевых показателей допусков, страны назначения и потребностей в автоматизации.
Компания WISECUT BEIJING WISECUT LTD предоставляет проверенные веб-маршруты для станков лазерной резки труб, двухпатронной модели WT-6023T, трехпатронной модели WT-6035T для тяжелых условий эксплуатации, а также решений для труб/профилей нестандартной формы. Отправьте в WISECUT файлы деталей и цели приемки, чтобы в ответном обсуждении можно было сосредоточиться на семействе станков, объеме испытаний, вариантах, документации и подтверждении на этапе коммерческого предложения.
Часто задаваемые вопросы
В1: Какие формы может обрабатывать станок для лазерной резки труб и профилей?
А: Он может обрабатывать заготовки, поддерживаемые патроном, опорой, головкой и программным обеспечением. К распространенным заготовкам относятся круглые, квадратные, прямоугольные, овальные, швеллеры, уголки, двутавровые балки и специальные профили, окончательный диапазон размеров уточняется по чертежу и образцу.
В2: Как выбрать мощность лазера для резки труб и профилей?
А: Начните с выбора марки материала, толщины стенки, вспомогательного газа, требований к кромке и целевого времени цикла. Выбор мощности следует основывать на имеющейся конфигурационной таблице и образце, полученном путем распила реальной трубы заказчика.
Q3: В чём разница между двух-, трёх- и четырёхпатронными станками?
А: Двухпатронные станки справляются со многими стандартными задачами по обработке труб. Трехпатронные и четырехпатронные конструкции обеспечивают дополнительную поддержку и контроль передачи для более тяжелых, длинных или сложных профилей, поэтому в коммерческом предложении следует указать длину хвостовой части, диапазон поддержки и последовательность зажима.
Q4: В каких случаях станку для лазерной резки труб необходима головка для 3D-резки или резки под углом?
А: Для обработки угловых поверхностей, подготовки к сварке, ответвлений или разрезов, повторяющих поверхность трубы, необходима возможность 3D-моделирования или снятия фаски. Перед утверждением станка необходимо проверить соответствие данной функции заданному профилю.
В5: Что должен включить в запрос коммерческого предложения (RFQ) промышленный покупатель, заказывающий станок для лазерной резки труб?
А: Включите чертежи, марки материалов, толщину стенок, размеры профиля, длину заготовок, вес деталей, целевой объем, требования к автоматизации, стандарты поставки и критерии приемки. Попросите поставщиков предоставить предложенную модель, варианты комплектации, план испытаний образцов, документы, информацию об обучении, гарантию и коммерческие условия.


