

Руководство по выбору листогибочного пресса с ЧПУ для гибки листового металла
Время: 4 сентября 2026 г. Просмотров: 223
При планировании покупки листогибочного станка с ЧПУ всегда начинайте с перечня гибочных работ в вашем комплекте чертежей. Прежде чем сравнивать мощность станков или марки контроллеров для гибки листового металла, сначала запишите основные детали вашей задачи. Вам необходимо указать марку материала, толщину, длину гибки и глубину фланца. Также обязательно укажите внутренний радиус, расположение отверстий вблизи линий гибки, допуск, размер партии, оснастку и требования безопасности. Четкое описание задачи имеет большое значение. Оно помогает поставщику предложить правильный станок, оснастку, обучение и приемочные испытания, которые точно соответствуют планируемой вами работе.
Что такое листогибочный пресс с ЧПУ?
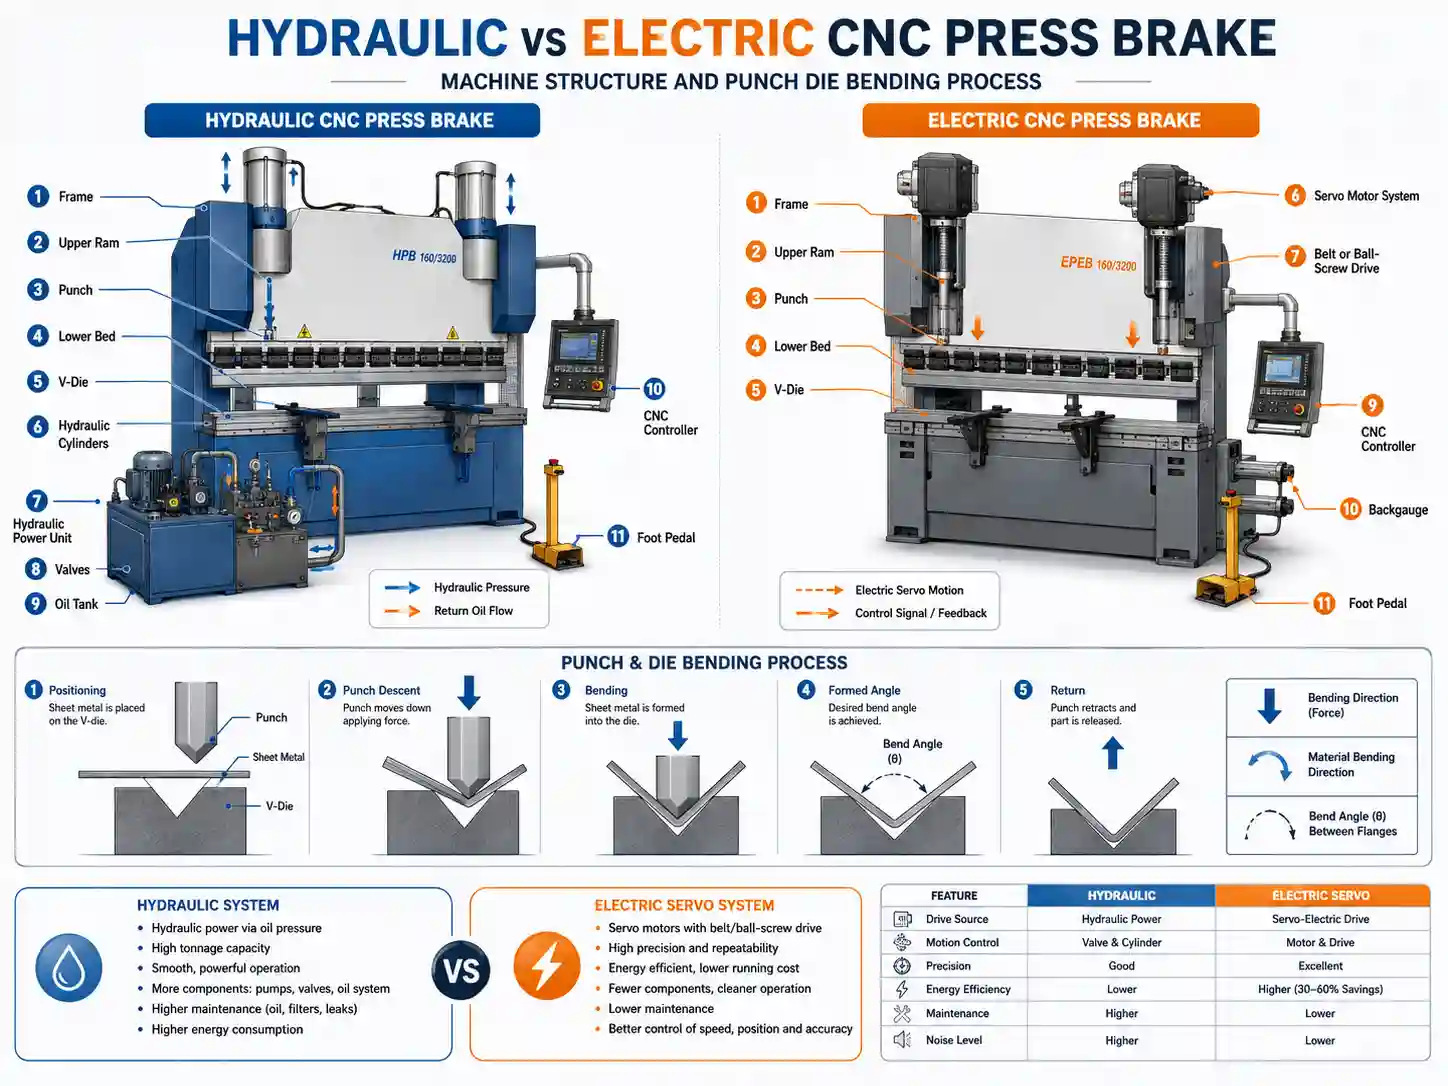
Листогибочный пресс с ЧПУ — это автоматизированный станок для обработки металла. Он подает верхний пуансон непосредственно в соответствующую нижнюю матрицу, создавая чистые и точные углы в листовом металле.
Всё работает на основе кода.
Оператор просто загружает программу обработки детали и зажимает оснастку. После этого система ЧПУ берет на себя всю последовательность гибки. Она перемещает задний упор в запрограммированное положение остановки. Затем ползун опускается на точно заданную глубину. Одна деталь обработана, и следующая устанавливается на место без какой-либо ручной корректировки.
Эти формованные компоненты можно увидеть повсюду. Классические примеры — электрические корпуса и воздуховоды систем отопления, вентиляции и кондиционирования. Но возможности станка не ограничиваются простыми прямоугольными формами. Он также обрабатывает несущие кронштейны, панели лифтов и плотно прилегающие крышки станков, где допуски фланцев недопустимы.
Не для каждой мастерской требуется одинаковая система привода. WISECUT предоставляет список. CNC Пресс тормоз / изгибочные машины Доступны электрические, гидравлические и автоматизированные системы гибки для удовлетворения конкретных потребностей цеха. Для гибки толстых листов требуется мощная гидравлическая сила. С другой стороны, для гибки тонких листов на высоких скоростях гораздо эффективнее использовать полностью электрическое сервоуправление.
Какие требования к гибке листового металла следует определить в первую очередь?
Начните с комплекта чертежей, затем добавьте краткое описание того, как деталь перемещается по вашей мастерской. На чертеже должны быть указаны материал, толщина, направление изгиба, внутренний радиус, размер фланца, расстояние от отверстия до изгиба, внешний вид поверхности и последующая сборка. Для небольшого корпуса могут потребоваться узкие возвратные фланцы, гибочная оснастка и тщательная последовательность изгиба. Для длинной панели шкафа может потребоваться длина станины, зазор между колонной и выпуклость, обеспечивающая постоянный угол наклона слева направо.
|
Покупка исходных данных |
Что предоставить |
Производительность поставщика по запросу |
|
Материал и толщина |
Марка металла, предел прочности на растяжение (если известен), толщина покрытия, максимальная и суточная толщина. |
тоннаж, раскрытие V-образной матрицы, метод гибки |
|
Геометрия детали |
Длина изгиба, глубина фланца, коробчатые элементы, обратные изгибы, расположение отверстий. |
Список инструментов, проверка зазоров, последовательность гибки. |
|
Цель качества |
Допуск по углу, допуск по фланцу, предельный размер поверхностных отметок |
Отчет о проверке изгиба образца, метод контроля |
|
План производства |
Размер партии, частота переналадки, операторы, рабочий процесс |
Количество осей, контроллер, хранилище инструментов, объем обучения |
Как рассчитать тоннаж, длину, ход поршня, дневную глубину и глубину глотки?
Показатель тоннажа зависит от прочности материала, толщины листа, длины изгиба, размера V-образного отверстия матрицы и метода формовки. Гибка сжатым воздухом, доводка до упора и чеканка используют разные уровни усилия, поэтому одно значение тоннажа мало что говорит без указания метода гибки. Попросите каждого поставщика показать расчет усилия для самых толстых и длинных изгибов. Затем проверьте допустимые нагрузки на инструмент, нагрузку на станину и пределы сосредоточенной нагрузки.
Длина гибки определяет возможность прямого гибочного процесса. Расстояние между колоннами контролирует ширину детали, которая может пройти через раму. Глубина посадочного отверстия влияет на возвратные фланцы и панели, выступающие за инструмент. Ход и высота инструмента, глубина короба и скорость удаления детали регулируются. Эти размеры работают как единый набор. Даже если на бумаге кажется, что станина достаточно длинная, это может создать проблемы, когда необходимо повернуть высокую деталь в раме.
Какой тип листогибочного пресса с ЧПУ выбрать: гидравлический, электрический или гибридный?
Гидравлические листогибочные прессы используются для работы с высокими нагрузками, толстыми листами, длинными гибками и деталями, требующими более прочной рамы и гидравлических цилиндров. Электрические листогибочные прессы подходят для многих работ по гибке тонких листов и прецизионной гибке, где сервопривод, чистота работы и повторяющиеся мелкосерийные программы являются частью рабочего процесса. Гибридные системы сочетают в себе технологии привода для достижения выбранных целевых значений силы, скорости или энергии.
WISECUT WISECUT 40TX1200MM ЧПУ Пресс Тормоз Электрическая Модель В характеристиках модели WISECUT указаны: усилие гибки 40 тонн, длина гибки 1250 мм, глубина зева 300 мм, ход ползуна 160 мм, ширина рабочей зоны 420 мм, 4-осевое управление Y1/Y2/X/R и повторяемость хода ползуна 0,01 мм. Гидравлические и электрические CNC пресс-тормозные машины На странице указана конфигурация WT-2541P с усилием гибки 400 тонн, длиной гибки 4100 мм, глубиной зева 550 мм, 5-осевым управлением Y1/Y2/X/R/V, механической компенсацией прогиба и управляющим оборудованием Delem DA-53T. Используйте эти значения в качестве примеров на странице модели и подтвердите текущее предложение.
Какие оси ЧПУ, контроллер, задний упор и элементы системы проточки имеют значение?
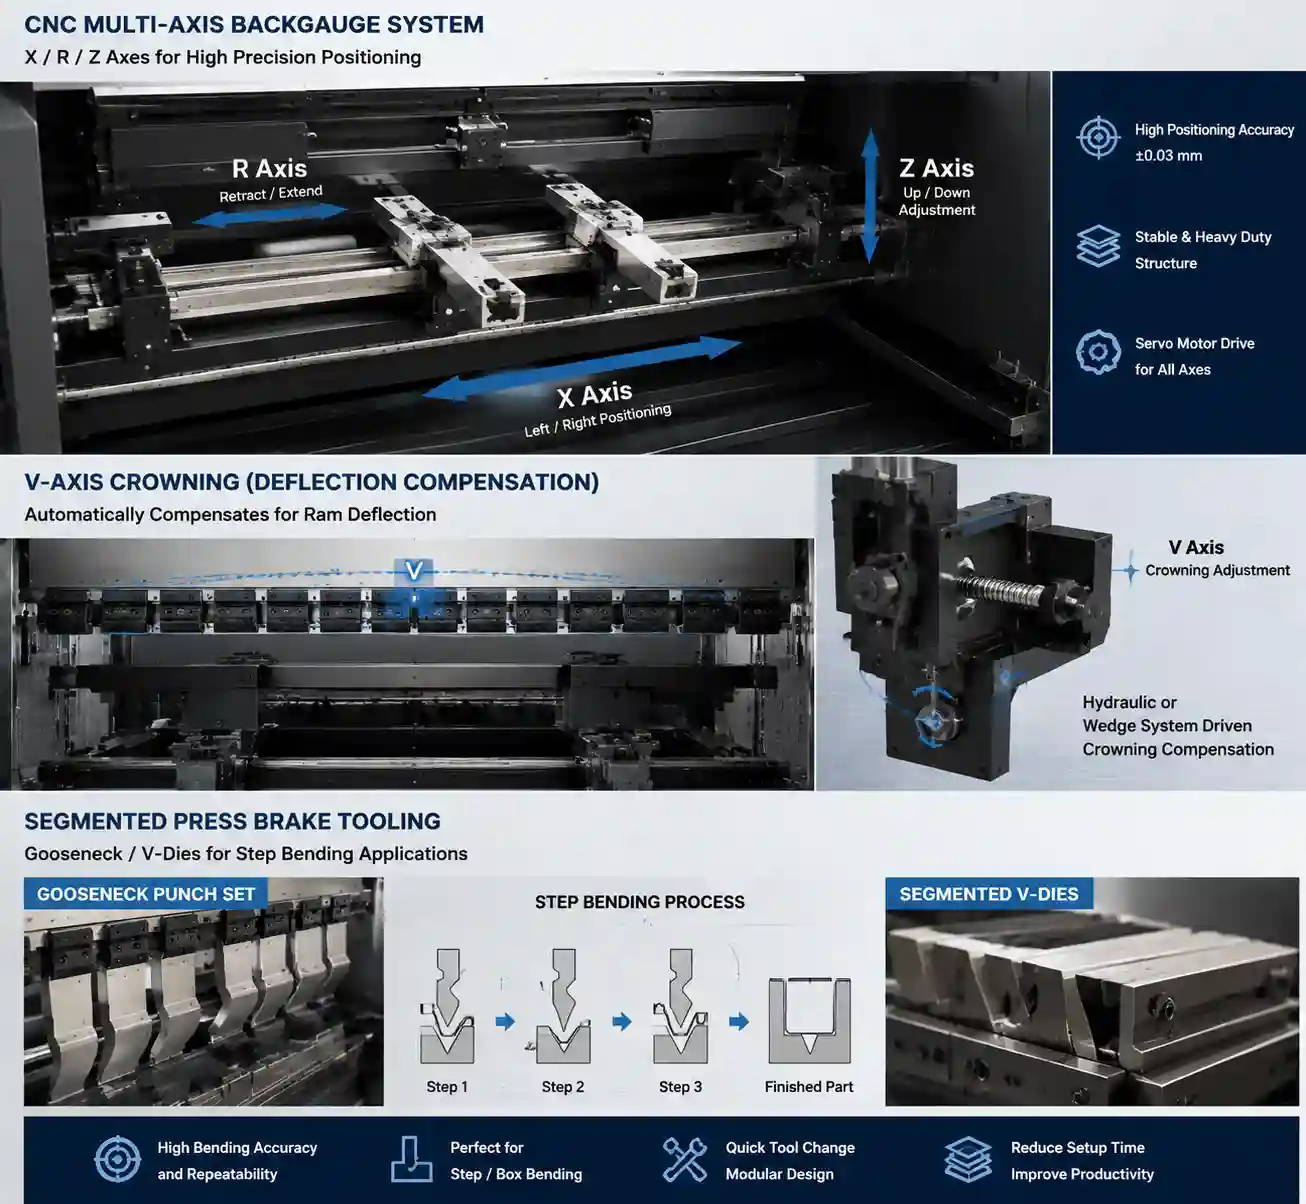
Количество осей должно соответствовать семейству деталей. Управление Y1/Y2 обеспечивает синхронизацию ползуна. Перемещение по оси X позиционирует глубину заднего упора. Перемещение по оси R помогает при изменении высоты фланцев. Пальцы оси Z поддерживают позиционирование влево/вправо для деталей разного размера. Выпуклость по оси V компенсирует прогиб станины и ползуна при длинных изгибах.
Контроллер должен поддерживать последовательность гибки, библиотеку инструментов, ввод угла, перемещение заднего упора и рабочий процесс оператора, который будет использовать ваша команда. Если в вашем цехе используются повторяющиеся корпуса, уточните информацию о сохраненных программах, инструментальных станциях и о том, как операторы могут восстановить задание после смены. Если работа меняется каждый день, уточните, сколько времени занимает выполнение новой программы, какие файлы можно импортировать и сколько обучения требуется новому оператору.
Какой комплект инструментов и зажимных приспособлений следует запросить в смете?
Выбор оснастки должен осуществляться на этапе проектирования станка. В коммерческое предложение следует включить пуансоны, матрицы, V-образные отверстия, сегментированные секции, инструменты типа «гусиная шея», инструменты для загибки (при необходимости), быстрозажимные устройства, инструментальные шкафы и допустимую нагрузку на инструмент. Необходимо также проверить совместимость имеющейся оснастки. Пружинность, радиус изгиба, маркировка и зазор между фланцем должны быть проверены на образце изгиба с использованием предполагаемого комплекта пуансонов и матриц. Именно здесь возникают проблемы с составлением коммерческого предложения: станок может обладать достаточной силой, но для детали все равно потребуется дополнительное отверстие матрицы или изменение формы инструмента.
Какие требования к безопасности, установке и организации рабочего процесса должны учитывать покупатели?
Планирование техники безопасности при работе на листогибочном прессе включает в себя: защитные ограждения, световые завесы или лазерную защиту (где это применимо), управление двумя руками или ножными педалями, блокировки, аварийные остановки, обучение операторов, блокировку, обращение с инструментом и безопасную поддержку деталей. В стандартах ISO перечислены следующие пункты: Стандарт безопасности листогибочного пресса ISO 6909:2026 В качестве международного стандарта безопасности листогибочных прессов, опубликованного в мае 2026 года, он охватывает гидравлические, гидравлические сервоприводные, винтовые сервоприводные и ременно-пружинные сервоприводные листогибочные прессы в рамках заявленной области применения. Сопоставьте любой стандарт с типом машины, правилами страны назначения, оценкой рисков, договором купли-продажи и прилагаемыми руководствами.
Планирование монтажа должно включать в себя разгрузку, площадь пола, электроснабжение, работу с гидравлическим маслом или обслуживание сервоприводов, хранение инструментов, доступ спереди и сзади, освещение, тележки для материалов и место для длинных деталей. Гибка часто находится между резкой и сваркой. Проследите путь материала на бумаге: лист поступает после резки, достигает листогибочного пресса, поворачивается для возвратных фланцев, затем перемещается к сварке или сборке. Этот эскиз быстрее выявит недостающее пространство, чем чертеж основания.
Как следует проводить выборочные испытания на изгиб и приемку?
Для проведения выборочного тестирования используйте наиболее сложные детали, используемые в повседневной работе. Включите в выборку самый толстый материал, самый длинный изгиб, самый короткий фланец, самый тугой короб, декоративную поверхность и любое отверстие рядом с линией изгиба. Запишите параметры инструмента, размер V-образного отверстия матрицы, последовательность изгиба, настройку упругого восстановления, угол, размер фланца, однородность по центру и повторимости. Отметьте точки измерения на чертеже и сохраните фотографии вместе с файлом коммерческого предложения. Впоследствии эти записи облегчат сравнение аналогичных предложений.
Как сравнивать предложения и поставщиков?
Составьте единые сравнительные технические характеристики станка и разошлите их всем поставщикам. В запросе предложений (RFQ) следует указать тоннаж, длину станины, расстояние между колоннами, глубину зева, ход поршня, дневной свет, конфигурацию осей, контроллер, выпуклость, оснастку, зажим, предохранительные устройства, требования к установке, документы, обучение, запасные части, условия гарантии, условия обслуживания, требования к месту назначения и торговые условия. Отделите цену станка от стоимости оснастки, доставки, ввода в эксплуатацию и дополнительного программного обеспечения. Попросите поставщиков указать каждую опцию. Низкую базовую цену сложно оценить, если оснастка, предохранительные устройства или функции контроллера указаны в отдельных примечаниях.
Заключение: Отправьте запрос на закупку листогибочного пресса по отдельным компонентам.
Правильно подобранный листогибочный пресс с ЧПУ — это комплект оборудования, который позволит выполнить гибку по вашим чертежам с использованием необходимого инструмента, мер безопасности, метода контроля качества и рабочего процесса. Перед покупкой необходимо проверить тоннаж, длину, оси, контроллер, выпуклость, инструмент, результаты образцов гибки и соответствие местным требованиям.
Компания WISECUT BEIJING WISECUT LTD предоставляет проверенные веб-маршруты для листогибочных прессов с ЧПУ, включая электрическую модель 40TX1200MM и гидравлические/электрические листогибочные прессы. Для обсуждения конфигурации отправьте информацию о марках материалов, диапазоне толщины, длине гибки, чертежи, радиусе гибки, допуске, объеме производства, компоновке цеха, напряжении, необходимых инструментах и критериях приемки. Подтвердите окончательную модель, опции, коммерческие условия и документацию в полученном коммерческом предложении.
Часто задаваемые вопросы
В1: Как выбрать подходящий листогибочный пресс с ЧПУ для гибки листового металла?
А: Выберите деталь из списка и выполните технологический процесс гибки. Перед сравнением моделей определите материал, толщину, длину гибки, геометрию, допуск, оснастку, объем, требования безопасности и компоновку цеха.
В2: Какова грузоподъемность листогибочного пресса с ЧПУ?
А: Грузоподъемность зависит от прочности материала, толщины, длины изгиба, раскрытия V-образной матрицы и метода формовки. Попросите поставщика рассчитать усилие по вашим чертежам и проверьте допустимую нагрузку на оснастку.
Q3: В чём разница между гидравлическими и электрическими листогибочными прессами?
А: Гидравлические листогибочные прессы подходят для многих работ, требующих больших усилий и длинных изгибов. Электрические листогибочные прессы подходят для многих работ по прецизионной обработке листового металла, где сервопривод, чистота работы и повторяемость движений соответствуют типу изготавливаемых деталей.
Q4: Какие характеристики осей и заднего упора станка с ЧПУ наиболее важны?
А: Функции осей Y1/Y2, X, R, Z и V важны, когда детали требуют контролируемой синхронизации ползуна, изменения высоты фланцев, изменения положения заднего упора и выпуклости при изгибе длинных деталей. Необходимый пакет осей должен соответствовать вашим чертежам.
В5: Что должен включить в запрос предложений (RFQ) промышленный покупатель, заказывающий оборудование для листогибочного пресса с ЧПУ?
А: Включите чертежи, марки материалов, толщину, длину изгиба, радиус изгиба, допуски, объем производства, потребности в оснастке, требования безопасности, правила назначения и приемочные испытания. Запросите возвращенную конфигурацию с указанием модели, контроллера, осей, оснастки, документации, обучения, гарантии, сервисного обслуживания и условий торговли.


