

Leitfaden für industrielle Abnehmer von Rohr- und Profillaserschneidmaschinen
Zeitpunkt: 4. September 2026 Aufrufe: 230
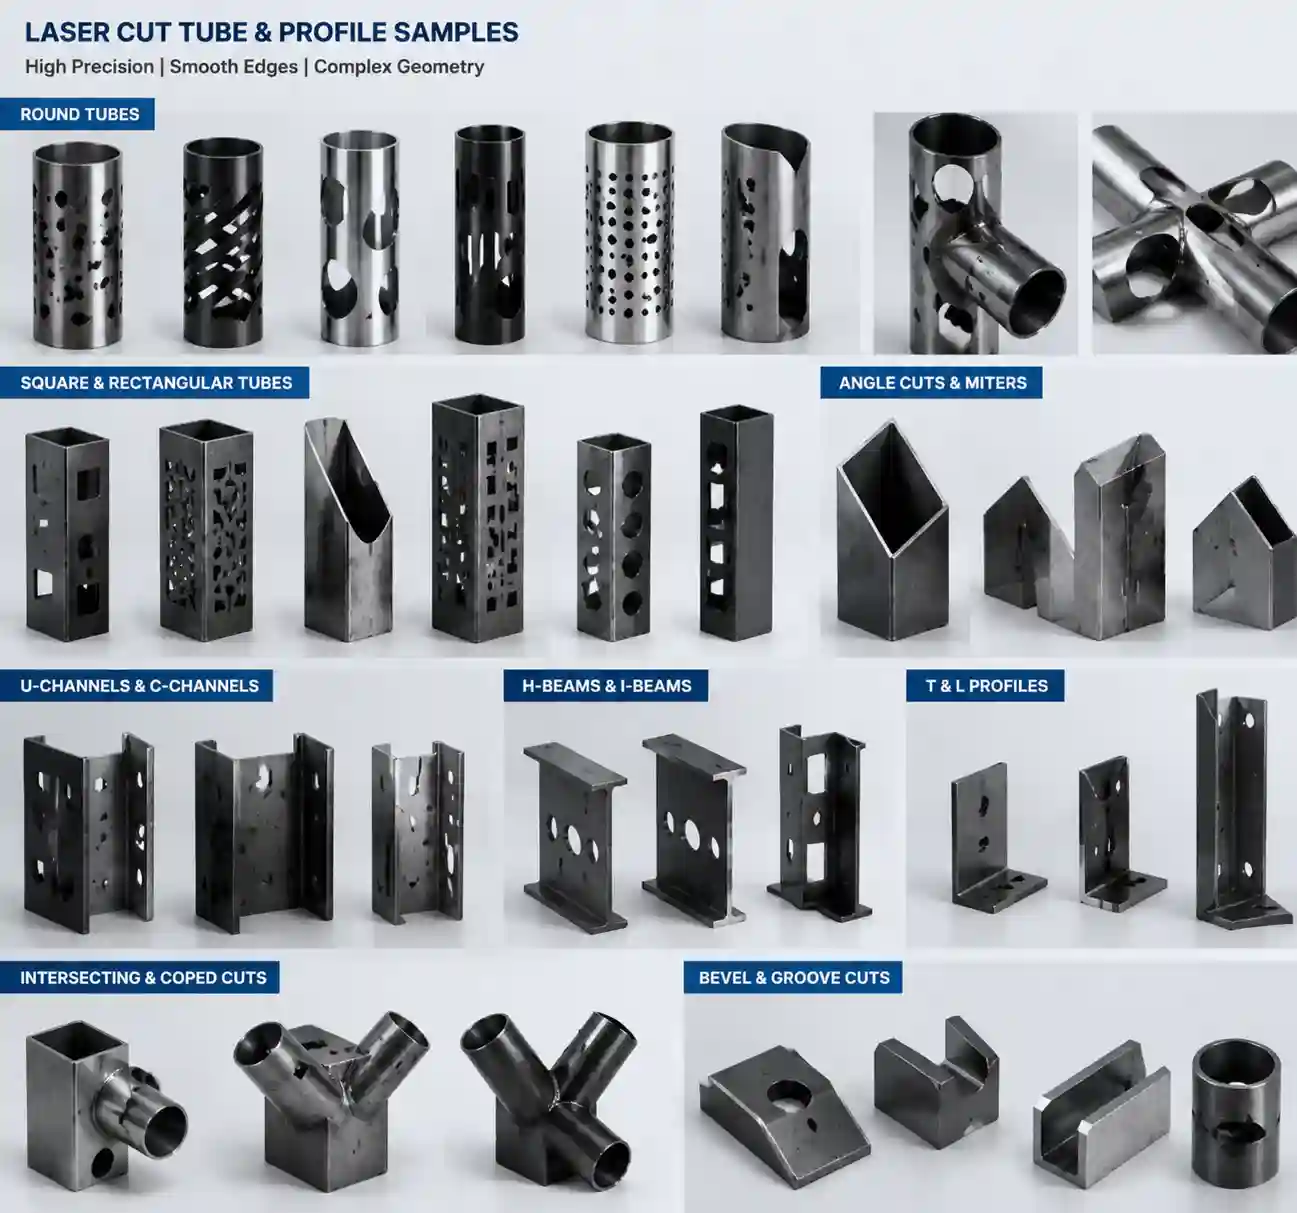
Die Auswahl einer Laserschneidmaschine für Rohre und Profile beginnt mit den zu schneidenden Teilen. Definieren Sie Materialgüte, Wandstärke, Querschnitt, Rohmateriallänge, Teilegewicht, Schnittgeometrie, Losgröße und die nachgelagerte Montage, bevor Sie Marken oder Laserleistungen vergleichen. Diese Angaben helfen dem Anbieter, die passende Spannvorrichtung, das geeignete Stützsystem, den Schneidkopf, die Lademethode, die Software und die Abnahmeprüfung in sein Angebot aufzunehmen.
img.Laser cut tube and profile samples including round pipes, square tubes, and structural channels.webp
Was ist eine Laserschneidmaschine für Rohre und Profile?
Eine Laserschneidmaschine für Rohre und Profile spannt Metallrohlinge ein, dreht sie CNC-gesteuert, hält sie in der Länge und schneidet mit einem Faserlaser Löcher, Schlitze, Gehrungen, Ausklinkungen und Endprofile. Der nutzbare Bereich ergibt sich aus der Konstruktion des Spannfutters, den Stützrollen, dem Schneidkopf, der Software und dem Ladesystem. Runde, quadratische, rechteckige, ovale, U-förmige, Winkel-, H-Träger- und Sonderprofile erfordern unterschiedliche Spann- und Ausrichtungskontrollen. WISECUT gruppiert seine Rohrfaserlaserschneidmaschinen in Zwei-, Drei- und Vier-Spannfutter-Produktrouten unterteilt, damit Käufer die Maschinenfamilie vergleichen können, bevor sie ein Datenblatt anfordern.
Welche Teileanforderungen sollten Sie zuerst definieren?
Beginnen Sie mit einer bauteilbezogenen Spezifikation. Die Leistung ist wichtig, kann aber Rohrdurchmesser, Wandstärke, Gewicht, Position der Merkmale und Schweißpassung nicht ersetzen. Senden Sie dem Lieferanten Zeichnungen und eine repräsentative Rohrliste und bitten Sie anschließend um ein Modell, eine Vorrichtung, Software und einen Prüfplan, die zu diesen Bauteilen passen. Bei Profilbearbeitungen fügen Sie ein 3D-Modell oder eine markierte Rohransicht bei, wenn die Verbindungen vom Drehwinkel abhängen. Geben Sie an, ob die Schnittenden direkt geschweißt, bearbeitet, beschichtet oder montiert werden, da jeder nachfolgende Schritt die zulässigen Werte für Grat, Konizität und Passgenauigkeit verändert.
|
Kaufeinflüsse |
Was ist anzugeben? |
Akzeptanzausgabe |
|
Material und Wand |
Güteklasse, Dickenbereich, Beschichtung, bevorzugtes Hilfsgas |
Saubere Kante, Durchstoßstabilität, Wärmeeinflussbereich, Gratbegrenzung |
|
Profil und Aktien |
Form, Außengröße, Lagerlänge, Geradheit, Teilegewicht |
Spannfutterbereich, Unterstützungsmethode, Ladeweg |
|
Eigenschaften |
Löcher, Schlitze, Gehrungen, Ausklinkungen, Fasen, Verbindungsflächen |
Schnittpfad, Kopftyp, Ausrichtungssteuerung |
|
Produktionsziel |
Losgröße, Verschachtelungspriorität, Zykluszeitvorgabe, nachgelagertes Schweißen |
Musterbericht, Wiederholbarkeitsaufzeichnung, nutzbares Restziel |
Worin unterscheiden sich Zwei-, Drei- und Vier-Schnecken-Maschinen?
Eine Zweifuttermaschine eignet sich für die Standardrohrfertigung, sofern Materialgröße, Gewicht und Teilelänge innerhalb der angegebenen Grenzen liegen. WISECUT WT-6023T Doppelfutter-Rohrlaserschneider Die Seite gibt für dieses Modell eine Laserleistung von 3–6 kW, eine maximale Rohrlänge von 6,0 m und einen Spannfutterbereich von Phi 20–Phi 230 mm an. Diese Werte gelten als verbindliche Angaben für das Modell WT-6023T. Bitte überprüfen Sie vor dem Kauf das aktuelle Angebot, die Zeichnung und die Materialprüfung.
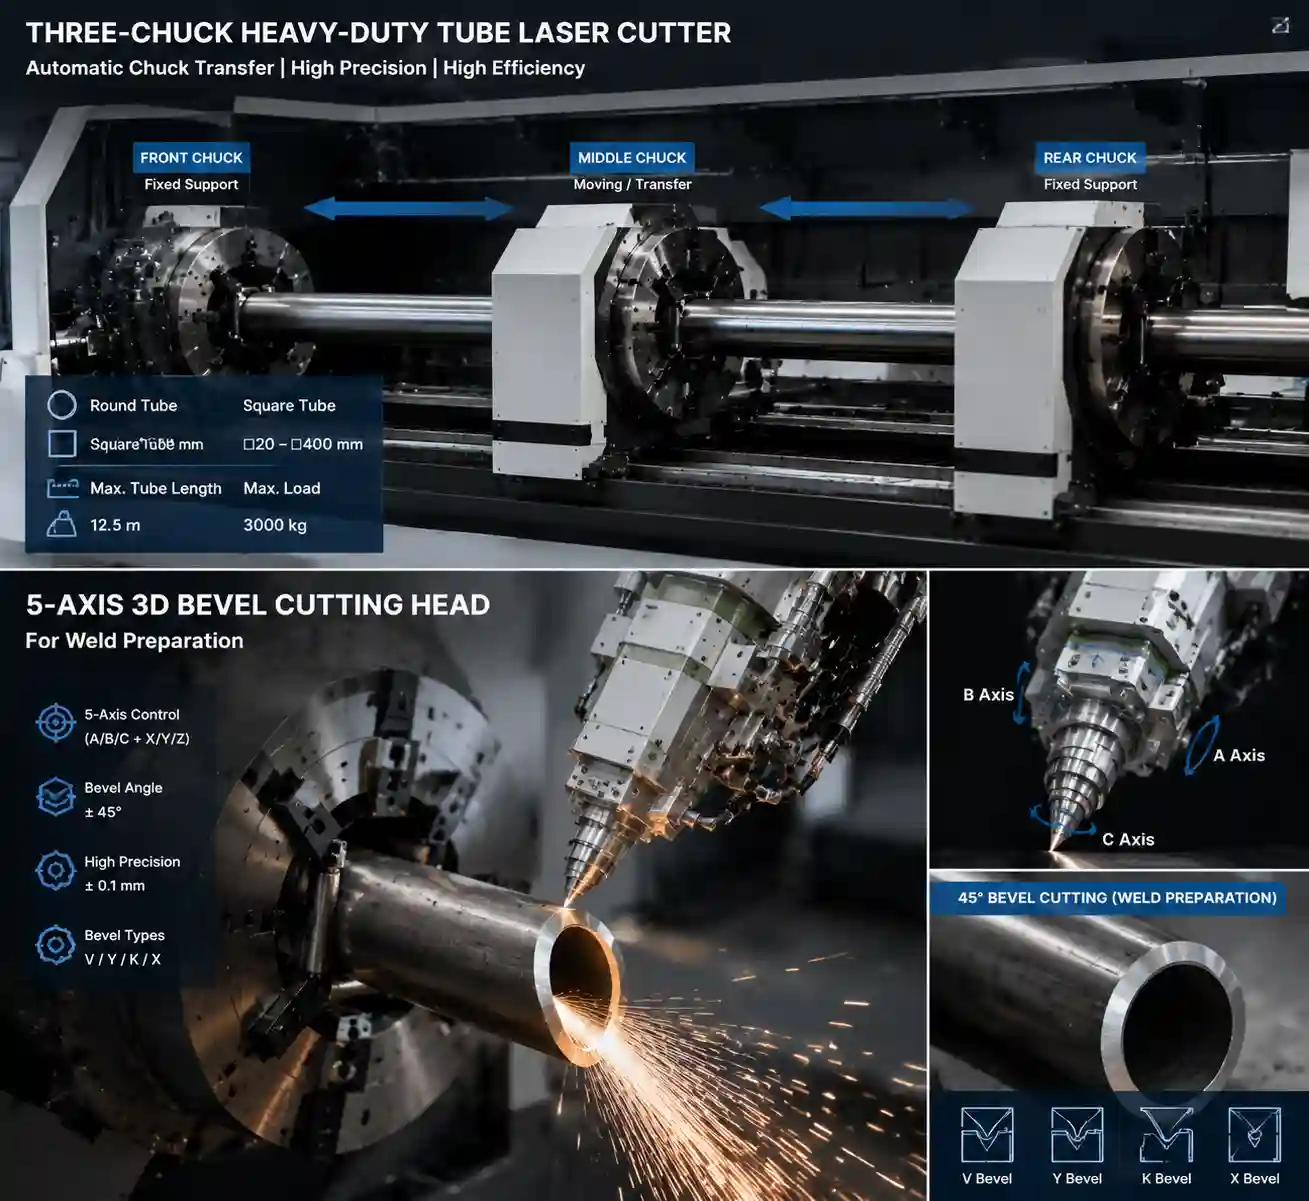
Die Drei-Spannfutter-Anordnung sorgt für zusätzliche Stabilität und präzise Übergabe auch bei langen oder schweren Profilen. WISECUT WT-6035T Dreifutter-Hochleistungs-Rohrlaserschneidmaschine Die Seite listet für dieses Modell Laserleistungen von 3–12 kW, eine maximale Rohrlänge von 12 m, einen Spannfutterbereich von Phi 20–Phi 350 mm, halbautomatische Be- und Entladung sowie Optionen zum Fasenschneiden auf. Vier-Spannfutter-Systeme werden üblicherweise in anwendungsspezifischen Diskussionen behandelt, bei denen die Rohrlänge, die Profilverformung und der Übergang zwischen den Spannvorgängen genau geprüft werden müssen.
Wann benötigen Sie 2D-, 3D- oder Schrägrohrschnitte?
Verwenden Sie 2D-Rohrzuschnitte für rechtwinklige Bohrungen, Schlitze, gerade Endschnitte und viele Möbel-, Geländer-, Regal- und Rahmenteile. Ergänzen Sie die Zeichnung um 3D- oder Fasenzuschnitte, wenn sie abgewinkelte Verbindungsflächen, Schweißnahtvorbereitungen, Abzweigungen oder Schnittmerkmale enthält, die einer sich ändernden Rohroberfläche folgen müssen. Bitten Sie den Lieferanten, die gleiche Geometrie am gewünschten Rohrprofil darzustellen. Für Fachwerke, Regale, Fitnessgeräte, Möbelgestelle und andere Spezialprofile fügen Sie Orientierungsmarkierungen, Schweißreihenfolge und Montagelehren in den Musterplan ein.
Welche Automatisierungs- und Softwarefunktionen beeinflussen die Produktion?
Die Automatisierung beeinflusst Arbeitsaufwand, Materialfluss und Wiederholgenauigkeit. Manuelle Beladung eignet sich für abwechslungsreiche Aufträge und kleine Losgrößen. Halb- oder vollautomatische Beladung ist hilfreich, wenn lange Lagerbestände, wiederkehrende Profile oder große Losgrößen die Maschine über mehrere Schichten auslasten. Die Software sollte die benötigten Zeichnungsdateien importieren, Rohrteile positionieren, die Spannfutterbewegung steuern, die Restmaterialverwendung verwalten und Produktionsdaten speichern. Bei Aufträgen mit hoher Variantenvielfalt sollten Sie nachfragen, wie lange Profilwechsel, Positionswechsel und die Wiederaufnahme unterbrochener Aufträge dauern. Bei Serienfertigung sollten Sie klären, welche Datensätze für die Schichtprüfung exportiert werden können. Fragen Sie außerdem, welche Funktionen im Basispaket enthalten sind und welche Optionen, Lizenzen oder Unterstützung für die jeweilige Landessprache erfordern.
Welche Installations- und Sicherheitsanforderungen sollten Käufer berücksichtigen?
Planen Sie die Installation unter Berücksichtigung der Maschinenaufstellfläche und des gesamten Materialflusses. Lange Rohre benötigen ausreichend Platz zum Ein- und Auslaufen, Hebemöglichkeiten, gerade Lagerflächen für das Material und einen Weg für die Fertigteile. Prüfen Sie anhand der aktuellen Bedienungsanleitung, ob Bodenbelastung, Nivellierung, Druckluftversorgung, Stromversorgung, Platzierung des Kühlers, Absaugkanäle, Schlackenentsorgung und Bedienerzugang erforderlich sind. Schutzvorrichtungen, Verriegelungen, Laserschutzverfahren, Brandschutzeinrichtungen und Abgasreinigung müssen den mitgelieferten Gerätedokumenten und den Vorschriften des Ziellandes entsprechen.
Wie führt man einen Stichproben- und Abnahmetest durch?
Wählen Sie Muster aus, die den Arbeitsalltag und die anspruchsvollsten Merkmale repräsentieren. Berücksichtigen Sie die dickste Wand, das kleinste Loch, den engsten Schlitz, das längste Bauteil, das schwerste Material und die Verbindung, die die größten Probleme beim Schweißen oder Montieren verursacht. Dokumentieren Sie Zykluszeit, Kantenbeschaffenheit, Lochgröße, Merkmalsposition, Wiederholgenauigkeit, Restlänge und Passgenauigkeit. Fotografieren Sie das Muster, bewahren Sie die zugehörige Datei auf und markieren Sie Messpunkte in der Zeichnung, um auch nach der Demonstration einen nachvollziehbaren Vergleich zwischen den Lieferanten zu gewährleisten. Qualitätsklassifizierung für thermisches Schneiden nach ISO 9013 Diese Seite beschreibt ISO 9013:2017 als Norm für geometrische Produktspezifikationen und Qualitätstoleranzen beim thermischen Schneiden, einschließlich Laserschneiden innerhalb ihres Anwendungsbereichs. Sie ist anzuwenden, wenn Zeichnungen oder Lieferbedingungen darauf verweisen, und die Eignung für den jeweiligen Rohr- oder Profilauftrag ist zu prüfen.
Wie vergleicht man Angebote und Lieferanten am besten?
Verlangen Sie von jedem Lieferanten die gleichen Maschinenspezifikationen. Fragen Sie nach Lagerbestand, Spannfutterkonstruktion, Stützen, Be- und Entladeverfahren, Schneidkopf, Softwaremodulen, Absaugung, Kühlung, Ersatzteilen, Schulung, Inbetriebnahme, Handbüchern, Abnahmeprüfung, Garantie, Servicebedingungen und Handelsbedingungen. Trennen Sie die bestätigten Modelldaten von optionaler Ausstattung und kommerziellen Zusagen. Ein Angebot mit zu wenigen Details verursacht zusätzlichen Planungsaufwand vor der Installation, selbst wenn die angegebene Leistung attraktiv erscheint.
Fazit: Senden Sie dem Lieferanten ein Teile-basiertes Einkaufsbriefing.
Die richtige Laserschneidanlage für Rohre und Profile zeichnet sich dadurch aus, dass sie Ihr Rohmaterial präzise aufnimmt, Ihre Zeichnungen präzise umsetzt und Ihre Abnahmeprüfung besteht. Erstellen Sie die Bedarfsanforderungen anhand von Materialgüten, Wandstärken, Profilabmessungen, Rohmateriallängen, Teilegewichten, Jahresvolumina, komplexen Merkmalen, Toleranzvorgaben, Zielland und Automatisierungsanforderungen.
WISECUT BEIJING WISECUT LTD bietet verifizierte Webseiten für Rohrfaserlaserschneidmaschinen, das Zweifuttermodell WT-6023T, das Dreifutter-Schwerlastmodell WT-6035T sowie Lösungen für Sonderrohre und -profile. Senden Sie WISECUT die Teiledateien und die Abnahmekriterien, damit wir uns im Anschluss auf die Maschinenfamilie, den Testumfang, Optionen, Dokumentation und die Angebotserstellung konzentrieren können.
FAQ (häufig gestellte Fragen)
Frage 1: Welche Formen kann eine Rohr- und Profillaserschneidmaschine bearbeiten?
A: Die Maschine kann Formen bearbeiten, die von ihrem Spannfutter, der Halterung, dem Kopf und der Software unterstützt werden. Gängige Formen sind rund, quadratisch, rechteckig, oval, U-förmig, Winkel, H-Profil und Sonderprofile. Der endgültige Anwendungsbereich wird anhand des Datenblatts und eines Probeschnitts bestätigt.
Frage 2: Wie wählt man die Laserleistung für das Schneiden von Rohren und Profilen aus?
A: Beginnen Sie mit der Materialgüte, der Wandstärke, dem Hilfsgas, den Anforderungen an die Kantenbearbeitung und der angestrebten Zykluszeit. Die Leistungsauswahl sollte anhand eines aktuellen Konfigurationsblatts und eines Musterzuschnitts mit dem tatsächlichen Rohr des Käufers erfolgen.
Q3: Worin besteht der Unterschied zwischen Maschinen mit zwei, drei und vier Futterfächern?
A: Zweifuttermaschinen bewältigen viele Standardbearbeitungen von Rohren. Drei- und Vierfuttermaschinen bieten zusätzliche Unterstützung und Transfersteuerung für schwerere, längere oder komplexere Profile. Daher sollte das Angebot die Rohrlänge, den Unterstützungsbereich und die Spannreihenfolge angeben.
Q4: Wann benötigt eine Rohrlaserschneidmaschine einen 3D- oder Fasenschneidkopf?
A: Die Maschine benötigt 3D- oder Fasenbearbeitungsfunktionen, wenn die Zeichnung abgewinkelte Flächen, Schweißnahtvorbereitungen, Abzweigverbindungen oder Schnitte entlang der Rohroberfläche erfordert. Prüfen Sie die Funktion am vorgesehenen Profil, bevor Sie die Maschine freigeben.
Frage 5: Was sollte ein industrieller Einkäufer in eine Angebotsanfrage für eine Rohrlaserschneidmaschine aufnehmen?
A: Fügen Sie Zeichnungen, Materialgüten, Wandstärken, Profilgrößen, Lagerlängen, Teilegewichte, Zielvolumen, Automatisierungsanforderungen, Zielnormen und Abnahmekriterien hinzu. Bitten Sie die Lieferanten, das vorgeschlagene Modell, Optionen, den Musterprüfplan, Dokumente, Schulungsunterlagen, Garantiebedingungen und Geschäftsbedingungen zurückzusenden.


