

Sac Bükme İçin CNC Pres Freni Satın Alma Rehberi
Tarih: 04 Eylül 2026 Görüntülenme: 214
CNC pres bükme makinesi satın almayı planladığınızda, her zaman çizim paketinizdeki bükme listesiyle başlayın. Sac bükme için makine tonajını veya kontrol ünitesi markalarını karşılaştırmadan önce, öncelikle temel iş detaylarınızı yazın. Malzeme sınıfı, kalınlığı, bükme uzunluğu ve flanş derinliğini listelemeniz gerekir. Ayrıca, iç yarıçapı, bükme çizgilerine yakın delik konumlarını, toleransı, parti büyüklüğünü, takımları ve güvenlik gereksinimlerini de not ettiğinizden emin olun. Bu gibi net bir özet büyük fark yaratır. Tedarikçinin, yapmayı planladığınız işe tam olarak uyan doğru makineyi, takımı, eğitimi ve kabul testini teklif etmesine yardımcı olur.
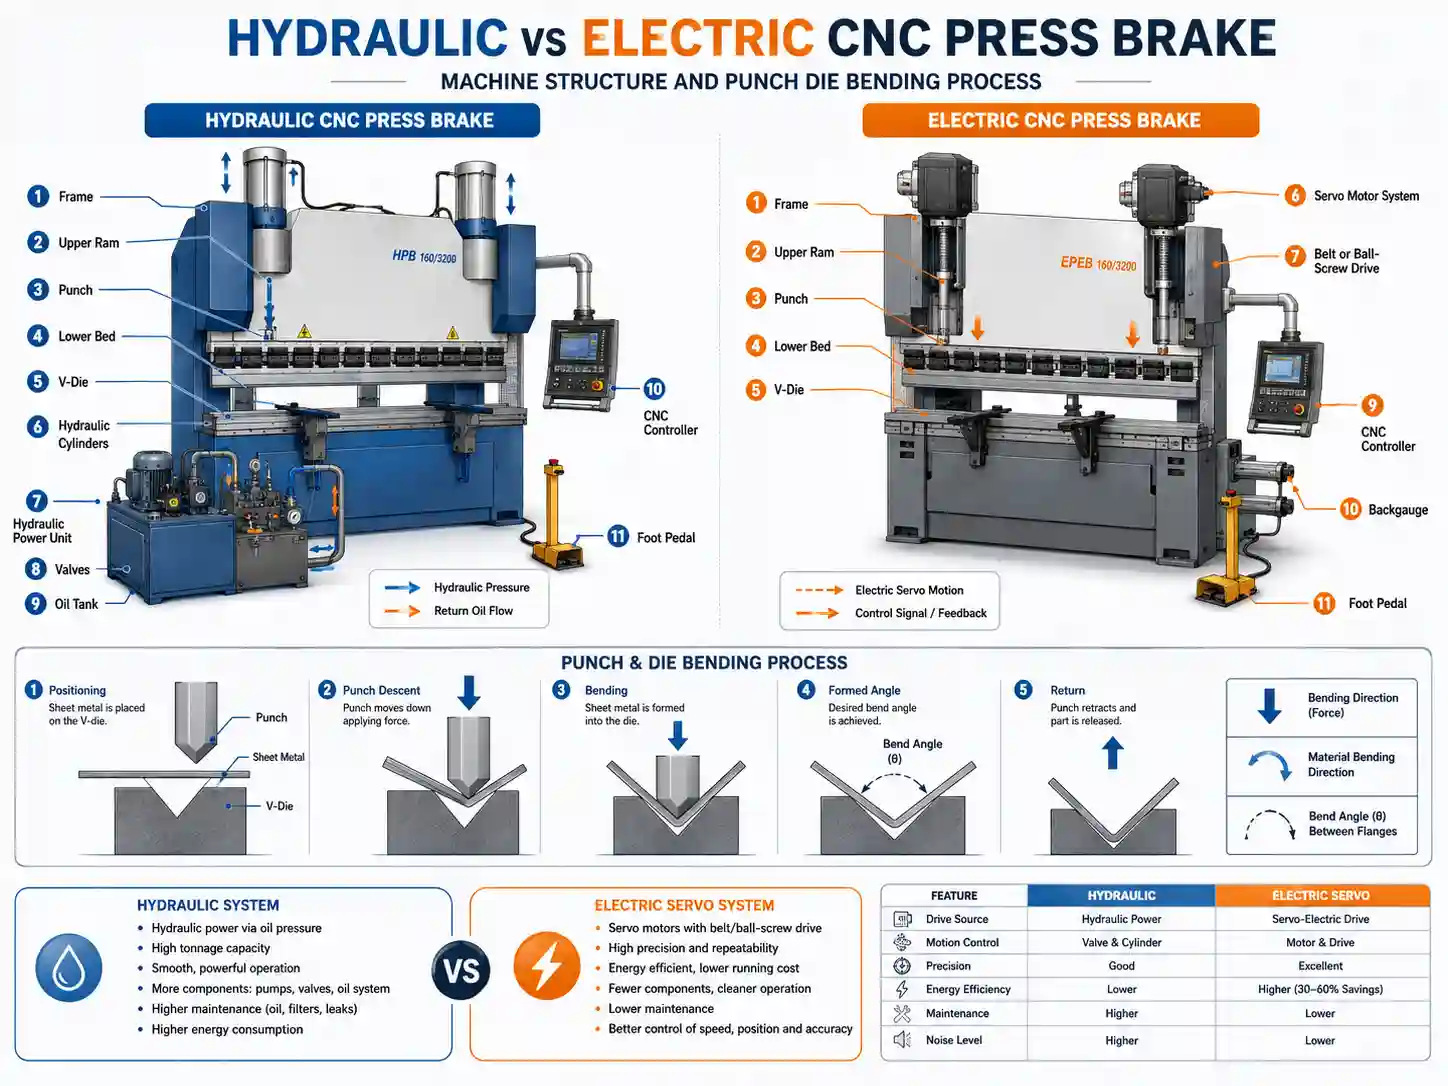
CNC Pres Bükme Makinesi Nedir?
CNC pres bükme makinesi, otomatik bir metal şekillendirme makinesidir. Sac metalde temiz ve hassas açılar oluşturmak için üstteki zımbayı alttaki eşleşen kalıba düz bir şekilde bastırır.
Her şey kodla çalışır.
Operatör, parça programını yükler ve takımı sıkıştırır. Bundan sonra, CNC sistemi tüm bükme dizisini devralır. Arka dayama parçasını programlanmış durma konumuna getirir. Ardından piston tam hedef derinliğe iner. Bir parça tamamlanır ve bir sonraki parça, hiçbir manuel ayarlama gerektirmeden yerine oturur.
Bu şekillendirilmiş bileşenleri her yerde görürsünüz. Elektrik panoları ve ısıtma-soğutma kanalları klasik örneklerdir. Ancak makine sadece temel dikdörtgen şekillerle sınırlı değildir. Ayrıca yapısal braketleri, asansör panellerini ve flanş toleranslarının kaymaması gereken sıkıca oturan makine kapaklarını da işleyebilir.
Her atölyenin aynı tahrik sistemine ihtiyacı yoktur. WISECUT bunu listeliyor. CNC Basın Fren / Bükme Makineleri Atölyenin özel taleplerine uyacak şekilde elektrikli, hidrolik ve otomatik bükme konfigürasyonları arasında geçiş yapılabilir. Kalın levhalar ham hidrolik kuvvete ihtiyaç duyar. Öte yandan, ince, yüksek hızlı levha bükümlerinde tamamen elektrikli servo kontrolü çok daha fazla fayda sağlar.
Sac bükme işlemlerinde öncelikle hangi gereksinimleri belirlemelisiniz?
Öncelikle çizim paketini hazırlayın, ardından parçanın atölyenizde nasıl hareket ettiğine dair kısa bir not ekleyin. Çizimde malzeme, kalınlık, bükme yönü, iç yarıçap, flanş boyutu, delik-bükme mesafesi, kozmetik yüzey ve sonraki montaj gösterilmelidir. Küçük bir muhafaza için dar dönüş flanşları, kuğu boynu tipi takım ve dikkatli bükme sıralaması gerekebilir. Uzun bir dolap paneli için ise yatak uzunluğu, kolon boşluğu ve soldan sağa açıyı sabit tutan bombeli bir yüzey gerekebilir.
|
Girdi satın alma |
Neler sağlanmalı? |
Tedarikçi çıktısı talep edilecek |
|
Malzeme ve kalınlık |
Kalite, biliniyorsa çekme dayanımı, kaplama, maksimum ve günlük kalınlık |
Tonaj esasına göre, V-kalıp açıklığı, bükme yöntemi |
|
Parça geometrisi |
Bükme uzunluğu, flanş derinliği, kutular, dönüş bükmeleri, delik konumları |
Takım listesi, boşluk kontrolü, bükme sırası |
|
Kalite hedefi |
Açı toleransı, flanş toleransı, yüzey işareti limiti |
Örnek bükme raporu, inceleme yöntemi |
|
Üretim planı |
Parti büyüklüğü, geçiş sıklığı, operatörler, iş akışı |
Eksen sayısı, kontrolör, takım deposu, eğitim kapsamı |
Tonaj, uzunluk, strok, gün ışığı ve boğaz derinliği nasıl ölçülür?
Tonaj, malzeme mukavemeti, sac kalınlığı, bükme uzunluğu, V-kalıp açıklığı ve şekillendirme yönteminden kaynaklanır. Hava bükme, taban bükme ve presleme farklı kuvvet seviyeleri kullanır, bu nedenle bükme yöntemi belirtilmeden tek bir tonaj rakamı pek bir şey ifade etmez. Her tedarikçiden en kalın ve en uzun bükümleriniz için kuvvet hesaplamasını göstermesini isteyin. Ardından takım yük değerlerini, yatak yükünü ve yoğunlaştırılmış yük sınırlarını kontrol edin.
Bükme uzunluğu, düz bükme kapasitesini belirler. Kolonlar arasındaki mesafe, bir parçanın çerçeveden ne kadar geniş geçebileceğini kontrol eder. Boğaz derinliği, takımın arkasına uzanan geri dönüş flanşlarını ve panelleri etkiler. Strok ve açıklık, takım yüksekliğini, kutu derinliğini ve parça kaldırmayı kontrol eder. Bu boyutlar bir set halinde çalışır. Kağıt üzerinde yeterince uzun görünen bir yatak, yüksek bir kutu parçasının takımdan döndürülerek çıkarılması gerektiğinde yine de sorun yaratabilir.
Hidrolik, Elektrikli veya Hibrit CNC Pres Bükme Makinesinden Hangisini Seçmelisiniz?
Hidrolik pres frenler, yüksek kuvvet gerektiren işler, kalın saclar, uzun bükümler ve daha ağır bir çerçeveye ve hidrolik silindirlere ihtiyaç duyan parça grupları için kullanılır. Elektrikli pres frenler ise servo hareket, temiz çalışma ve tekrarlanan küçük parti programlarının iş akışının bir parçası olduğu birçok ince sac ve hassas bükme işine uygundur. Hibrit sistemler, seçilen kuvvet, hız veya enerji hedefleri için tahrik teknolojilerini birleştirir.
WISECUT'un WISECUT 40TX1200MM CNC Basın Fren Elektrikli Model WISECUT'un bu modeli için 40 ton bükme basıncı, 1250 mm bükme uzunluğu, 300 mm boğaz derinliği, 160 mm kızak stroku, 420 mm çalışma açıklığı, 4 eksenli Y1/Y2/X/R kontrolü ve 0,01 mm kızak tekrarlanabilirliği listelenmiştir. Hidrolik ve Elektrikli CNC Basın Fren Makineleri Sayfada, 400 ton bükme gücü, 4100 mm bükme uzunluğu, 550 mm boğaz derinliği, 5 eksenli Y1/Y2/X/R/V kontrolü, mekanik sapma telafisi ve Delem DA-53T kontrol içeriğine sahip bir WT-2541P konfigürasyonu listelenmiştir. Bu değerleri model sayfası örnekleri olarak kullanın ve mevcut fiyat teklifini doğrulayın.
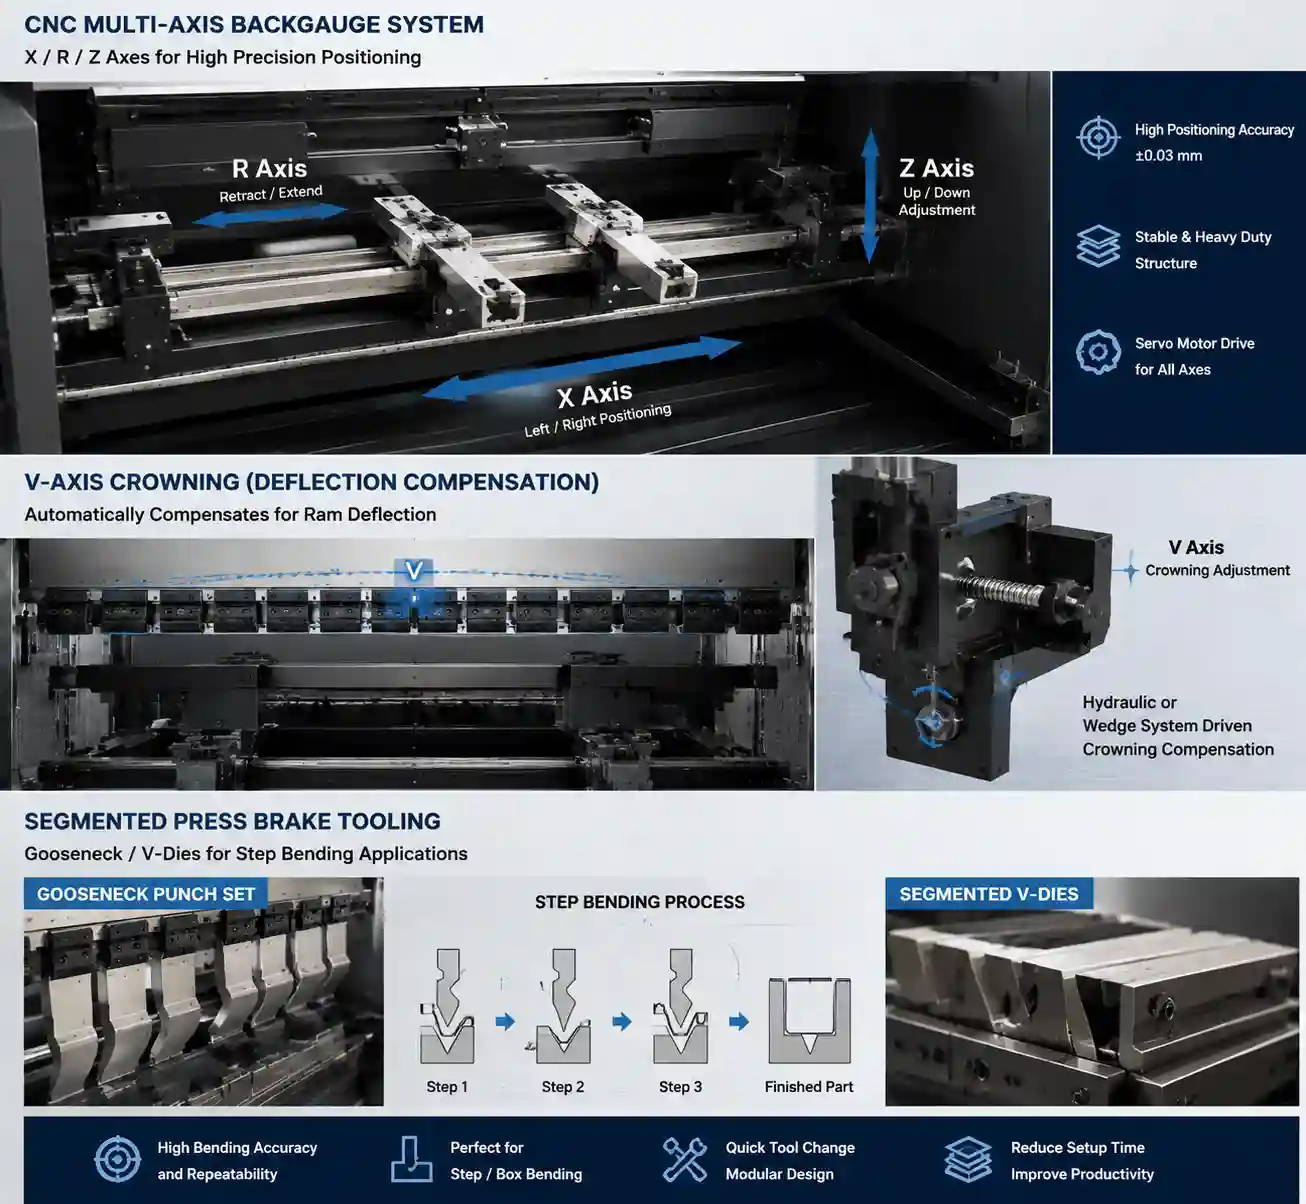
Hangi CNC eksenleri, kontrol ünitesi, arka dayama ve bombeli yüzey özellikleri önemlidir?
Eksen sayısı parça ailesiyle eşleşmelidir. Y1/Y2 kontrolü piston senkronizasyonunu yönetir. X ekseni hareketi arka dayama derinliğini konumlandırır. R ekseni hareketi flanş yükseklikleri değiştiğinde yardımcı olur. Z ekseni parmakları, karışık parçalarda sol/sağ konumlandırmayı destekler. V ekseni bombesi, uzun bükümler sırasında yatak ve piston sapmasını telafi eder.
Kontrol ünitesi, ekibinizin kullanacağı bükme sırasını, takım kütüphanesini, açı girişini, arka dayama hareketini ve operatör iş akışını desteklemelidir. Atölyenizde aynı muhafazalar tekrarlanıyorsa, kaydedilmiş programlar, takım istasyonları ve operatörlerin vardiya değişiminden sonra işi nasıl hatırladıkları hakkında bilgi alın. İş her gün değişiyorsa, yeni bir programın ne kadar sürdüğünü, hangi dosyaların içe aktarılabileceğini ve yeni bir operatörün ne kadar eğitime ihtiyaç duyduğunu sorun.
Hangi takım ve sıkıştırma paketi için fiyat teklifi verilmelidir?
Takım seçimi, makine kararının bir parçasıdır. Teklifte zımbalar, kalıplar, V açıklıkları, segmentli bölümler, kuğu boynu takımları, gerekirse kenar kıvırma takımları, hızlı sıkıştırma, takım dolapları ve takım yük kapasiteleri talep edilmelidir. Mevcut takımların da uyumluluk kontrolü yapılmalıdır. Geri yaylanma, bükme yarıçapı, işaretleme ve flanş boşluğu, amaçlanan zımba ve kalıp seti kullanılarak örnek bir bükme üzerinde test edilmelidir. Teklif verme sorunları burada ortaya çıkar: makine yeterli kuvvete sahip olabilir, ancak parça yine de başka bir kalıp açıklığına veya takım şekline ihtiyaç duyabilir.
Alıcılar Ne Tür Güvenlik, Kurulum ve İş Akışı Gereksinimlerini Planlamalıdır?
Pres freni güvenlik planlaması, uygun yerlerde koruma, ışık perdesi veya lazer koruması, iki elle veya ayakla kumanda, kilitlemeler, acil durdurmalar, operatör eğitimi, kilitleme, takım kullanımı ve güvenli parça desteğini kapsar. ISO listeleri ISO 6909:2026 pres freni güvenlik standardı Mayıs 2026'da yayınlanan ve hidrolik, hidrolik servo tahrikli, vidalı servo tahrikli ve kayış yaylı servo tahrikli pres frenlerini kapsayan uluslararası bir pres freni güvenlik standardı olarak, herhangi bir standardı makine tipine, hedef ülke kurallarına, risk değerlendirmesine, satın alma sözleşmesine ve verilen kılavuzlara göre eşleştirin.
Kurulum planlaması, boşaltma, zemin alanı, güç kaynağı, hidrolik yağ işleme veya servo sürücü bakımı, alet depolama, ön ve arka erişim, aydınlatma, malzeme arabaları ve uzun parçalar için alan gibi unsurları içermelidir. Bükme işlemi genellikle kesme ve kaynaklama arasında yer alır. Malzeme yolunu kağıt üzerinde çizin: sac kesimden gelir, pres frenine ulaşır, dönüş flanşları için döner, ardından kaynak veya montaja geçer. Bu çizim, eksik alanı bir yerleşim planı çiziminden daha hızlı ortaya çıkarır.
Örnek bir bükme ve kabul testini nasıl yapmalısınız?
Örnek test için en zorlu günlük parçaları kullanın. En kalın malzemeyi, en uzun bükümü, en kısa flanşı, en dar kutuyu, kozmetik yüzeyi ve büküm çizgisine yakın herhangi bir deliği dahil edin. Takım, V-kalıp açıklığı, büküm sırası, geri yaylanma ayarı, açı, flanş boyutu, sol-orta-sağ tutarlılığı ve tekrarlanabilirliği kaydedin. Ölçüm noktalarını çizime işaretleyin ve fotoğrafları teklif dosyasıyla birlikte saklayın. Daha sonra, bu kayıtlar benzer tekliflerin karşılaştırılmasını kolaylaştıracaktır.
Fiyat tekliflerini ve tedarikçileri nasıl karşılaştırmalısınız?
Karşılaştırılabilir bir makine spesifikasyonu oluşturun ve bunu her tedarikçiye gönderin. Teklif talebinde tonaj esasına göre fiyatlandırma, yatak uzunluğu, kolonlar arası mesafe, boğaz derinliği, strok, çalışma alanı, eksen konfigürasyonu, kontrol ünitesi, bombelik, takım, sıkıştırma, güvenlik cihazları, kurulum ihtiyaçları, dokümanlar, eğitim, yedek parçalar, garanti koşulları, servis koşulları, varış yeri gereksinimleri ve ticaret koşulları hakkında bilgi istenmelidir. Makine fiyatını takım, nakliye, devreye alma ve isteğe bağlı yazılımlardan ayrı tutun. Tedarikçilerden her seçeneği etiketlemelerini isteyin. Takım, güvenlik cihazları veya kontrol ünitesi fonksiyonları ayrı notlarda yer aldığında düşük bir temel fiyatı değerlendirmek zorlaşır.
Sonuç: Parça Bazlı Pres Freni Satın Alma Özeti Gönderin
Doğru CNC pres bükme makinesi, gerekli takımlar, güvenlik önlemleri, muayene yöntemi ve iş akışıyla çizimlerinizi bükmenizi sağlayan makine paketidir. Satın almadan önce, tonajı, uzunluğu, eksenleri, kontrol ünitesini, bombeliği, takımları, örnek bükme sonuçlarını ve yerel uyumluluk gereksinimlerini göz önünde bulundurun.
WISECUT BEIJING WISECUT LTD, CNC Pres Bükme/Bükme Makineleri, 40TX1200MM elektrikli model ve hidrolik/elektrikli pres bükme konfigürasyonları için doğrulanmış web sitesi rotaları sunmaktadır. Konfigürasyon görüşmesi için malzeme kalitelerini, kalınlık aralığını, bükme uzunluklarını, çizimleri, bükme yarıçapını, toleransı, üretim hacmini, atölye düzenini, voltajı, takım ihtiyaçlarını ve kabul kriterlerini gönderin. Geri gönderilen teklifte nihai modeli, seçenekleri, ticari şartları ve belgeleri onaylayın.
Sık Sorulan Sorular
S1: Sac bükme için doğru CNC pres bükme makinesini nasıl seçersiniz?
Bir: Parça listesinden ve bükme iş akışından seçin. Modelleri karşılaştırmadan önce malzeme, kalınlık, bükme uzunluğu, geometri, tolerans, takım, hacim, güvenlik gereksinimleri ve atölye düzenini tanımlayın.
S2: Bir CNC pres bükme makinesi ne kadar tonaj kapasitesine ihtiyaç duyar?
Bir: Tonaj, malzeme mukavemetine, kalınlığına, bükme uzunluğuna, V kalıp açıklığına ve şekillendirme yöntemine bağlıdır. Tedarikçiden çizimleriniz için gereken kuvveti hesaplamasını isteyin ve takım yük kapasitesini kontrol edin.
S3: Hidrolik ve elektrikli pres frenleri arasındaki fark nedir?
Bir: Hidrolik pres frenler, yüksek kuvvet gerektiren ve uzun büküm gerektiren birçok uygulamaya uygundur. Elektrikli pres frenler ise servo tahrik, temiz çalışma ve tekrarlanabilir hareketin parça ailesiyle uyumlu olduğu birçok hassas sac metal işine uygundur.
S4: Hangi CNC eksenleri ve arka dayama özellikleri en çok önem taşır?
Bir: Y1/Y2, X, R, Z ve V ekseni fonksiyonları, parçaların kontrollü piston senkronizasyonuna, flanş yüksekliklerinin değiştirilmesine, farklı arka dayama pozisyonlarına ve uzun büküm bombeliğine ihtiyaç duyduğu durumlarda önem taşır. Gerekli eksen paketi, çizimlerinize uygun olmalıdır.
S5: Endüstriyel bir alıcı, CNC pres freni teklif talebine neleri dahil etmelidir?
Bir: Çizimleri, malzeme kalitelerini, kalınlıkları, bükme uzunluklarını, bükme yarıçaplarını, toleransları, üretim hacmini, takım ihtiyaçlarını, güvenlik gereksinimlerini, varış yeri kurallarını ve kabul testlerini ekleyin. Model, kontrol ünitesi, eksenler, takımlar, dokümanlar, eğitim, garanti, servis ve ticari şartlarla birlikte iade edilen bir konfigürasyon talep edin.


