

Kaufberatung für CNC-Abkantpressen zum Biegen von Blechen
Zeitpunkt: 4. September 2026 Aufrufe: 217
Wenn Sie eine CNC-Abkantpresse kaufen möchten, beginnen Sie immer mit der Biegeliste in Ihren Zeichnungsunterlagen. Bevor Sie Maschinendrücke oder Steuerungsmarken für das Blechbiegen vergleichen, notieren Sie sich zunächst die wichtigsten Details Ihres Auftrags. Dazu gehören die Materialgüte, die Dicke, die Biegelänge und die Flanschtiefe. Achten Sie außerdem auf den Innenradius, die Positionen von Bohrungen in der Nähe der Biegelinien, die Toleranzen, die Losgröße, die Werkzeuge und die Sicherheitsanforderungen. Eine so präzise Beschreibung ist entscheidend. Sie hilft dem Lieferanten, die passende Maschine, die richtigen Werkzeuge, Schulungen und Abnahmetests für Ihre geplanten Arbeiten anzubieten.
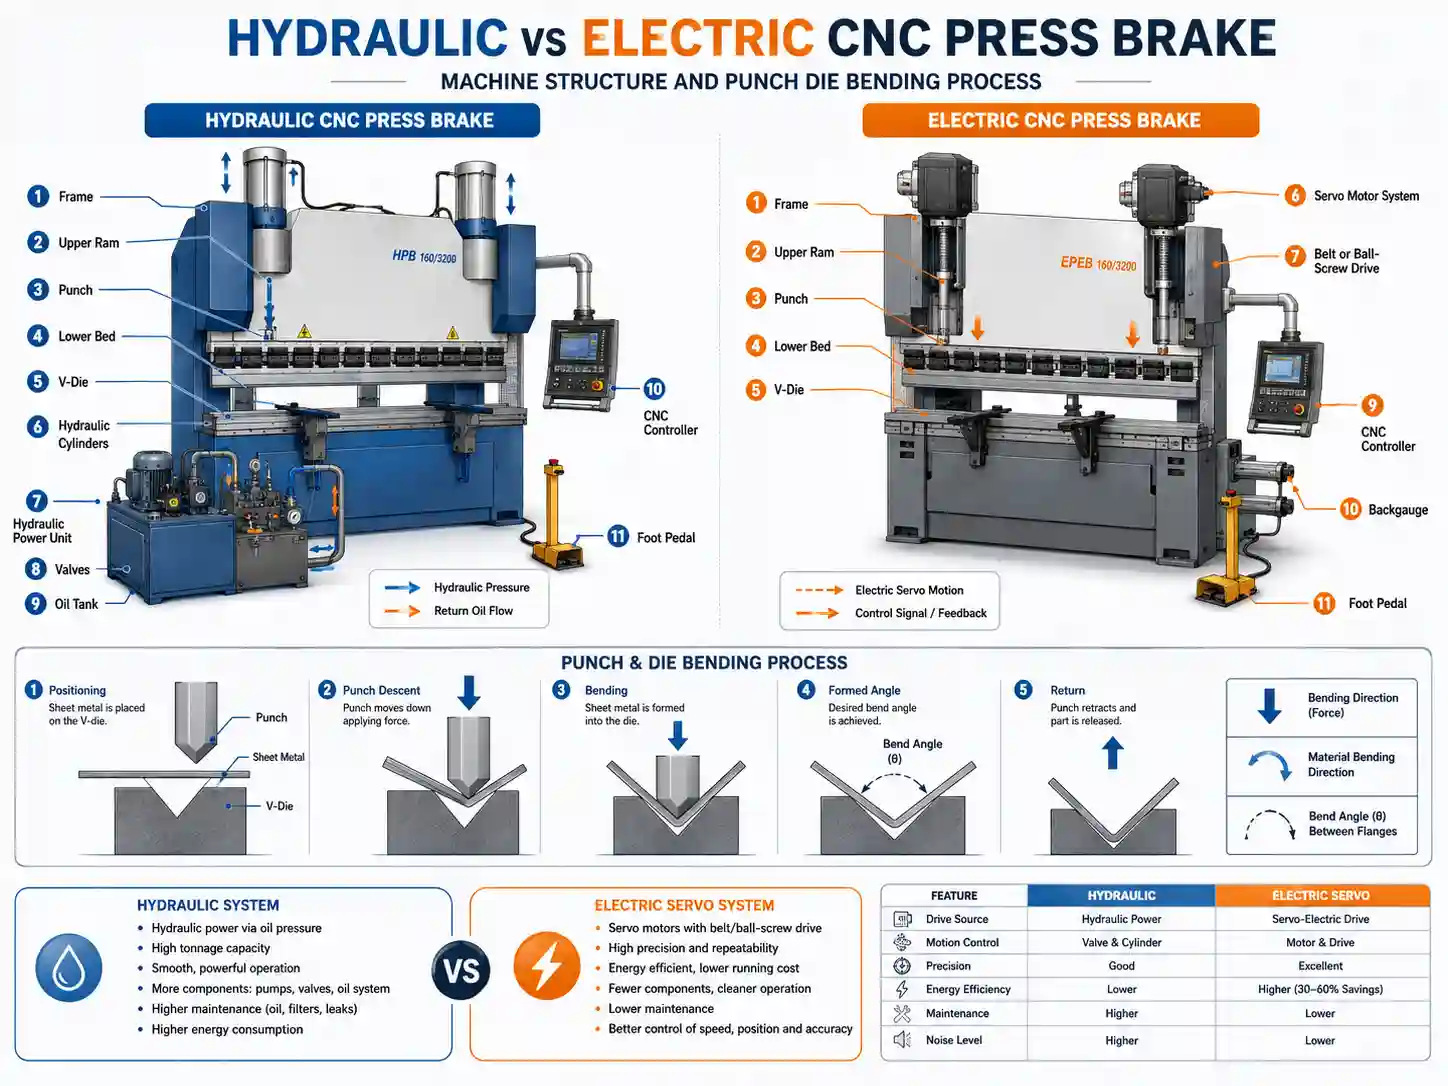
Was ist eine CNC-Abkantpresse?
Eine CNC-Abkantpresse ist eine automatisierte Metallumformmaschine. Sie presst einen oberen Stempel direkt in eine passende untere Matrize, um saubere, präzise Winkel in Blechen zu erzeugen.
Alles basiert auf Code.
Der Bediener lädt einfach das Teileprogramm und spannt das Werkzeug ein. Anschließend übernimmt das CNC-System den gesamten Biegevorgang. Es fährt den Hinteranschlag bis zur programmierten Anschlagposition. Dann senkt sich der Stößel auf die exakte Zieltiefe ab. Ein Teil ist fertig, und das nächste wird ohne manuelle Nachjustierung eingesetzt.
Diese Formteile sieht man überall. Elektrische Gehäuse und Lüftungskanäle sind typische Beispiele. Die Maschine ist aber nicht auf einfache rechteckige Formen beschränkt. Sie verarbeitet auch Konstruktionswinkel, Aufzugsverkleidungen und eng anliegende Maschinenabdeckungen, bei denen die Flanschtoleranzen nicht abweichen dürfen.
Nicht jede Werkstatt benötigt das gleiche Antriebssystem. WISECUT listet CNC Presse Bremse / Biegemaschinen Wir bieten elektrische, hydraulische und automatisierte Biegekonfigurationen, um den spezifischen Anforderungen Ihrer Werkstatt gerecht zu werden. Dicke Bleche erfordern die volle Kraft der Hydraulik. Dünne Bleche hingegen, die mit hoher Geschwindigkeit gebogen werden, profitieren deutlich mehr von einer vollelektrischen Servosteuerung.
Welche Anforderungen an das Blechbiegen sollten Sie zuerst definieren?
Beginnen Sie mit dem Zeichnungspaket und fügen Sie anschließend eine kurze Beschreibung des Bearbeitungsprozesses in Ihrer Werkstatt hinzu. Die Zeichnung sollte Material, Dicke, Biegerichtung, Innenradius, Flanschgröße, Abstand zwischen Bohrung und Biegung, Oberflächenbeschaffenheit und die nachfolgende Montage darstellen. Für ein kleines Gehäuse sind möglicherweise schmale Rücklaufflansche, Schwanenhalswerkzeuge und eine sorgfältige Biegereihenfolge erforderlich. Eine lange Schrankfront benötigt unter Umständen eine Bettlänge, Säulenfreiheit und eine Wölbung, die den Winkel von links nach rechts konstant hält.
|
Kaufeinflüsse |
Was mitzubringen ist |
Lieferantenleistung auf Anfrage |
|
Material und Dicke |
Güteklasse, Zugfestigkeit (falls bekannt), Beschichtung, maximale und tägliche Schichtdicke |
Tonnagebasis, V-Matrizenöffnung, Biegeverfahren |
|
Teilegeometrie |
Biegelänge, Flanschtiefe, Gehäuse, Rückbiegungen, Lochpositionen |
Werkzeugliste, Spielprüfung, Biegesequenz |
|
Qualitätsziel |
Winkeltoleranz, Flanschtoleranz, Oberflächenmarkierungsgrenze |
Biegeprobebericht, Prüfverfahren |
|
Produktionsplan |
Losgröße, Umrüstfrequenz, Bediener, Arbeitsablauf |
Achsenanzahl, Steuerung, Werkzeuglagerung, Schulungsbereich |
Wie dimensioniert man Tonnage, Länge, Hub, Tageslicht und Ausladung?
Die Presskraft hängt von der Materialfestigkeit, der Blechdicke, der Biegelänge, der V-Matrizenöffnung und dem Umformverfahren ab. Freibiegen, Prägen und Senken erfordern unterschiedliche Kraftniveaus, daher ist eine einzelne Presskraftangabe ohne Angabe des Biegeverfahrens wenig aussagekräftig. Bitten Sie jeden Lieferanten, die Kraftberechnung für Ihre dicksten und längsten Biegungen darzulegen. Prüfen Sie anschließend die Werkzeuglastkapazität, die Bettbelastung und die Grenzwerte für konzentrierte Lasten.
Die Biegelänge bestimmt die Biegekapazität. Der Abstand zwischen den Säulen steuert, wie breit ein Werkstück durch den Rahmen geführt werden kann. Die Ausladung beeinflusst die Rücklaufflansche und die Paneele, die hinter dem Werkzeug hervorstehen. Hub und Freiraum bestimmen die Werkzeughöhe, die Kastentiefe und die Werkstückentnahme. Diese Maße bilden zusammen ein Set. Ein auf dem Papier ausreichend langer Tisch kann dennoch Probleme verursachen, wenn ein hohes Werkstück aus dem Werkzeug herausgedreht werden muss.
Sollten Sie sich für eine hydraulische, elektrische oder hybride CNC-Abkantpresse entscheiden?
Hydraulische Abkantpressen eignen sich für Anwendungen mit hohen Kräften, dicke Bleche, lange Biegungen und Bauteilfamilien, die einen robusteren Rahmen und stärkere Hydraulikzylinder erfordern. Elektrische Abkantpressen sind ideal für viele Anwendungen mit dünnen Blechen und Präzisionsbiegearbeiten, bei denen Servobewegung, sauberer Betrieb und die Fertigung kleiner Serien zum Arbeitsablauf gehören. Hybridsysteme kombinieren Antriebstechnologien für ausgewählte Kraft-, Geschwindigkeits- oder Energieziele.
WISCUT's WISECUT 40TX1200MM CNC Presse Bremse elektrisches Modell Die Angaben für dieses Modell lauten: 40 Tonnen Biegedruck, 1250 mm Biegelänge, 300 mm Ausladung, 160 mm Schlittenhub, 420 mm Einbaubreite, 4-Achsen-Steuerung (Y1/Y2/X/R) und 0,01 mm Schlittenwiederholgenauigkeit. (WISECUT) Hydraulische und elektrische CNC-Presse-Bremsmaschinen Die Seite listet eine WT-2541P-Konfiguration mit 400 Tonnen Biegekraft, 4100 mm Biegelänge, 550 mm Ausladung, 5-Achsen-Steuerung (Y1/Y2/X/R/V), mechanischer Durchbiegungskompensation und Delem DA-53T-Steuerung auf. Nutzen Sie diese Werte als Beispielwerte und bestätigen Sie das aktuelle Angebot.
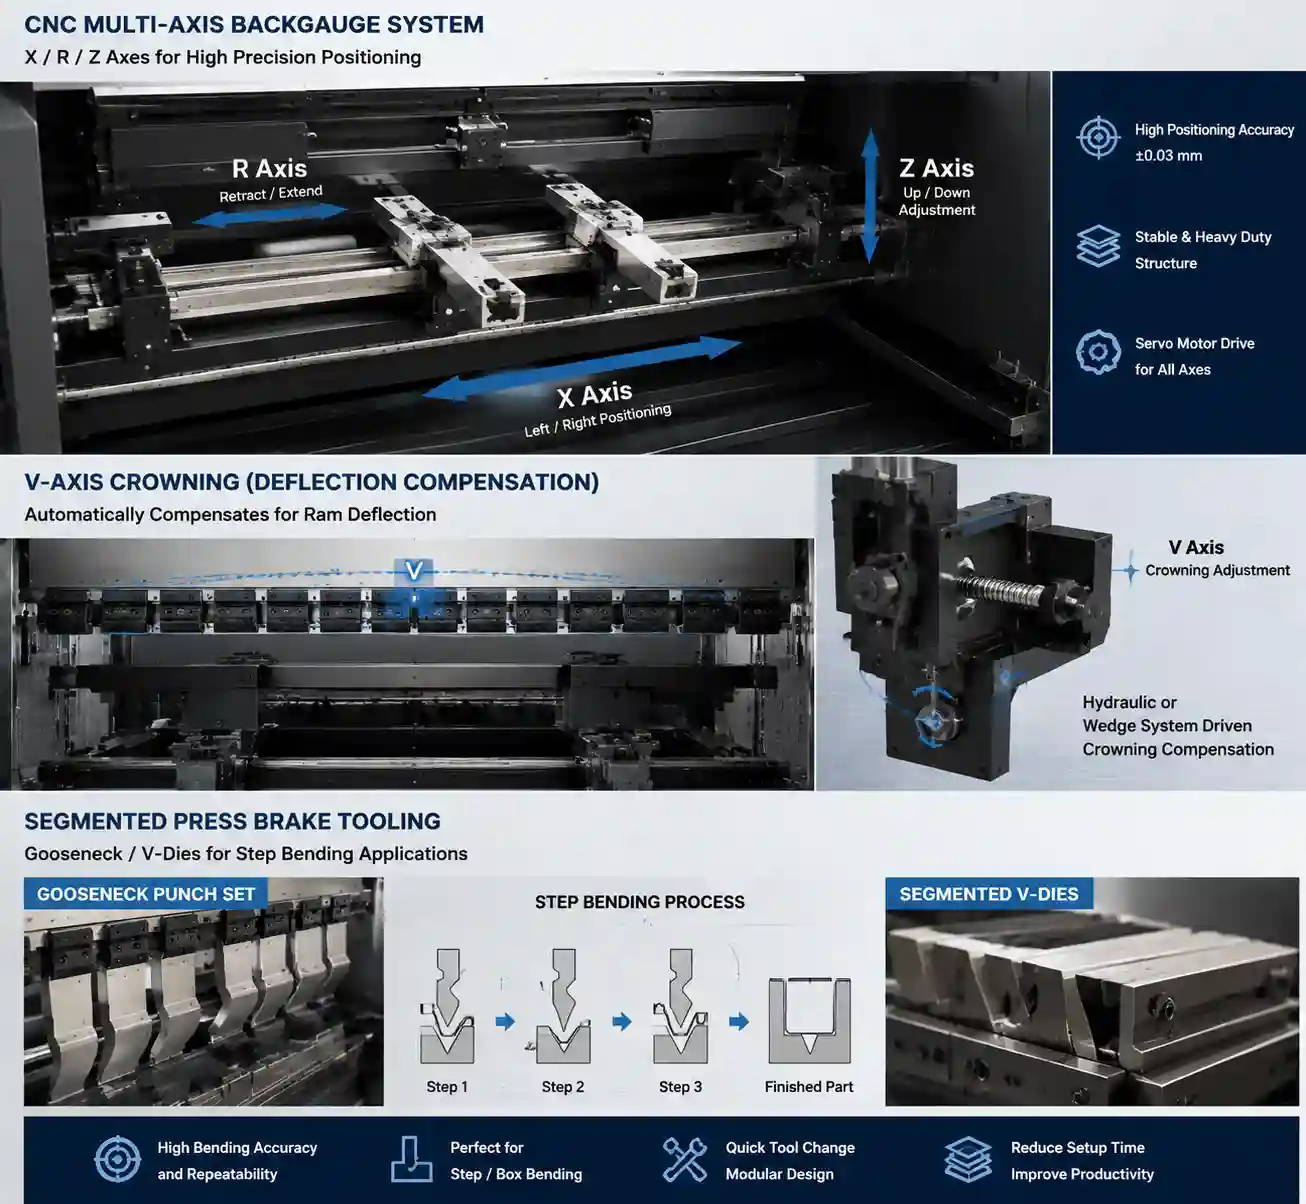
Welche CNC-Achsen, welche Steuerung, welcher Hinteranschlag und welche Bombierfunktionen sind wichtig?
Die Anzahl der Achsen sollte der Teilefamilie entsprechen. Die Y1/Y2-Steuerung synchronisiert den Stößel. Die X-Achsen-Bewegung positioniert die Hinteranschlagtiefe. Die R-Achsen-Bewegung unterstützt bei wechselnden Flanschhöhen. Die Z-Achsen-Finger ermöglichen die Links-/Rechtspositionierung bei gemischten Teilen. Die V-Achsen-Ballung kompensiert die Durchbiegung von Bett und Stößel bei langen Biegungen.
Die Steuerung sollte die Biegesequenz, die Werkzeugbibliothek, die Winkeleingabe, die Hinteranschlagsbewegung und den Arbeitsablauf Ihres Teams unterstützen. Falls in Ihrer Werkstatt wiederholt Gehäuse gefertigt werden, fragen Sie nach gespeicherten Programmen, Werkzeugstationen und wie die Bediener nach einem Schichtwechsel einen Auftrag wiederaufnehmen können. Wenn sich die Arbeit täglich ändert, fragen Sie nach der Dauer eines neuen Programms, den importierbaren Dateien und dem Schulungsaufwand für neue Bediener.
Welches Werkzeug- und Spannpaket sollte angeboten werden?
Die Werkzeugauswahl ist ein wichtiger Bestandteil der Maschinenentscheidung. Fordern Sie im Angebot Stempel, Matrizen, V-Öffnungen, Segmentprofile, Schwanenhalswerkzeuge, gegebenenfalls Bördelwerkzeuge, Schnellspannvorrichtungen, Werkzeugschränke und die Werkzeugbelastung an. Auch die Kompatibilität vorhandener Werkzeuge muss geprüft werden. Rückfederung, Biegeradius, Markierung und Flanschspiel sollten an einer Probebiegung mit dem vorgesehenen Stempel- und Matrizensatz nachgewiesen werden. Hier treten häufig Probleme bei der Angebotserstellung auf: Die Maschine mag zwar über ausreichend Kraft verfügen, dennoch wird für das Werkstück eine andere Matrizenöffnung oder Werkzeugform benötigt.
Welche Sicherheits-, Installations- und Arbeitsablaufanforderungen sollten Käufer einplanen?
Die Sicherheitsplanung für Abkantpressen umfasst Schutzvorrichtungen, Lichtvorhänge oder Laserschutzsysteme (wo zutreffend), Zweihand- oder Fußbedienung, Verriegelungen, Not-Aus-Schalter, Bedienerschulung, Sperrung, Werkzeughandhabung und sichere Teileablage. ISO-Listen ISO 6909:2026 Sicherheitsnorm für Abkantpressen Als internationaler Standard für die Sicherheit von Abkantpressen wurde er im Mai 2026 veröffentlicht und deckt hydraulische, hydraulisch-servoangetriebene, schraubenservoangetriebene und riemenfederservoangetriebene Abkantpressen in seinem Anwendungsbereich ab. Jeder Standard muss dem Maschinentyp, den Vorschriften des Ziellandes, der Risikobewertung, dem Kaufvertrag und den mitgelieferten Handbüchern zugeordnet werden.
Die Installationsplanung sollte Entladung, Stellfläche, Stromversorgung, Hydraulikölhandhabung bzw. Servoantriebswartung, Werkzeuglagerung, Zugang von vorne und hinten, Beleuchtung, Materialwagen und Platz für lange Teile berücksichtigen. Biegeprozesse finden häufig zwischen Schneiden und Schweißen statt. Skizzieren Sie den Materialweg: Das Blech kommt vom Zuschnitt, erreicht die Abkantpresse, wird für die Rücklaufflansche gedreht und gelangt dann zum Schweißen oder zur Montage. Diese Skizze deckt Platzmangel schneller auf als eine Grundrisszeichnung.
Wie führt man eine Biege- und Abnahmeprüfung durch?
Verwenden Sie für die Stichprobenprüfung die am stärksten beanspruchten Teile des täglichen Gebrauchs. Berücksichtigen Sie dabei das dickste Material, die längste Biegung, den kürzesten Flansch, die engste Box, die oberflächennahe Oberfläche und alle Bohrungen in der Nähe einer Biegelinie. Dokumentieren Sie Werkzeug, V-Matrizenöffnung, Biegefolge, Rückfederungseinstellung, Winkel, Flanschgröße, Links-Mitte-Rechts-Konsistenz und Wiederholgenauigkeit. Markieren Sie die Messpunkte in der Zeichnung und bewahren Sie Fotos zusammen mit dem Angebot auf. Diese Aufzeichnungen erleichtern später den Vergleich ähnlicher Angebote.
Wie vergleicht man Angebote und Lieferanten am besten?
Erstellen Sie eine vergleichbare Maschinenspezifikation und senden Sie diese an alle Lieferanten. Die Angebotsanfrage sollte Angaben zu folgenden Punkten enthalten: Basis-Schubkraft, Bettlänge, Säulenabstand, Ausladung, Hub, Achsabstand, Achsenkonfiguration, Steuerung, Bombierung, Werkzeuge, Spannvorrichtungen, Sicherheitseinrichtungen, Installationsanforderungen, Dokumentation, Schulung, Ersatzteile, Garantiebedingungen, Servicebedingungen, Lieferbedingungen und Handelsbedingungen. Trennen Sie den Maschinenpreis von Werkzeugen, Fracht, Inbetriebnahme und optionaler Software. Bitten Sie die Lieferanten, jede Option zu kennzeichnen. Ein niedriger Basispreis ist schwer zu beurteilen, wenn Werkzeuge, Sicherheitseinrichtungen oder Steuerungsfunktionen in separaten Notizen aufgeführt werden.
Fazit: Senden Sie eine bedarfsorientierte Kaufanfrage für Abkantpressen.
Die richtige CNC-Abkantpresse ist die Maschinenlösung, die Ihre Zeichnungen mit den erforderlichen Werkzeugen, Sicherheitsmaßnahmen, Prüfmethoden und Arbeitsabläufen umsetzt. Vor dem Kauf sollten Sie Presskraft, Länge, Achsen, Steuerung, Bombierung, Werkzeuge, Ergebnisse von Probebiegungen und lokale Vorschriften abgleichen.
WISECUT BEIJING WISECUT LTD bietet geprüfte Webseiten für CNC-Abkantpressen, das elektrische Modell 40TX1200MM sowie hydraulische/elektrische Abkantpressenkonfigurationen. Für eine Konfigurationsbesprechung benötigen wir Angaben zu Werkstoffgüte, Dickenbereich, Biegelängen, Zeichnungen, Biegeradius, Toleranzen, Produktionsvolumen, Werkstattlayout, Spannung, Werkzeugbedarf und Abnahmekriterien. Das endgültige Modell, die Optionen, die Zahlungsbedingungen und die Dokumentation erhalten Sie im Angebot.
FAQ (häufig gestellte Fragen)
Frage 1: Wie wählt man die richtige CNC-Abkantpresse zum Biegen von Blechen aus?
A: Wählen Sie das gewünschte Teil aus der Teileliste und dem Biegeablauf aus. Definieren Sie Material, Dicke, Biegelänge, Geometrie, Toleranz, Werkzeuge, Volumen, Sicherheitsanforderungen und Werkstattlayout, bevor Sie die Modelle vergleichen.
Frage 2: Welche Presskraft benötigt eine CNC-Abkantpresse?
A: Die benötigte Presskraft hängt von der Materialfestigkeit, der Dicke, der Biegelänge, der V-Matrizenöffnung und dem Umformverfahren ab. Bitten Sie den Lieferanten, die Kraft anhand Ihrer Zeichnungen zu berechnen und die Belastbarkeit des Werkzeugs zu überprüfen.
Q3: Worin besteht der Unterschied zwischen hydraulischen und elektrischen Abkantpressen?
A: Hydraulische Abkantpressen eignen sich für viele Anwendungen mit hohen Kräften und langen Biegungen. Elektrische Abkantpressen eignen sich für viele Präzisionsbearbeitungen von Blechen, bei denen Servoantrieb, sauberer Betrieb und wiederholgenaue Bewegungen den Anforderungen der Werkstückfamilie entsprechen.
Q4: Welche CNC-Achsen und Hinteranschlagsfunktionen sind am wichtigsten?
A: Die Funktionen der Y1/Y2-, X-, R-, Z- und V-Achse sind wichtig, wenn Teile eine kontrollierte Stößelsynchronisation, veränderliche Flanschhöhen, variable Hinteranschlagpositionen oder eine Langbiegung erfordern. Das benötigte Achsenpaket sollte Ihren Zeichnungen entsprechen.
Frage 5: Was sollte ein industrieller Einkäufer in eine Angebotsanfrage für CNC-Abkantpressen aufnehmen?
A: Fügen Sie Zeichnungen, Materialgüten, Dicken, Biegelängen, Biegeradien, Toleranzen, Produktionsvolumen, Werkzeugbedarf, Sicherheitsanforderungen, Bestimmungsortvorgaben und Abnahmetests bei. Fordern Sie eine Konfigurationsübersicht mit Modell, Steuerung, Achsen, Werkzeugen, Dokumenten, Schulungsunterlagen, Garantie, Service und Handelsbedingungen an.


