

Lazerle Kesilmiş Parçaların Çapak Alma İşlemine Neden Hala İhtiyaç Duyulmaktadır?
Tarih: 31 Temmuz 2026 Görüntüleme : 489
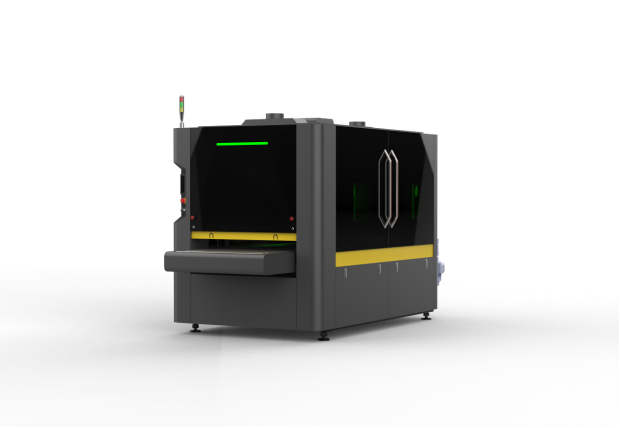
Kesim tamamlandı. Ama parça genellikle tamamlanmadı.
Yeni kesilmiş bir panel birkaç adım öteden temiz görünebilir. Ancak elinize aldığınızda durum değişir. Alt kenar boyunca sert bir cüruf tabakası, delinmiş bir deliğin etrafında bir çıkıntı, eldivene takılan keskin bir köşe veya parçanın ortasında yön değiştiren bir yüzey deseni olabilir.
Bu, lazer kesim makinesinin kötü performans gösterdiği anlamına gelmez. Kesim parametreleri, malzeme durumu ve parça geometrisi, kenar kalitesini etkiler. İstikrarlı bir işlem bile, kaplama, kaynak, montaj veya sık el teması için gereken standartların altında bir parça bırakabilir.
WiseCut, fiber lazer kesim makineleri, lazer kaynak makineleri, lazer temizleme makineleri, CNC pres frenleri ve elektrikli bükme makineleri de dahil olmak üzere metal kesme ve şekillendirme alanlarında faaliyet göstermektedir. 1300BRBP sac metal çapak alma makinesi, kalan kusurları gidererek, konturları yuvarlayarak ve düz parçaları bir sonraki işlem için hazırlayarak bu iş akışını kesmenin ötesine taşır.
Lazer kesiminden sonra neden çapak ve cüruf kalır?
Lazer, dar bir kesme yolu boyunca malzemeyi eritir. Yardımcı gaz, erimiş malzemenin çoğunu kesme yolundan dışarı iter. Enerji girişi, gaz akışı ve hareket hızı iyi eşleştirildiğinde, kenar çok temiz olabilir. Üretim, her kontur, kalınlık ve parti için nadiren bu kadar düzgün olur.
Isı ve erimiş metal farklı kusurlar bırakır.
Kesim yerinden dışarı çıkmayan erimiş metal, alt kenarda cüruf veya tortu olarak katılaşabilir. Ayrıca, kirişin girdiği, çıktığı veya yön değiştirdiği yerde küçük bir yükseltilmiş kenar da kalabilir. Kalın plaka, dar köşeler ve küçük iç özellikler bu etkilerin daha kolay görülmesine neden olur.
Malzeme de önemlidir. Oksijenle kesilen karbon çelik, azotla kesilen paslanmaz çelik veya alüminyumdan farklı davranır. Yüzey durumu, nozul aşınması, odak konumu ve yardımcı gaz stabilitesi, çizim değişmemiş olsa bile, işler arasında sonucu değiştirebilir.
Bazı keskin kenarlar, geometrinin doğal bir parçasıdır.
Kare lazer kesim kenar, çizime uygun olsa bile yine de kullanımı rahatsız edici olabilir. Bu sorun, erişim panellerinde, dolaplarda, mutfak ekipmanlarında ve montaj sırasında operatörlerin dokunduğu bileşenlerde daha belirgin hale gelir. Bu parçalar, sadece görünür bir çapağın giderilmesi değil, kontrollü bir yarıçap gerektirebilir.
Daha İyi Kesme Parametreleri Neleri Düzeltebilir?
Son işlem aşamasına geçmeden önce kesme işlemini kontrol edin. Kötü odaklama, hasarlı bir nozul, dengesiz gaz basıncı veya yanlış hız, kaynağında düzeltilmesi gereken kusurlara neden olabilir. Kötü kesilmiş her parçayı zımparalamak, gerçek sorunu gizler ve maliyeti artırır.
Bir süreç incelemesi, aşağıdaki noktaları kontrol ederek ince çapakları ve yapışmış cürufu azaltmaya yardımcı olabilir.
- Malzeme ve kalınlığa göre odak konumu ve ışın hizalaması.
- Meme ucu durumu, merkezleme ve kağıttan uzaklık.
- Yardımcı gazın saflığı, basıncı ve akış kararlılığı.
- Kesme hızı, lazer gücü ve köşe kontrol ayarları.
- Plaka kalitesi, yüzey kirliliği ve düzlüğü.
Öncelikle doğru kesim teknikleri uygulanmalıdır. Bu, son işlem makinesine kalan iş yükünü azaltır ve aşındırıcı ömrünü uzatır.
Kesme Optimizasyonunun Sınırına Ulaştığı Nokta
Daha temiz bir kesim, sonraki tüm gereksinimleri karşılamaz. Bir muhafazanın kablo montajından önce yuvarlak delik kenarlarına ihtiyacı olabilir. Paslanmaz çelik ön panelin düzgün fırçalanmış bir dokuya ihtiyacı olabilir. Toz boyalı bir bileşenin köşelerinin yumuşatılması gerekebilir, böylece kaplama kenarda incelmez. Lazer, odak veya gaz basıncını değiştirerek tüm bu sonuçları elde edemez.
Çapak alma, kenar yuvarlama ve yüzey işleme farklı işlerdir.
Bu terimler genellikle birlikte gruplandırılır, ancak ayrı ayrı sonuçları tanımlarlar.
- Çapak alma işlemi, kesme, delme, bükme veya damgalama işlemleri sonucunda kalan yükseltilmiş metal parçalarını uzaklaştırır.
- Cüruf temizleme işlemi, ısıl işlemle kesilmiş parçaların alt yüzeyine yapışmış daha sert tortuları ayırır.
- Kenar yuvarlama, dış hatları ve iç delikleri kontrollü küçük bir yarıçapa kadar yumuşatır.
- Yüzey işleme, kireç veya izleri giderir ve tutarlı bir yönlü damar yapısı oluşturabilir.
Sadece gevşek cürufun uzaklaştırılması gereken bir atölye, görünür paslanmaz çelik paneller üreten bir atölyeden farklı bir işlem seçebilir. Örnek parçalar, uzun bir makine seçenekleri listesinden daha hızlı bir şekilde durumu anlatır.
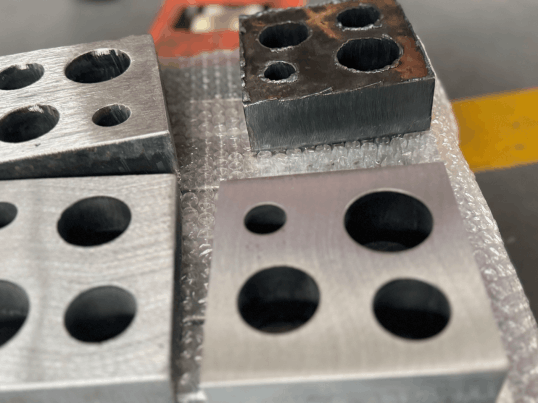
Tamamlanmamış Kenarların Sonraki İşlemi Nasıl Etkilediği
Çapak oluşumunun maliyeti nadiren kesim aşamasında ortaya çıkar. Daha sonra ortaya çıktığında tespit edilmesi daha zor ve düzeltilmesi daha pahalı olur.
Taşıma ve Montaj
Keskin kenarlar eldivenleri keser, komşu parçaları çizer ve manuel kullanımı yavaşlatır. Deliklerin etrafındaki çapaklar, bağlantı elemanlarına, kablolara veya takılı parçalara müdahale edebilir. Operatörler bunu törpüler ve el tipi taşlama makineleriyle telafi eder, bu da başka bir değişkenlik kaynağı oluşturur.
Kaynak ve Bükme
Yapışık cüruf, parçanın fikstürde düz durmasını engelleyebilir. Yükseltilmiş kenarlar, bükme sırasında temas noktalarını değiştirir ve kaynak öncesinde montajı daha az tahmin edilebilir hale getirir. Bu kusurların giderilmesi, bir sonraki makine veya operatör için daha tekrarlanabilir bir referans yüzeyi oluşturur.
Boyama ve Toz Boya Kaplama
Kaplama, kürleşme sırasında çok keskin kenarlardan ayrılma eğilimindedir. Küçük ve düzgün bir yarıçap, kaplamanın daha geniş bir alanı kaplamasını sağlar ve köşe boyunca ince, hassas bir çizgi oluşma olasılığını azaltır. Yüzeydeki kalıntılar ve gevşek pullar da yapışmayı zayıflatabilir.
Manuel taşlama mı yoksa otomatik çapak alma mı?
Prototip üretimi, ara sıra yapılan onarımlar ve konveyör bant üzerinde düz duramayan şekiller için el aletleri hala mantıklıdır. Sorunlar, aynı son işlem yüzlerce parçada tekrarlandığında başlar. Bir operatör diğerinden daha sert bastırır. Küçük delikler gözden kaçar. Görünür yüzeylerde düzensiz çizik desenleri oluşur. Üretim, vardiyada kimin olduğuna bağlıdır.
Otomatik metal çapak alma makinesi, ilerleme hızını, aşındırıcı hızını ve çalışma aralığını ayarlar. Bu kontrol, her parçayı sihirli bir şekilde birbirinin aynısı yapmaz. Ancak süreci ölçülebilir hale getirir, böylece iyi bir örnek sonucu üretimde daha güvenilir bir şekilde tekrarlanabilir.
WiseCut 1300BRBP Kalan İşleri Nasıl Hallediyor?
1300BRBP, 1300 mm çalışma genişliği içinde üç farklı son işlem aşamasını bir araya getirir. İki geniş aşındırıcı bant, cüruf parçacıklarını, oksit tabakasını ve daha büyük yüzey çapaklarını temizler. Sekiz adet üniversal silindir fırça, dış konturlara ve delik kenarlarına yön değiştirerek temas eder. Ayrı bir tel çekme silindiri ise yönlü bir yüzey işlemi sağlayabilir.
Küçük Parçalarda Stabil Taşıma
Aşındırıcılar yanal kuvvet uygular. Konveyör parçaları sıkıca tutmazsa küçük veya hafif parçalar hareket edebilir. 1300BRBP, paslanmaz çelik, alüminyum, bakır ve diğer düz bileşenler için uygun vakumlu adsorpsiyon platformu ve fan kullanır. Standart vakum ızgara aralığı 25 mm'dir, ancak alışılmadık derecede küçük iş parçaları için daha yoğun veya daha güçlü adsorpsiyon versiyonları değerlendirilebilir.
Ayarlar, genel bir tarife değil, parçaya göre belirlenebilir.
Belgelenmiş işleme aralığı 0,8 ila 80 mm kalınlık olup, deliksiz levhalar için standart minimum parça boyutu 50 × 50 × 0,8 mm'dir. Konveyör hızı 0,5 ila 6 m/dak arasında ayarlanabilir. Bant ve fırça hızları da ayarlanabilir, bu da operatöre gelen çapak ve istenen yüzey kalitesine uygun ayarlama olanağı sağlar.
Siemens'in 10 inçlik dokunmatik ekranı ve Siemens PLC'si, ayarları, işletim verilerini ve alarmları merkezileştirir. Programlanabilir aşındırıcı aşınma telafisi, sarf malzemeleri aşındıkça çalışma pozisyonunun korunmasına yardımcı olur. Makine, malzeme karışımı ve toz yükü incelendikten sonra isteğe bağlı 7,5 kW'lık ıslak toz toplayıcı ile de eşleştirilebilir.
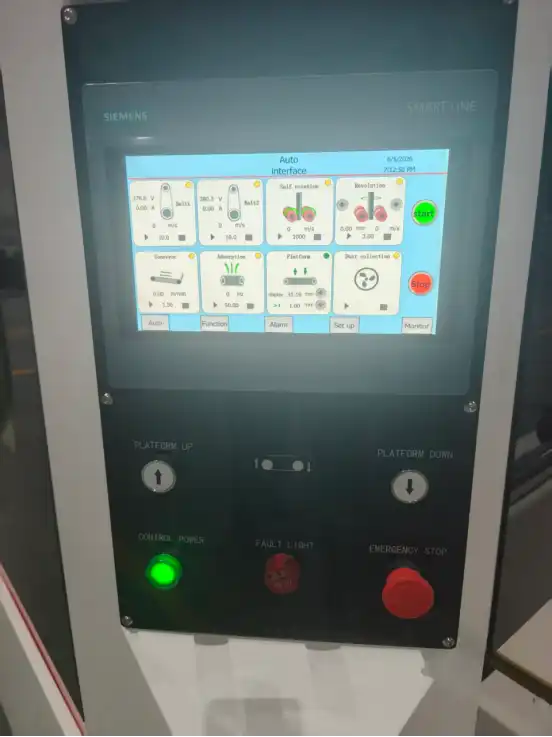
Hangi parçalar iyi adaylardır?
Bu makine, üç boyutlu düzensiz parçalar için değil, düz levha bileşenler için tasarlanmıştır. Tipik adaylar arasında lazer kesim braketler, elektrik muhafazaları, paslanmaz çelik paneller, alüminyum kapaklar, bakır bileşenler ve içten delikli delikli levhalar bulunur.
En güçlü kullanım alanı, halihazırda iyi kesim yapan ancak bir sonraki işlemden önce daha güvenli kenarlara, daha temiz yüzeylere veya kontrollü bir dokuya ihtiyaç duyan, tekrar eden düz parça ailesidir.
İşlem seçmeden önce parçayı bizzat test edin.
Malzeme adı ve kalınlığı sadece başlangıç noktasıdır. WiseCut ayrıca minimum parça boyutuna, açık alan yüzdesine, çapak yüksekliğine, delik geometrisine, yüzey koruma gereksinimine ve hedef kenar koşuluna da ihtiyaç duyar. Daha sonra bir örnek test, tek geçişin yeterli olup olmadığını, hangi aşındırıcının uygun olduğunu ve standart vakum platformunun parçayı güvenilir bir şekilde tutup tutmadığını gösterebilir.
Çizimlerinizi ve örneklerinizi WiseCut'a gönderin.
Malzeme türünü, kalınlık aralığını, çapak fotoğraflarını ve istenen yüzey işlemini paylaşın. WiseCut 1300BRBP ürün sayfasına göz atın. veya WiseCut ile iletişime geçin. Numune son işlem incelemesi ve makine önerisi ayarlamak için.
Lazer Kesim Parçalarının Çapak Alma İşlemi Hakkında Sıkça Sorulan Sorular
Bir atölye manuel taşlama işleminden kontrollü bir son işlem sürecine geçtiğinde bu sorular sıklıkla gündeme gelir.
S: Lazerle kesilen her parçanın çapak alma işlemine ihtiyacı var mıdır?
A: Hayır. Karar, çapak seviyesine, taşıma güvenliğine, kenar yarıçapı gereksinimlerine ve bir sonraki üretim aşamasına bağlıdır.
S: Daha iyi lazer ayarları tüm ikincil son işlem aşamalarını ortadan kaldırabilir mi?
A: Çapak ve cürufu azaltabilirler, ancak her zaman yuvarlak kenarlar veya düzgün fırçalanmış bir yüzey sağlayamazlar.
S: Çapak alma ve kenar yuvarlama arasındaki fark nedir?
A: Çapak alma işlemi, yükseltilmiş malzemeyi ortadan kaldırır. Kenar yuvarlama ise, konturlar ve delikler boyunca daha düzgün bir yarıçap oluşturmak için kasıtlı olarak yapılır.
S: Otomatik bir makine alüminyum ve bakır parçaları işleyebilir mi?
A: Evet, aşındırıcı ve taşıma düzeneği malzemeye uygun olduğunda. Vakum adsorpsiyonu, uygun manyetik olmayan düz parçalar için kullanışlıdır.
S: Elle taşlama ne zaman hala uygundur?
A: Prototip üretimi, yerel onarımlar ve makineden düz bir şekilde geçemeyen düzensiz üç boyutlu parçalar için hala kullanışlıdır.
S: Örnek test için hangi bilgilere ihtiyaç duyulmaktadır?
A: Malzeme, kalınlık, parça boyutu, delik deseni, çapak yüksekliği, yüzey durumu ve işlem sonrası istenen son işlem sonucunu belirtin.


