

Por que minha máquina de solda a laser não está emitindo luz?
Data: 11 de setembro de 2026 Ver: 687
Quando uma máquina de solda a laser não estiver emitindo luz, solte o gatilho e leia os alarmes do controlador, da fonte e do sistema de refrigeração. Identifique o sintoma: ausência de gás e de laser, gás sem laser, luz guia vermelha sem emissão de luz, emissão fraca ou emissão intermitente.
Anote o código de alarme. Desligue a energia se encontrar uma fibra danificada, água perto de componentes elétricos, cheiro de queimado ou um alarme repetido.
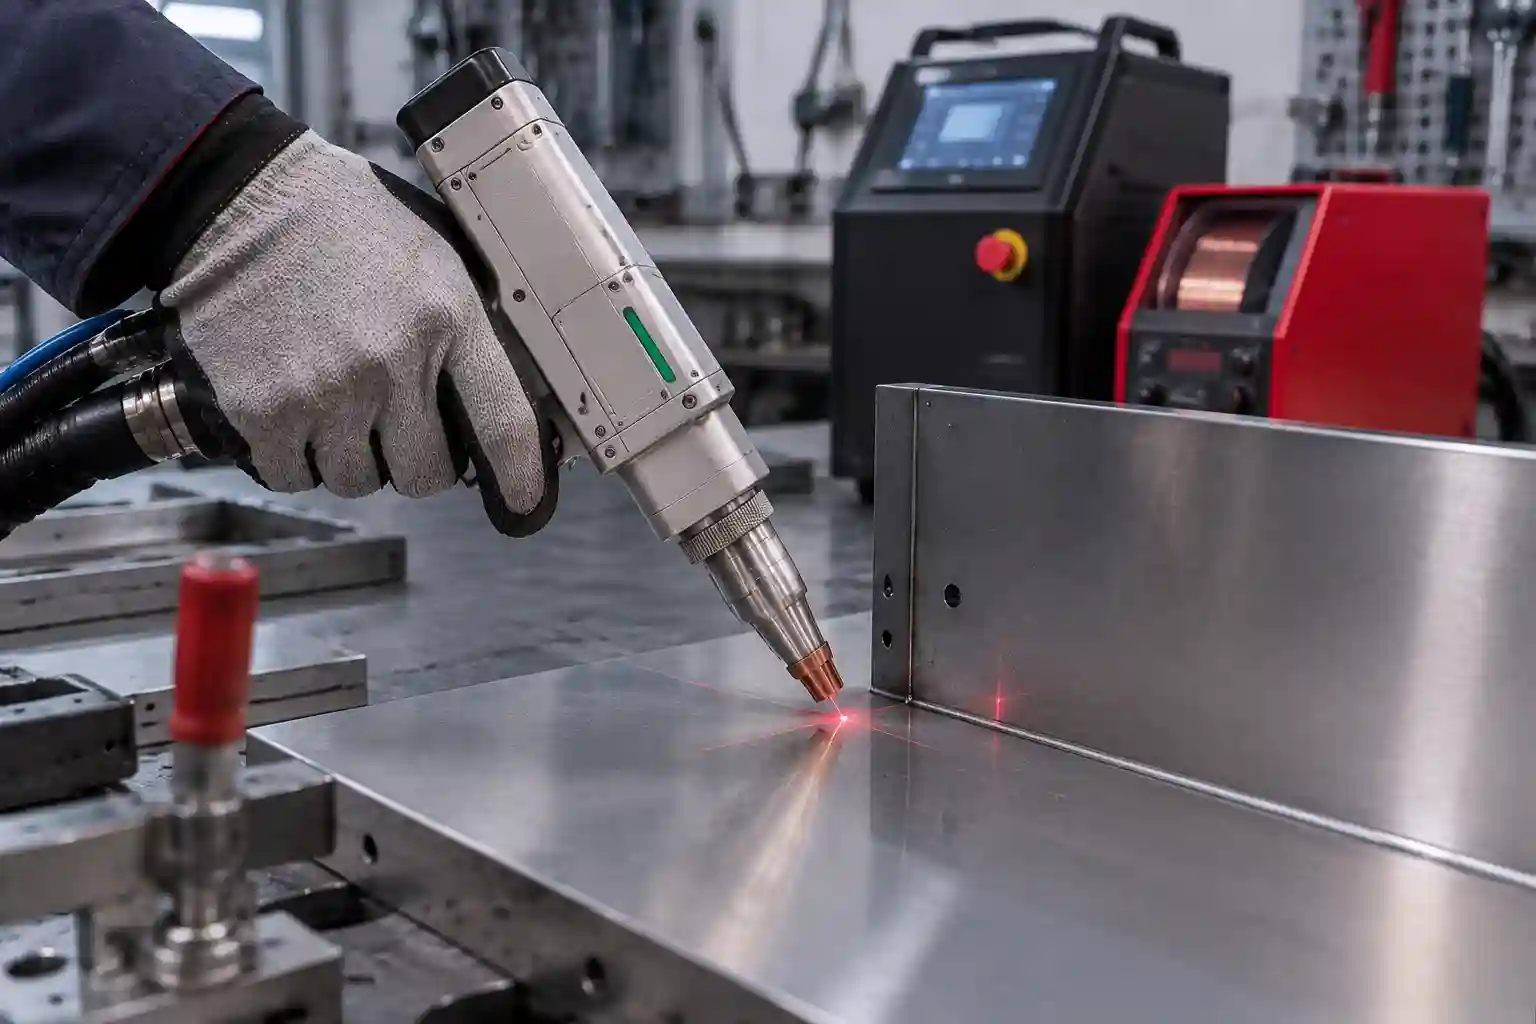
O que significa "Sem luz" em uma soldadora a laser?
Os operadores usam a expressão "sem luz" para indicar que a máquina não produz energia de soldagem. A luz guia vermelha e o laser de soldagem principal são indicadores separados.
Luz guia vermelha versus saída do laser principal
A WISECUT lista um sistema de indicação a laser vermelho e um comprimento de onda central de 1080 +/- 3 nm para seus modelos WT-W1500 e WT-W2000. máquina de soldagem laser de mão modelos. O status de fonte pronta, os sinais do controlador e um procedimento de teste aprovado confirmam a saída de soldagem.
A visualização direta do trajeto do feixe pode expor os olhos e a pele à radiação laser. Diretrizes da OSHA sobre riscos do laser Abrange os riscos e controles relacionados ao feixe de luz. Aplique o manual da máquina e as normas locais.
O que o controlador, o status da fonte e o fluxo de gás indicam.
O fluxo de gás confirma que parte da sequência de disparo respondeu. A entrada do controlador, o circuito de segurança, a ativação do laser, o estado de prontidão da fonte e a proteção de resfriamento ainda controlam a emissão.
Máquina de solda a laser não emite luz: tabela de diagnóstico rápido
Compare o sintoma visível com as verificações do operador descritas no manual.
|
Sintoma |
Área provável |
Verificação inicial de segurança |
Limiar de serviço |
|
Sem gás e sem laser |
Circuito de disparo ou segurança |
Leia o estado de entrada do gatilho e da trava. |
A entrada permanece inativa após a verificação das conexões externas. |
|
Fluxo de gás, sem laser |
Habilitar ou alarme da fonte |
Registre o status da fonte e do controlador. |
A fonte nunca atinge o estado pronto. |
|
Luz guia vermelha, sem saída de soldagem |
Comando, intertravamento ou fonte |
Leia a autorização de emissão e os alarmes. |
O alarme volta a funcionar após uma reinicialização aprovada. |
|
Produção fraca |
Lente, configurações, gás ou fonte |
Compare a receita aprovada e inspecione a lente de proteção após o desligamento. |
Aparece um aviso de dano na lente ou de origem interna. |
|
Saída intermitente |
Rota de refrigeração, energia, cabo ou fibra |
Registre a hora, o alarme e o estado da máquina. |
Danos na fibra, alarme instável ou interrupções repetidas podem ocorrer. |
A tabela restringe a próxima verificação. Testes em gabinetes, desativação de intertravamentos e trabalhos com conectores de fibra óptica exigem pessoal treinado.
Quais verificações de segurança você deve realizar primeiro?
Os dispositivos de segurança participam do circuito de disparo. A parada de emergência, a chave de ignição, a proteção de acesso, o sinal de aterramento e o estado de resfriamento podem afetar a emissão.
Parada de emergência, chave seletora, trava de porta e intertravamentos de segurança
Leia a tela antes de tocar em um conector. Confirme a parada de emergência, a chave seletora, a proteção de acesso e as entradas de segurança exibidas. Siga a sequência de reinicialização do modelo. Ignorar um intertravamento remove um controle de exposição.
Grampo de aterramento, gatilho e conexões externas
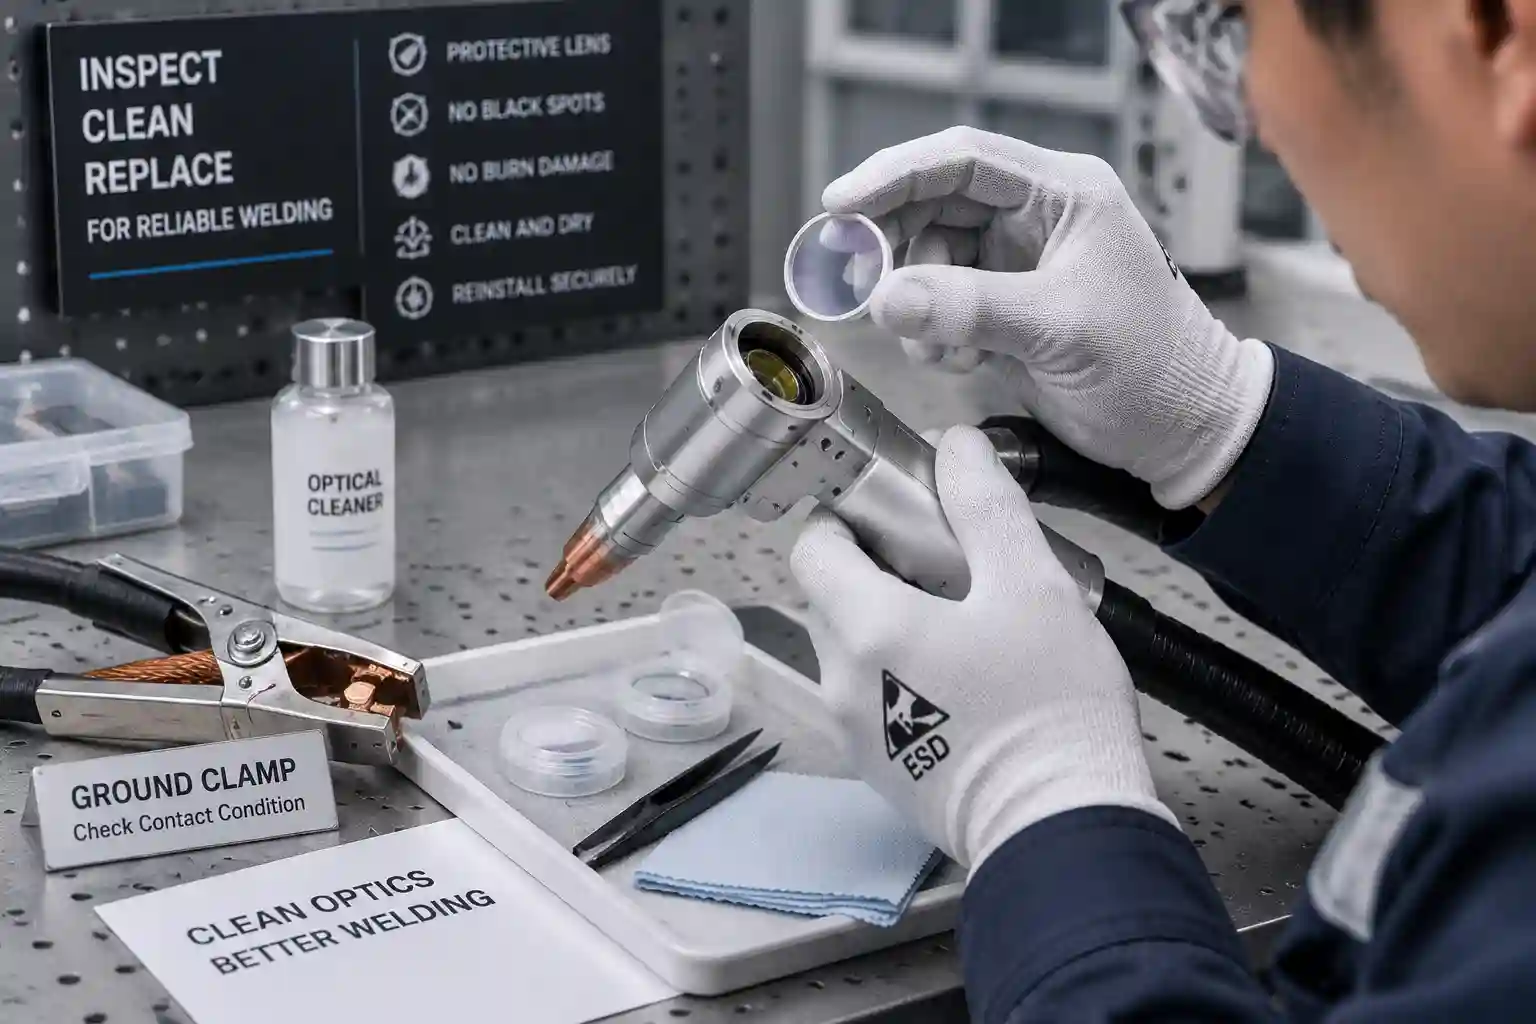
Coloque a garra de aterramento em uma superfície metálica condutora limpa. Tinta, ferrugem, óleo ou uma garra solta podem interromper o sinal de segurança. Com a energia isolada, inspecione os plugues externos aprovados quanto a pinos tortos ou danos nos cabos. Os testes internos devem ser realizados por pessoal qualificado.
Condições que exigem desligamento
Mantenha a máquina isolada caso a capa de fibra esteja danificada, a água entre em contato com componentes elétricos, haja cheiro de queimado ou o alarme seja acionado novamente. Guarde a tela de alarme para suporte.
Por que não há gás nem laser?
A ausência de ambas as saídas indica um problema na sequência de disparo. Verifique o gatilho, a braçadeira, as entradas de segurança, o conector da tocha e o estado do controlador.
Verifique as entradas de disparo e de fixação de terra.
Observe a tela de monitoramento enquanto realiza o teste de disparo aprovado. Uma entrada estática sugere um circuito de segurança aberto, problema no contato da garra, falha no disparo ou problema na conexão externa. Desligue a alimentação antes de reconectar um plugue aprovado.
Verifique o conector externo da lanterna e o estado do controlador.
O movimento da máquina pode tensionar o conector ou o cabo da tocha. Inspecione o percurso externo em busca de esmagamentos, curvas acentuadas ou conexões soltas. A WISECUT recomenda um cabo de 10 m para a tocha de soldagem WT-W1500 e WT-W2000; os limites de curvatura da fibra são especificações separadas.
Por que o gás flui, mas o laser permanece desligado?
O fluxo de gás direciona o diagnóstico para a ativação do laser, o status da fonte, o resfriamento ou o cabo de comando.
Leia o status da fonte de laser e o código de alarme.
Anote o indicador de origem e o código exato antes de apagá-lo. Alarmes de temperatura, comunicação, habilitação e origem interna exigem ações diferentes. Reinicializações repetidas apagam informações úteis e podem atrasar o diagnóstico.
Verifique os parâmetros aprovados e o cabo de sinal.
Compare as configurações de potência, modo, ciclo de trabalho e varredura com a receita aprovada. Use o diagnóstico para confirmar o comando de emissão. Um técnico pode testar o caminho do sinal se a fonte permanecer inativa.
O resfriamento ou a falta de energia podem interromper a emissão de laser?
A proteção contra superaquecimento pode manter a fonte em modo de espera. A qualidade da energia e o aterramento também podem gerar alarmes ou operação instável.
Verificações do sistema de refrigeração a água
Para uma máquina de solda a laser refrigerada a água, leia o canal de alarme do chiller e inspecione o nível de água visível, o trajeto das mangueiras, o filtro, o estado da bomba e o espaço de ventilação. Utilize os limites de temperatura e vazão do modelo. Um alarme repetido requer diagnóstico técnico.
Verificações do sistema de refrigeração a ar
Um soldador a laser refrigerado a ar Utiliza um sistema de gerenciamento de calor independente. Mantenha as entradas e saídas especificadas desobstruídas, leia os avisos de temperatura e respeite os limites ambientais do modelo.
Verificações de energia reservadas a pessoal qualificado.
Os operadores podem comparar o alarme com a placa de identificação e o manual. A medição de tensão, a inspeção do painel e a verificação do aterramento de proteção exigem pessoal eletricista qualificado e o procedimento de bloqueio e etiquetagem do local.
Por que há luz guia vermelha, mas não há feixe de soldagem?
A luz guia vermelha confirma o circuito de mira. A saída principal ainda precisa de autorização de emissão, entradas de segurança normais, configurações válidas, aprovação de refrigeração e status de fonte pronta.
Após o desligamento completo, inspecione a lente protetora somente através do procedimento de manutenção aprovado e em uma área limpa. Manchas pretas, rachaduras ou contaminação exigem o processo de substituição especificado. Conectores de fibra e componentes ópticos internos requerem serviço especializado.
Por que a emissão de laser é fraca ou intermitente?
Uma saída fraca ou intermitente pode ser causada por um alarme, resfriamento instável, cabo solto, contaminação da lente, problemas no fornecimento de gás ou tensão no roteamento da fibra. Observe se o problema ocorre na inicialização, após a soldagem, durante o movimento ou em uma receita específica.
Registre as informações do controlador, indicadores de origem, visor do chiller, status do gás, receita e horário do evento. Esse registro mostra se a falha ocorreu devido a problemas de aquecimento, movimento, configurações ou conexão.
Quando devo entrar em contato com o suporte técnico?
As verificações externas terminam quando o diagnóstico atinge a fiação do gabinete, a óptica interna, os conectores de fibra, o reparo da fonte ou a medição elétrica.
|
Item de Evidência |
Exemplo |
Por que isso ajuda |
|
Identidade da máquina |
Modelo e número de série |
Conecta o estojo à fiação e ao manual corretos. |
|
Evidências de alarme |
Capturas de tela do controlador, da fonte e do resfriador. |
Preserva o estado de proteção exato. |
|
Ramo de sintomas |
Gás/sem laser ou luz vermelha/sem saída |
Estreita a cadeia de sinal |
|
Evento recente |
Movimentação, manutenção, troca de lentes ou evento de energia |
Identifica um ponto de partida útil |
|
Condição externa |
Fotos da braçadeira, plugues, mangueiras e rota do cabo |
Apresenta configuração e danos visíveis. |
Envie este pacote antes de substituir as peças. Ele fornece à equipe de serviço uma descrição precisa dos sintomas, da configuração da máquina e da sequência de eventos.
Conclusão: Transforme o registro de sintomas em uma decisão de serviço.
Uma máquina de solda a laser que não emite luz precisa de uma verificação baseada nos sintomas: entradas de segurança, gatilho e fixação, status da fonte, refrigeração, configurações aprovadas, cabos externos e óptica. O início da manutenção ocorre quando há alarmes repetidos, danos na fibra óptica, presença de água perto de componentes elétricos, necessidade de testes internos ou reparo da fonte.
A linha de máquinas de solda portáteis da WISECUT inclui modelos refrigerados a água e a ar. Seu programa de assistência técnica oferece suporte técnico remoto em inglês, treinamento, fornecimento de peças de reposição e suporte presencial agendado. Envie o modelo, capturas de tela de alarmes, informações sobre o controlador e o estado da fonte, o indicador de refrigeração, o status do gás, eventos recentes e fotos das conexões externas através do sistema. suporte técnico Assim, a próxima etapa de diagnóstico é compatível com a máquina.
FAQ
P1: Por que minha máquina de solda a laser mostra uma luz vermelha, mas não emite feixe de laser?
A: O ponto vermelho é um indicador de mira. A saída principal também requer permissão de emissão, intertravamentos normais, configurações válidas, aprovação de resfriamento e uma fonte de laser pronta. Verifique esses estados no controlador e no painel da fonte.
Q2: Um grampo de aterramento pode impedir o disparo de uma máquina de solda a laser?
A: Um grampo de aterramento pode fazer parte da entrada de segurança. Um contato condutor limpo, uma garra segura e um cabo externo intacto permitem que o controlador receba esse sinal. Consulte o manual da máquina para o teste do grampo.
P3: Um alarme de chiller pode fazer com que uma máquina de solda a laser fique sem luz?
R: Sim. Um sistema refrigerado a água pode reter a emissão de laser quando a proteção contra temperatura, nível, fluxo, bomba ou sensor for ativada. Registre o canal de alarme e inspecione apenas os itens acessíveis ao operador listados no manual.
Q4: Por que o gás de proteção flui enquanto o laser permanece desligado?
A: O fluxo de gás confirma uma etapa da sequência de disparo. Um alarme de fonte, um comando de emissão inativo, uma entrada de segurança aberta, proteção de resfriamento, configuração ou problema no cabo de sinal ainda podem manter o laser desligado.
Q5: Quais verificações de soldadores a laser exigem um técnico qualificado?
A: A fiação do painel, a medição de tensão, o teste de aterramento de proteção, os conectores de fibra, a óptica interna e o reparo da fonte de laser exigem pessoal qualificado. Os operadores podem registrar alarmes e inspecionar itens externos aprovados, conforme o manual do modelo.


