

Почему мой лазерный сварочный аппарат не излучает свет?
Время: 11 сентября 2026 г. Просмотр : 688
Если сварочный аппарат с лазерным излучением не излучает свет, отпустите курок и считайте показания контроллера, источника и системы охлаждения. Определите симптом: отсутствие газа и лазера, наличие газа и отсутствие лазера, красный направляющий свет без сварочного выхода, слабый выходной сигнал или прерывистый выходной сигнал.
Запишите код тревоги. Отключите питание, если обнаружите поврежденное волокно, воду рядом с электрическими компонентами, запах гари или повторяющуюся тревогу.
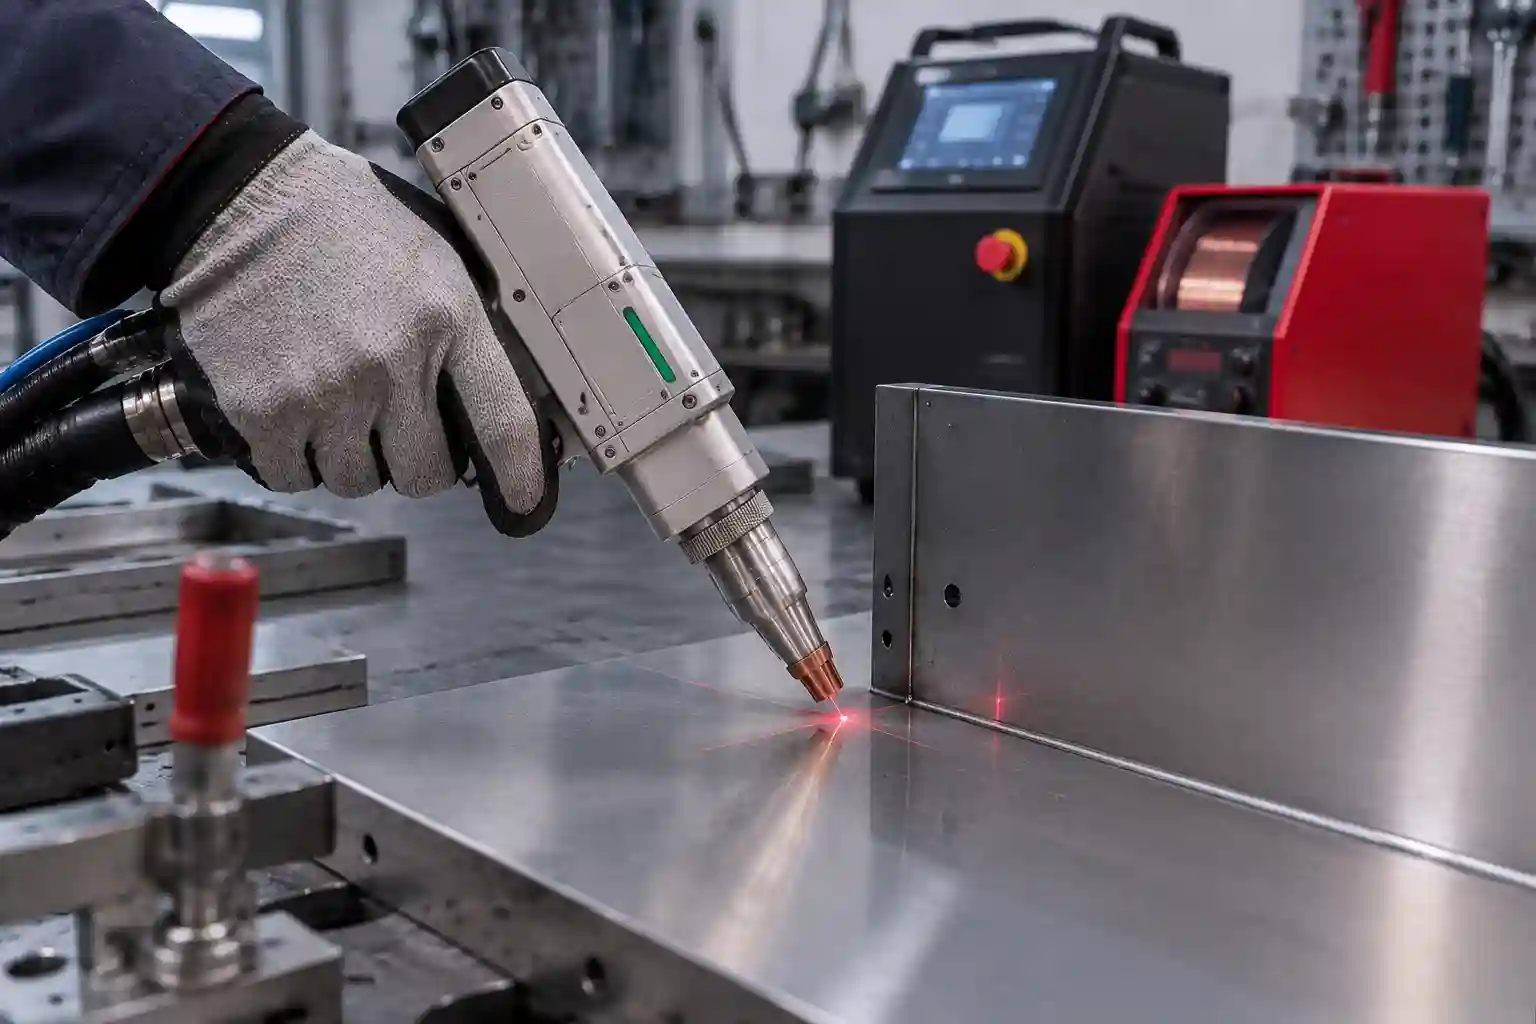
Что означает надпись «Нет света» на лазерном сварочном аппарате?
Операторы используют обозначение «нет света», означающее, что аппарат не производит сварочную энергию. Красный направляющий свет и основной сварочный лазер являются отдельными индикаторами.
Красный направляющий свет против основного лазерного излучения
Компания WISECUT указывает, что модели WT-W1500 и WT-W2000 оснащены системой индикации красным лазером и центральной длиной волны 1080 +/- 3 нм. ручная лазерная сварка машина модели. Состояние готовности источника, сигналы контроллера и утвержденная процедура тестирования подтверждают качество сварки.
Прямой обзор траектории лазерного луча может привести к облучению глаз и кожи лазерным излучением. Руководство OSHA по опасностям, связанным с лазерами. Рассматриваются опасности, связанные с воздействием луча, и меры контроля. Применяйте руководство по эксплуатации станка и местные правила.
Что показывают данные контроллера, состояния источника и расхода газа?
Поток газа подтверждает, что часть последовательности запуска сработала. На излучение по-прежнему влияют входные сигналы контроллера, контур безопасности, включение лазера, состояние готовности источника и защита системы охлаждения.
Лазерный сварочный аппарат не излучает свет: таблица быстрой диагностики
Сопоставьте видимый симптом с действиями по проверке, описанными в руководстве пользователя.
|
Симптом |
Вероятная область |
Проверка безопасности на первый взгляд |
Порог обслуживания |
|
Без газа и без лазера |
Схема запуска или защиты |
Считывание состояния входных сигналов триггера и зажима. |
После проверки внешних соединений ввод остается неактивным. |
|
Поток газа, лазер отсутствует. |
Включение источника или оповещение |
Запись состояния источника и контроллера |
Источник никогда не достигает состояния готовности |
|
Красный направляющий свет, сварочный выход отсутствует |
Команда, блокировка или источник |
Ознакомьтесь с разрешением на выбросы и информацией о тревогах. |
Сигнал тревоги возобновляется после подтвержденного сброса. |
|
Слабый результат |
Объектив, настройки, газ или источник |
Сравните утвержденный рецепт и осмотрите защитную линзу после выключения. |
Появляется предупреждение о повреждении объектива или наличии внутреннего источника проблемы. |
|
Прерывистый выход |
Охлаждение, электропитание, кабельная или оптоволоконная трасса |
Запишите время, сигнал тревоги и состояние оборудования. |
Повреждение волокна, нестабильная работа сигнализации или повторяющиеся прерывания появляются |
Таблица сужает круг следующих проверок. Тестирование шкафов, обход блокировок и работы с оптоволоконными разъемами требуют наличия квалифицированного персонала.
Какие проверки безопасности следует провести в первую очередь?
В цепи управления зажиганием участвуют устройства безопасности. Аварийная остановка, выключатель зажигания, защита доступа, сигнал заземления и состояние охлаждения — все это может влиять на выбросы.
Аварийная остановка, выключатель зажигания, дверные и предохранительные блокировки
Перед подключением разъема ознакомьтесь с информацией на экране. Подтвердите аварийную остановку, включение выключателя, защиту доступа и отображаемые параметры безопасности. Следуйте последовательности перезапуска, предусмотренной для данной модели. Обход блокировки отключает управление экспозицией.
Клемма заземления, триггер и внешние соединения
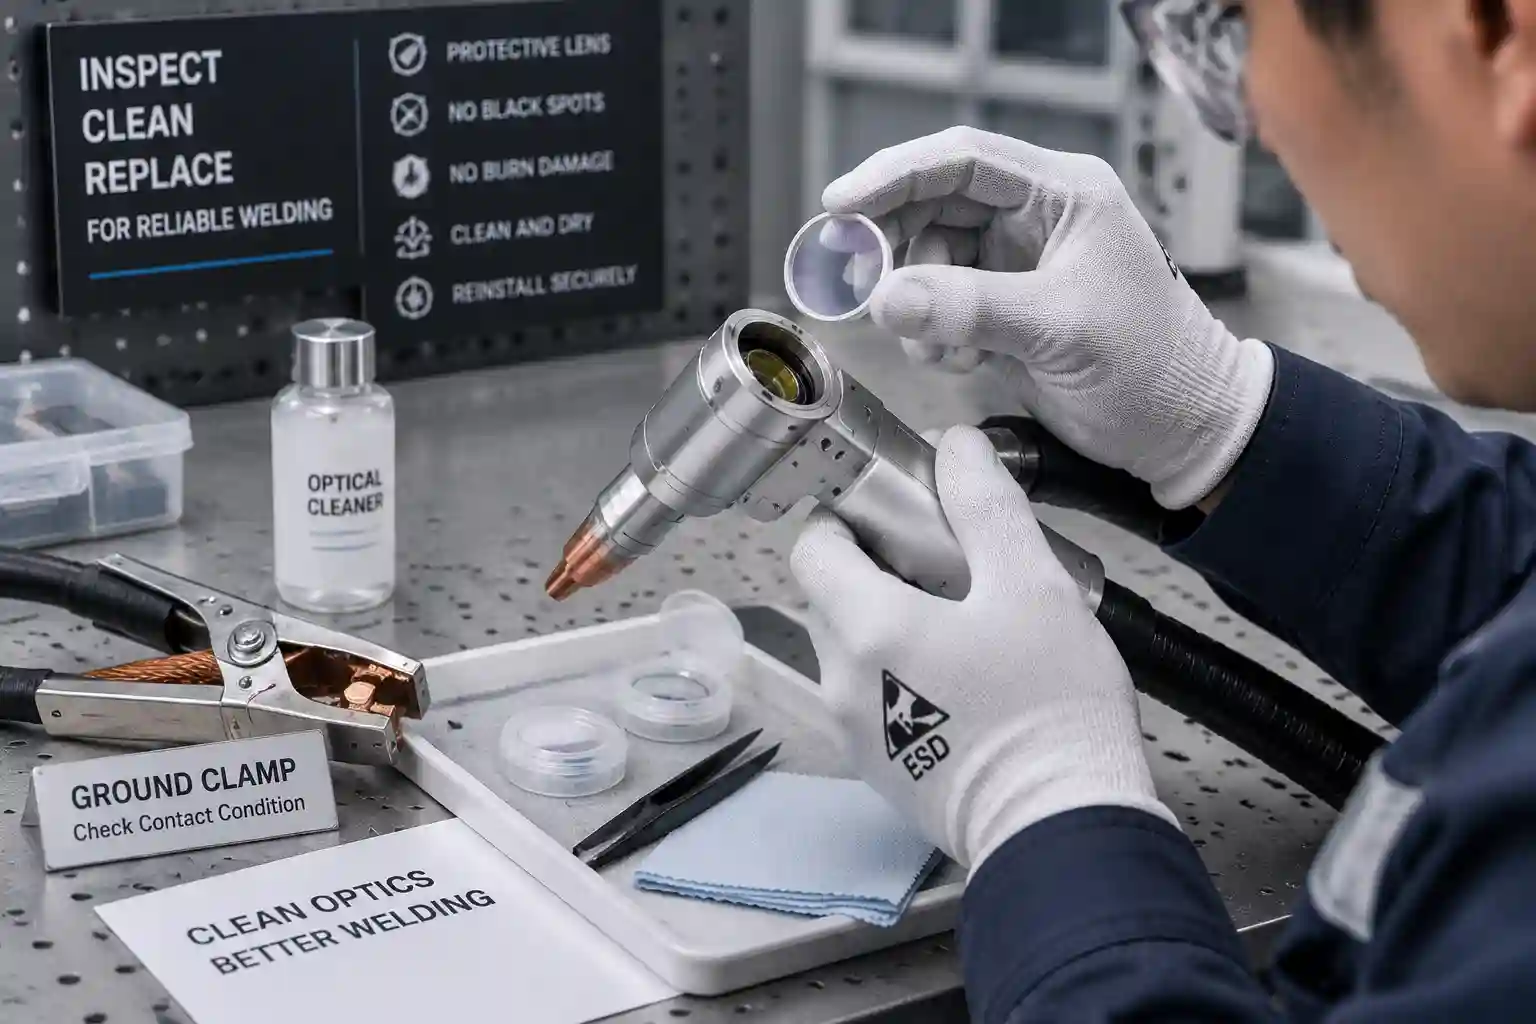
Установите заземляющий зажим на чистый проводящий металлический предмет. Краска, ржавчина, масло или неплотно прилегающая губка могут нарушить сигнал безопасности. При отключенном питании осмотрите утвержденные внешние вилки на наличие погнутых контактов или повреждений кабеля. Внутренние проверки должны проводиться квалифицированным персоналом.
Условия, требующие остановки производства.
При повреждении оболочки волокна, попадании воды на электрические компоненты, появлении запаха гари или повторном срабатывании сигнализации, необходимо отключить устройство от сети. Сохраните экран с информацией о тревоге для дальнейшего использования.
Почему нет ни газа, ни лазера?
Отсутствие обоих выходных сигналов указывает на неисправность в последовательности срабатывания. Проверьте состояние триггера, зажима, предохранительных входов, разъема горелки и контроллера.
Проверьте входы триггера и заземления.
Во время проведения утвержденного теста срабатывания следите за экраном мониторинга. Статический входной сигнал указывает на обрыв защитной петли, проблему с контактами зажима, неисправность срабатывания или проблему с внешним подключением. Перед повторной установкой утвержденной вилки выключите питание.
Проверьте состояние разъема внешнего фонаря и контроллера.
Движение оборудования может создавать нагрузку на разъем горелки или кабель. Проверьте внешний кабель на наличие повреждений, резких изгибов или неплотных соединений. Компания WISECUT предлагает 10-метровый кабель для сварочной горелки WT-W1500 и WT-W2000; пределы изгиба волокон указаны в отдельных технических характеристиках.
Почему газ течет, а лазер остается выключенным?
Поток газа направляет диагностику к точкам включения лазера, состоянию источника сигнала, охлаждению или управляющему кабелю.
Прочитайте состояние лазерного источника и код ошибки.
Перед сбросом запишите индикатор источника и точный код. Для сигналов тревоги, связанных с температурой, связью, включением и внутренним источником, требуются разные действия. Повторные сбросы стирают полезные данные и могут задержать диагностику.
Проверьте утвержденные параметры и сигнальный кабель.
Сравните параметры мощности, режима, коэффициента заполнения и сканирования с утвержденным алгоритмом. Используйте диагностику для подтверждения команды излучения. Если источник остается неактивным, техник может проверить тракт сигнала.
Может ли охлаждение или недостаток мощности остановить работу лазера?
Защита от перегрева может удерживать источник питания в режиме ожидания. Качество электропитания и заземление также могут вызывать срабатывание сигнализации или нестабильную работу.
Проверка системы водяного охлаждения
Для сварочного аппарата с лазерным охлаждением и водяным охлаждением необходимо считать показания аварийного канала чиллера и проверить видимый уровень воды, схему прокладки шлангов, фильтр, состояние насоса и вентиляционное пространство. Используйте температурные и расходные пределы, указанные для данной модели. Повторяющийся аварийный сигнал требует проведения сервисной диагностики.
Проверка системы воздушного охлаждения
Ан сварочный аппарат с лазерным охлаждением Используется отдельный контур управления теплоотводом. Следите за тем, чтобы указанные входные и выходные отверстия были свободны, ознакомьтесь с предупреждениями о перепадах температуры и соблюдайте температурные ограничения модели.
Проверка электропитания предназначена только для квалифицированного персонала.
Операторы могут сравнить сигнал тревоги с паспортной табличкой и инструкцией. Измерение напряжения, осмотр шкафа и проверка защитного заземления требуют наличия квалифицированного электротехнического персонала и соблюдения процедуры блокировки объекта.
Почему есть красный направляющий луч, но нет сварочного луча?
Красный индикатор подтверждает работоспособность схемы наведения. Для основного выхода по-прежнему требуется разрешение на выбросы, стандартные входные сигналы безопасности, корректные настройки, разрешение на охлаждение и готовность источника питания.
После полного выключения осматривайте защитную линзу только в соответствии с утвержденной процедурой технического обслуживания и в чистом помещении. Черные пятна, трещины или загрязнения требуют выполнения указанной процедуры замены. Для работы с волоконно-оптическими разъемами и внутренней оптикой требуется помощь квалифицированного специалиста.
Почему лазерный луч слабый или прерывистый?
Слабый или прерывистый выходной сигнал может быть связан с сигналом тревоги, нестабильным охлаждением, неплотным кабелем, загрязнением линзы, подачей газа или напряжением при прокладке оптоволокна. Обратите внимание, появляется ли он при запуске, после сварки, во время движения или в рамках одного рецепта.
Зафиксируйте данные с контроллера, индикаторы источника, дисплей чиллера, состояние газа, рецепт и время события. Эта запись показывает, связана ли неисправность с нагревом, движением, настройками или подключением.
В каких случаях следует обращаться в техническую поддержку?
Внешние проверки завершаются, когда диагностика затрагивает проводку шкафа, внутреннюю оптику, волоконно-оптические разъемы, ремонт источника сигнала или электрические измерения.
|
Доказательство |
Пример |
Почему это помогает |
|
Идентификатор машины |
Модель и серийный номер |
Обеспечивает связь корпуса с соответствующей проводкой и инструкцией. |
|
Тревожные свидетельства |
Скриншоты контроллера, источника и чиллерной установки |
Сохраняет точное состояние защиты. |
|
Ветвь симптомов |
Газ/нет лазера или красного света/нет выходного сигнала |
Сужает цепочку сигналов |
|
Недавнее событие |
Перемещение, техническое обслуживание, замена объектива или отключение питания |
Определяет полезную отправную точку |
|
Внешнее состояние |
Фотографии зажима, заглушек, шлангов и трассы прокладки кабеля. |
Демонстрирует видимую конструкцию и повреждения. |
Перед заменой деталей отправьте этот пакет документов. Он предоставит сервисной команде четкое описание неисправности, конфигурации оборудования и последовательности действий.
Заключение: Превратите запись о симптомах в решение о предоставлении услуги.
Если сварочный аппарат с лазерным излучением не излучает свет, необходимо провести проверку по симптомам: проверить предохранительные устройства, курок и зажим, состояние источника, систему охлаждения, утвержденные настройки, внешние кабели и оптику. Пороговое значение для обращения в сервисный центр начинается с повторяющихся сигналов тревоги, повреждения волокна, попадания воды вблизи электрооборудования, проведения внутренних испытаний или ремонта источника.
В линейку ручных сварочных аппаратов WISECUT входят модели с водяным и воздушным охлаждением. Описанный сервисный план включает удаленную техническую поддержку на английском языке, обучение, поставку запасных частей и организацию выездной поддержки. Отправьте модель, скриншоты аварийных сигналов, состояние контроллера и источника сигнала, информацию о системе охлаждения, состоянии газа, информацию о последних событиях и фотографии внешних подключений. техническая поддержка Таким образом, следующий этап диагностики соответствует аппарату.
Часто задаваемые вопросы
В1: Почему мой лазерный сварочный аппарат светит красным, но лазерный луч не появляется?
A: Красная точка — это индикатор наведения. Для работы основного выхода также требуется разрешение на излучение, стандартные блокировки, корректные настройки, разрешение на охлаждение и готовый лазерный источник. Проверьте эти состояния на панели контроллера и источника.
Вопрос 2: Может ли заземляющий зажим предотвратить срабатывание лазерного сварочного аппарата?
A: Заземляющий зажим может быть частью защитного сигнала. Чистый токопроводящий контакт, надежная зажимная губка и неповрежденный внешний кабель позволяют контроллеру принимать этот сигнал. Для проверки зажима следуйте инструкциям в руководстве по эксплуатации станка.
В3: Может ли срабатывание сигнализации чиллера привести к тому, что лазерный сварочный аппарат перестанет светить?
А: Да. В системе с водяным охлаждением лазерный луч может оставаться активным даже при срабатывании защиты от перегрева, перепадов уровня, перекачки, неисправности насоса или датчика. Запишите канал срабатывания сигнализации и проверяйте только те элементы, которые указаны в руководстве и доступны оператору.
Вопрос 4: Почему защитный газ циркулирует, когда лазер выключен?
A: Поток газа подтверждает один из этапов последовательности запуска. Сигнализация источника, неактивная команда излучения, обрыв защитного входа, защита от перегрева, проблемы с настройкой или сигнальным кабелем могут по-прежнему удерживать лазер выключенным.
В5: Какие проверки лазерного сварочного аппарата требуют участия квалифицированного специалиста?
A: Для монтажа проводки в шкафу, измерения напряжения, проверки защитного заземления, работы с волоконно-оптическими разъемами, внутренней оптикой и ремонта лазерных источников требуется квалифицированный персонал. Операторы могут регистрировать сигналы тревоги и проверять утвержденные внешние элементы в соответствии с руководством по эксплуатации модели.


