

Tabela de velocidades de corte a laser de fibra para aço carbono, aço inoxidável e alumínio.
Data: 18 de setembro de 2026 Visualizações: 519
Uma tabela de velocidade de corte a laser de fibra fornece uma taxa de avanço inicial para um determinado material e espessura. Ela não oferece uma configuração de produção universal. A potência do laser, a qualidade do material, a tolerância da chapa, o gás auxiliar, o bocal, a posição do foco, a cabeça de corte e o alvo de qualidade da borda influenciam o resultado. Use as faixas abaixo para planejamento e, em seguida, valide-as na máquina real com um cupom de teste.
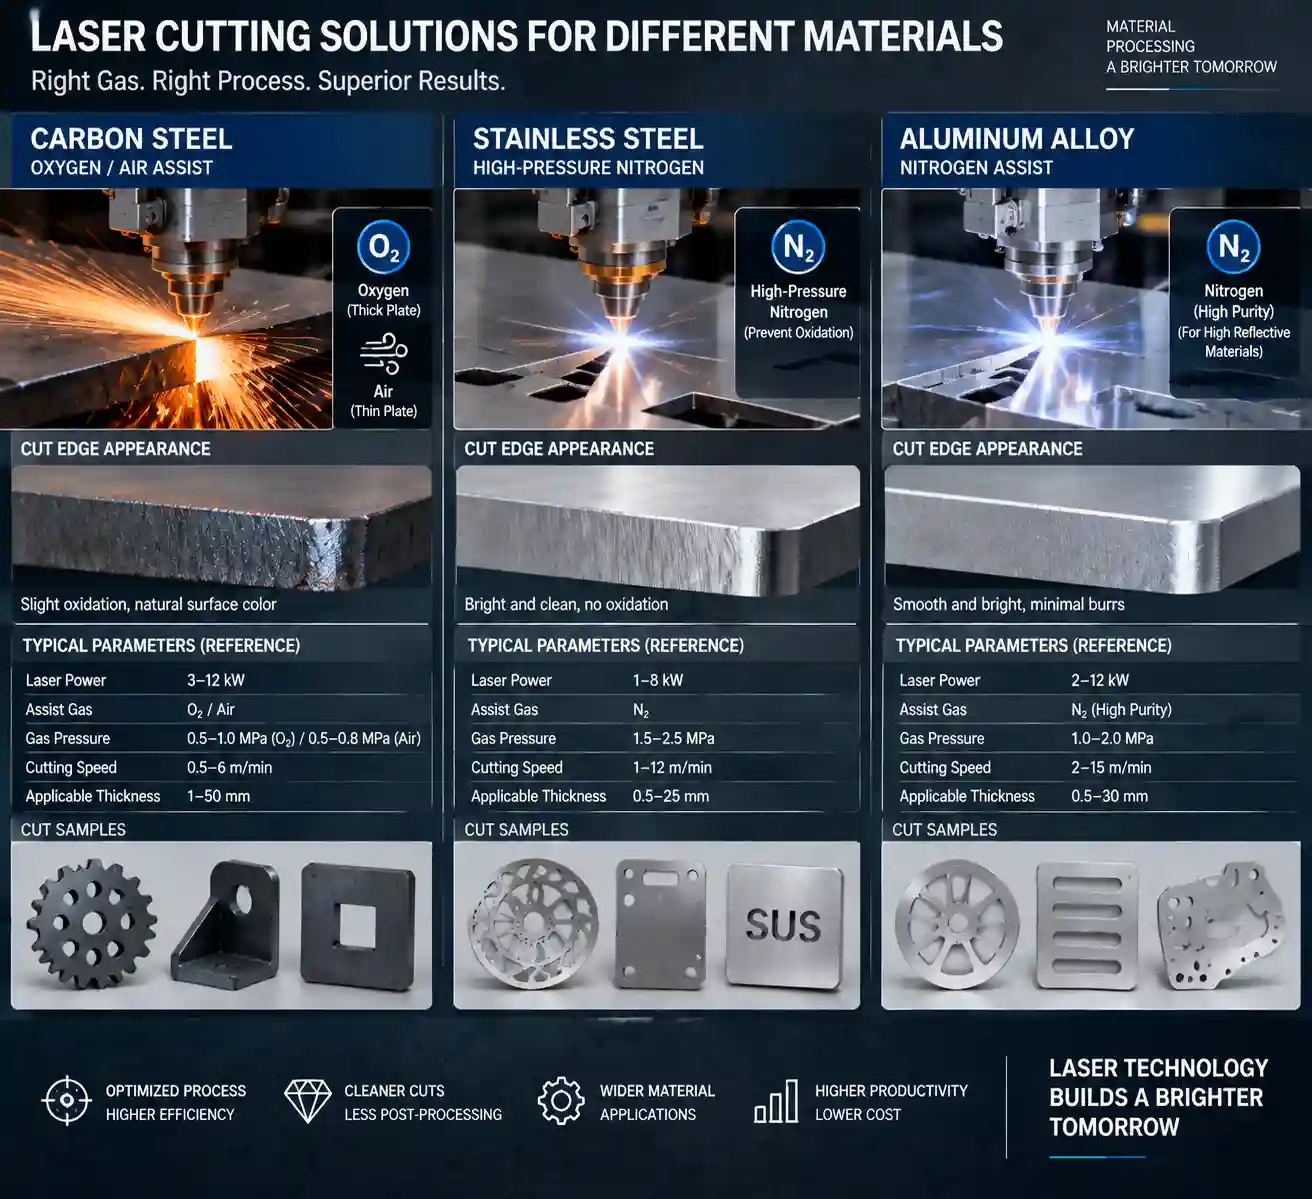
Como ler um gráfico de velocidade de corte a laser de fibra?
A velocidade de corte é a taxa de avanço enquanto o feixe está fundindo e ejetando o material. É diferente da velocidade máxima sem carga ou da velocidade de posicionamento da máquina. O tempo de perfuração, a aceleração, o controle de cantos e a geometria da peça também afetam a produção da peça finalizada.
Os gráficos geralmente agrupam os dados por potência do laser e espessura. Chapas finas podem ser cortadas com uma alta taxa de avanço, enquanto chapas mais grossas exigem mais energia por milímetro e uma taxa de avanço mais lenta. A mesma espessura nominal pode ser cortada de forma diferente dependendo da qualidade, da condição da superfície ou da refletividade.
Considere um gráfico publicado como uma janela de processo. Comece próximo ao meio da faixa sugerida, corte uma pequena linha de teste ou cupom e inspecione a penetração, a escória, a largura do corte e a tonalidade do calor antes de liberar um programa de produção.
Tabela de velocidades de referência para aço carbono, aço inoxidável e alumínio.
A tabela serve como referência geral para o planejamento de corte a laser de fibra em chapas planas. Os valores apresentados são faixas iniciais amplas; os resultados de produção exigem testes na máquina. Considera-se uma chapa limpa, uma cabeça de corte corretamente alinhada, suprimento de gás adequado e um padrão de qualidade apropriado para fabricação comum. Confirme a receita com o fornecedor da sua máquina.
|
Gás de material e assistência |
Grossura |
Classe de potência típica |
Faixa de velocidade inicial* |
|
Aço carbono, oxigênio ou ar |
1–3 mm |
1,5–3 kW |
3.000–10.000 mm/min |
|
Aço carbono, oxigênio |
4–8 mm |
3–6 kW |
1.200–4.500 mm/min |
|
Aço carbono, oxigênio |
10–16 mm |
6–12 kW |
500–1.800 mm/min |
|
Aço inoxidável, nitrogênio |
1–3 mm |
1,5–3 kW |
2.500–8.000 mm/min |
|
Aço inoxidável, nitrogênio |
4–8 mm |
3–6 kW |
900–3.500 mm/min |
|
Aço inoxidável, nitrogênio |
10–16 mm |
6–12 kW |
300–1.400 mm/min |
|
Alumínio, nitrogênio ou ar |
1–3 mm |
1,5–3 kW |
3.000–9.000 mm/min |
|
Alumínio, nitrogênio ou ar |
4–8 mm |
3–6 kW |
1.000–4.000 mm/min |
|
Alumínio, nitrogênio ou ar |
10–16 mm |
6–12 kW |
300–1.500 mm/min |
*Apenas estimativas de planejamento. A velocidade real depende da liga, refletividade, fonte de laser, diâmetro do bocal, foco, pressão e pureza do gás, estratégia de perfuração e qualidade de borda desejada. Um sistema de 20 kW pode processar materiais mais espessos, mas uma potência maior não torna todos os trabalhos com chapas finas proporcionalmente mais rápidos.
Para o aço carbono, o oxigênio adiciona uma reação exotérmica que favorece a penetração e pode reduzir o custo do gás. Nitrogênio ou ar podem ser selecionados quando a oxidação da superfície é importante. Geralmente, utiliza-se nitrogênio para proteger a lâmina da oxidação. O alumínio reflete mais energia e conduz o calor rapidamente, portanto, o foco, a condição do bico e a estabilidade da perfuração merecem atenção especial.
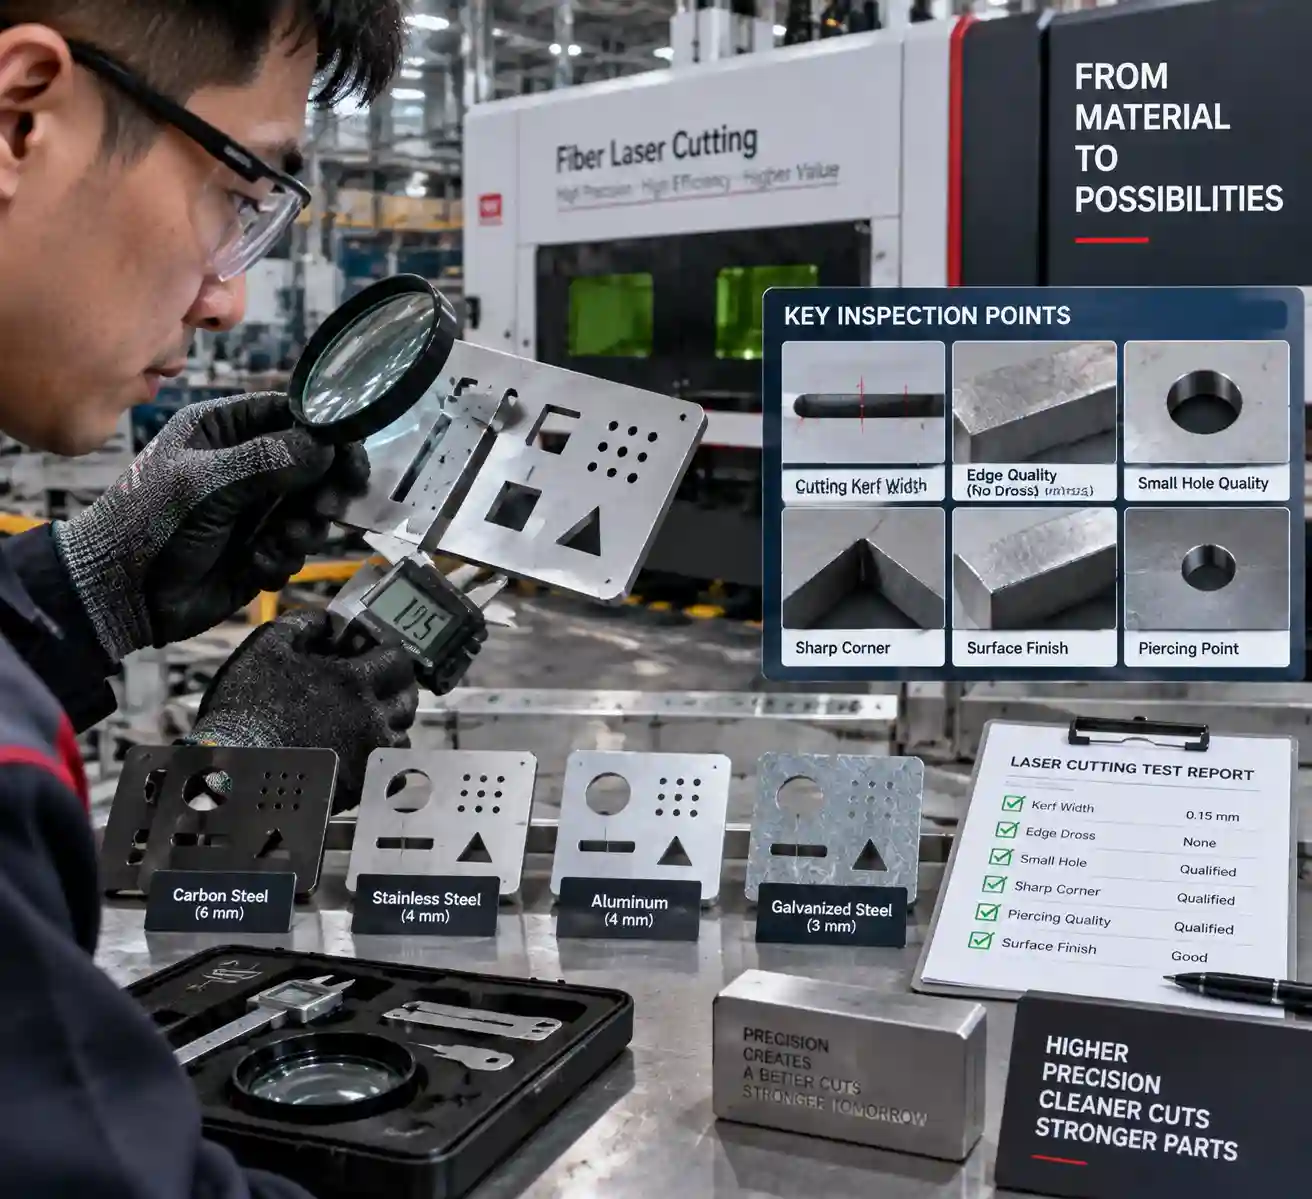
Parâmetros de corte a laser que alteram a velocidade no mundo real
Potência do laser e espessura do material
A potência define a energia disponível, enquanto a espessura determina a quantidade de material que precisa ser aquecida e expelida. Aumentar a potência pode ampliar a faixa de velocidade utilizável, especialmente em chapas de espessura média e alta. O foco e o fluxo de gás corretos continuam sendo essenciais. Selecione uma classe de potência com base na espessura que você corta diariamente e na gama completa de espessuras. Uma única exigência de espessura máxima é uma base incompleta para a seleção.
Gás auxiliar, bico e foco
O gás auxiliar remove o metal fundido da fenda de corte. O tipo de gás, a pressão, a pureza e o diâmetro do bocal influenciam a estabilidade do corte. Um bocal parcialmente obstruído pode produzir escória mesmo quando a velocidade programada é adequada. A posição do foco altera a densidade de energia ao longo da chapa; utilize a janela de processo do fabricante da cabeça de corte como referência inicial e registre cada ajuste.
Qualidade da borda, escória e entrada de calor
A velocidade é uma decisão que impacta tanto a qualidade quanto a produtividade. Se a taxa de avanço for muito alta, o feixe pode deixar pontes não cortadas, excesso de escória na parte inferior ou bordas ásperas. Se for muito baixa, a entrada de calor pode alargar a largura do corte, aumentar a descoloração e danificar detalhes pequenos. Cantos e contornos curtos exigem aceleração e potência específicas, portanto, um teste em linha reta não representa todas as peças.
Quando um valor no gráfico produzir resultados instáveis, altere uma variável de cada vez. Confirme a qualidade e a espessura da chapa, inspecione a janela de proteção e o bico, verifique o fornecimento de gás e, em seguida, ajuste a velocidade em pequenos incrementos. Registre as configurações com a temperatura do material, o gás, o bico, o foco e o resultado de qualidade.
Como ajustar a velocidade de corte na linha de produção?
- 1. Identifique a especificação exata do material, espessura, revestimento superficial e lote da chapa. 2. Confirme a potência do laser, a cabeça de corte, o tipo de bico, o diâmetro do bico e a referência de foco. 3. Ajuste o gás auxiliar recomendado e verifique a pressão na máquina e no regulador. 4. Corte um cupom de teste contendo uma linha reta, um pequeno furo e um canto. 5. Inspecione as bordas superior e inferior quanto à penetração, escória, estrias, rebarbas e coloração térmica. 6. Ajuste a velocidade ou a potência em pequenos incrementos e repita o processo com o mesmo cupom. 7. Salve a receita aprovada com a data, o material, a espessura, o gás, o bico, o foco e as anotações do operador.
Este registro reflete sua fonte, óptica, condição de manutenção e meta de qualidade. Quando a espessura de produção estiver próxima do limite da máquina, solicite um corte de teste do fornecedor e compare-o com o número do catálogo.
Escolhendo um laser de fibra para sua mistura de espessuras
Crie um histograma de espessura com base no seu trabalho dos últimos meses. Observe a porcentagem de chapas finas, chapas médias e trabalhos ocasionais com chapas grossas e compare a velocidade para essas espessuras diárias. Verifique também o tamanho da mesa, o método de carregamento, o ciclo de trabalho, a disponibilidade de gás, a extração e a capacidade do controlador de gerenciar a perfuração e o acompanhamento da altura.
A página oficial do produto da WiseCut lista a máquina de corte a laser de fibra de alta potência WT-12025 com cobertura total, com uma faixa de potência de laser de 6.000 a 30.000 W, sistema de controle FSCUT8000E e cabeçote de foco automático BOCI BLT662. A página lista 120 m/min como velocidade máxima de operação sem carga, uma especificação de posicionamento que difere da velocidade de corte do material. Também descreve aplicações para aço inoxidável, aço carbono, aço liga, ligas de alumínio, chapa galvanizada, chapa de zinco aluminizado, outras chapas metálicas e tubos de aço.
A mesma página apresenta diferentes valores de espessura máxima em sua descrição e especificações. Considere esses valores como específicos para cada modelo e condição de teste, e confirme-os por escrito. Para opções de produto e escopo da máquina, consulte o máquinas de corte a laser de fibra categoria e o máquina de corte a laser de fibra de alta potência com cobertura total página.
Conclusão: Transforme um gráfico em uma receita de corte comprovada.
Uma tabela de velocidades de corte a laser de fibra ajuda a estimar a classe de potência e a configuração inicial para testes. A receita de produção é obtida a partir de testes controlados que consideram o material, o gás, o bocal, o foco, a geometria e o padrão de borda. É importante manter a velocidade de corte separada da velocidade da máquina sem carga e da espessura máxima.
A WISECUT BEIJING WISECUT LTD oferece máquinas de corte a laser de fibra com classes de potência configuráveis e opções documentadas de controle e cabeçote de corte. Ao comparar máquinas, envie ao fornecedor as especificações do material, a variação diária de espessura, o tamanho da chapa, a preferência de gás, a qualidade de borda desejada e arquivos de amostra. Equipe de contato da WiseCut Assim, é possível confirmar uma configuração adequada e identificar quais especificações de velocidade e espessura exigem um corte de teste.
FAQ
Q1: Qual a melhor velocidade de corte para aço carbono em um laser de fibra?
A: Não existe um valor ideal único. Comece com a faixa de valores recomendada na tabela para a espessura e potência desejadas e, em seguida, ajuste o fluxo de oxigênio ou ar, o foco e a velocidade de acordo com a penetração e a formação de resíduos na folha de impressão.
Q2: Por que o aço inoxidável requer parâmetros de corte a laser diferentes?
A: O aço inoxidável geralmente utiliza nitrogênio para limitar a oxidação e proteger o aspecto das bordas. Sua liga, espessura, pureza do gás, bocal e foco alteram a faixa de velocidade utilizável, portanto, uma receita para aço carbono não deve ser copiada diretamente.
Q3: A mesma tabela de velocidade do laser de fibra pode ser usada para alumínio?
A: Use fileiras específicas para alumínio como ponto de partida. A refletividade e a alta condutividade térmica afetam a perfuração e a remoção de calor, portanto, valide o alinhamento do bico, o foco, o gás e a velocidade com um cupom.
Q4: A velocidade de deslocamento de uma máquina de 120 m/min é igual à sua velocidade de corte?
A: Não. A velocidade de 120 m/min sem carga, indicada, descreve o movimento da cabeça durante o posicionamento. A velocidade de corte do material é menor e depende da espessura, potência, gás, geometria e requisitos de qualidade da borda.
Q5: Como verificar o valor de um gráfico de velocidade antes da produção?
A: Corte um cupom repetível usando o material e a espessura exatos, inspecione a penetração e a condição da borda, ajuste um parâmetro de cada vez e salve a receita aprovada com o gás, o bico, o foco e a data.


