

Soldagem a laser versus soldagem TIG: qual é a melhor opção para chapas metálicas?
Data: 11 de setembro de 2026 Visualizações: 531
Para soldagem de chapas metálicas, a escolha entre laser e TIG depende da distância entre as peças, do controle de temperatura, da aparência final e das necessidades de produção. A soldagem a laser é mais indicada para juntas repetidas com precisão, enquanto a TIG oferece melhor controle para reparos, cantos e pequenos lotes. A soldagem MIG também deve ser considerada quando a junta requer deposição de material de enchimento ou quando as peças apresentam uma distância maior entre si.
O desenho da peça define a decisão. Uma junta reta no gabinete, uma flange de retorno curta e uma aba de montagem espessa criam diferentes condições de acesso e temperatura.
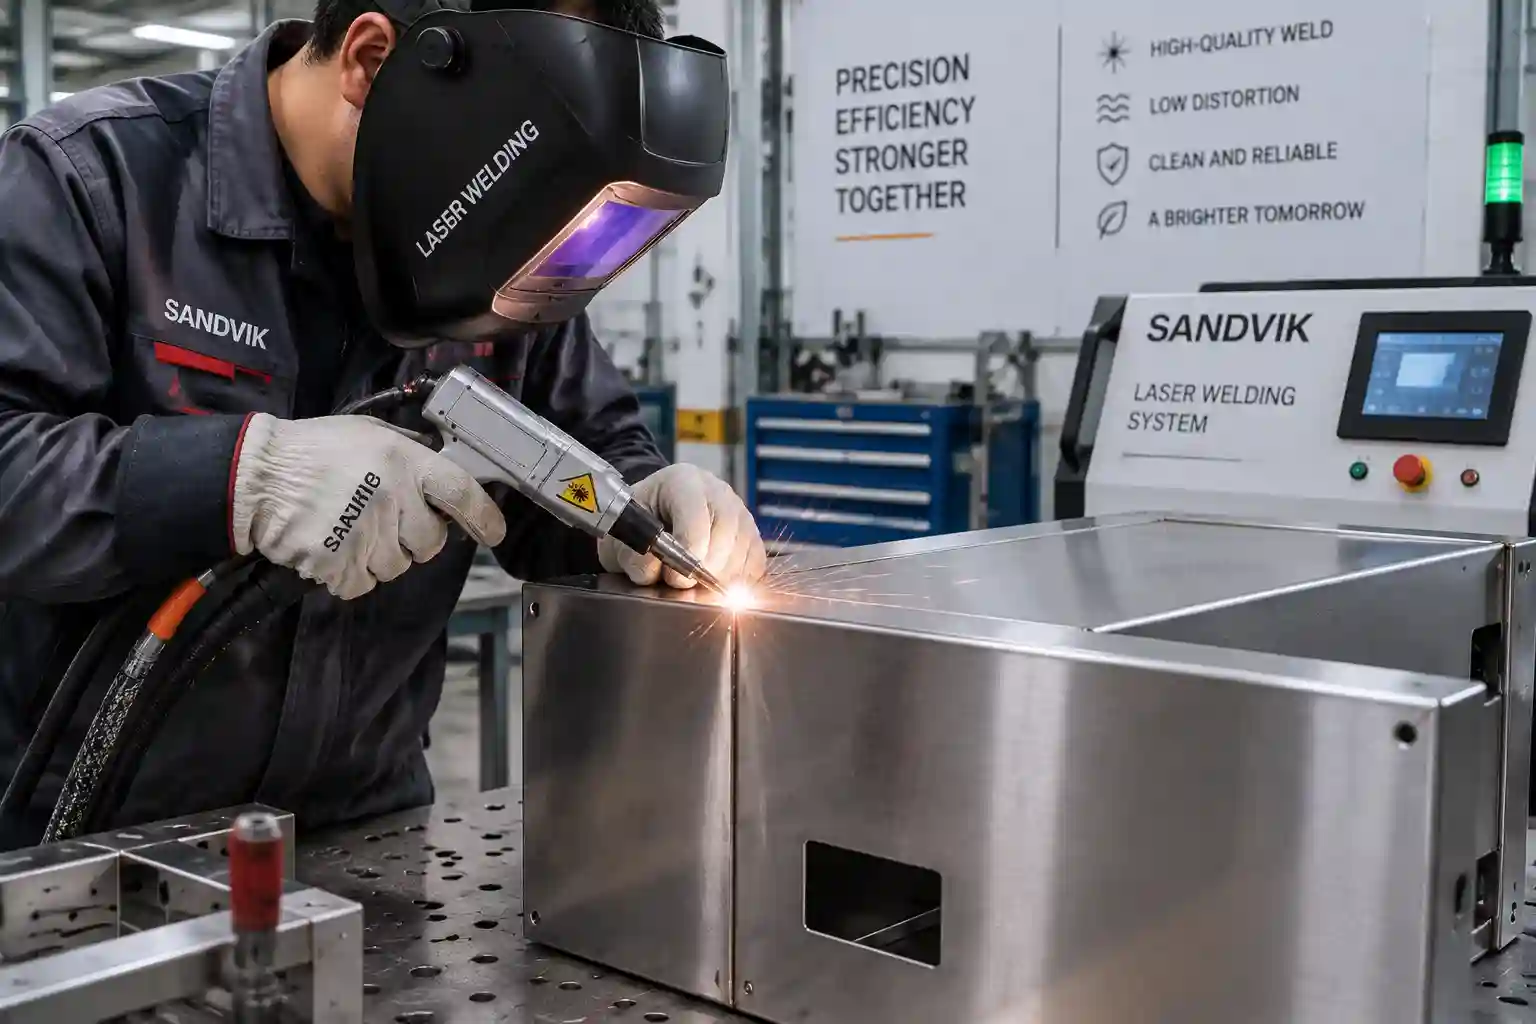
Soldagem a laser versus soldagem TIG: uma resposta rápida sobre chapas metálicas
Selecione por família de peças. Duas peças de aço inoxidável podem exigir processos diferentes devido às diferenças em suas juntas, fixações e superfícies visíveis.
|
Fator |
Soldagem a laser |
Soldagem TIG |
Soldagem MIG |
|
Calor e distorção |
Fonte de calor concentrada e zona aquecida estreita |
Controle manual do arco com distribuição de calor mais ampla. |
Aquecimento por arco com deposição contínua de arame |
|
Ajuste |
Espaçamento controlado entre as juntas e fixação estável. |
O soldador pode responder a variações locais. |
A liga metálica de enchimento suporta folgas maiores. |
|
Aparência |
Possibilidade de juntas estreitas em partes visíveis da chapa |
Conta controlada por mãos habilidosas |
Contas e respingos podem adicionar um toque final ao trabalho. |
|
Planejamento de espessura |
Potência, material, junta, fio, gás e resultado do teste |
Acesso do soldador, controle de calor e escolha do material de enchimento |
Taxa de deposição, volume da junta e fonte de energia |
|
Verificação principal de compra |
Resfriamento, alimentação do fio, configuração de segurança e resultado da amostra. |
Habilidade de soldador, material de enchimento, acesso ao maçarico e gás. |
Alimentador de arame, controle de respingos, fonte de energia e gás. |
Utilize a tabela como filtro. A aprovação final deve ser feita a partir de uma amostra produzida com o material, a espessura, a junta e a faixa de folga esperada especificados.
Como funcionam as soldagens a laser, TIG e MIG?
Cada processo funde o metal e permite que a zona fundida se solidifique, formando uma junta. O fornecimento de calor e a adição de material de enchimento definem o método de trabalho.
A soldagem a laser direciona um feixe concentrado para a junta. Com um sistema portátil, o operador move a cabeça enquanto a máquina controla a saída do laser, o gás de proteção, as configurações do feixe e a alimentação opcional do arame. Uma fixação estável e uma folga consistente criam um caminho repetível. A precisão de corte e dobra a montante torna-se parte do resultado da soldagem.
A soldagem TIG utiliza um eletrodo de tungstênio não consumível para criar um arco. O soldador controla manualmente o ângulo da tocha, a velocidade de deslocamento, o calor e a vareta de solda. Esse controle é ideal para cordões curtos, reparos e geometrias que variam ao longo da junta.
Na soldagem MIG, um eletrodo de arame é alimentado continuamente através da tocha. O arame conduz o arco e fornece o metal de adição, permitindo que o processo forme um cordão de solda maior e preencha o volume da junta. Em uma superfície de chapa metálica visível, o plano de produção deve incluir o controle de respingos, o acabamento do cordão e qualquer desbaste necessário antes da pintura ou do acabamento.
Qual processo controla a distorção, a resistência e a espessura?
Chapas finas reagem rapidamente ao calor. Uma fonte de calor a laser concentrada limita a área aquecida e pode ajudar um painel plano a manter sua forma quando a junta e a fixação estão estáveis. A soldagem TIG oferece ao operador um controle preciso na poça de fusão, enquanto uma longa solda manual retém o calor no painel por mais tempo. Para portas, tampas, armários e gabinetes, esse tempo costuma ser tão importante quanto a espessura nominal do material.
A resistência da solda resulta de todo o procedimento: projeto da junta, penetração, material base, material de adição, gás de proteção, parâmetros e inspeção. Juntas sobrepostas e juntas de topo requerem parâmetros distintos. Registre o tipo e diâmetro do arame, o gás utilizado, a geometria da amostra e o método de inspeção no relatório de amostra de solda. Esse registro fornece às equipes de aceitação mais evidências do que apenas uma fotografia da junta.
Os valores de espessura publicados exigem a mesma disciplina. O WISECUT lista os Máquina de solda a laser portátil WISECUT como uma série WT-W com uma faixa de potência de 1000-6000 W e uma espessura máxima de soldagem listada de 14 mm. Use 14 mm como um valor inicial de planejamento. O material aplicável, o tipo de junta, o arame, o gás de proteção, o sistema de refrigeração e o teste de aceitação ainda precisam ser confirmados pelo fornecedor.
Soldagem a laser versus soldagem MIG: quando a soldagem MIG é a melhor opção?
A questão da soldagem a laser versus soldagem MIG geralmente surge quando uma oficina trabalha tanto com peças de chapa expostas quanto com montagens estruturais. A soldagem MIG fornece metal de adição continuamente, o que é adequado para suportes, estruturas e juntas que necessitam de formação de cordão de solda. Montagens pintadas ou fechadas também podem permitir a realização de esmerilhamento e acabamento durante o processo.
A soldagem a laser funciona melhor quando o corte, a dobra e a fixação produzem uma junta repetível. Em uma oficina mista, a folha de roteamento pode atribuir juntas com acabamento estável à soldagem a laser e juntas com excesso de material de enchimento à soldagem MIG. A peça e o procedimento aprovado definem o limite.
Quais são os requisitos de segurança e instalação que os compradores devem verificar?
A segurança deve estar incluída no pacote de orçamento. Uma célula de soldagem a laser apresenta riscos relacionados ao feixe de luz e à luz refletida, além de fumos de soldagem, gás de proteção, material quente e risco de incêndio.
Solicite ao fornecedor a classe do laser, as especificações dos óculos de proteção, o projeto da tela ou da estrutura de proteção, os dispositivos de intertravamento, os avisos de segurança e os procedimentos de segurança do trabalho. A avaliação das instalações deve abranger a extração de fumos, o controle de acesso, o armazenamento de tochas, o manuseio de gases e o treinamento dos operadores. Materiais refletivos exigem um projeto que leve em consideração reflexos dispersos e a possível exposição dos olhos ou da pele.
O Visão geral das normas da OSHA para soldagem, corte e brasagem Reúne normas de soldagem dos EUA, informações sobre riscos e recursos de controle. Compradores globais podem usá-lo como referência de planejamento e, em seguida, aplicar as normas do país de destino, o manual da máquina e a avaliação de riscos do local.
Como escolher uma máquina de solda a laser para chapas metálicas?
Prepare a solicitação de cotação com base em peças reais. Envie desenhos, amostras moldadas, especificações dos materiais, espessura, junta, folga esperada, comprimento da solda, acabamento desejado, volume e requisitos de inspeção. A variação da dobra altera o ponto de contato da junta.
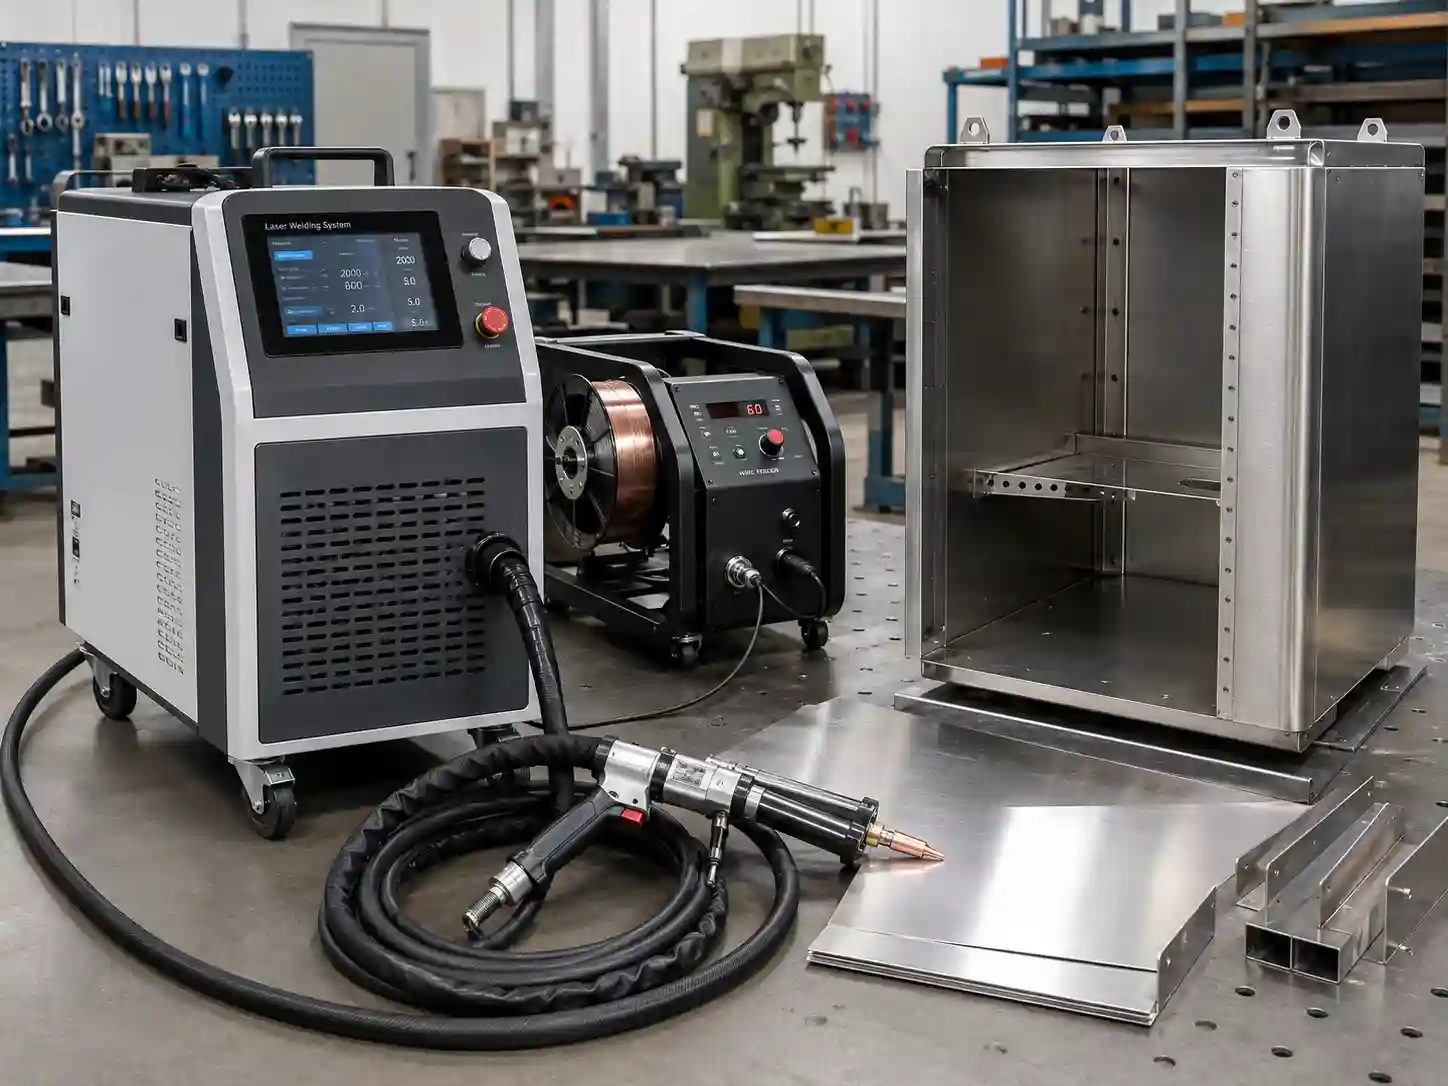
Em seguida, ajuste a configuração da máquina a esse trabalho. A WISECUT oferece máquinas de soldagem a laser portáteis Com opções de refrigeração a água e a ar. As especificações dos modelos WT-W1500 e WT-W2000 listam potência nominal de 1500 W e 2000 W, respectivamente, comprimento de onda central de 1080 ± 3 nm, interface de saída de fibra óptica QBH, cabo de tocha de soldagem de 10 m, proteção coaxial contra gases e largura de cordão de solda ajustável de 0 a 6 mm. Os diâmetros de alimentação de arame listados são 0,8 mm, 1,0 mm, 1,2 mm e 1,6 mm para arame de alumínio, aço carbono e aço inoxidável.
O sistema de refrigeração afeta o layout da máquina e o escopo do orçamento. Compradores que trabalham com uma planta compacta podem analisar um máquina de soldagem a laser com resfriamento a ar incluindo modelos refrigerados a água. Solicite ao fornecedor que especifique o método de refrigeração, as condições de operação, os requisitos elétricos e os equipamentos incluídos no modelo proposto.
Uma solicitação de cotação completa deve abranger também o alimentador de arame, gás de proteção, cabo da tocha, EPIs, telas de proteção, sistema de extração de fumos, consumíveis, treinamento, peças de reposição, garantia, assistência técnica e requisitos elétricos do país de destino. Solicite um relatório de amostra de soldagem com parâmetros e resultados da inspeção. Isso fornece às equipes de compras, produção e qualidade um registro de aceitação comum.
Conclusão: Tome a decisão com a peça em mãos.
A escolha entre soldagem a laser e soldagem TIG depende do tipo de peça a ser soldada. A soldagem a laser é ideal para montagens de chapas com encaixe preciso, zona de aquecimento estreita e juntas repetidas. A soldagem TIG é indicada para reparos, alterações geométricas e trabalhos que exigem controle manual da poça de fusão. Já a soldagem MIG é indicada para juntas que requerem deposição contínua de material de enchimento e formação de cordão.
A opção mais adequada da WISECUT é a linha de soldagem a laser portátil WT-W, com detalhes publicados sobre potência, alimentação de arame, cabo da tocha, largura da solda e configuração de resfriamento. Envie o desenho, a especificação do material, a espessura, a junta, a tolerância de folga, o comprimento da solda, o acabamento desejado, o método de inspeção, o volume, a fonte de alimentação e o esquema de segurança. A WISECUT poderá usar essas informações para discutir a configuração da máquina e definir o escopo da soldagem de amostra antes da compra.
FAQ
P1: A soldagem a laser é melhor que a soldagem TIG para chapas metálicas?
A: A soldagem a laser é adequada para juntas de chapas repetíveis com encaixe controlado e requisitos de acabamento definidos. A soldagem TIG oferece ao soldador qualificado controle direto da poça de fusão para reparos, juntas curtas e complexas e lotes pequenos e variados. Avalie os dois processos na junta real e em uma amostra aprovada.
P2: A soldagem a laser é tão resistente quanto a soldagem TIG?
A: A soldagem a laser pode produzir uma junta de chapa metálica resistente quando o procedimento proporciona a penetração e a integridade necessárias. A resistência depende do projeto da junta, do material, do material de adição utilizado, do gás de proteção, dos parâmetros e dos critérios de inspeção. Inclua esses itens no relatório de amostra de solda antes de aprovar o processo.
Q3: Qual a espessura máxima que uma soldadora a laser consegue soldar?
R: A espessura aplicável depende da potência do laser, do material, do projeto da junta, da alimentação do arame, do gás de proteção, do resfriamento e do teste de aceitação. A WISECUT publica uma espessura máxima de soldagem de 14 mm para a linha de máquinas de solda a laser portáteis WT-W. Confirme esse valor com base no material e na junta específicos do seu projeto.
Q4: Quando a soldagem MIG é uma opção melhor do que a soldagem a laser?
A: A soldagem MIG é uma opção prática para juntas que exigem deposição contínua de material de enchimento, formação de cordão ou acomodação de folgas maiores. Inclua etapas de controle de respingos e acabamento no plano de produção quando a superfície soldada permanecer visível.
Q5: O que os compradores devem testar antes de comprar uma máquina de solda a laser?
A: Utilize o material real, espessura, junta, faixa de folga, dispositivo de fixação, gás de proteção, arame e comprimento da solda. Registre a aparência, penetração, distorção, retrabalho, parâmetros e resultados da inspeção. A amostra aprovada torna-se então uma referência concreta para o processo de cotação e aceitação.


