

Лазерная сварка против аргонодуговой сварки: что лучше для листового металла?
Время: 11 сентября 2026 г. Просмотров: 532
При сварке листового металла выбор между лазерной и TIG-сваркой зависит от зазора между деталями, контроля температуры, конечного результата и производственных потребностей. Лазерная сварка лучше всего подходит для точных повторяющихся швов, в то время как TIG-сварка обеспечивает лучший контроль при ремонте, сварке углов и сварке небольших партий. MIG-сварка относится к той же категории, когда для соединения требуется нанесение присадочного материала или детали имеют больший зазор.
Решение принимается на основе чертежа детали. Прямой шов корпуса, короткий возвратный фланец и толстый монтажный выступ создают различные условия доступа и нагрева.
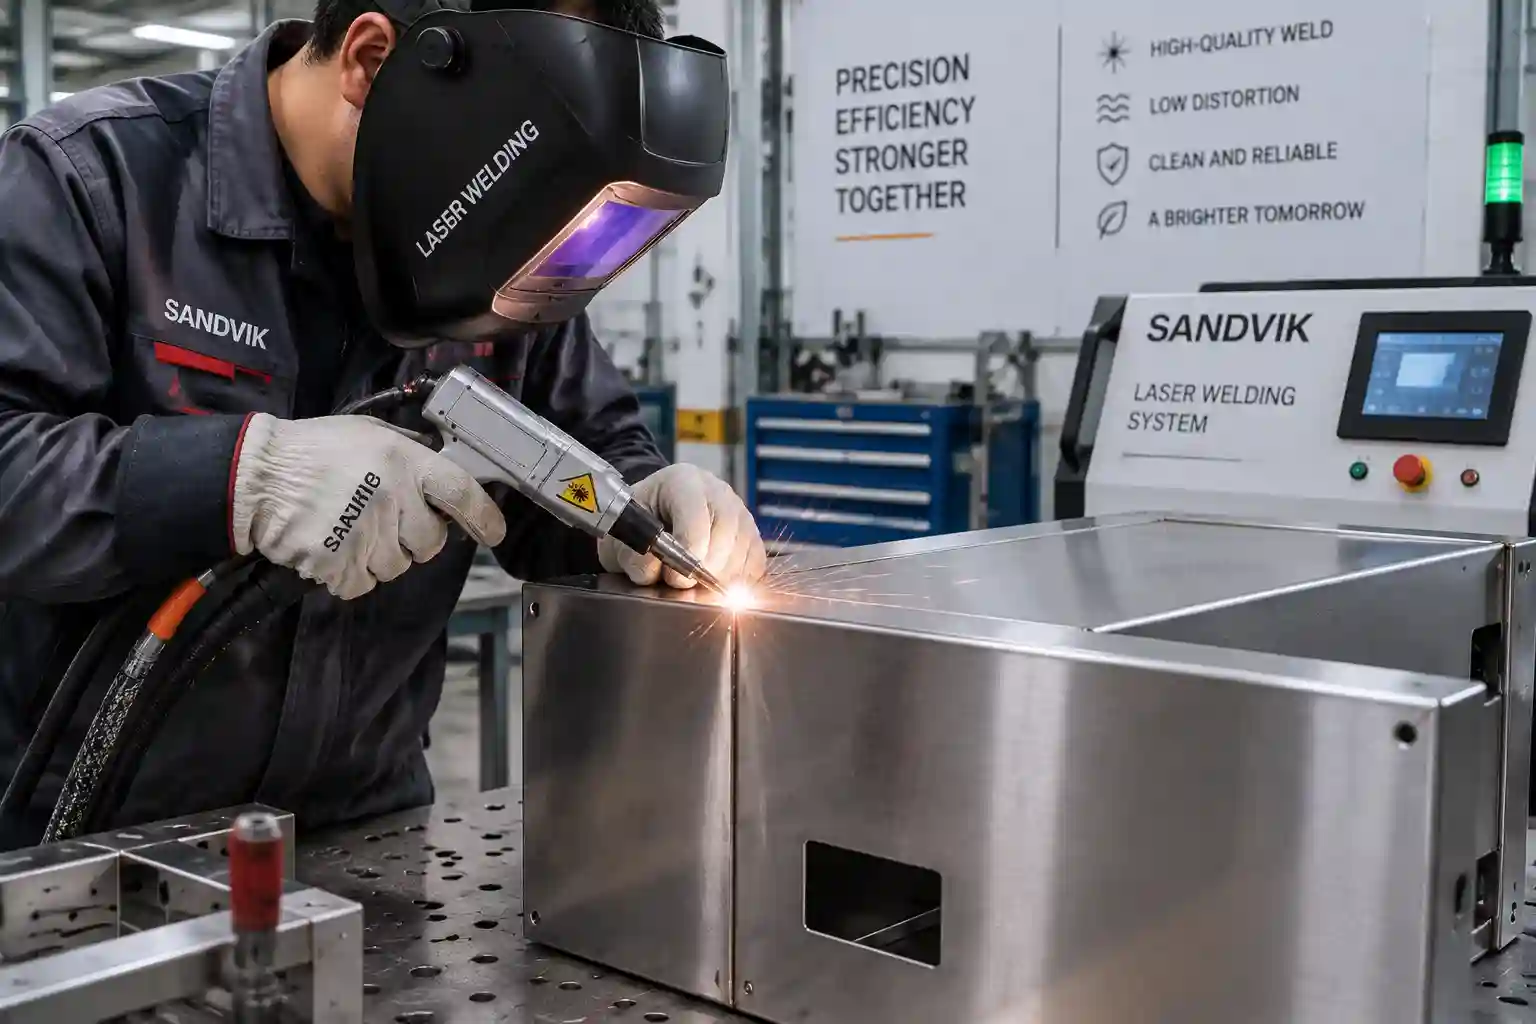
Лазерная сварка против аргонодуговой сварки: быстрый ответ по листовому металлу.
Выбирайте по семейству деталей. Для двух деталей из нержавеющей стали могут потребоваться разные технологические процессы, поскольку их соединения, крепления и видимые поверхности различаются.
|
Фактор |
Лазерная сварка |
Сварка TIG |
Сварка MIG |
|
Нагрев и деформация |
Концентрированный источник тепла и узкая зона нагрева |
Ручное управление дугой с более широким распределением тепла. |
Дуговой нагрев с непрерывным наплавлением проволоки |
|
Подгонка |
Контролируемый зазор в соединении и стабильная фиксация. |
Сварщик может реагировать на местные изменения. |
Присадочный металл обеспечивает более широкие зазоры. |
|
Появление |
Возможность образования узких швов на видимых участках листового материала. |
Контролируемый результат в умелых руках. |
Брызги и капельная обработка могут добавить завершающий штрих. |
|
Планирование толщины |
Мощность, материал, соединение, провод, газ и результат испытаний |
Доступ к сварщику, контроль температуры и выбор присадочного материала. |
Скорость осаждения, объем соединения и источник питания |
|
Основной контрольный платеж |
Охлаждение, подача проволоки, настройка безопасности и результат анализа образца. |
Квалификация сварщика, присадочный материал, доступ к горелке и газ. |
Устройство подачи проволоки, система контроля разбрызгивания, источник питания и газ |
Используйте таблицу в качестве фильтра. Окончательное утверждение должно основываться на образце, изготовленном из указанного материала, толщины, типа соединения и ожидаемого диапазона зазоров.
Как работают лазерная, TIG и MIG сварка?
На каждом этапе процесса металл плавится, и расплавленная зона затвердевает, образуя соединение. Способ обработки определяется подачей тепла и добавлением присадочного материала.
Лазерная сварка направляет концентрированный луч в шов. При использовании ручной системы оператор перемещает головку, в то время как аппарат управляет мощностью лазера, защитным газом, настройками луча и, при необходимости, подачей проволоки. Стабильное крепление и постоянный зазор обеспечивают повторяемость траектории. Точность резки и гибки на входе также влияет на результат сварки.
В TIG-сварке для создания дуги используется неплавящийся вольфрамовый электрод. Сварщик вручную регулирует угол наклона горелки, скорость перемещения, температуру и присадочный пруток. Такой контроль подходит для коротких швов, ремонтных работ и изменения геометрии соединения.
В процессе MIG-сварки проволочный электрод непрерывно подается через горелку. Проволока создает дугу и подает присадочный металл, что позволяет создавать более широкий валик и заполнять объем шва. На видимой поверхности листового металла план производства должен включать контроль разбрызгивания, обработку валика и любую необходимую шлифовку перед покраской или финишной обработкой.
Какой процесс контролирует деформацию, прочность и толщину?
Тонкий лист быстро реагирует на нагрев. Концентрированный лазерный источник тепла ограничивает зону нагрева и помогает плоской панели сохранять свою форму при стабильном соединении и креплении. TIG-сварка обеспечивает оператору точный контроль в сварочной ванне, а длинный ручной шов дольше сохраняет тепло в панели. Для дверей, крышек, шкафов и корпусов это время часто имеет такое же значение, как и номинальная толщина материала.
Прочность сварного шва определяется всей процедурой: конструкцией соединения, глубиной проплавления, основным материалом, присадочным материалом, защитным газом, параметрами и контролем качества. Для нахлесточного и стыкового соединений требуются отдельные окна параметров. В отчете о сварном шве необходимо зафиксировать тип и диаметр проволоки, газ, геометрию образца и метод контроля качества. Эта запись предоставляет группам приемки больше доказательств, чем одна только фотография шва.
К опубликованным данным о толщине требуется тот же подход. WISECUT приводит список... Ручной лазерный сварочный аппарат WISECUT Серия WT-W имеет диапазон мощности 1000-6000 Вт и заявленную максимальную толщину сварки 14 мм. Используйте 14 мм в качестве исходного значения для планирования. Информация о применимом материале, типе соединения, проволоке, защитном газе, системе охлаждения и результатах приемочных испытаний еще требует подтверждения от поставщика.
Лазерная сварка против MIG-сварки: когда MIG-сварка предпочтительнее?
Вопрос о сравнении лазерной и MIG-сварки обычно возникает, когда цех работает как с видимыми листовыми деталями, так и с несущими конструкциями. MIG-сварка обеспечивает непрерывную подачу присадочного металла, что подходит для кронштейнов, рам и соединений, требующих наплавки. При сварке окрашенных или закрытых конструкций также может быть предусмотрено время для шлифовки и финишной обработки.
Лазерная сварка наиболее эффективна, когда резка, гибка и закрепление позволяют получить повторяемый шов. В цехе смешанного типа технологическая схема может предусматривать использование лазерной сварки для стабильных декоративных швов, а MIG-сварки для швов с большим количеством присадочного материала — для MIG-сварки. Границы определяются деталью и утвержденной процедурой.
Какие требования безопасности и установки следует проверить покупателям?
Безопасность должна быть включена в пакет коммерческого предложения. В сварочной ячейке, использующей лазерный луч, помимо сварочных дымов, защитного газа, горячих материалов и риска возгорания, существует опасность воздействия лазерного луча и отраженного света.
Запросите у поставщика информацию о классе лазера, спецификации защитных очков, плане защитного экрана или ограждения, блокировках, предупреждающих этикетках и правилах безопасной работы. Проверка объекта должна охватывать вопросы вытяжки дыма, контроля доступа, хранения горелки, обращения с газами и обучения операторов. При работе с отражающими материалами необходимо предусмотреть схему размещения, учитывающую рассеянные отражения и возможное воздействие на глаза или кожу.
В Обзор сварочных работ, резки и пайки, разработанный OSHA. Содержит американские стандарты сварки, информацию об опасностях и ресурсы по контролю. Покупатели со всего мира могут использовать его в качестве справочного материала для планирования, а затем применять правила страны назначения, руководство по эксплуатации оборудования и собственную оценку рисков на объекте.
Как выбрать лазерный сварочный аппарат для листового металла?
Подготовьте запрос на коммерческое предложение, ориентируясь на реальные детали. Пришлите чертежи, отформованные образцы, марки материалов, толщину, тип соединения, ожидаемый зазор, длину сварного шва, целевую чистоту поверхности, объем и требования к контролю качества. Укажите изменения в изгибе в месте соединения.
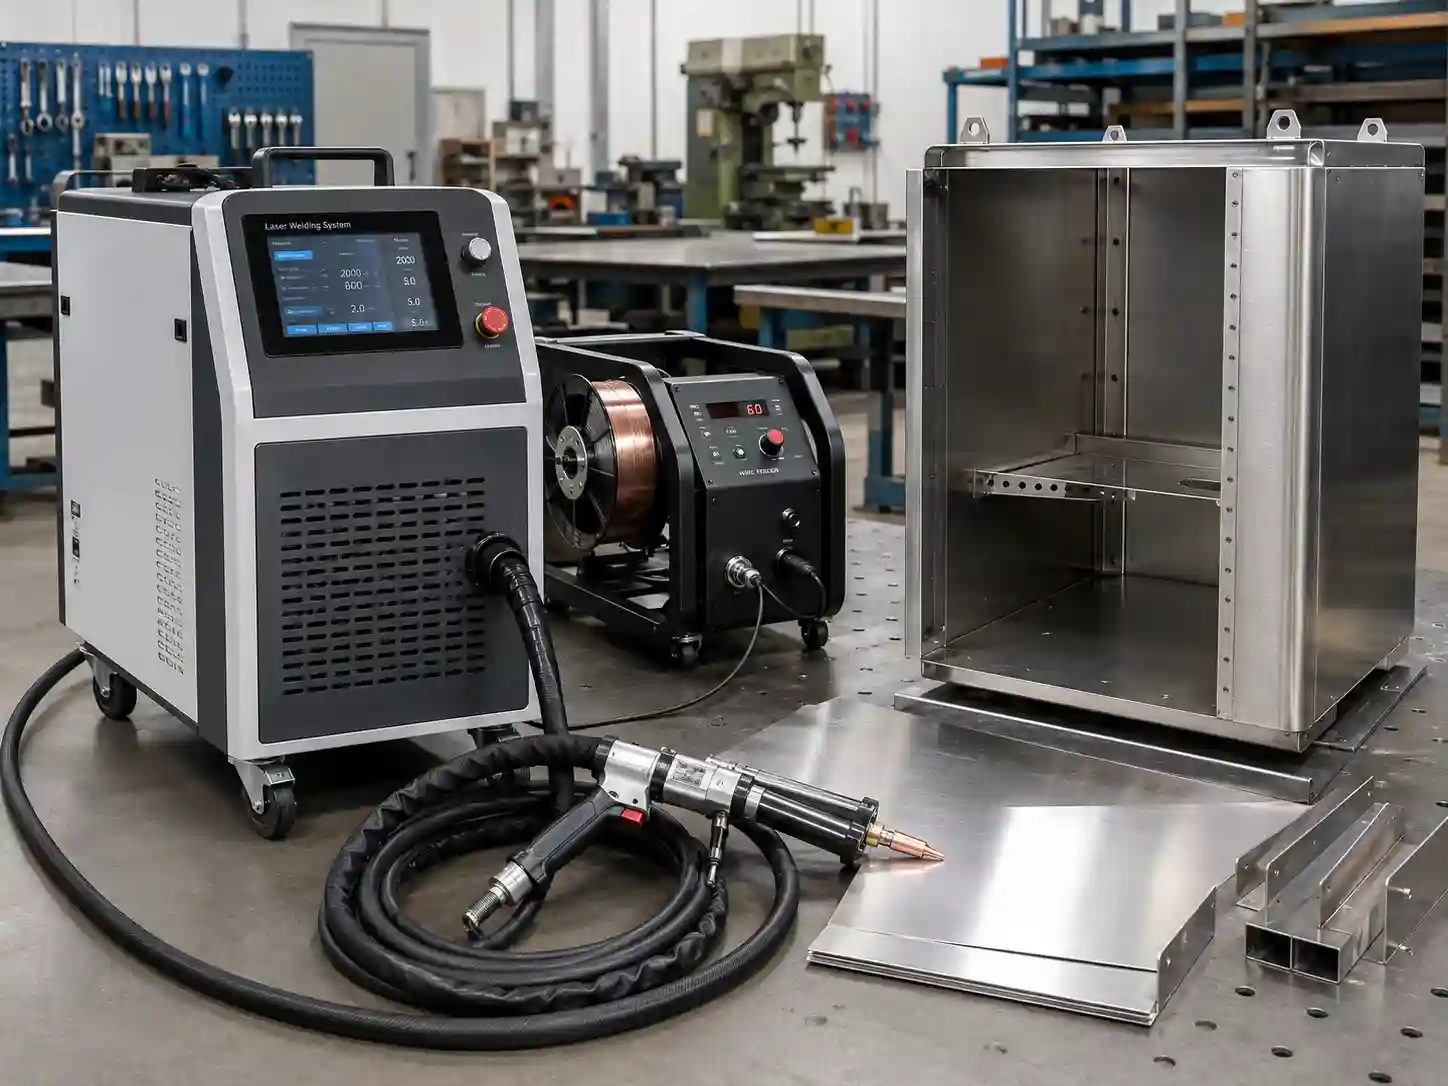
Затем подберите конфигурацию машины под эту работу. WISECUT предлагает ручные лазерные сварочные аппараты с водяным и воздушным охлаждением. В таблице технических характеристик моделей WT-W1500 и WT-W2000 указаны номинальная мощность 1500 Вт и 2000 Вт, центральная длина волны 1080 +/- 3 нм, оптоволоконный выходной интерфейс QBH, 10-метровый кабель для сварочной горелки, коаксиальная защита от газа и регулируемая ширина сварочного шва 0-6 мм. Указанные размеры подачи проволоки составляют 0,8, 1,0, 1,2 и 1,6 мм для алюминия, углеродистой стали и нержавеющей стали.
Система охлаждения влияет на компоновку оборудования и объем работ, указанных в коммерческом предложении. Покупатели, работающие с компактными производственными площадями, могут ознакомиться с дополнительной информацией. аппарат для лазерной сварки с воздушным охлаждением а также модели с водяным охлаждением. Попросите поставщика указать метод охлаждения, предполагаемые режимы работы, требования к электропитанию и комплектацию предлагаемой модели.
Полный запрос на коммерческое предложение должен также включать в себя информацию о подающем устройстве проволоки, защитном газе, кабеле горелки, средствах индивидуальной защиты, защитных экранах, системах вытяжки дымовых газов, расходных материалах, обучении, запасных частях, гарантии, сервисном обслуживании и требованиях к электрооборудованию в стране назначения. Запросите образец сварочного отчета с параметрами и результатами проверки. Это обеспечит единый документ о приемке для отделов закупок, производства и контроля качества.
Вывод: принимайте решение, имея готовую деталь.
Выбор между лазерной и TIG-сваркой — это вопрос выбора детали. Лазерная сварка подходит для контролируемых сборок листового металла с плотной подгонкой деталей, узкой зоной нагрева и повторяющимися швами. TIG-сварка используется для ремонтных работ, изменения геометрии и работ, где важен ручной контроль сварочной ванны. MIG-сварка применяется для соединений, требующих непрерывного нанесения присадочного материала и наращивания валика.
Для решения этой задачи компания WISECUT предлагает линейку ручных лазерных сварочных аппаратов WT-W с указанием мощности, подачи проволоки, кабеля горелки, ширины шва и конфигурации охлаждения. Пришлите чертеж, марку материала, толщину, тип соединения, допуск на зазор, длину сварного шва, целевую чистоту поверхности, метод контроля, объем, источник питания и схему безопасности. WISECUT сможет использовать эти данные для обсуждения конфигурации аппарата и определения объема выполненных сварочных работ перед покупкой.
Часто задаваемые вопросы
В1: Лазерная сварка листового металла лучше, чем аргонодуговая сварка (TIG)?
А: Лазерная сварка подходит для повторяющихся швов листового металла с контролируемой подгонкой и заданными требованиями к качеству поверхности. TIG-сварка позволяет опытному сварщику напрямую контролировать сварочную ванну при ремонте, коротких сложных швах и выполнении небольших партий продукции. Оцените оба процесса на реальном соединении и на принятом образце.
Вопрос 2: Насколько эффективна лазерная сварка по сравнению с TIG-сваркой?
А: Лазерная сварка позволяет получить прочное соединение листового металла, если обеспечивает необходимую глубину проплавления и прочность. Прочность зависит от конструкции соединения, материала, используемого присадочного материала, защитного газа, параметров и критериев контроля. Перед утверждением процесса необходимо включить эти пункты в отчет о пробной сварке.
Вопрос 3: Какую толщину сварного шва может сварить лазерный сварочный аппарат?
A: Допустимая толщина сварки зависит от мощности лазера, материала, конструкции соединения, подачи проволоки, защитного газа, охлаждения и приемочных испытаний. Компания WISECUT указывает максимальную толщину сварки 14 мм для ручных лазерных сварочных аппаратов серии WT-W. Проверьте это значение, сопоставив его с точным материалом и типом соединения в вашем проекте.
Вопрос 4: В каких случаях MIG-сварка предпочтительнее лазерной сварки?
А: Сварка MIG — практичный метод для соединений, требующих непрерывного нанесения присадочного материала, наращивания валика или обеспечения большего зазора. Включите в производственный план этапы контроля разбрызгивания и финишной обработки, когда сваренная поверхность будет оставаться видимой.
В5: Что следует проверить покупателям перед приобретением лазерного сварочного аппарата?
А: Используйте реальные данные о материале, толщине, типе соединения, диапазоне зазоров, приспособлении, защитном газе, проволоке и длине сварного шва. Запишите внешний вид, глубину проплавления, деформацию, необходимость доработки, параметры и результаты контроля. Утвержденный образец затем становится конкретным эталоном для процесса составления сметы и приемки.


