

Таблица скоростей лазерной резки волоконным лазером углеродистой стали, нержавеющей стали и алюминия.
Время: 18 сентября 2026 г. Просмотров: 528
Таблица скоростей лазерной резки волоконным лазером показывает начальную скорость подачи для материала и толщины. Она не предоставляет универсальных настроек для производства. Мощность лазера, марка материала, допуск листа, вспомогательный газ, сопло, положение фокуса, режущая головка и целевой уровень качества кромки — все это влияет на результат. Используйте приведенные ниже диапазоны для планирования, а затем проверьте их на реальном станке с помощью тестового образца.
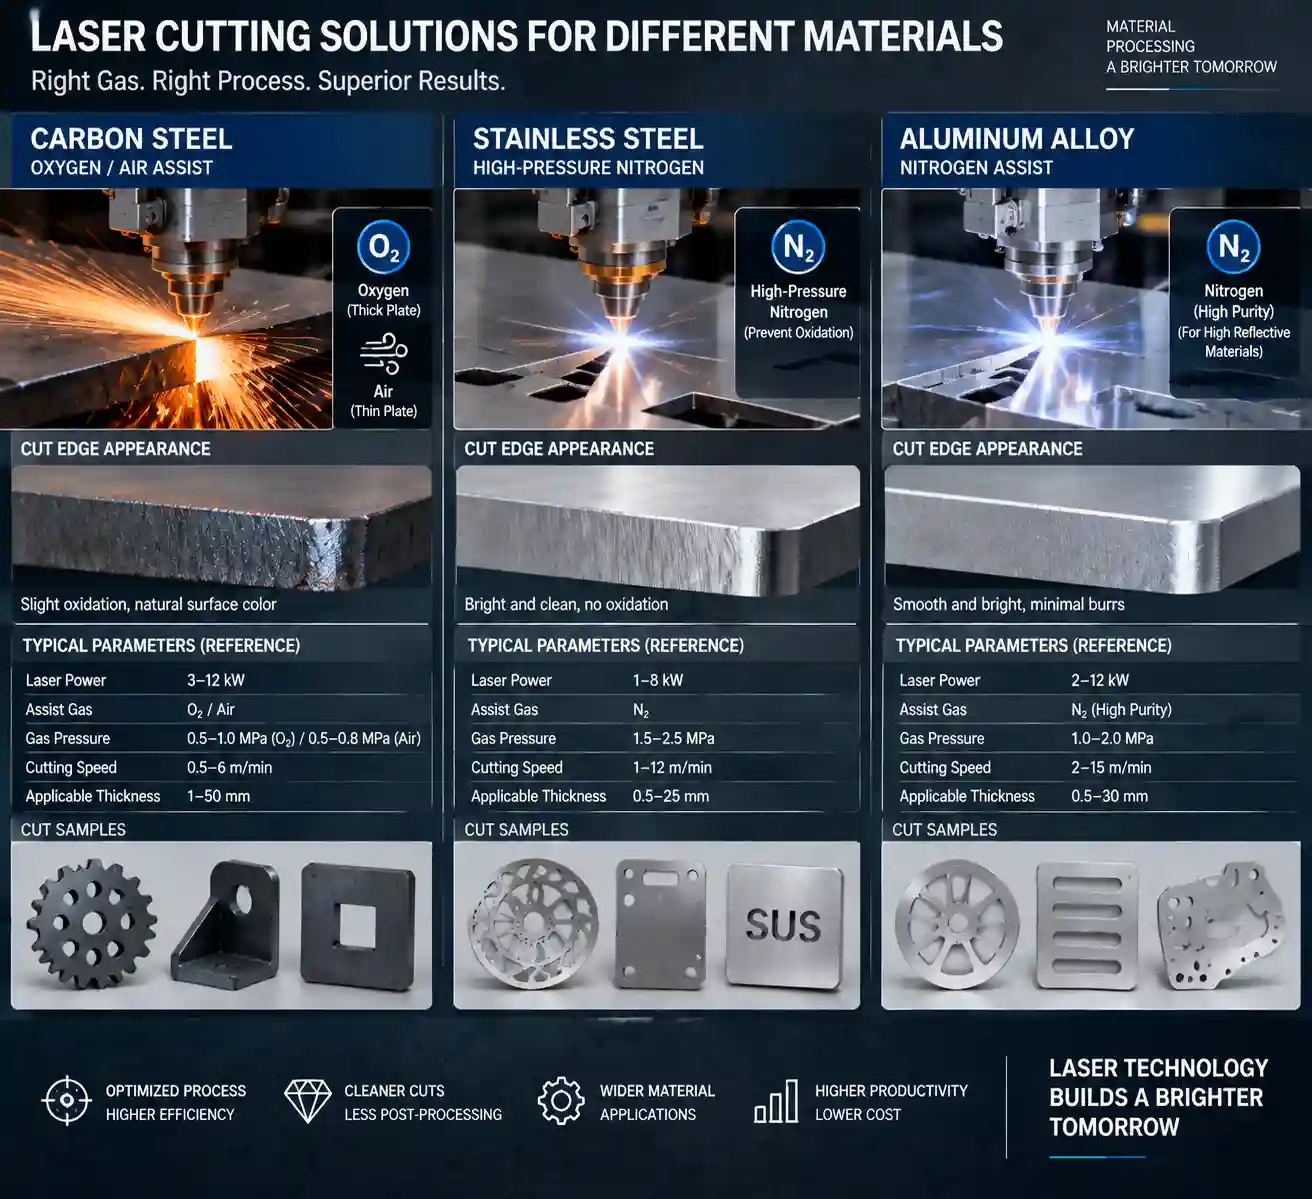
Как читать таблицу скоростей лазерной резки волоконным лазером?
Скорость резания — это скорость подачи во время плавления и выброса материала режущим инструментом. Она отличается от максимальной скорости холостого хода или скорости позиционирования станка. Время прокола, ускорение, контроль углов и геометрия детали также влияют на выход готовой детали.
На диаграммах данные обычно группируются по мощности лазера и толщине. Тонкие листы можно обрабатывать с высокой скоростью подачи, в то время как для более толстых листов требуется больше энергии на миллиметр и более медленная подача. Одна и та же номинальная толщина может обрабатываться по-разному в зависимости от марки стали, состояния поверхности или отражательной способности.
Рассматривайте опубликованную диаграмму как технологическое окно. Начните с середины предлагаемого диапазона, отрежьте короткую тестовую линию или образец и проверьте проникновение, образование шлака, ширину пропила и термоокрашивание, прежде чем запускать производственную программу.
Справочная таблица скоростей для углеродистой стали, нержавеющей стали и алюминия.
Данная таблица представляет собой общее руководство по планированию работ с использованием волоконного лазера для обработки плоских листов. Значения указаны в широком диапазоне начальных значений; для получения производственных результатов необходимы испытания оборудования. Предполагается чистый лист, правильно выровненная режущая головка, подходящая подача газа и целевой уровень качества, соответствующий обычным производственным процессам. Уточните рецептуру у поставщика оборудования.
|
Материал и вспомогательный газ |
Толщина |
Типичный класс мощности |
Диапазон начальной скорости* |
|
Углеродистая сталь, кислород или воздух |
1–3 мм |
1,5–3 кВт |
3000–10000 мм/мин |
|
Углеродистая сталь, кислород |
4–8 мм |
3–6 кВт |
1200–4500 мм/мин |
|
Углеродистая сталь, кислород |
10–16 мм |
6–12 кВт |
500–1800 мм/мин |
|
Нержавеющая сталь, азот |
1–3 мм |
1,5–3 кВт |
2500–8000 мм/мин |
|
Нержавеющая сталь, азот |
4–8 мм |
3–6 кВт |
900–3500 мм/мин |
|
Нержавеющая сталь, азот |
10–16 мм |
6–12 кВт |
300–1400 мм/мин |
|
Алюминий, азот или воздух |
1–3 мм |
1,5–3 кВт |
3000–9000 мм/мин |
|
Алюминий, азот или воздух |
4–8 мм |
3–6 кВт |
1000–4000 мм/мин |
|
Алюминий, азот или воздух |
10–16 мм |
6–12 кВт |
300–1500 мм/мин |
*Указаны только плановые диапазоны. Фактическая скорость зависит от сплава, отражательной способности, источника лазерного излучения, диаметра сопла, фокусировки, давления и чистоты газа, стратегии пробивки и требуемого качества кромки. Система мощностью 20 кВт может обрабатывать более толстые материалы, но более высокая мощность не приводит к пропорциональному ускорению обработки тонких листов.
В случае углеродистой стали кислород вызывает экзотермическую реакцию, которая способствует проникновению и может снизить расход газа. Азот или воздух могут быть выбраны, если важна степень окисления поверхности. В случае нержавеющей стали для защиты кромки от окисления обычно используется азот. Алюминий отражает больше энергии и быстро проводит тепло, поэтому следует уделять пристальное внимание фокусировке, состоянию сопла и стабильности пробития.
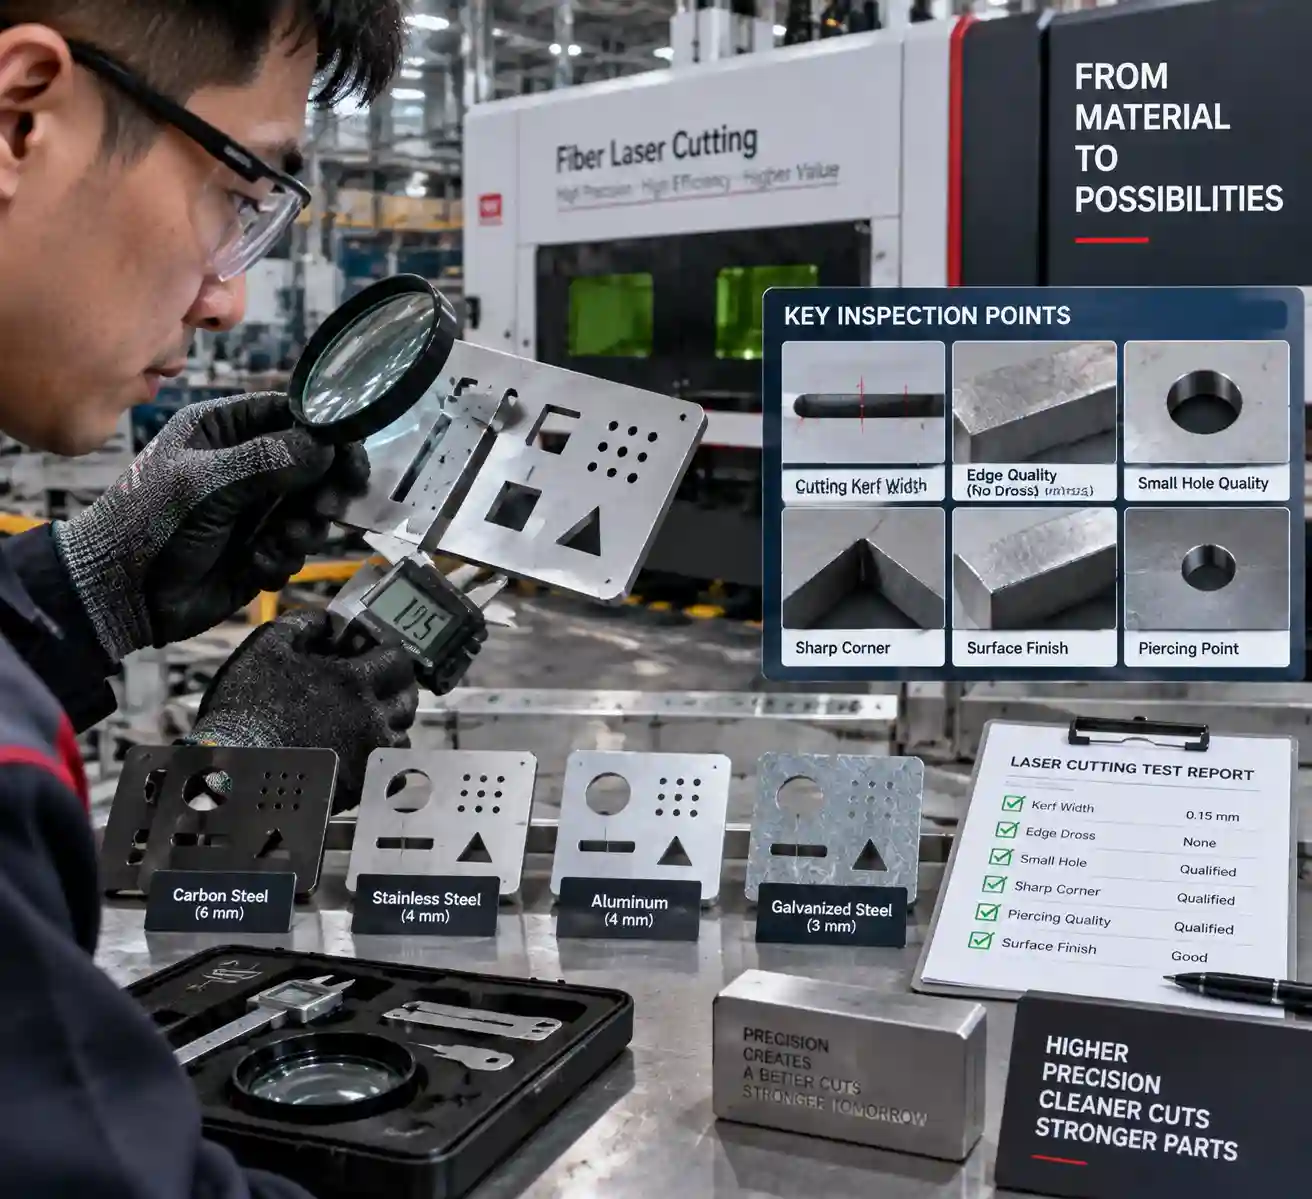
Параметры лазерной резки, влияющие на реальную скорость.
Мощность лазера и толщина материала
Мощность определяет доступную энергию, а толщина материала — количество материала, которое необходимо нагреть и удалить. Повышение мощности может расширить диапазон рабочей скорости, особенно при обработке листового металла средней и большой толщины. Необходимы правильная фокусировка и поток газа. Выбирайте класс мощности, исходя из толщины обрабатываемого материала и общего количества обрабатываемых листов. Единое требование к максимальной толщине является неполной основой для выбора.
Вспомогательный газ, сопло и фокусировка
Вспомогательный газ удаляет расплавленный металл из пропила. Тип газа, давление, чистота и диаметр сопла влияют на стабильность резки. Частично забитое сопло может образовывать шлак даже при разумной запрограммированной скорости. Положение фокуса изменяет плотность энергии по всему листу; используйте технологическое окно производителя режущей головки в качестве отправной точки и записывайте каждое изменение.
Качество кромки, окалина и тепловыделение
Скорость подачи — это не только параметр производительности, но и важный фактор, влияющий на качество обработки. Слишком высокая скорость подачи может привести к образованию необработанных перемычек, толстого слоя окалины или шероховатой кромки. Слишком низкая скорость подачи может увеличить ширину пропила, усилить обесцвечивание и повредить мелкие детали. Углы и короткие контуры требуют собственного ускорения и мощности, поэтому прямолинейный тест не подходит для всех деталей.
Если значение на графике дает нестабильные результаты, изменяйте переменные по одной. Подтвердите марку и толщину листа, осмотрите защитное окно и сопло, проверьте подачу газа, затем постепенно регулируйте скорость. Запишите настройки вместе с температурой материала, газом, соплом, фокусировкой и результатом качества.
Как отрегулировать скорость резки в цеху?
- 1. Определите точный сорт материала, толщину, тип покрытия и партию листов. 2. Подтвердите мощность лазера, режущую головку, тип сопла, диаметр сопла и точку фокусировки. 3. Установите рекомендуемый вспомогательный газ и проверьте давление на станке и на регуляторе. 4. Вырежьте тестовый образец, содержащий прямую линию, небольшое отверстие и угол. 5. Осмотрите верхний и нижний края на наличие проплавления, шлака, полос, заусенцев и следов от нагрева. 6. Слегка отрегулируйте скорость или мощность, затем повторите то же самое с образцом. 7. Сохраните утвержденный рецепт с указанием даты, материала, толщины, газа, сопла, фокусировки и примечаний оператора.
В этом отчете отражены ваш источник, оптика, состояние технического обслуживания и целевые показатели качества. Когда толщина обрабатываемого материала приближается к пределу возможностей станка, запросите у поставщика тестовый образец и сравните его с номером, указанным в брошюре.
Выбор волоконного лазера для измерения толщины вашей смеси
Постройте гистограмму толщины листового металла за последние несколько месяцев работы. Отметьте процентное соотношение тонколистового металла, листового металла средней толщины и периодически выполняемых тяжелых работ, затем сравните скорость при этих ежедневных объемах толщины. Также проверьте размер рабочей поверхности, метод загрузки, рабочий цикл, наличие газа, вытяжку и возможности контроллера по управлению пробивкой и следованием по высоте.
На официальной странице продукта WiseCut указан мощный волоконный лазерный станок для полнопокрывной резки WT-12025 с диапазоном мощности лазера 6000–30000 Вт, системой управления FSCUT8000E и автофокусирующей головкой BOCI BLT662. На странице указана максимальная скорость холостого хода 120 м/мин, что отличается от скорости резки материала. Также описаны области применения для нержавеющей стали, углеродистой стали, легированной стали, алюминиевых сплавов, оцинкованного листа, алюминированного цинкового листа, других металлических листов и стальных труб.
На одной и той же странице в описании и технических характеристиках указаны разные значения максимальной толщины. Рассматривайте эти значения как параметры, специфичные для модели и условий испытаний, и подтвердите их в письменной форме. Информацию о вариантах продукции и характеристиках оборудования см. в соответствующем разделе. станки для лазерной резки волоконным лазером категория и мощный волоконный лазерный станок для полнопокрывной лазерной резки страница.
Заключение: Превратите диаграмму в проверенный рецепт нарезки.
Таблица скоростей лазерной резки с использованием волоконного лазера поможет определить класс мощности и выбрать оптимальные настройки для первого испытания. Производственная стратегия формируется на основе контролируемых испытаний, учитывающих особенности материала, газа, сопла, фокуса, геометрии и стандарта кромки. Не следует разделять скорость резки со скоростью вращения станка без нагрузки и максимальной толщиной.
Компания WISECUT BEIJING WISECUT LTD выпускает станки для лазерной резки волоконным лазером с настраиваемыми классами мощности, а также документированными вариантами управления и режущей головки. При сравнении станков отправьте поставщику информацию о марках материалов, ежедневной толщине обрабатываемого материала, размере листа, предпочтительных газах, целевом качестве кромки и образцах файлов. Команда поддержки WiseCut Затем можно подтвердить подходящую конфигурацию и определить, для каких параметров скорости и толщины требуется пробная резка.
Часто задаваемые вопросы
В1: Какова оптимальная скорость резки углеродистой стали на волоконном лазере?
А: Единого оптимального значения не существует. Начните с диапазона значений, указанных в таблице, для вашей толщины и мощности, затем настройте поток кислорода или воздуха, фокусировку и скорость, чтобы избежать проникновения и образования шлака на самом листе.
В2: Почему для лазерной резки нержавеющей стали требуются разные параметры?
А: В нержавеющей стали обычно используется азот для ограничения окисления и защиты внешнего вида кромок. Сплав, толщина, чистота газа, сопло и фокусировка влияют на диапазон рабочих скоростей, поэтому рецептуру для углеродистой стали не следует копировать напрямую.
Q3: Можно ли использовать ту же диаграмму скорости волоконного лазера для алюминия?
А: В качестве отправной точки используйте ряды, специально предназначенные для алюминия. Отражательная способность и высокая теплопроводность влияют на пробивку и отвод тепла, поэтому проверьте выравнивание сопла, фокусировку, подачу газа и скорость с помощью образца.
Q4: Равно ли скорость вращения станка 120 м/мин скорости резки?
А: Нет. Указанная скорость холостого хода 120 м/мин описывает перемещение головки во время позиционирования. Скорость резки материала ниже и зависит от толщины, мощности, газа, геометрии и требований к качеству кромки.
В5: Как проверить значение на графике скорости перед запуском в производство?
А: Вырежьте повторяющийся образец, используя тот же материал и толщину, проверьте проникновение и состояние кромки, отрегулируйте один параметр за раз и сохраните утвержденный рецепт с указанием газа, сопла, фокусировки и даты.


