

اللحام بالليزر مقابل اللحام بتقنية TIG: أيهما أفضل للصفائح المعدنية؟
التاريخ: 11 سبتمبر 2026 المشاهدات : 525
في لحام الصفائح المعدنية، يعتمد اختيار اللحام بالليزر أو لحام القوس الكهربائي بالغاز الخامل (TIG) على المسافة بين القطع، والتحكم في الحرارة، والمظهر النهائي، ومتطلبات الإنتاج. يُعدّ اللحام بالليزر الأنسب للوصلات المتكررة الدقيقة، بينما يوفر لحام القوس الكهربائي بالغاز الخامل (TIG) تحكمًا أفضل في عمليات الإصلاح، والزوايا، والكميات الصغيرة. وينطبق الأمر نفسه على لحام القوس الكهربائي بالغاز الخامل (MIG) عندما تتطلب الوصلة ترسيب مادة حشو أو عندما تكون المسافة بين القطع أكبر.
يُحدد الرسم التخطيطي للجزء القرار. يؤدي وجود وصلة مستقيمة في الخزانة، وحافة ارتداد قصيرة، ولسان تثبيت سميك إلى ظروف وصول وحرارة مختلفة.
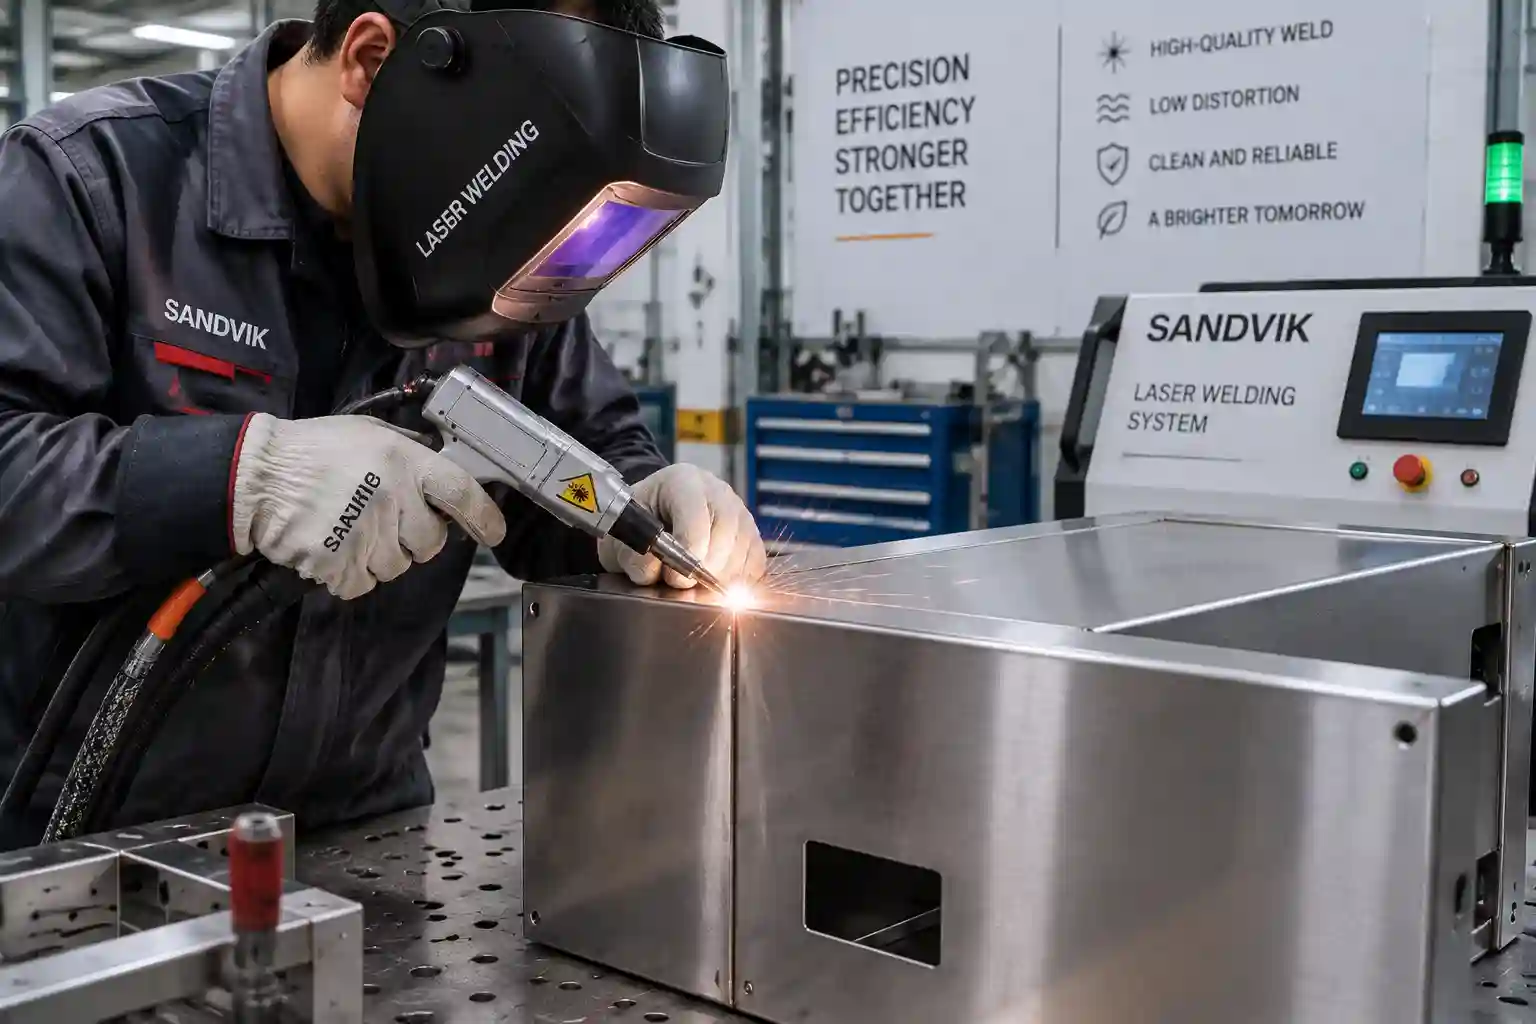
اللحام بالليزر مقابل لحام TIG: إجابة سريعة عن الصفائح المعدنية
اختر حسب فئة القطعة. قد تتطلب قطعتان من الفولاذ المقاوم للصدأ عمليات مختلفة لأن وصلاتهما وتجهيزاتهما وأسطحهما الظاهرة تختلف.
|
عامل |
اللحام بالليزر |
لحام TIG |
لحام MIG |
|
الحرارة والتشوه |
مصدر حرارة مركز ومنطقة تسخين ضيقة |
التحكم اليدوي في القوس مع انتشار حراري أوسع |
التسخين بالقوس الكهربائي مع الترسيب المستمر للأسلاك |
|
تجهيز |
فجوة مفصلية مضبوطة وتثبيت مستقر |
يمكن للحام الاستجابة للتغيرات المحلية |
يدعم المعدن الحشو فجوات أوسع |
|
مظهر |
إمكانية وجود درزات ضيقة على أجزاء الصفائح المرئية |
خرزة مضبوطة بأيدي ماهرة |
قد تضيف الخرزات والرشات لمسة نهائية. |
|
تخطيط السماكة |
الطاقة، والمادة، والوصلة، والسلك، والغاز، ونتيجة الاختبار |
سهولة الوصول إلى اللحام، والتحكم في الحرارة، واختيار مادة الحشو |
معدل الترسيب، وحجم الوصلة، ومصدر الطاقة |
|
فحص الشراء الرئيسي |
التبريد، وتغذية السلك، وإعدادات السلامة، ونتيجة العينة |
مهارة اللحام، مادة الحشو، إمكانية الوصول إلى الشعلة، والغاز |
وحدة تغذية الأسلاك، ووحدة التحكم في تناثر السوائل، ومصدر الطاقة، والغاز |
استخدم الجدول كمعيار تصفية. يجب أن تأتي الموافقة النهائية من عينة مصنوعة من المادة المحددة، والسماكة، والوصلة، ونطاق الفجوة المتوقع.
كيف تعمل تقنيات اللحام بالليزر، ولحام TIG، ولحام MIG؟
تُذيب كل عملية المعدن وتسمح للمنطقة المنصهرة بالتصلب لتكوين وصلة. ويُحدد توصيل الحرارة وإضافة الحشو طريقة العمل.
تُوجّه عملية اللحام بالليزر شعاعًا مركزًا إلى الوصلة. وباستخدام نظام محمول يدويًا، يُحرّك المشغل رأس الجهاز بينما يتحكم الجهاز في خرج الليزر، وغاز الحماية، وإعدادات الشعاع، وتغذية السلك الاختيارية. ويُتيح التثبيت الثابت والفجوة المتناسقة مسارًا قابلًا للتكرار. وتُصبح دقة القطع والثني في المراحل السابقة جزءًا من نتيجة اللحام.
تستخدم تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) قطبًا كهربائيًا من التنجستن غير قابل للاستهلاك لتوليد القوس الكهربائي. ويتحكم اللحام يدويًا بزاوية الشعلة وسرعة الحركة والحرارة وسلك الحشو. هذه التقنية مناسبة للوصلات القصيرة والإصلاحات والأشكال الهندسية المتغيرة على طول الوصلة.
في عملية اللحام بالقوس المعدني المحمي بالغاز (MIG)، يتم تغذية سلك اللحام بشكل مستمر عبر الشعلة. يحمل السلك القوس الكهربائي ويوفر معدن الحشو، مما يسمح بتكوين خرزة لحام أكبر وملء حجم الوصلة. على سطح معدني ظاهر، يجب أن تتضمن خطة الإنتاج التحكم في تناثر اللحام، وتشكيل خرزة اللحام، وأي عملية تجليخ لازمة قبل الطلاء أو التشطيب.
ما هي العملية التي تتحكم في التشوه والقوة والسماكة؟
تتفاعل الصفائح الرقيقة بسرعة مع الحرارة. يحدّ مصدر حرارة الليزر المركّز من المنطقة المُسخّنة، ويساعد اللوحة المسطحة على الحفاظ على شكلها عند استقرار الوصلة والتثبيت. تمنح تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) المشغل تحكمًا دقيقًا في منطقة اللحام، بينما يحافظ اللحام اليدوي الطويل على الحرارة داخل اللوحة لفترة أطول. بالنسبة للأبواب والأغطية والخزائن والهياكل، غالبًا ما تكون هذه الفترة الزمنية بنفس أهمية سُمك المادة الاسمي.
تعتمد قوة اللحام على العملية الكاملة: تصميم الوصلة، والاختراق، والمادة الأساسية، ومادة الحشو، وغاز الحماية، والمعايير، والفحص. تتطلب وصلة التراكب ووصلة التماس نطاقات معايير منفصلة. سجّل نوع السلك وقطره، والغاز، وشكل العينة، وطريقة الفحص في تقرير عينة اللحام. يوفر هذا السجل لفرق القبول أدلة أكثر من مجرد صورة للحام.
تتطلب بيانات السُمك المنشورة نفس القدر من الدقة. يسرد برنامج WISECUT ماكينة لحام ليزر يدوية من WISECUT كجهاز من سلسلة WT-W بقدرة تتراوح بين 1000 و6000 واط، وبسماكة لحام قصوى مُدرجة تبلغ 14 مم. استخدم 14 مم كقيمة تخطيط أولية. لا تزال المواد المستخدمة، ونوع الوصلة، والسلك، وغاز الحماية، ونظام التبريد، واختبار القبول بحاجة إلى تأكيد من المورد.
اللحام بالليزر مقابل اللحام بتقنية MIG: متى يكون اللحام بتقنية MIG هو الأنسب؟
عادةً ما يبرز التساؤل حول اللحام بالليزر مقابل اللحام بتقنية MIG عندما تتعامل ورشة العمل مع كلٍ من الأجزاء المعدنية الظاهرة والتجميعات الهيكلية. يوفر اللحام بتقنية MIG معدن الحشو بشكل مستمر، مما يجعله مناسبًا للأقواس والإطارات والوصلات التي تتطلب تراكمًا للحام. كما أن التجميعات المطلية أو المغلقة قد تتيح مجالًا للصقل والتشطيب في مسار اللحام.
تُعدّ عملية اللحام بالليزر مثاليةً عندما تُنتج عمليات القطع والثني والتثبيت وصلةً متكررةً ودقيقة. في ورش العمل المختلطة، يُمكن لجدول التوجيه تخصيص وصلاتٍ ذات مظهرٍ ثابتٍ للحام بالليزر، ووصلاتٍ تتطلب استخدام مواد حشو كثيرة للحام MIG. ويُحدّد نوع القطعة والإجراء المُعتمد حدودَ استخدام هذه التقنية.
ما هي متطلبات السلامة والإعداد التي يجب على المشترين التحقق منها؟
يجب تضمين السلامة في حزمة عرض الأسعار. تحتوي خلية اللحام بالليزر على مخاطر شعاع الليزر والضوء المنعكس بالإضافة إلى أبخرة اللحام وغاز الحماية والمواد الساخنة وخطر الحريق.
اطلب من المورّد معلوماتٍ حول فئة الليزر، ومواصفات نظارات الحماية، وخطة الشاشة أو الحاوية، وأنظمة التعشيق، وملصقات التحذير، وإجراءات العمل الآمنة. يجب أن يشمل تقييم المنشأة أنظمة سحب الأبخرة، والتحكم في الدخول، وتخزين الشعلة، والتعامل مع الغازات، وتدريب المشغلين. تتطلب المواد العاكسة تصميمًا يراعي الانعكاسات المتناثرة واحتمالية تعرض العين أو الجلد لها.
إن نظرة عامة على معايير السلامة والصحة المهنية (OSHA) للحام والقطع واللحام بالنحاس يجمع هذا الدليل معايير اللحام الأمريكية، ومعلومات المخاطر، وموارد التحكم. ويمكن للمشترين العالميين استخدامه كمرجع للتخطيط، ثم تطبيق قواعد البلد المقصود، ودليل الآلة، وتقييم المخاطر الخاص بالموقع.
كيف تختار ماكينة لحام ليزرية للصفائح المعدنية؟
أعدّ طلب عرض الأسعار بناءً على قطع حقيقية. أرسل الرسومات، والعينات المُشكّلة، ودرجات المواد، والسماكة، ونوع الوصلة، والفجوة المتوقعة، وطول اللحام، والتشطيب المطلوب، والكمية، ومتطلبات الفحص. يُرجى مراعاة اختلافات الانحناء عند موضع الوصلة.
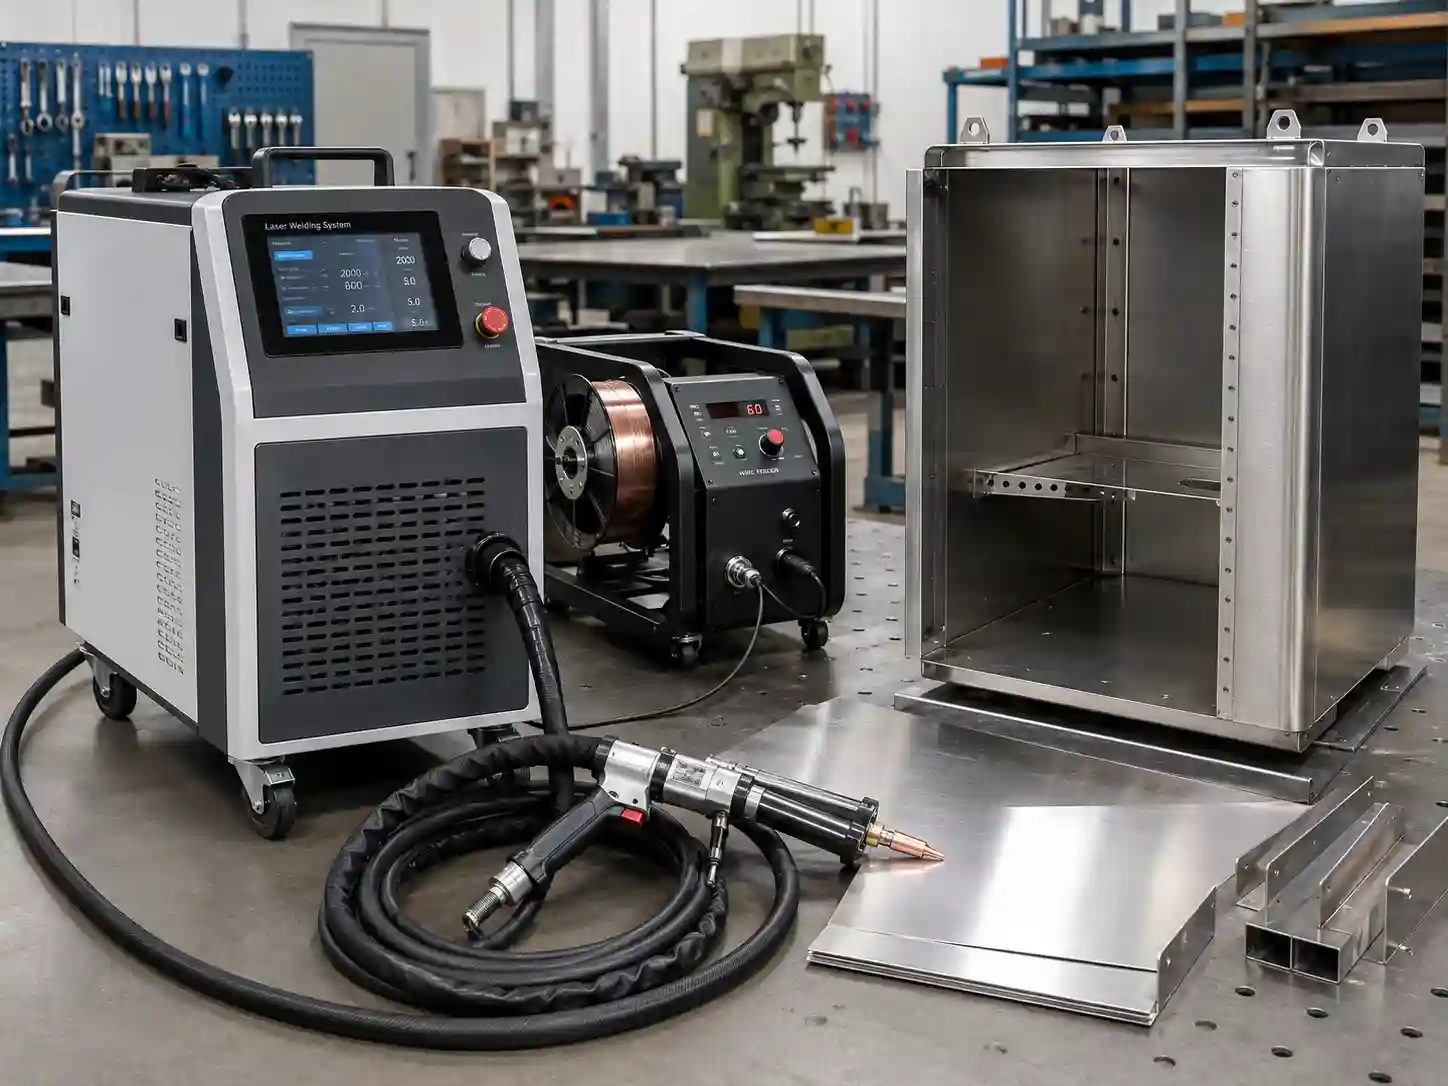
ثم قم بمطابقة إعدادات الجهاز مع هذا العمل. تقدم WISECUT آلات لحام ليزرية محمولة باليد مع مسارات تبريد مائي وهوائي. يوضح جدول مواصفات طرازي WT-W1500 وWT-W2000 قدرة خرج مصنفة تبلغ 1500 واط و2000 واط على التوالي، وطول موجي مركزي يبلغ 1080 ± 3 نانومتر، وواجهة إخراج ألياف بصرية QBH، وكابل لحام بطول 10 أمتار، وحماية غازية محورية، وعرض لحام قابل للتعديل من 0 إلى 6 مم. أما أحجام أسلاك التغذية فهي 0.8 و1.0 و1.2 و1.6 مم لأسلاك الألومنيوم والفولاذ الكربوني والفولاذ المقاوم للصدأ على التوالي.
يؤثر التبريد على تصميم الآلة ونطاق عرض الأسعار. يمكن للمشترين الذين يعملون مع مخطط أرضي صغير مراجعة آلة لحام ليزرية مبردة بالهواء إلى جانب النماذج المبردة بالماء. اطلب من المورد توضيح طريقة التبريد، وافتراضات التشغيل، والمتطلبات الكهربائية، والمعدات المضمنة في النموذج المقترح.
يجب أن يشمل طلب عرض الأسعار الكامل أيضًا وحدة تغذية الأسلاك، وغاز الحماية، وكابل الشعلة، ومعدات الوقاية الشخصية، والشاشات، ونظام شفط الأبخرة، والمواد الاستهلاكية، والتدريب، وقطع الغيار، والضمان، والصيانة، والمتطلبات الكهربائية في بلد المقصد. اطلب تقرير عينة لحام يتضمن المعايير ونتائج الفحص. يوفر هذا التقرير سجل قبول موحدًا لفرق المشتريات والإنتاج والجودة.
الخلاصة: اتخذ القرار وأنت تملك الجزء المطلوب
يُعدّ اختيار اللحام بالليزر مقابل لحام TIG قرارًا يعتمد على مستوى القطعة. يُستخدم اللحام بالليزر في تجميع الصفائح المعدنية بدقة عالية، مع منطقة تسخين ضيقة، ولحامات متكررة. أما لحام TIG فيُستخدم في أعمال الإصلاح، وتغيير الأشكال الهندسية، والوظائف التي تتطلب تحكمًا يدويًا دقيقًا في حوض اللحام. بينما يُستخدم لحام MIG في الوصلات التي تتطلب ترسيبًا مستمرًا لمادة الحشو وتكوينًا متواصلًا للخرزة.
الخيار الأمثل لدى WISECUT هو جهاز اللحام الليزري المحمول WT-W، مع تفاصيل منشورة حول الطاقة، وتغذية السلك، وكابل الشعلة، وعرض اللحام، ونظام التبريد. يرجى إرسال الرسم، ونوع المادة، والسماكة، ونوع الوصلة، وتفاوت الفجوة، وطول اللحام، والتشطيب المطلوب، وطريقة الفحص، والحجم، ومصدر الطاقة، وتخطيط السلامة. يمكن لـ WISECUT استخدام هذه المعلومات لمناقشة مواصفات الجهاز وتحديد نطاق عينة اللحام قبل الشراء.
أسئلة متكررة
س1: هل اللحام بالليزر أفضل من لحام TIG للصفائح المعدنية؟
أ: يُناسب اللحام بالليزر وصلات الصفائح المتكررة ذات التركيب المُحكم ومتطلبات التشطيب المُحددة. أما لحام TIG فيُتيح للحام الماهر تحكمًا مباشرًا في حوض اللحام لإجراء الإصلاحات، ولوصلات اللحام القصيرة والمعقدة، وللكميات الصغيرة المتنوعة. قيّم العمليتين على الوصلة الفعلية وعينة مُعتمدة.
س2: هل اللحام بالليزر بنفس قوة لحام TIG؟
ج: يمكن للحام بالليزر أن ينتج وصلة قوية بين الصفائح المعدنية عندما تحقق العملية الاختراق والمتانة المطلوبين. وتعتمد قوة الوصلة على تصميمها، ونوع المادة، ونوع الحشو المستخدم، وغاز الحماية، والمعايير، ومقاييس الفحص. لذا، يجب تضمين هذه العناصر في تقرير عينة اللحام قبل الموافقة على العملية.
س3: ما هو سمك اللحام الذي يمكن أن يقوم به جهاز اللحام بالليزر؟
ج: يعتمد سُمك اللحام المناسب على قوة الليزر، ونوع المادة، وتصميم الوصلة، وتغذية السلك، وغاز الحماية، والتبريد، واختبار القبول. تُعلن شركة WISECUT عن سُمك لحام أقصى يبلغ 14 مم لسلسلة ماكينات اللحام بالليزر المحمولة WT-W. تأكد من هذا الرقم بناءً على نوع المادة والوصلة المستخدمة في مشروعك.
س4: متى يكون اللحام بتقنية MIG خيارًا أفضل من اللحام بالليزر؟
أ: تُعدّ تقنية اللحام بالقوس المعدني المحمي بالغاز (MIG) خيارًا عمليًا للوصلات التي تتطلب ترسيبًا مستمرًا لمادة الحشو، أو تراكمًا للخرزة، أو استيعاب فجوة أوسع. يجب تضمين خطوات التحكم في تناثر اللحام والتشطيب في خطة الإنتاج عندما يظل سطح اللحام مرئيًا.
س5: ما الذي يجب على المشترين اختباره قبل شراء ماكينة لحام بالليزر؟
أ: استخدم المادة الحقيقية، والسماكة، والوصلة، ونطاق الفجوة، والتركيب، وغاز الحماية، والسلك، وطول اللحام. سجّل المظهر، والاختراق، والتشوه، وإعادة العمل، والمعايير، ونتائج الفحص. تصبح العينة المعتمدة مرجعًا ملموسًا لعملية التسعير والقبول.


