

Soudage laser ou soudage TIG : lequel est le meilleur pour la tôle ?
Date : 11 septembre 2026 Vues : 533
Pour le soudage de tôles, le choix entre le laser et le TIG dépend de l'écart entre les pièces, du contrôle de la chaleur, de l'aspect final et des exigences de production. Le soudage laser est idéal pour les joints répétitifs précis, tandis que le TIG offre un meilleur contrôle pour les réparations, les angles et les petites séries. Le soudage MIG est également pertinent lorsque le joint nécessite un apport de métal d'apport ou lorsque les pièces présentent un écart important.
Le dessin de la pièce détermine la solution. Un joint droit du meuble, une bride de retour courte et une patte de fixation épaisse créent des conditions d'accès et de dissipation thermique différentes.
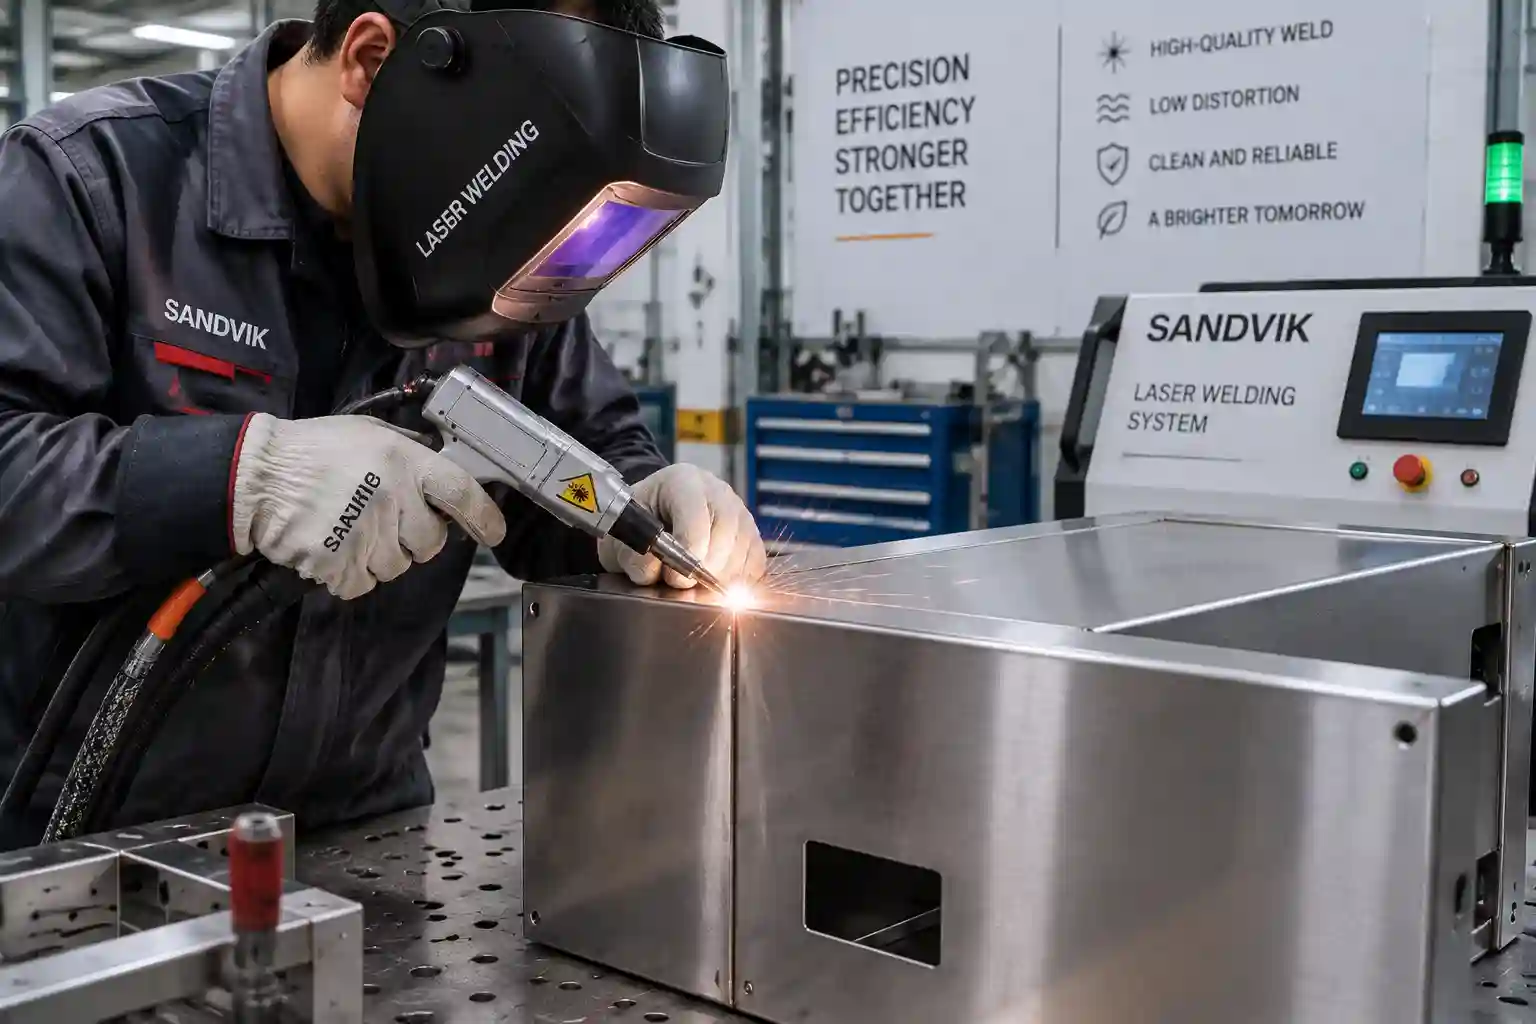
Soudage laser vs soudage TIG : Réponse rapide pour la tôlerie
Choisissez en fonction de la famille de pièces. Deux pièces en acier inoxydable peuvent nécessiter des procédés différents en raison de leurs différences au niveau des joints, des fixations et des surfaces visibles.
|
Facteur |
Soudage laser |
Soudage TIG |
Soudage MIG |
|
Chaleur et déformation |
Source de chaleur concentrée et zone chauffée étroite |
Contrôle manuel de l'arc avec diffusion de chaleur plus large |
Chauffage par arc avec dépôt de fil continu |
|
Ajustement |
Jeu de joint contrôlé et fixation stable |
Le soudeur peut s'adapter aux variations locales |
Le métal d'apport permet de combler des espaces plus larges |
|
Apparence |
Risque de joint étroit sur les parties visibles de la tôle |
Perlage contrôlé par des mains expertes |
Les perles et les éclaboussures peuvent apporter une touche finale. |
|
Planification de l'épaisseur |
Puissance, matériau, joint, fil, gaz et résultat du test |
Accès du soudeur, contrôle de la chaleur et choix du métal d'apport |
Taux de dépôt, volume du joint et source d'énergie |
|
Vérification d'achat principale |
Refroidissement, alimentation du fil, dispositif de sécurité et résultat de l'échantillon |
Compétences de soudeur, métal d'apport, chalumeau et gaz |
Dévidoir, système anti-projections, source d'alimentation et gaz |
Utilisez le tableau comme filtre. L'approbation finale doit être obtenue à partir d'un échantillon réalisé avec le matériau, l'épaisseur, le joint et la plage d'écartement spécifiés.
Comment fonctionnent les procédés de soudage laser, TIG et MIG ?
Chaque procédé consiste à faire fondre le métal et à laisser la zone fondue se solidifier pour former un joint. L'apport de chaleur et le dosage du métal d'apport déterminent la méthode de travail.
Le soudage laser concentre un faisceau précis sur le joint. Grâce à un système portatif, l'opérateur déplace la tête de soudage tandis que la machine contrôle la puissance du laser, le gaz de protection, les paramètres du faisceau et, en option, l'alimentation en fil. Un dispositif de fixation stable et un écartement constant garantissent une trajectoire répétable. La précision des opérations de découpe et de pliage en amont est ainsi intégrée au résultat du soudage.
Le soudage TIG utilise une électrode de tungstène non consommable pour créer un arc électrique. Le soudeur contrôle manuellement l'angle de la torche, la vitesse de déplacement, la chaleur et le métal d'apport. Ce mode de contrôle convient aux soudures courtes, aux réparations et aux géométries variables le long du joint.
Le procédé MIG alimente en continu une électrode de fil à travers la torche. Ce fil conduit l'arc électrique et fournit le métal d'apport, permettant ainsi de réaliser un cordon de soudure plus large et de remplir un volume de joint plus important. Sur une surface de tôle visible, le plan de production doit inclure le contrôle des projections, le dressage du cordon et tout meulage nécessaire avant la peinture ou la finition.
Quel processus contrôle la déformation, la résistance et l'épaisseur ?
Les tôles fines réagissent rapidement à la chaleur. Une source de chaleur laser concentrée limite la zone chauffée et permet à un panneau plat de conserver sa forme lorsque le joint et le dispositif de fixation sont stables. Le soudage TIG offre à l'opérateur un contrôle précis au niveau du bain de fusion, tandis qu'une longue soudure manuelle maintient la chaleur dans le panneau plus longtemps. Pour les portes, les couvercles, les armoires et les coffrets, ce temps est souvent aussi important que l'épaisseur nominale du matériau.
La résistance d'une soudure dépend de l'ensemble du processus : conception du joint, pénétration, matériau de base, métal d'apport, gaz de protection, paramètres et contrôle. Un joint à recouvrement et un joint bout à bout nécessitent des paramètres distincts. Le type et le diamètre du fil, le gaz utilisé, la géométrie de l'échantillon et la méthode de contrôle doivent être consignés dans le rapport d'analyse de soudure. Ce rapport fournit aux équipes de réception des éléments de preuve plus complets qu'une simple photographie du cordon.
Les valeurs d'épaisseur publiées doivent être tout aussi rigoureuses. WISECUT répertorie les Machine de soudage laser portative WISECUT Il s'agit d'une machine de la série WT-W, d'une puissance de 1 000 à 6 000 W et d'une épaisseur de soudage maximale de 14 mm. Cette valeur de 14 mm est indicative. Le matériau, le type de joint, le fil, le gaz de protection, le système de refroidissement et les tests de réception doivent encore être validés par le fournisseur.
Soudage laser vs soudage MIG : quand le soudage MIG est-il préférable ?
La question du soudage laser par rapport au soudage MIG se pose généralement lorsqu'un atelier travaille à la fois sur des pièces en tôle apparentes et des assemblages structuraux. Le soudage MIG fournit un métal d'apport en continu, ce qui convient aux supports, cadres et joints nécessitant un cordon de soudure. Les assemblages peints ou fermés peuvent également permettre le meulage et la finition.
Le soudage laser est optimal lorsque la découpe, le pliage et le bridage permettent d'obtenir un joint régulier. Dans un atelier mixte, la fiche de routage peut attribuer les joints esthétiques stables au soudage laser et les joints nécessitant un apport important de métal d'apport au soudage MIG. La pièce et la procédure approuvée définissent les limites de ces deux options.
Quelles sont les exigences de sécurité et d'installation que les acheteurs doivent vérifier ?
La sécurité doit être prise en compte dans le devis. Une cellule de soudage laser présente des risques liés au faisceau et à la lumière réfléchie, en plus des fumées de soudage, du gaz de protection, des matériaux chauds et du risque d'incendie.
Demandez au fournisseur la classe du laser, les spécifications des lunettes de protection, le plan de l'écran ou de l'enceinte, les dispositifs de verrouillage, les étiquettes d'avertissement et les procédures de travail sécuritaires. L'inspection des installations doit porter sur l'extraction des fumées, le contrôle d'accès, le stockage des torches, la manipulation des gaz et la formation des opérateurs. L'utilisation de matériaux réfléchissants exige une conception prenant en compte les réflexions parasites et les risques d'exposition des yeux ou de la peau.
Le Aperçu des normes OSHA en matière de soudage, de découpage et de brasage Ce document rassemble les normes de soudage américaines, les informations sur les risques et les ressources de contrôle. Les acheteurs internationaux peuvent l'utiliser comme référence pour la planification, puis appliquer les réglementations du pays de destination, le manuel de la machine et l'évaluation des risques propre au site.
Comment choisir une machine de soudage laser pour la tôle ?
Préparez la demande de devis en fonction des pièces réelles. Joignez les plans, les échantillons formés, les nuances de matériaux, l'épaisseur, le type d'assemblage, le jeu prévu, la longueur de soudure, la finition cible, le volume et les exigences de contrôle. Indiquez les variations de pliage au niveau de l'assemblage.
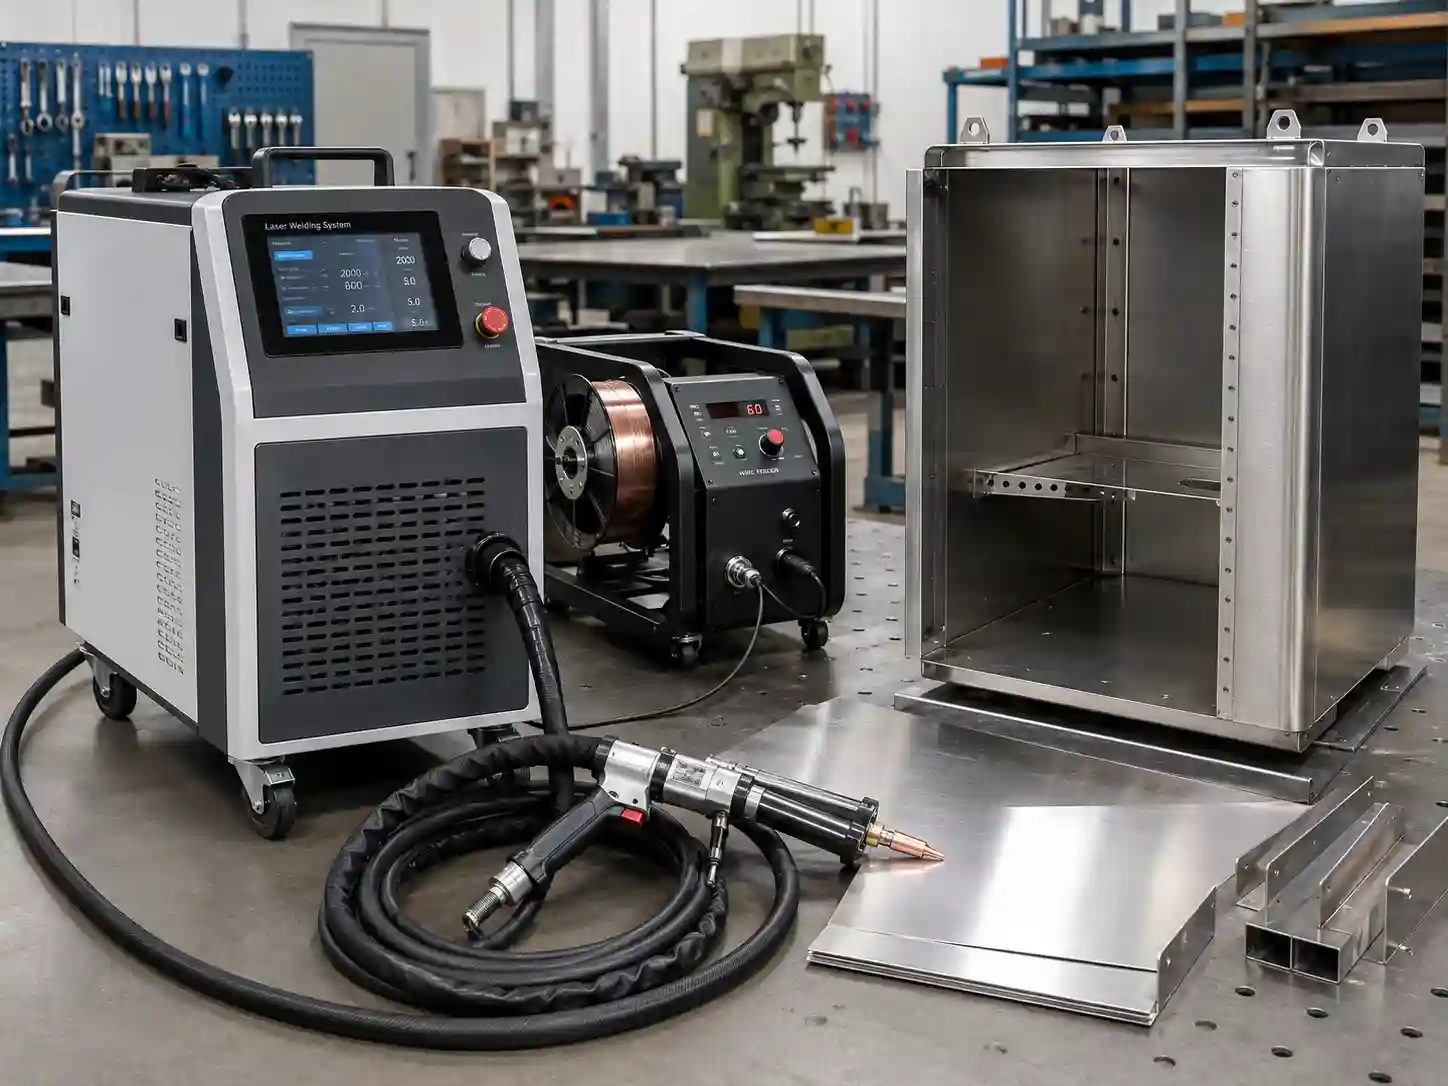
Ensuite, configurez la machine en fonction de la tâche. WISECUT propose machines de soudage laser portatives Ce poste à souder est disponible avec refroidissement par eau et par air. Ses spécifications (WT-W1500 et WT-W2000) indiquent une puissance nominale de 1 500 W et 2 000 W, une longueur d'onde centrale de 1 080 ± 3 nm, une interface de sortie fibre optique QBH, un câble de torche de soudage de 10 m, une protection gazeuse coaxiale et une largeur de cordon de soudure réglable de 0 à 6 mm. Les diamètres de fil compatibles sont de 0,8 mm pour l'aluminium, 1,0 mm pour l'acier au carbone, 1,2 mm pour l'acier inoxydable et 1,6 mm pour l'acier inoxydable.
Le refroidissement influe sur l'agencement des machines et le périmètre du devis. Les acheteurs disposant d'un espace réduit peuvent consulter un machine de soudage laser à refroidissement par air ainsi que des modèles refroidis par eau. Demandez au fournisseur de préciser le mode de refroidissement, les hypothèses de fonctionnement, les exigences électriques et les équipements inclus pour le modèle proposé.
Une demande de devis complète doit également inclure le dévidoir, le gaz de protection, le câble de la torche, les EPI, les écrans, l'extraction des fumées, les consommables, la formation, les pièces de rechange, la garantie, le service après-vente et les exigences électriques du pays de destination. Demandez un rapport d'essai de soudage avec les paramètres et les résultats d'inspection. Ce document fournit aux équipes achats, production et qualité un compte rendu d'acceptation commun.
Conclusion : Prenez votre décision en ayant la pièce en main.
Le choix entre le soudage laser et le soudage TIG dépend de la pièce à souder. Le soudage laser est adapté aux assemblages de tôles précis, avec une zone de chauffe étroite et des cordons de soudure répétitifs. Le soudage TIG est recommandé pour les réparations, les géométries variables et les travaux où le contrôle manuel du bain de fusion est essentiel. Le soudage MIG convient aux assemblages nécessitant un dépôt continu de métal d'apport et une formation importante de cordon.
La solution adaptée de WISECUT est la gamme de soudage laser portatif WT-W, dont les caractéristiques (puissance, dévidage du fil, câble de la torche, largeur de cordon et configuration de refroidissement) sont publiées. Veuillez nous transmettre le plan, la nuance de matériau, l'épaisseur, le type de joint, la tolérance d'écartement, la longueur de soudure, la finition souhaitée, la méthode de contrôle, le volume, l'alimentation électrique et le schéma de sécurité. Ces informations nous permettront de discuter de la configuration de la machine et de définir le périmètre du soudage d'essai avant l'achat.
FAQ (questions fréquentes)
Q1 : Le soudage laser est-il meilleur que le soudage TIG pour la tôle ?
A : Le soudage laser convient aux assemblages répétitifs de tôles avec un ajustement précis et une finition définie. Le soudage TIG offre au soudeur qualifié un contrôle direct du bain de fusion pour les réparations, les assemblages courts et complexes, et les petites séries variées. Évaluez les deux procédés sur l'assemblage réel et un échantillon conforme.
Q2 : Le soudage laser est-il aussi résistant que le soudage TIG ?
A : Le soudage laser permet d'obtenir un joint de tôle résistant si le procédé garantit la pénétration et la solidité requises. La résistance dépend de la conception du joint, du matériau, du métal d'apport, du gaz de protection, des paramètres et des critères d'inspection. Ces éléments doivent figurer dans le rapport d'essai de soudage avant validation du procédé.
Q3 : Quelle épaisseur de soudure un soudeur laser peut-il réaliser ?
A : L'épaisseur applicable dépend de la puissance du laser, du matériau, de la conception du joint, du mode d'alimentation du fil, du gaz de protection, du refroidissement et du test de réception. WISECUT indique une épaisseur de soudage maximale de 14 mm pour sa gamme de machines de soudage laser portables WT-W. Veuillez vérifier cette valeur en fonction du matériau et du joint spécifiques à votre projet.
Q4 : Quand le soudage MIG est-il un meilleur choix que le soudage laser ?
A : Le soudage MIG est une méthode pratique pour les assemblages nécessitant un dépôt continu de métal d'apport, la formation d'un cordon de soudure ou la prise en compte d'un écart plus important. Il est important d'intégrer des étapes de contrôle des projections et de finition dans le plan de production lorsque la surface soudée reste visible.
Q5 : Que doivent tester les acheteurs avant d’acheter une machine à souder au laser ?
A : Utilisez les caractéristiques réelles du matériau, de l'épaisseur, du joint, de l'écartement, du dispositif de fixation, du gaz de protection, du fil et de la longueur de soudure. Consignez l'aspect, la pénétration, la déformation, les retouches, les paramètres et les résultats d'inspection. L'échantillon approuvé servira alors de référence concrète pour le devis et la réception.


