

레이저 용접과 TIG 용접: 판금 작업에 더 적합한 용접 방식은 무엇일까요?
시간: 2026년 9월 11일 조회수: 530
판금 용접에서 레이저 용접과 TIG 용접 중 어떤 것을 선택할지는 부품 간 간격, 열 제어, 최종 외관, 그리고 생산 요구 사항에 따라 달라집니다. 레이저 용접은 정밀한 반복 접합에 가장 적합하며, TIG 용접은 수리, 모서리 가공, 소량 생산에 더 나은 제어력을 제공합니다. 접합부에 필러를 도포해야 하거나 부품 간 간격이 넓은 경우에는 MIG 용접도 함께 고려해야 합니다.
부품 도면이 결정의 기준이 됩니다. 직선형 캐비닛 이음매, 짧은 리턴 플랜지, 두꺼운 장착 탭은 각각 다른 접근 및 열 조건을 만들어냅니다.
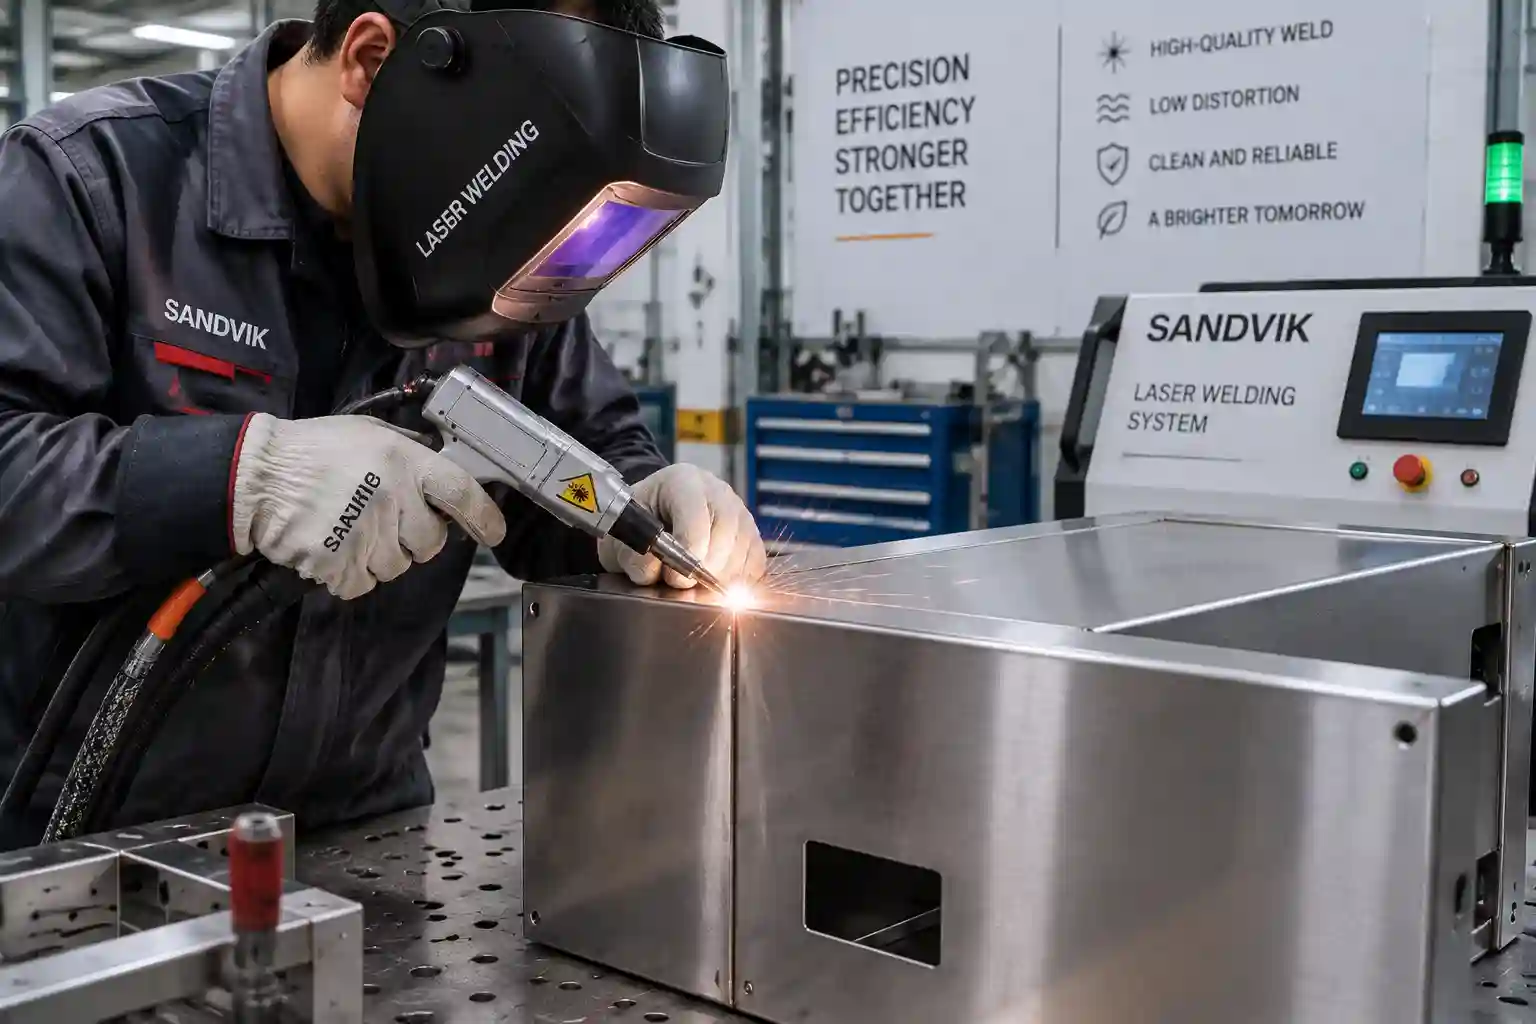
레이저 용접 vs TIG 용접: 판금 용접에 대한 빠른 해답
부품군별로 선택하십시오. 스테인리스강 부품 두 개는 접합부, 고정 장치 및 보이는 표면이 다르기 때문에 서로 다른 공정이 필요할 수 있습니다.
|
요인 |
레이저 용접 |
TIG 용접 |
MIG 용접 |
|
열과 변형 |
집중된 열원과 좁은 가열 영역 |
더 넓은 열 확산 범위를 갖는 수동 아크 제어 |
연속 와이어 증착 방식의 아크 가열 |
|
조립 |
제어된 접합 간격 및 안정적인 고정 장치 |
용접공은 지역적 변동에 대응할 수 있습니다. |
용접봉은 더 넓은 간격을 지지합니다. |
|
모습 |
눈에 보이는 판재 부분의 좁은 이음매 가능성 |
숙련된 손길로 정교하게 다듬어진 비드 |
비드와 스패터는 마무리 작업에 추가될 수 있습니다. |
|
두께 계획 |
전력, 재료, 접합부, 전선, 가스 및 시험 결과 |
용접 작업자의 접근성, 열 제어 및 용접봉 선택 |
증착 속도, 접합 부피 및 전원 |
|
주요 구매 확인 |
냉각, 와이어 공급, 안전 장치 설정 및 샘플 결과 |
용접 기술, 용접봉, 토치 사용 가능 여부 및 가스 |
와이어 공급 장치, 비산 방지 장치, 전원 공급 장치 및 가스 |
표를 필터로 사용하십시오. 최종 승인은 지정된 재료, 두께, 접합부 및 예상 간격 범위로 제작된 샘플을 통해 이루어져야 합니다.
레이저 용접, TIG 용접, MIG 용접은 어떻게 작동하나요?
각 공정은 금속을 녹이고 용융된 부분이 응고되어 접합부를 형성하도록 합니다. 열 전달 방식과 용가재 첨가량이 작업 방식을 결정합니다.
레이저 용접은 집중된 빔을 접합부에 직접 조사하는 방식입니다. 휴대용 시스템을 사용하면 작업자가 헤드를 움직이는 동안 기계가 레이저 출력, 보호 가스, 빔 설정 및 선택적으로 와이어 공급을 제어합니다. 안정적인 고정 장치와 일정한 간격 덕분에 반복 가능한 용접 경로를 만들 수 있습니다. 전처리 과정의 절단 및 벤딩 정밀도가 용접 결과에 반영됩니다.
TIG 용접은 소모되지 않는 텅스텐 전극을 사용하여 아크를 생성합니다. 용접사는 토치 각도, 용접 속도, 열, 용접봉을 수동으로 조절합니다. 이러한 제어 방식은 짧은 이음매, 수리 작업, 그리고 접합부를 따라 형태가 변하는 용접에 적합합니다.
MIG 용접은 토치를 통해 와이어 전극을 지속적으로 공급합니다. 와이어는 아크를 전달하고 용접봉을 공급하여 더 큰 비드를 형성하고 접합부의 부피를 채울 수 있도록 합니다. 눈에 잘 띄는 판금 표면의 경우, 생산 계획에 스패터 제어, 비드 정리, 그리고 도장 또는 마감 전에 필요한 연마 작업이 포함되어야 합니다.
변형, 강도 및 두께를 제어하는 공정은 무엇입니까?
얇은 판재는 열에 빠르게 반응합니다. 집중된 레이저 열원은 가열 영역을 제한하여 접합부와 고정 장치가 안정적일 경우 평판이 형태를 유지하도록 도와줍니다. TIG 용접은 용접 풀에서 정밀한 제어를 가능하게 하는 반면, 긴 수동 용접은 패널에 열을 더 오랫동안 유지합니다. 문, 덮개, 캐비닛 및 인클로저의 경우, 이러한 열 유지 시간은 재료의 공칭 두께만큼이나 중요한 요소입니다.
용접 강도는 접합부 설계, 용입 깊이, 모재, 용가재, 보호 가스, 매개변수 및 검사를 포함한 전체 공정에서 비롯됩니다. 겹침 이음과 맞대기 이음은 각각 다른 매개변수 범위를 적용해야 합니다. 용접봉 종류 및 직경, 가스 종류, 시편 형상 및 검사 방법을 용접 보고서에 기록하십시오. 이러한 기록은 용접부 사진만으로는 얻을 수 없는 더 많은 증거를 검사팀에 제공합니다.
발표된 두께 수치에도 동일한 기준이 적용됩니다. WISECUT은 다음과 같이 명시합니다. WISECUT 휴대용 레이저 용접기 WT-W 시리즈는 1000~6000W의 출력 범위와 최대 용접 두께 14mm를 갖습니다. 초기 계획 수치로 14mm를 사용하십시오. 적용 가능한 재료, 접합 유형, 용접 와이어, 보호 가스, 냉각 장치 및 인수 시험은 공급업체의 확인이 필요합니다.
레이저 용접 vs MIG 용접: MIG 용접이 더 적합한 경우는 언제일까요?
레이저 용접과 MIG 용접 중 어떤 것을 선택할지는 일반적으로 눈에 보이는 판금 부품과 구조물 조립품을 모두 다룰 때 논의되는 주제입니다. MIG 용접은 용접봉을 지속적으로 공급하기 때문에 비드 형성이 필요한 브래킷, 프레임 및 접합부에 적합합니다. 또한 도색되거나 밀폐된 조립품의 경우 용접 과정에서 연삭 및 마감 작업을 할 수 있는 여유 공간이 생깁니다.
레이저 용접은 절단, 벤딩 및 고정 작업으로 반복 가능한 접합면을 만들 때 가장 효과적입니다. 다양한 용접 방식을 사용하는 작업장에서는 작업 지시서를 통해 안정적인 외관 접합부는 레이저 용접으로, 필러 사용량이 많은 접합부는 MIG 용접으로 지정할 수 있습니다. 최종적으로는 부품과 승인된 공정에 따라 용접 방식의 경계가 설정됩니다.
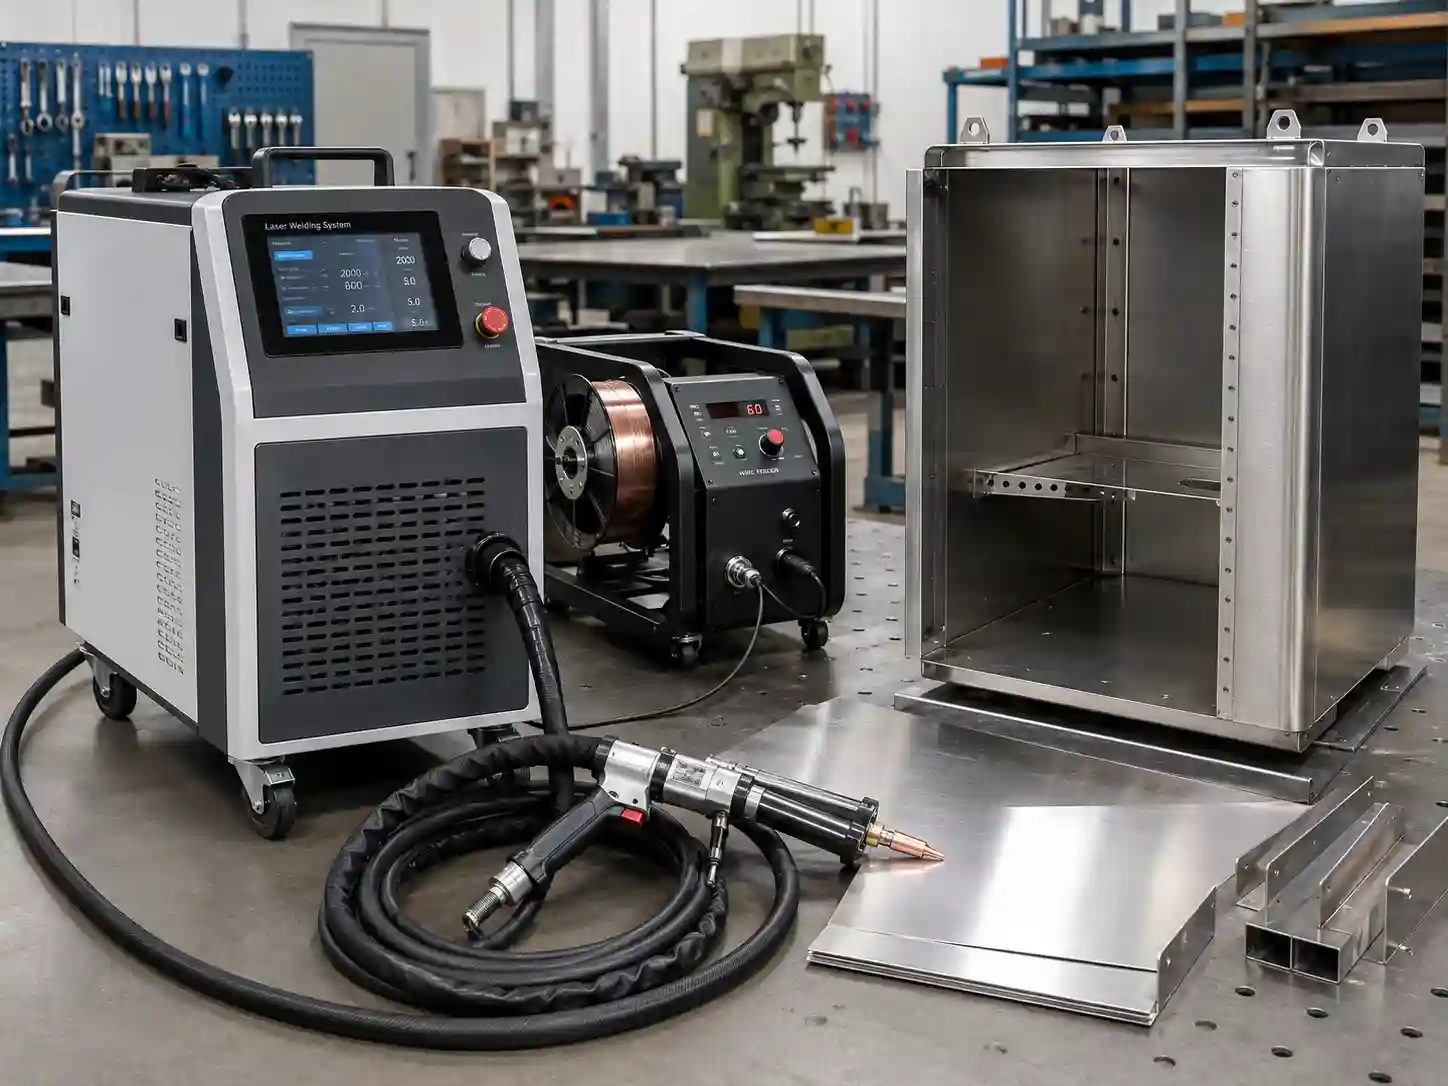
구매자는 어떤 안전 및 설치 요구 사항을 확인해야 할까요?
견적에는 안전이 반드시 포함되어야 합니다. 레이저 용접 셀은 용접 연기, 보호 가스, 고온 재료 및 화재 위험 외에도 빔 및 반사광으로 인한 위험이 있습니다.
공급업체에 레이저 등급, 보호 안경 사양, 차폐 또는 밀폐 계획, 인터록, 경고 라벨 및 안전 작업 절차를 요청하십시오. 시설 검토에는 흄 추출, 접근 제어, 토치 보관, 가스 취급 및 작업자 교육이 포함되어야 합니다. 반사 재질은 산란 반사 및 눈이나 피부 노출 가능성을 고려한 배치가 필요합니다.
The OSHA 용접, 절단 및 브레이징 개요 이 자료는 미국 용접 표준, 위험 정보 및 관리 방안을 수집합니다. 전 세계 구매자는 이를 계획 참고 자료로 활용한 후, 목적지 국가의 규정, 장비 설명서 및 현장 자체 위험 평가를 적용할 수 있습니다.
판금용 레이저 용접기를 어떻게 선택해야 할까요?
실제 부품을 기반으로 견적 요청서(RFQ)를 작성하십시오. 도면, 성형 샘플, 재질 등급, 두께, 접합부, 예상 간격, 용접 길이, 목표 마감, 수량 및 검사 요구 사항을 보내주십시오. 접합부가 만나는 지점의 굽힘 변형도 고려하십시오.
그런 다음 작업에 맞는 장비 구성을 선택하세요. WISECUT은 다음과 같은 제품을 제공합니다. 휴대용 레이저 용접기 수냉식 및 공랭식 냉각 방식을 모두 지원합니다. WT-W1500 및 WT-W2000 사양표에는 정격 출력 1500W 및 2000W, 중심 파장 1080 ± 3nm, QBH 광섬유 출력 인터페이스, 10m 용접 토치 케이블, 동축 가스 보호 장치, 0~6mm 범위의 용접 폭 조절 기능이 명시되어 있습니다. 사용 가능한 와이어 크기는 알루미늄, 탄소강, 스테인리스강 와이어에 대해 각각 0.8mm, 1.0mm, 1.2mm, 1.6mm입니다.
냉각 시스템은 기계 배치 및 견적 범위에 영향을 미칩니다. 공간이 협소한 구매자는 다음 사항을 검토할 수 있습니다. 공랭식 레이저 용접기 수냉식 모델도 함께 문의하십시오. 공급업체에 제안된 모델의 냉각 방식, 작동 조건, 전기 요구 사항 및 포함된 장비를 명시해 달라고 요청하십시오.
견적 요청서(RFQ)에는 와이어 피더, 보호 가스, 토치 케이블, 개인 보호 장비(PPE), 스크린, 흄 추출 장치, 소모품, 교육, 예비 부품, 보증, 서비스 및 목적지 국가의 전기 설비 요구 사항까지 모두 포함되어야 합니다. 매개변수 및 검사 결과가 포함된 샘플 용접 보고서를 요청하십시오. 이는 구매, 생산 및 품질 관리 팀에 공통적인 승인 기준을 제공합니다.
결론: 현재 손에 있는 부품을 기준으로 결정을 내리세요
레이저 용접과 TIG 용접은 부품별로 선택이 달라집니다. 레이저 용접은 정밀한 접합, 좁은 가열 영역, 반복적인 이음매가 필요한 판재 조립에 적합합니다. TIG 용접은 수리 작업, 형상 변화, 수동 용융 풀 제어가 중요한 작업에 적합합니다. MIG 용접은 연속적인 용가재 증착과 비드 형성이 필요한 접합부에 사용됩니다.
WISECUT에서 제공하는 적합한 옵션은 WT-W 휴대용 레이저 용접기 제품군으로, 출력, 와이어 공급 속도, 토치 케이블, 용접 폭 및 냉각 구성에 대한 세부 정보가 공개되어 있습니다. 도면, 재료 등급, 두께, 접합부, 간극 허용 오차, 용접 길이, 목표 마감, 검사 방법, 생산량, 전원 공급 장치 및 안전 배치도를 보내주십시오. WISECUT은 이러한 정보를 바탕으로 구매 전 장비 구성 및 샘플 용접 범위를 협의할 수 있습니다.
FAQ는
Q1: 판금 작업에 레이저 용접이 TIG 용접보다 더 나은가요?
A: 레이저 용접은 정밀한 접합과 정해진 마감 요구 사항을 충족하는 반복 가능한 판재 접합에 적합합니다. TIG 용접은 숙련된 용접공에게 용접 풀을 직접 제어할 수 있는 기능을 제공하여 수리, 짧고 복잡한 접합, 다양한 소량 생산에 적합합니다. 두 공정의 성능은 실제 접합부와 승인된 샘플을 통해 평가하십시오.
Q2: 레이저 용접은 TIG 용접만큼 강한가요?
A: 레이저 용접은 필요한 용입 깊이와 견고성을 확보하면 강력한 판금 접합부를 만들 수 있습니다. 접합부의 강도는 접합부 설계, 재료, 용접봉 사용, 보호 가스, 매개변수 및 검사 기준에 따라 달라집니다. 이러한 사항들을 용접 샘플 보고서에 포함시킨 후 공정을 승인하십시오.
Q3: 레이저 용접기는 얼마나 두꺼운 두께까지 용접할 수 있나요?
A: 적용 가능한 용접 두께는 레이저 출력, 재질, 접합부 설계, 와이어 공급 방식, 보호 가스, 냉각 방식 및 최종 검사 조건에 따라 달라집니다. WISECUT은 WT-W 휴대용 레이저 용접기 제품군의 최대 용접 두께를 14mm로 명시하고 있습니다. 해당 수치는 프로젝트에 사용되는 정확한 재질과 접합부에 대해 다시 한번 확인하시기 바랍니다.
질문 4: MIG 용접이 레이저 용접보다 더 나은 선택인 경우는 언제입니까?
A: MIG 용접은 연속적인 용가재 증착, 비드 형성 또는 넓은 간격 수용이 필요한 접합부에 적합한 실용적인 방법입니다. 용접면이 노출될 경우, 생산 계획에 스패터 제어 및 마무리 단계를 포함하십시오.
Q5: 구매자는 레이저 용접기를 구매하기 전에 무엇을 테스트해야 할까요?
A: 실제 재료, 두께, 접합부, 간격 범위, 고정 장치, 보호 가스, 용접 와이어 및 용접 길이를 사용하십시오. 외관, 용입 깊이, 변형, 재작업, 매개변수 및 검사 결과를 기록하십시오. 승인된 샘플은 견적 및 인수 과정의 구체적인 참고 자료가 됩니다.


