

Laserschweißen vs. WIG-Schweißen: Welches Verfahren ist besser für Blechbearbeitung?
Zeitpunkt: 11. September 2026 Aufrufe: 528
Beim Blechschweißen hängt die Wahl zwischen Laser- und WIG-Schweißen vom Spaltmaß, der Wärmekontrolle, dem gewünschten Erscheinungsbild und den Produktionsanforderungen ab. Laserschweißen eignet sich am besten für präzise, wiederholbare Nähte, während WIG-Schweißen eine bessere Kontrolle bei Reparaturen, Ecken und Kleinserien ermöglicht. MIG-Schweißen ist ebenfalls eine Option, wenn die Verbindung Zusatzwerkstoff erfordert oder ein größerer Spalt zwischen den Teilen besteht.
Eine Teilezeichnung gibt die Entscheidung vor. Eine gerade Gehäusenaht, ein kurzer Rücklaufflansch und eine dicke Befestigungslasche erzeugen unterschiedliche Zugangs- und Wärmeverhältnisse.
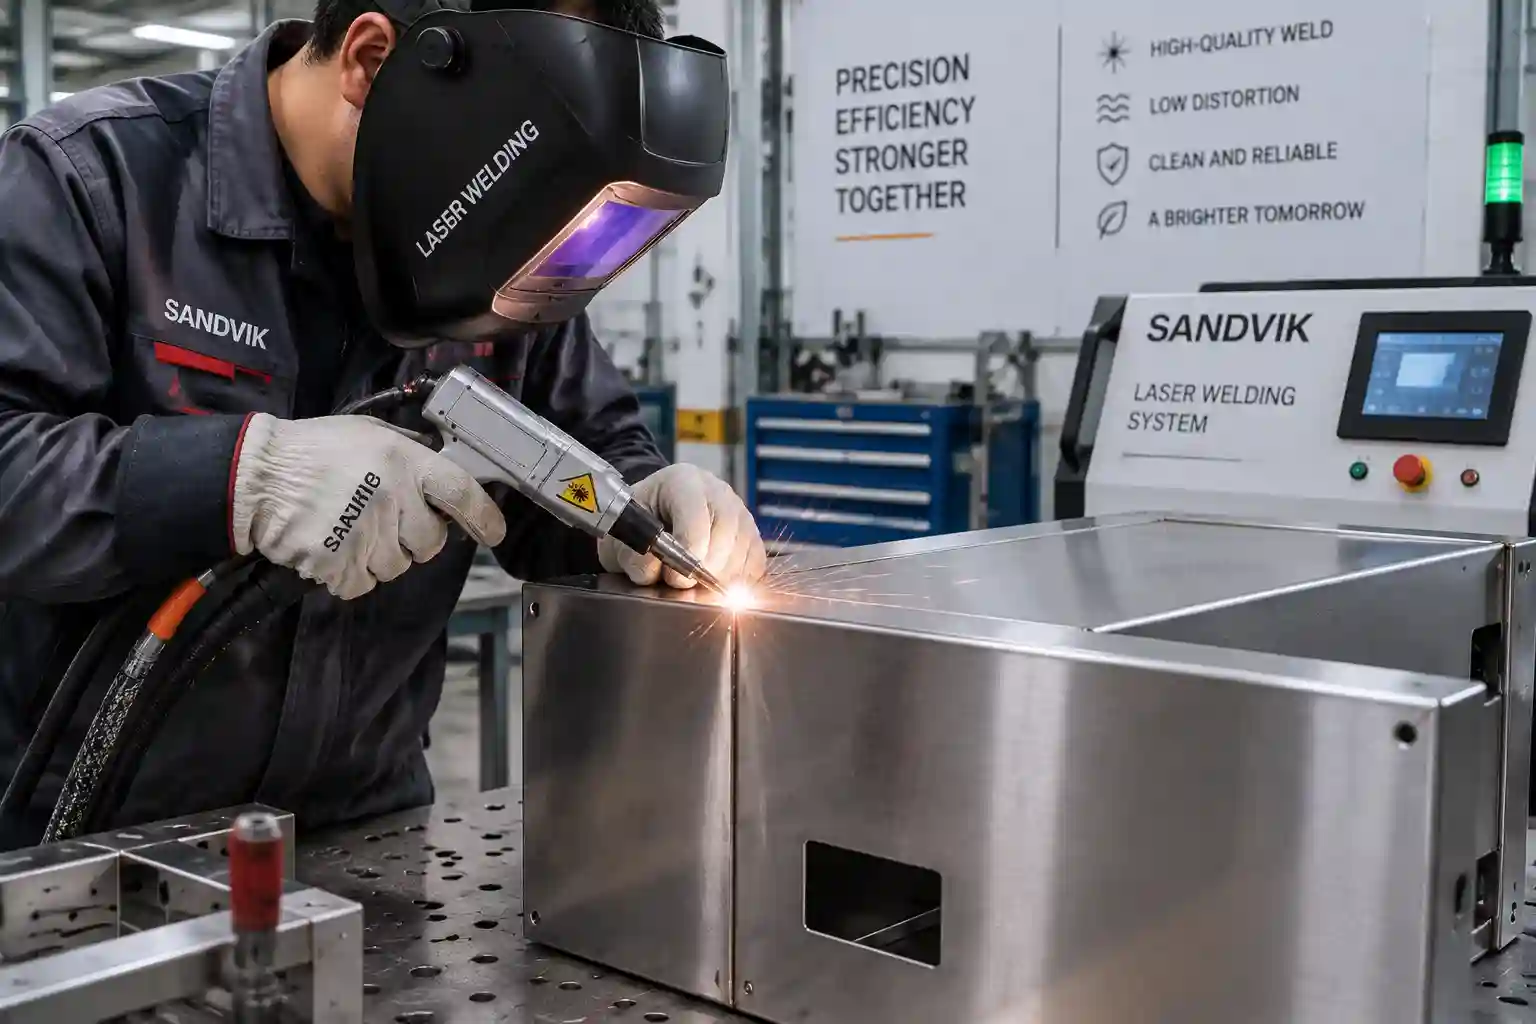
Laserschweißen vs. WIG-Schweißen: Schnelle Antwort für Blechbearbeitung
Auswahl nach Teilefamilie. Zwei Edelstahlteile können unterschiedliche Bearbeitungsprozesse erfordern, da sich ihre Verbindungen, Befestigungen und sichtbaren Oberflächen unterscheiden.
|
Faktor |
Laserschweißen |
WIG-Schweißen |
MIG-Schweißen |
|
Hitze und Verformung |
Konzentrierte Wärmequelle und schmale Heizzone |
Manuelle Lichtbogensteuerung mit breiterer Wärmeverteilung |
Lichtbogenerhitzung mit kontinuierlicher Drahtabscheidung |
|
Passform |
Kontrollierter Fugenspalt und stabile Befestigung |
Der Schweißer kann auf lokale Abweichungen reagieren |
Füllmetall ermöglicht größere Spaltbreiten |
|
Aussehen |
Potenzial für schmale Nahtstellen an sichtbaren Blechteilen |
Kontrollierte Perle in geübten Händen |
Perlen und Spritzer können die Oberflächengestaltung ergänzen. |
|
Dickenplanung |
Leistung, Material, Verbindung, Draht, Gas und Testergebnis |
Zugang zum Schweißgerät, Wärmeregulierung und Wahl des Schweißzusatzwerkstoffs |
Abscheidungsrate, Fugenvolumen und Stromquelle |
|
Hauptkaufprüfung |
Kühlung, Drahtvorschub, Sicherheitsvorkehrungen und Probenergebnis |
Schweißerkenntnisse, Schweißzusatzwerkstoff, Zugang zum Schweißbrenner und Gas |
Drahtvorschubgerät, Spritzerkontrolle, Stromquelle und Gas |
Nutzen Sie die Tabelle als Filter. Die endgültige Genehmigung sollte anhand eines Musters erfolgen, das mit dem angegebenen Material, der angegebenen Dicke, der angegebenen Fuge und dem erwarteten Spaltbereich hergestellt wurde.
Wie funktionieren Laser-, WIG- und MIG-Schweißen?
Bei jedem Verfahren wird Metall geschmolzen und die Schmelzzone zu einer Verbindung erstarren gelassen. Wärmezufuhr und Zusatz von Füllmaterial bestimmen die Arbeitsmethode.
Beim Laserschweißen wird ein konzentrierter Strahl in die Fügestelle gerichtet. Mit einem handgeführten System bewegt der Bediener den Schweißkopf, während die Maschine Laserleistung, Schutzgas, Strahleinstellungen und optionalen Drahtvorschub steuert. Eine stabile Vorrichtung und ein gleichmäßiger Spalt gewährleisten einen reproduzierbaren Schweißpfad. Die Genauigkeit beim Schneiden und Biegen wird somit Teil des Schweißergebnisses.
Beim WIG-Schweißen wird eine nicht abschmelzende Wolframelektrode verwendet, um einen Lichtbogen zu erzeugen. Der Schweißer steuert Brennerwinkel, Schweißgeschwindigkeit, Hitze und Schweißdrahtzufuhr manuell. Diese Steuerung eignet sich für kurze Nähte, Reparaturen und Geometrieänderungen entlang der Verbindung.
Beim MIG-Schweißen wird eine Drahtelektrode kontinuierlich durch den Brenner geführt. Der Draht führt den Lichtbogen und das Schweißzusatzmaterial, wodurch eine größere Schweißnaht erzeugt und das Fugenvolumen gefüllt werden kann. Bei sichtbaren Blechoberflächen sollte der Produktionsplan die Vermeidung von Schweißspritzern, das Glätten der Schweißnaht und gegebenenfalls erforderliche Schleifarbeiten vor dem Lackieren oder der Endbearbeitung umfassen.
Welcher Prozess steuert Verformung, Festigkeit und Dicke?
Dünnes Blech reagiert schnell auf Hitze. Eine konzentrierte Laserwärmequelle begrenzt die erhitzte Fläche und kann dazu beitragen, dass ein flaches Blech seine Form behält, wenn die Schweißnaht und die Vorrichtung stabil sind. Das WIG-Schweißen ermöglicht dem Bediener eine präzise Kontrolle im Schmelzbad, während eine lange manuelle Schweißnaht die Wärme länger im Blech hält. Bei Türen, Abdeckungen, Schränken und Gehäusen ist diese Zeit oft genauso wichtig wie die nominelle Materialstärke.
Die Schweißnahtfestigkeit ergibt sich aus dem gesamten Schweißprozess: Nahtgestaltung, Einbrandtiefe, Grundwerkstoff, Zusatzwerkstoff, Schutzgas, Parameter und Prüfung. Überlapp- und Stumpfschweißungen erfordern separate Parameterbereiche. Drahtart und -durchmesser, Schutzgas, Probengeometrie und Prüfverfahren sind im Schweißprobenbericht zu dokumentieren. Diese Dokumentation liefert den Abnahmeteams mehr Beweise als ein Nahtfoto allein.
Die veröffentlichten Dickenangaben erfordern dieselbe Sorgfalt. WISECUT listet die WISECUT Handlaser-Schweißgerät Es handelt sich um ein Gerät der WT-W-Serie mit einem Leistungsbereich von 1000–6000 W und einer maximalen Schweißdicke von 14 mm. Diese 14 mm dienen als Richtwert für die Planung. Die genauen Werkstoffe, Nahtarten, Drahtsorten, Schutzgase, Kühlmaßnahmen und Abnahmeprüfungen müssen noch vom Lieferanten bestätigt werden.
Laserschweißen vs. MIG-Schweißen: Wann ist MIG die bessere Wahl?
Die Frage nach Laserschweißen versus MIG-Schweißen stellt sich üblicherweise, wenn in einer Werkstatt sowohl sichtbare Blechteile als auch Konstruktionsbaugruppen gefertigt werden. Beim MIG-Schweißen wird der Schweißzusatz kontinuierlich zugeführt, was sich für Halterungen, Rahmen und Verbindungen eignet, die einen Schweißraupenaufbau erfordern. Lackierte oder geschlossene Baugruppen bieten zudem oft die Möglichkeit zum Schleifen und Nachbearbeiten.
Laserschweißen erzielt die besten Ergebnisse, wenn Schneiden, Biegen und Spannen eine reproduzierbare Naht erzeugen. In einer gemischten Fertigung kann der Arbeitsplan für optisch stabile Verbindungen das Laserschweißen und für Verbindungen mit hohem Füllmaterialanteil das MIG-Schweißen vorsehen. Das Bauteil und das genehmigte Verfahren bilden die Grenzen.
Welche Sicherheits- und Einrichtungsanforderungen sollten Käufer prüfen?
Sicherheit gehört zum Angebotspaket. Eine Laserschweißzelle birgt Gefahren durch den Laserstrahl und reflektiertes Licht sowie durch Schweißrauch, Schutzgas, heißes Material und Brandgefahr.
Fragen Sie den Lieferanten nach der Laserklasse, den Spezifikationen für Schutzbrillen, dem Plan für Schutzwände oder Gehäuse, Verriegelungen, Warnhinweisen und sicheren Arbeitsverfahren. Die Anlagenprüfung sollte die Absaugung von Rauchgasen, die Zugangskontrolle, die Lagerung von Brennern, den Umgang mit Gasen und die Schulung der Bediener umfassen. Reflektierende Materialien erfordern eine Anordnung, die Streulicht und mögliche Augen- oder Hautexposition berücksichtigt.
Die OSHA-Übersicht für Schweißen, Schneiden und Löten Diese Datenbank sammelt US-amerikanische Schweißnormen, Gefahreninformationen und Schutzmaßnahmen. Internationale Käufer können sie als Planungsgrundlage nutzen und anschließend die Vorschriften des Ziellandes, die Bedienungsanleitung der Maschine und die eigene Risikobewertung des Standorts anwenden.
Wie wählt man die richtige Laserschweißmaschine für Blechbearbeitung aus?
Erstellen Sie die Angebotsanfrage anhand realer Bauteile. Senden Sie Zeichnungen, Formmuster, Materialgüten, Dicke, Verbindungsart, erwarteten Spalt, Schweißnahtlänge, Oberflächengüte, Volumen und Prüfanforderungen. Biegeabweichungen ändern sich im Bereich der Verbindungsstelle.
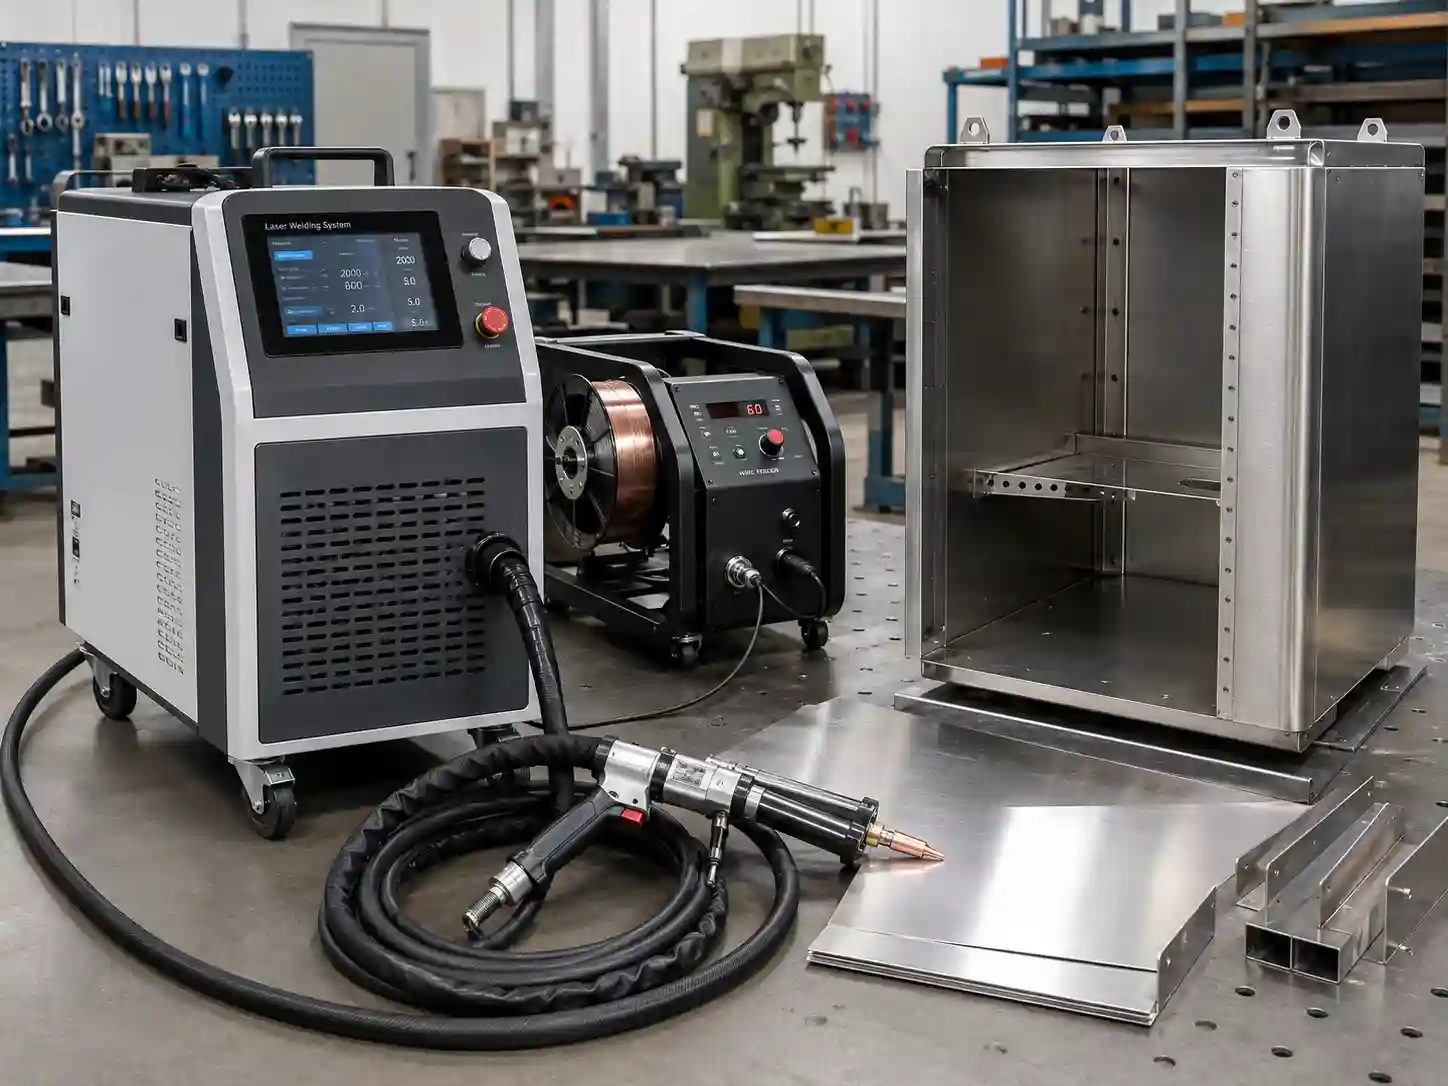
Passen Sie dann die Maschinenkonfiguration an diese Aufgabe an. WISECUT bietet Handlaserschweißgeräte Mit Wasser- und Luftkühlung. Die Spezifikationen der Modelle WT-W1500 und WT-W2000 geben eine Nennausgangsleistung von 1500 W bzw. 2000 W, eine zentrale Wellenlänge von 1080 nm ± 3 nm, eine QBH-Glasfaser-Ausgangsschnittstelle, ein 10 m langes Schweißbrennerkabel, koaxialen Gasschutz und eine einstellbare Schweißnahtbreite von 0–6 mm an. Die Drahtvorschubgrößen betragen 0,8 mm, 1,0 mm, 1,2 mm und 1,6 mm für Aluminium-, Kohlenstoffstahl- und Edelstahldraht.
Die Kühlung beeinflusst die Maschinenaufstellung und den Angebotsumfang. Käufer, die mit einem kompakten Grundriss arbeiten, können dies prüfen. luftgekühlte Laserschweißmaschine einschließlich wassergekühlter Modelle. Bitten Sie den Lieferanten, die Kühlmethode, die Betriebsparameter, die elektrischen Anforderungen und die im Lieferumfang enthaltene Ausstattung des vorgeschlagenen Modells anzugeben.
Eine vollständige Angebotsanfrage sollte auch Drahtvorschubgerät, Schutzgas, Brennerkabel, persönliche Schutzausrüstung (PSA), Schutzschirme, Rauchabsaugung, Verbrauchsmaterialien, Schulungen, Ersatzteile, Garantie, Service und die elektrischen Anforderungen des Ziellandes umfassen. Fordern Sie einen Musterschweißbericht mit Parametern und Prüfergebnissen an. Dieser dient Einkauf, Produktion und Qualitätssicherung als gemeinsames Abnahmedokument.
Fazit: Treffen Sie die Entscheidung anhand des vorliegenden Bauteils.
Die Entscheidung zwischen Laserschweißen und WIG-Schweißen hängt vom jeweiligen Bauteil ab. Laserschweißen eignet sich für präzise Blechverbindungen mit enger Passung, schmaler Heizzone und wiederholten Schweißnähten. WIG-Schweißen ist ideal für Reparaturen, wechselnde Geometrien und Anwendungen, bei denen die manuelle Schmelzbadsteuerung im Vordergrund steht. MIG-Schweißen eignet sich für Verbindungen, die einen kontinuierlichen Zusatzwerkstoffauftrag und einen Raupenaufbau erfordern.
Die passende Option von WISECUT ist die WT-W-Handlaserschweißanlage mit veröffentlichten Details zu Leistung, Drahtvorschub, Brennerkabel, Nahtbreite und Kühlungskonfiguration. Bitte senden Sie uns die Zeichnung, die Werkstoffgüte, die Dicke, die Nahtart, die Spalttoleranz, die Schweißnahtlänge, das gewünschte Oberflächenfinish, die Prüfmethode, das Volumen, die Stromversorgung und die Sicherheitsvorgaben. Anhand dieser Informationen kann WISECUT die Maschinenkonfiguration mit Ihnen besprechen und den Umfang der Probeschweißung vor dem Kauf festlegen.
FAQ (häufig gestellte Fragen)
Frage 1: Ist Laserschweißen besser als WIG-Schweißen bei Blechen?
A: Laserschweißen eignet sich für wiederholbare Blechnähte mit kontrollierter Passung und definierten Oberflächenanforderungen. WIG ermöglicht dem erfahrenen Schweißer die direkte Kontrolle des Schweißbades für Reparaturen, kurze, komplexe Nähte und die Fertigung kleinerer Serien. Beurteilen Sie die beiden Verfahren anhand der tatsächlichen Schweißnaht und eines abgenommenen Musters.
Frage 2: Ist Laserschweißen so fest wie WIG-Schweißen?
A: Laserschweißen kann eine feste Blechverbindung erzeugen, wenn das Verfahren die erforderliche Einbrandtiefe und Festigkeit gewährleistet. Die Festigkeit hängt von der Nahtgestaltung, dem Werkstoff, dem verwendeten Zusatzwerkstoff, dem Schutzgas, den Parametern und den Prüfkriterien ab. Diese Punkte sollten im Prüfbericht für die Schweißprobe festgehalten werden, bevor der Prozess freigegeben wird.
Frage 3: Wie dick kann ein Laserschweißgerät schweißen?
A: Die maximal zulässige Schweißdicke hängt von der Laserleistung, dem Material, der Nahtkonstruktion, der Drahtzufuhr, dem Schutzgas, der Kühlung und der Abnahmeprüfung ab. WISECUT gibt für die handgeführten Laserschweißgeräte der WT-W-Serie eine maximale Schweißdicke von 14 mm an. Bitte überprüfen Sie diesen Wert anhand des konkreten Materials und der Nahtkonstruktion Ihres Projekts.
Frage 4: Wann ist MIG-Schweißen die bessere Wahl als Laserschweißen?
A: MIG-Schweißen ist ein praktisches Verfahren für Verbindungen, die einen kontinuierlichen Zusatzwerkstoffauftrag, einen Raupenaufbau oder die Überbrückung eines größeren Spalts erfordern. Wenn die Schweißoberfläche sichtbar bleibt, sollten Spritzerkontrolle und Nachbearbeitungsschritte in den Produktionsplan aufgenommen werden.
Frage 5: Was sollten Käufer vor dem Kauf einer Laserschweißmaschine testen?
A: Verwenden Sie das tatsächliche Material, die Dicke, die Fugenkonstruktion, den Spaltbereich, die Vorrichtung, das Schutzgas, den Draht und die Schweißnahtlänge. Dokumentieren Sie Aussehen, Einbrand, Verzug, Nacharbeit, Parameter und Prüfergebnisse. Das freigegebene Muster dient dann als konkrete Referenz für die Angebotserstellung und die Abnahme.


