

Automatisierungslösungen für die Metallbearbeitung: Ein Leitfaden zum Schneiden, Biegen und Schweißen
Zeitpunkt: 30. Oktober 2026 Ansicht : 94
Automatisierungslösungen für die Metallbearbeitung beschränken sich nicht mehr auf einen Roboter neben einer einzelnen Maschine. Moderne Betriebe können Laserschneiden, Blechhandhabung, CNC-Biegen, Schweißen, Inspektion und Produktionsdaten in einen koordinierten Arbeitsablauf integrieren. Die praktische Frage ist, wo die Automatisierung einen tatsächlichen Engpass in der Produktion beseitigt.
Ein Schneidsystem kann schnell arbeiten, während die Teile auf die Sortierung warten. Eine Abkantpresse mag über ausreichende Kapazität verfügen, während die Bediener den Großteil ihrer Schicht mit dem Heben und Drehen der Rohlinge verbringen. Ein Schweißroboter kann eine Schweißnaht präzise wiederholen, während die manuelle Montage vor dem Schweißen zu Abweichungen führt. Ein sinnvoller Automatisierungsplan betrachtet den gesamten Weg vom Rohmaterial bis zur qualifizierten Montage.
Dieser Leitfaden erläutert die Automatisierungsstufen für Schneiden, Biegen und Schweißen und zeigt anschließend, wie man die Ausrüstung auswählt, die Ergebnisse misst und einen gestaffelten Implementierungsplan erstellt.
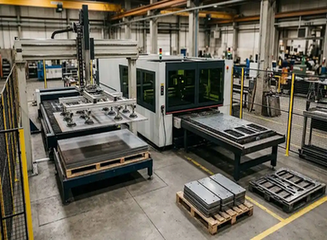
Was sind Automatisierungslösungen für die Metallverarbeitung?
Die Automatisierung der Metallbearbeitung lässt sich in drei praktische Ebenen unterteilen. Die Maschinenautomatisierung erweitert eine Maschine um Funktionen wie automatisches Be- und Entladen, Antasten, Werkzeugwechsel oder Programmauswahl. Eine Roboterzelle verbindet eine Maschine mit einem Roboter, Greifer, Positionierer oder Prüfgerät. Eine integrierte Fertigungslinie verknüpft mehrere Prozesse mit Materialpuffern, Software und Rückverfolgbarkeit.
Der optimale Bearbeitungsgrad hängt von Produktionsvolumen, Teilevielfalt, Materialgröße, Arbeitskräfteverfügbarkeit und Prozessstabilität ab. Ein Fertigungsbetrieb mit ständig wechselnden Zeichnungen kann von automatisierter Beladung und digitaler Programmierung profitieren, während die Endbearbeitung manuell erfolgt. Ein Hersteller, der täglich dieselbe Schrankfamilie produziert, kann einen durchgängigen Schneid-, Biege- und Schweißprozess rechtfertigen.
Die Automatisierung sollte auf eine definierte Teilefamilie ausgerichtet sein. Ändern sich Zeichnungen, Biegeabläufe, Schweißverbindungen oder Materialspezifikationen wöchentlich, benötigt das Projekt Flexibilität, bevor eine maximale Integration erforderlich ist.
Automatisierung des Laserschneidens
Automatisiertes Be- und Entladen
Die Automatisierung des Laserschneidens beginnt oft mit der Materialhandhabung. Ein Lagerturm, ein Shuttle-Tisch oder ein Lader platziert die Rohbleche auf dem Schneidtisch. Nach dem Schneiden trennt ein Sortierer verschachtelte Teile, Reststücke und Ausschuss. Die fertigen Zuschnitte können nach Auftrag, Material oder nachgelagertem Prozess gestapelt werden.
Diese Anordnung reduziert die Wartezeiten zwischen den Blechen und minimiert das manuelle Heben. Zudem ermöglicht sie eine besser planbare Übergabe zum Biegen. Die Ausrüstung muss auf maximale Blechlänge, -breite, -dicke, -gewicht, Oberflächenbeschaffenheit und Lagerkapazität abgestimmt sein. Ein Lader, der selbst schwerste gängige Zuschnitte nicht handhaben kann, führt weiterhin zu einem manuellen Engpass.
CNC-Laserschneiden und Prozessdaten
Das Schneidprogramm sollte die CAD-Zeichnung, das Verschachtelungslayout, die Materialdatenbank, die Düsenauswahl, die Hilfsgaseinstellungen und die Prüfinformationen miteinander verknüpfen. Eine korrekte Verschachtelung kann die Materialausbeute verbessern, es muss jedoch auch berücksichtigt werden, wie die Teile nach dem Schneiden getrennt und identifiziert werden.
Die Schnittqualität beeinflusst die nachfolgenden Arbeitsschritte. Zu viel Schlacke, Wärmeverzug oder falsche Stanzeinstellungen können beim Biegen und Schweißen Probleme verursachen. Für eine umfassende Gerätebewertung vergleichen Sie die verschiedenen Faserlaserschneidmaschinen mit den in Ihrem Betrieb verwendeten Materialien und Teilegrößen.
Automatisierung des CNC-Biegens
Robotergesteuerte Abkantpressenzellen
Eine robotergestützte Abkantpresse nutzt einen Roboter oder einen speziellen Manipulator, um Rohlinge zu laden, sie am Hinteranschlag zu positionieren, zu drehen und die fertigen Teile zu stapeln. Die Abkantpresse steuert die Stößelbewegung, die Biegefolge und die Hinteranschlagpositionen, während der Roboter die wiederholte Handhabung übernimmt.
Diese Anordnung eignet sich für Teile mit stabiler Geometrie und wiederholbarer Biegesequenz. Sie reduziert den Hebeaufwand des Bedieners und gewährleistet die Aufrechterhaltung der Produktion auch bei großen Losgrößen. Die Greiferkonstruktion ist entscheidend: Der Roboter muss unterschiedliche Rohlingsgrößen handhaben, die Oberflächen schützen und einen zuverlässigen Halt in der Nähe der Biegelinie gewährleisten.
Blechbiege- und Biegezentren
Eine Blechbiegemaschine oder ein CNC-Biegezentrum spannt den Zuschnitt ein und formt mit Formmessern Flansche. Das Blech bleibt dabei über mehrere Biegevorgänge hinweg kontrolliert, wobei eine programmierte Neupositionierung oder Drehung erfolgt. Dies macht die Technologie attraktiv für Schränke, Gehäuse, Paneele und Produkte mit kurzen Flanschen.
Das Verfahren eignet sich weniger als universeller Ersatz für eine Abkantpresse. Dicke Bleche, besonders lange Teile, ungewöhnliche Formen und sehr kleine Losgrößen lassen sich unter Umständen weiterhin einfacher mit einer herkömmlichen Stanz- und Matrizenmaschine fertigen. Die Automatisierung sollte sich an Geometrie und Volumen des jeweiligen Auftragsbestands orientieren.
Wann manuelle Handhabung noch sinnvoll ist
Manuelles Beladen kann für Prototypen, Ersatzteile und Serienfertigung sinnvoll sein. Eine flexible CNC-Abkantpresse ermöglicht es einem erfahrenen Bediener, Werkzeuge und Biegesequenzen schnell zu wechseln. In einem phasenweisen Projekt kann zunächst das Materialbeladen automatisiert und später, nach Stabilisierung der Teilefamilie und der Prozessdaten, die robotergestützte Handhabung hinzugefügt werden.
Automatisierung des Schweißens nach dem Schneiden und Biegen
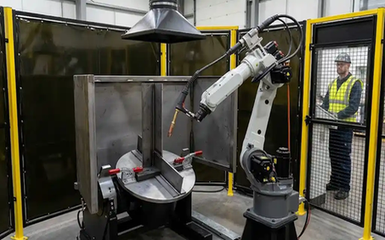
Robotergestütztes MIG-, WIG- und Laserschweißen
Die Schweißautomatisierung reicht von angetriebenen Positionierern und Nahtzugmaschinen bis hin zu vollautomatisierten Schweißzellen. MIG-Roboter werden häufig für wiederkehrende Strukturverbindungen eingesetzt. WIG-Automatisierung eignet sich für kontrollierte, bildempfindliche Nähte. Laserschweißen ermöglicht präzise, verzugsarme Verbindungen, sofern Material, Passung und Schutzgehäuse die Prozessanforderungen erfüllen.
Bei der Auswahl sollten Nahtdesign, Materialart, Dicke, erforderliche Einbrandtiefe, Schweißnahtlänge, Aussehen und Produktionsvolumen berücksichtigt werden. Ein Roboter kann einen ungleichmäßigen Nahtspalt oder eine schlecht vorbereitete Kante nicht ausgleichen.
Vorrichtungen, Positionierer und Nahtverfolgung
Vorrichtungen stellen die Verbindung zwischen Bauteilen, Schweißbrenner und Roboter her. Sie müssen die Bauteile wiederholt positionieren, ohne den Schweißweg zu blockieren. Positionierer drehen die Baugruppe, sodass der Roboter einen optimalen Schweißbrennerwinkel und die gewünschte Bewegungsrichtung beibehalten kann.
Nahtverfolgung, Berührungserkennung, Laserbildverarbeitung und Offline-Simulation können helfen, Abweichungen zu minimieren. Diese Systeme verursachen zusätzliche Kosten und erfordern eine Kalibrierung; daher sollten sie entsprechend der Produkttoleranz spezifiziert werden. Eine stabile Passung ist oft eine bessere Investition als alleinige fortschrittliche Sensorik.
Schweißsicherheit und Rauchkontrolle
Eine automatisierte Schweißzelle benötigt Schutzvorrichtungen, Türverriegelungen, Not-Aus-Schalter, gegebenenfalls Licht- oder Laserschutz, Rauchabsaugung und klare Bedieneranweisungen. Die Sicherheitsvorkehrungen müssen Beladung, Wartung, Programmierung und Fehlerbehebung abdecken. Schulungen sind auch dann unerlässlich, wenn der Roboter die Brennerbewegung ausführt.
Wie Schneiden, Biegen und Schweißen als ein System funktionieren
Eine typische automatisierte Route Ist:
CAD/CAM → Laserschneiden → Sortieren → Biegen → Montage → Schweißen → Inspektion
Bei jeder Übergabe müssen die Teileidentität und die Prozessinformationen erhalten bleiben. Barcodes, QR-Codes oder ein Manufacturing Execution System (MES) können die Abwicklung, das Biegeprogramm, das Schweißrezept, das Prüfergebnis und den Versanddatensatz verknüpfen.
Die Pufferplanung ist ebenso wichtig. Schneidet der Laser schneller, als die Biegezelle die Teile verarbeiten kann, ist eine kontrollierte Warteschlange erforderlich. Ist das Schweißen langsamer, können fertige gebogene Bauteile die Produktionsfläche füllen und die eigentliche Engstelle verdecken. Für die Linienauslastung sollten gemessene Zykluszeiten, Rüstzeiten, Bedienerzeiten und geplante Stillstandszeiten berücksichtigt werden.
Die Sortierung wird oft vernachlässigt. Ein perfekt zugeschnittenes Teil, das dem falschen Auftrag zugeordnet wird, verursacht später Probleme beim Biegen oder Schweißen. Automatisierte Identifizierung und auftragsbezogene Stapelung können diesen Fehler verhindern, ohne dass eine vollständig mannlose Fertigung erforderlich ist.
Die richtige Automatisierungsstufe auswählen
Stufe 1: Maschinenautomatisierung
Beginnen Sie mit automatischer Laserzuführung, Blechlagerung, CNC-Programmverwaltung, Hinteranschlagsteuerung für Abkantpressen oder einem Schweißpositionierer. Diese Verbesserungen können den Produktionsfluss optimieren, ohne die gesamte Fabrikanlage verändern zu müssen.
Stufe 2: Roboterzellen
Robotergestützte Biege- und Schweißzellen reduzieren repetitive Handhabung und ermöglichen wiederholbare Arbeitsabläufe. Sie benötigen zuverlässige Vorrichtungen, Greifer, Sicherheitssysteme und entsprechende Programme. Vor dem endgültigen Kauf sollte die Zelle mit repräsentativen Teilen getestet werden.
Stufe 3: Integrierte Produktionslinien
Eine integrierte Fertigungslinie verbindet Schneiden, Sortieren, Biegen, Schweißen und Logistik. Diese Stufe eignet sich für stabile Produktfamilien, regelmäßige Nachfrage und Werke, die auf die Verwaltung von Software, Wartung und Prozessqualifizierung vorbereitet sind. Sie ermöglicht einen reibungslosen Materialfluss, führt aber auch zu einer größeren Abhängigkeit von anderen Stationen, wenn eine Station ausfällt.
Welche Teile und Produktionsprofile profitieren am meisten?
Die Automatisierung bietet in der Regel den größten Nutzen für Schaltschränke, Maschinengehäuse, HLK-Schaltschränke, Regale und Schweißkonstruktionen mit wiederholbaren Designs. Diese Produkte zeichnen sich durch bekannte Materialspezifikationen, wiederkehrende Biegesequenzen und vorhersehbare Schweißpunkte aus.
Bei der Fertigung von Kleinserien mit hoher Produktvielfalt ist ein anderer Ansatz erforderlich. Flexible Programmierung, Schnellwechselwerkzeuge, Offline-Vorbereitung und modulare Automatisierung können hier sinnvoller sein als eine feste Fertigungslinie. Große oder schwere Werkstücke erfordern unter Umständen Kräne, Sondervorrichtungen oder manuelle Eingriffe für eine sichere Handhabung.
Vor der Automatisierung muss sichergestellt werden, dass Zeichnungen, Toleranzen, Biegezugaben, Schweißsymbole und Prüfkriterien eingehalten werden. Prozessstabilität ist Voraussetzung für eine zuverlässige Automatisierung.
Wie man Produktivität, Qualität und Arbeitsersparnis misst
Messen Sie den gesamten Prozess und nicht nur eine einzelne Maschinenspezifikation. Nützliche Indikatoren sind beispielsweise:
Gesamtzykluszeit von der Rohmontage bis zur fertigen Baugruppe
Einrichtungs- und Umrüstzeit
Materialbearbeitungszeit
Erstausbeute
Ausschuss und Nacharbeit
Bediener-Eingriffszeit
Geräteauslastung
Ungeplante Ausfallzeiten
Automatisierung kann Engpässe verlagern, anstatt sie zu beseitigen. Schnelleres Schneiden kann den Sortieraufwand erhöhen. Schnelleres Biegen kann zu Wartezeiten vor dem Schweißen führen. Ein erfolgreiches Projekt misst jede Phase vor und nach der Installation.
Kosten-, Integrations- und Wartungsüberlegungen
Die Investition kann Laseranlagen, Biegemaschinen, Schweißroboter, Vorrichtungen, Greifer, Lagereinrichtungen, Förderbänder, Sicherheitssysteme, Software, Installation, Schulungen und Ersatzteile umfassen. Auch der Energiebedarf spielt eine Rolle. Laserquellen, Kompressoren, Hilfsgase, Absauganlagen und Schweißstromversorgungen beeinflussen die Betriebskosten.
Die Instandhaltungsplanung sollte kritische Komponenten, Inspektionsintervalle, Backup-Verfahren und voraussichtliche Lieferzeiten für Ersatzteile festlegen. Ferndiagnose kann die Fehlersuche beschleunigen, während lokaler technischer Support für die Wiederherstellung nach einem mechanischen oder Softwarefehler wichtig sein kann. Prüfen Sie den Service-Support des Lieferanten für Metallbearbeitungsanlagen, bevor Sie ein integriertes Projekt genehmigen.
Praktischer Umsetzungsfahrplan
1. Daten zu Bestellung, Material, Durchlaufzeit und Qualität erfassen.
2. Wählen Sie eine wiederholbare Teilefamilie mit einer sichtbaren Einschränkung.
3. Kartenzuschnitt, Sortierung, Biegen, Zusammenfügen, Schweißen und Inspektion.
4. Bestätigen Sie die Abmessungen, das Gewicht, die Dicke, die Toleranzen und die Verbindungsart des Rohlings.
5. Beginnen Sie mit der Aufrüstung einer Maschine oder einer Roboterzelle.
6. Testprogramme, Vorrichtungen, Greifer und Sicherheitsfunktionen.
7. Akzeptanzkriterien anhand realer Serienteile definieren.
8. Zugführer und Wartungspersonal.
9. Überprüfen Sie nach der Markteinführung Auslastung, Ertrag, Arbeitsaufwand und Ausfallzeiten.
10. Erweitern Sie die Daten nur dann auf verbundene Prozesse, wenn dies durch die Daten unterstützt wird.
WiseCut Automatisierungslösungen für die Metallverarbeitung
WiseCut bietet Anlagen zum Laserschneiden, Schweißen und CNC-Biegen für die industrielle Metallverarbeitung. Die Maschinenauswahl richtet sich nach Material, Dicke, Werkstückgröße, Produktionsvolumen, Steuerungsanforderungen und verfügbarem Platz in der Produktionshalle. Zum Produktportfolio gehören hydraulische CNC-Abkantpressen mit DELEM-Steuerungen, Servo-Hinteranschlägen, segmentierten Werkzeugen und Kompensationssystemen. Die Spezifikationen dieser Maschinen sollten auf den Gesamtautomatisierungsplan abgestimmt und nicht als alleinige Kennzahl für die gesamte Fertigungslinie betrachtet werden. Für eine Projektbesprechung fordern Sie bitte einen individuellen Automatisierungsplan mit Zeichnungen, Materialdaten, erwartetem Produktionsvolumen und dem gewünschten Automatisierungsgrad an.
FAQ (häufig gestellte Fragen)
Frage 1: Was sind Automatisierungslösungen für die Metallverarbeitung?
A: Es handelt sich um Ausrüstung, Roboter, Software und Handhabungssysteme, die einen oder mehrere Fertigungsschritte automatisieren, darunter Laserschneiden, Biegen, Schweißen, Inspektion und Materialbewegung.
Frage 2: Können Laserschneiden, Biegen und Schweißen in einer einzigen Linie automatisiert werden?
A: Ja, sobald die Teilefamilie, die Prozessdaten, die Vorrichtungen, die Puffer und die Qualitätsanforderungen stabil sind. Viele Fabriken beginnen mit einzelnen Zellen, bevor sie die gesamte Fertigungslinie verbinden.
Frage 3: Welcher Metallverarbeitungsprozess sollte zuerst automatisiert werden?
A: Beginnen Sie mit dem Arbeitsgang, der die größte messbare Einschränkung darstellt, z. B. wiederholtes Beladen, Sortieren, Biegen oder Schweißen. Nutzen Sie Produktionsdaten, um ihn zu identifizieren.
Frage 4: Ist Automatisierung für die kundenspezifische Kleinserienfertigung geeignet?
A: Modulare Automatisierung kann hilfreich sein, insbesondere beim Beladen, Programmieren und Positionieren. Eine fest integrierte Fertigungslinie ist unter Umständen schwer zu rechtfertigen, wenn sich Teile und Prozesse ständig ändern.
Frage 5: Welche Informationen werden für einen Automatisierungsvorschlag benötigt?
A: Bitte geben Sie Zeichnungen, Materialangaben, Dicken, Teilegrößen, Gewichte, monatliche Produktionsmengen, Biege- und Schweißanforderungen, Qualitätstoleranzen, aktuelle Zykluszeiten und die verfügbare Fläche an.


