

1 kW vs 3 kW vs 6 kW vs 12 kW Faserlaserschneidmaschine
Zeitpunkt: 18. September 2026 Ansicht : 477
Auswahl eines Faserlaserschneidmaschine Die Wahl der richtigen Anlage hängt von der Materialstärke ab, die Sie täglich schneiden. Eine 1-kW-Anlage eignet sich für dünne Bleche, 3 kW deckt ein breites Spektrum allgemeiner Fertigungsarbeiten ab, 6 kW unterstützt einen höheren Durchsatz und mittlere Blechstärken, und 12 kW ist für dicke Bleche oder die Serienfertigung ausgelegt. Die optimale Wahl hängt außerdem von der Materialgüte, dem Hilfsgas, der Blechgröße, der Beladungsmethode, der gewünschten Kantenqualität und den Produktionsstunden ab.
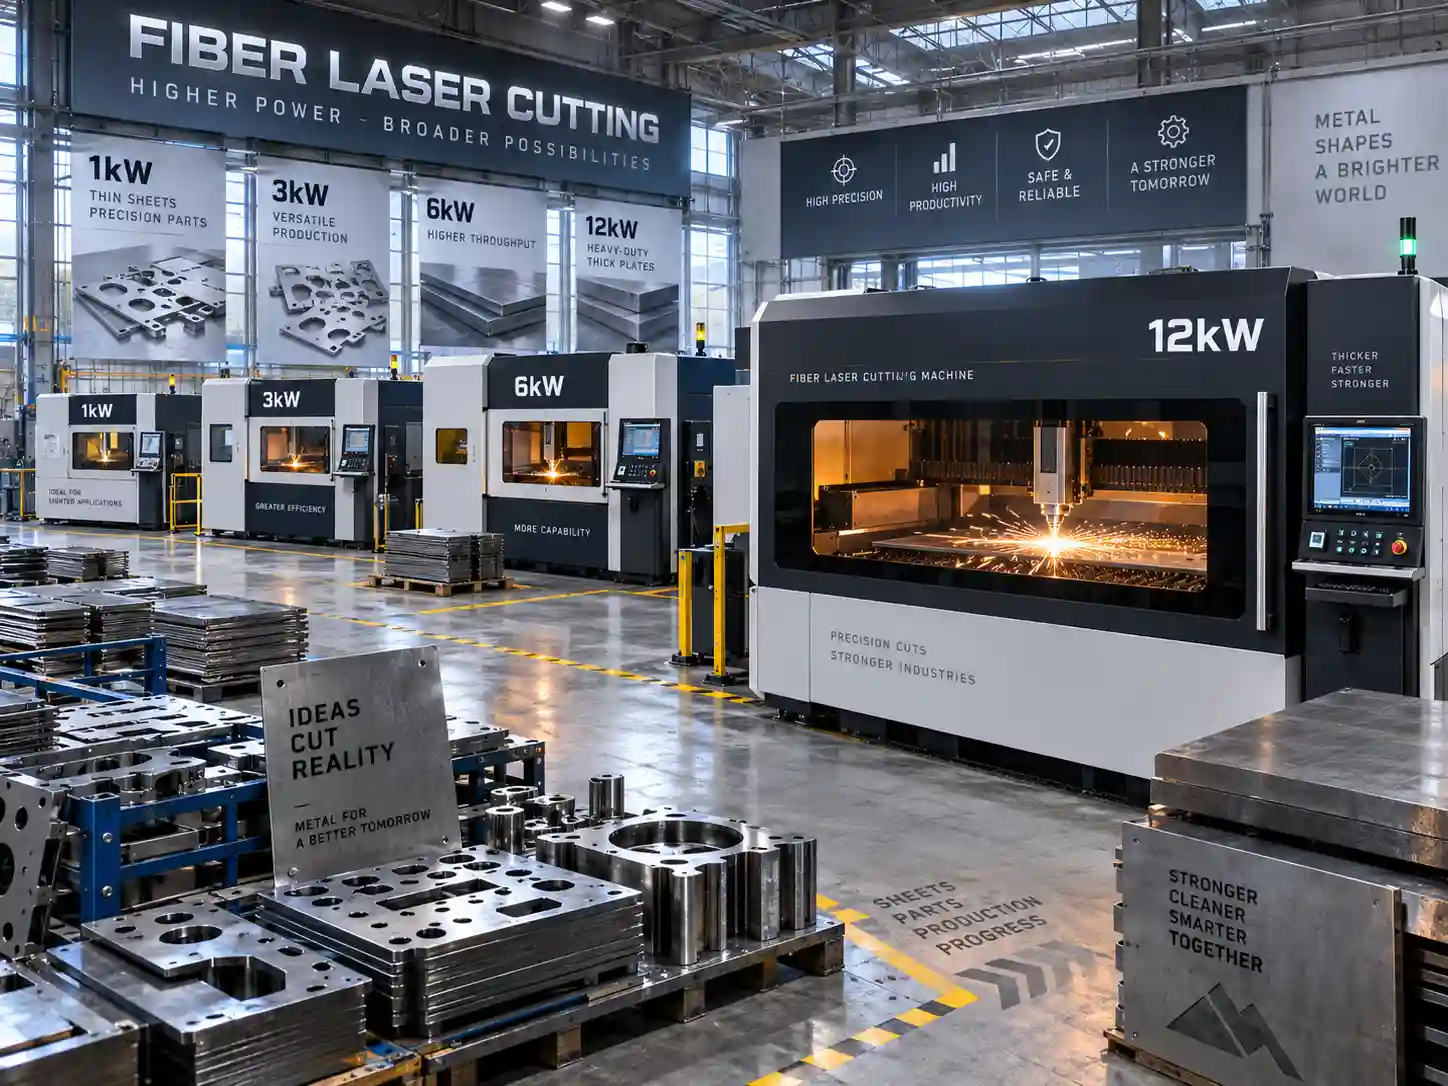
Wie verändert sich die Laserleistung in einer Faserlaserschneidmaschine?
Die Laserleistung ist die am Schneidkopf verfügbare optische Energie. Eine höhere Leistung erweitert den nutzbaren Bearbeitungsbereich und ermöglicht die Bearbeitung dickerer Materialien. Die Maschine benötigt jedoch weiterhin die korrekte Fokussierung, Düse, Gaszufuhr, Vorschubstrategie und Bewegungssteuerung. Eine Leistungsangabe garantiert weder eine feste Schnittgeschwindigkeit noch eine garantierte Materialstärke.
Die tatsächliche Leistung umfasst Stanzen, Beschleunigungsschnitte, Eckenschnitte, kleine Bohrungen und die Teilehandhabung. Eine Maschine kann bei dickem Blech mit geringerer Vorschubgeschwindigkeit schnell zwischen den Schnitten wechseln. Vergleichen Sie die gesamte Zykluszeit und die Kantenqualität bei der Angebotsbewertung.
1 kW vs. 3 kW vs. 6 kW vs. 12 kW: Kurzer Vergleich
Die folgenden Bereiche dienen als Planungsreferenz für gängige Blechbearbeitungen. Legierung, Dickentoleranz, Reflexionsgrad, Gasart, Düsenart und Qualitätsanforderungen können die praktischen Grenzen verschieben. Fordern Sie einen Probeschnitt Ihres Materials an, bevor Sie eine Produktionsspezifikation freigeben.
|
Leistungsklasse |
Typisches Arbeitsmuster |
Planungsdicke Fokus |
Hauptprüfungen |
|
1 kW |
Dünner Kohlenstoffstahl, Edelstahl oder Aluminium; Arbeiten mit geringerer Beanspruchung |
Dünnes Blech und kleine Chargen |
Tägliche Dicke, Einstichzeit, zukünftiges Wachstum |
|
3 kW |
Allgemeine Lohnfertigung und Blechbearbeitung |
Dünnes bis mitteldickes Blatt |
Materialmischung, Gasauswahl, Bettausnutzung |
|
6 kW |
Schnellere Dünnblechverarbeitung und reguläre Mittelplatten |
Mittlere Kaliber und höhere Betriebsstunden |
Durchsatz, thermische Stabilität, Gaskapazität |
|
12 kW |
Schwere Blechbearbeitung und Großserienproduktion |
Mitteldicke bis dicke Platte |
Testschnittbeweise, Verladung, Extraktion, Stromversorgung |
Schwerpunkt Planung. Die modellspezifische Tabelle des Lieferanten bestimmt die endgültige Auswahl.
Eine praktische Regel ist, die niedrigste Leistungsklasse zu wählen, die Ihre erforderliche Zykluszeit und Materialstärke bei gleichzeitig akzeptabler Kantenqualität erfüllt. Berücksichtigen Sie das zu erwartende Wachstum, wenn die Maschine im Mehrschichtbetrieb läuft oder mehrere ältere Verfahren ersetzt.
Wie passt jede Leistungsklasse in eine reale Werkstatt?
1 kW: Dünnblechbearbeitung und Arbeiten mit geringerer Belastung
Eine 1-kW-Maschine eignet sich für Betriebe, die hauptsächlich dünne Bleche, Prototypen, Schilder, Gehäuse für Leuchten oder gelegentlich Serienteile schneiden. Der geringere Leistungsbedarf vereinfacht die Baustellenvorbereitung, während der engere Prozessbereich die Düsenbeschaffenheit und die Stanzgenauigkeit wichtig macht. Dokumentieren Sie die Blechdicken, die den größten Teil Ihres Produktionsablaufs ausmachen. Eine 1-kW-Maschine ist weniger geeignet, wenn häufig mitteldicke Bleche geschnitten werden oder lange Stanzzeiten die Produktionsleistung begrenzen.
3 kW: Allgemeine Blechbearbeitung
3 kW ist ein gängiger Ausgangspunkt für die Bearbeitung von gemischten Blechen. Es bietet einen größeren Anwendungsbereich für Kohlenstoffstahl, Edelstahl und Aluminium, wenn Gas und Schneidkopf auf den jeweiligen Auftrag abgestimmt sind. Überprüfen Sie die Schnittgeschwindigkeit bei Ihren drei gängigsten Materialstärken und vergleichen Sie die Ergebnisse mit den dokumentierten Testbedingungen des Herstellers. Diese Klasse eignet sich oft für Lohnfertiger, die Flexibilität bei Kleinserien und Folgeaufträgen benötigen.
6 kW: Höherer Durchsatz und mittlere Plattenleistung
6 kW ermöglichen höhere Vorschubgeschwindigkeiten bei dünnen und mittelstarken Blechen und bieten mehr Spielraum für dickere Kohlenstoffstahl- oder Edelstahlbleche. Der Vorteil zeigt sich, wenn die Werkstatt genügend Aufträge hat, um die zusätzliche Kapazität auszunutzen. Prüfen Sie die Kälteleistung, die Stromversorgung, die Gasspeicherung, die Absaugung und die Ladezeit. Wenn der Engpass im Materialtransport liegt, verkürzt eine höhere Laserleistung allein den gesamten Arbeitszyklus nicht.
12 kW: Hochleistungs- und Großvolumenleitungen
Die 12-kW-Maschine ist für Produktionsumgebungen konzipiert, in denen regelmäßig mitteldicke und dicke Bleche geschnitten werden. Maschine, Schneidkopf, Schneidtisch, Kühler und Gassystem müssen optimal zusammenarbeiten. Ein Lieferant sollte Ihnen das Stanzen, Geradschneiden, Lochen und Eckschneiden an den in Ihrem Produktionsplan vorgesehenen Blechsorten und -stärken demonstrieren. Hohe Kapazität ist dann von Vorteil, wenn der Arbeitsablauf eine kontinuierliche Materialzufuhr ermöglicht und die nachgelagerten Prozesse die Ausgabemenge verarbeiten können.
Welche Laserschneidparameter sind noch relevant?
Werkstoffgüte und Dicke
Zwei Bleche mit gleicher Nenndicke können unterschiedliche Rezepturen erfordern, da Legierung, Beschichtung, Oberflächenrost und Planheit den Wärmeübergang und den Schmelzauswurf beeinflussen. Separate Programme für Kohlenstoffstahl, Edelstahl und Aluminium sind erforderlich. Bei wichtigen Reproduzierbarkeitsanforderungen sollten die Chargennummer oder die Informationen zur Charge zusammen mit der freigegebenen Rezeptur aufbewahrt werden.
Gasunterstützung, Düse und Fokus
Sauerstoff, Stickstoff und Luft erzeugen unterschiedliche Schnittbedingungen. Gasdruck und -reinheit beeinflussen die Schnittfuge, während Düsendurchmesser und -ausrichtung den Strahl steuern, der das geschmolzene Metall abträgt. Die Fokusposition bestimmt die Energiedichte im Blech. Eine verstopfte Düse oder ein beschädigtes Schutzfenster können bei jeder Leistungsstufe zu Schlackebildung führen.
Durchdringung, Schnittqualität und Arbeitsablauf
Dickere Bleche benötigen mehr Zeit für das Stanzen und die Kantenbearbeitung. Bitten Sie Ihre Lieferanten, neben der Durchlaufgeschwindigkeit auch die Stanzzeit, die Lochqualität, die Schlackebildung und die Riefenbildung zu erfassen. Vergleichen Sie außerdem Shuttle-Tisch- oder Beladungsoptionen, Absaugung, Wartung der Kühlanlage und Bedienerzugang. Diese Details bestimmen den nutzbaren Ausstoß in der Fertigung.
Wie wählen Sie die richtige Stärke für Ihre Verdickungsmischung?
Erstellen Sie ein einfaches Arbeitsblatt aus den aktuellen Produktionsaufträgen:
- 1. Jede Materialgüte und -stärke auflisten. 2. Den Anteil der Schnittstunden für dünne, mittlere und dicke Werkstücke berechnen. 3. Die erforderliche Kantenqualität, den Lochdurchmesser und die Toleranz dokumentieren. 4. Schichten pro Tag, Beladungsmethode, Gasversorgung und verfügbare elektrische Kapazität notieren. 5. Für die häufigsten und anspruchsvollsten Aufträge einen Testcoupon und ein Parameterblatt anfordern.
Nutzen Sie die Ergebnisse, um Zykluszeit, Verbrauchsmaterialien und Bedienerbelastung zu vergleichen. Eine leistungsstärkere Maschine lohnt sich, wenn sie den Zeitaufwand für wiederkehrende Arbeiten reduziert oder einen dokumentierten Dickenbereich erschließt, den der Betrieb verkaufen kann.
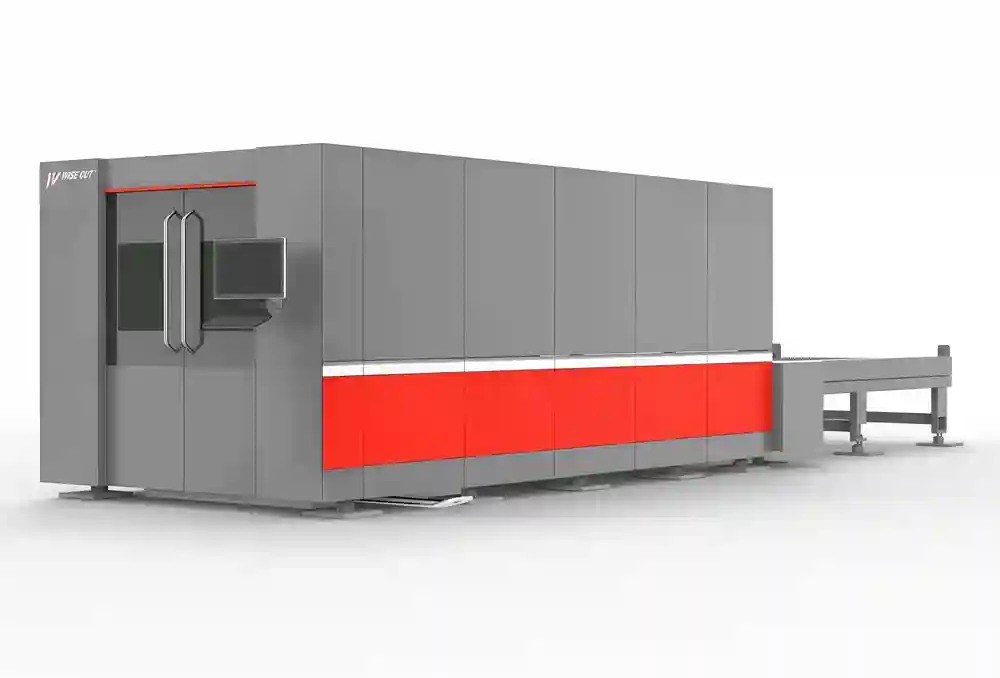
WiseCut-Konfigurationsüberlegungen
Auf der offiziellen Produktseite von WiseCut ist Folgendes aufgeführt: WT-12025 Hochleistungs-Faserlaserschneidanlage mit Vollabdeckung und einem Laserleistungsbereich von 6.000–30.000 W. Die Seite zeigt beispielhaft ein FSCUT8000E-Steuerungssystem, einen BOCI BLT662-Autofokuskopf und einen Raycus 20.000-W-CW-Faserlaser der Global-Serie. Die maximale Leerlaufgeschwindigkeit wird mit 120 m/min angegeben. Dieser Wert beschreibt die Positionierbewegung; die Materialabtragsgeschwindigkeit hängt vom jeweiligen Bearbeitungsablauf ab.
Die Produktseite beschreibt die Bearbeitung von Edelstahl, Kohlenstoffstahl, legiertem Stahl, Aluminiumlegierungen, verzinktem Blech, aluminisiertem Zinkblech, anderen Metallplatten und Stahlrohren. Da in der Beschreibung und den Spezifikationen unterschiedliche Angaben zur maximalen Wandstärke gemacht werden, sollten Käufer das jeweils zutreffende Modell, Material, Gas und die Prüfbedingungen schriftlich anfordern.
Fazit: Wählen Sie die Energiequelle, die Sie jeden Tag nutzen können.
Die optimale Faserlaserschneidanlage ist auf Ihre tägliche Blechdickenverteilung, die benötigte Zykluszeit und die Infrastruktur vor Ort abgestimmt. Ein 1-kW-System eignet sich für leichte Arbeiten, 3 kW unterstützt die Bearbeitung von gemischten Blechen, 6 kW deckt einen höheren Durchsatz und mittlere Blechmengen ab, und 12 kW ermöglicht anspruchsvolle Blechbearbeitungen mit dem passenden Gas-, Optik- und Handhabungssystem.
WISECUT BEIJING WISECUT LTD bietet Faserlaserschneidmaschinen mit dokumentierten Leistungs-, Steuerungs- und Schneidkopfoptionen an. Senden Sie Materialsorten, Dickenmischung, Blechabmessungen, Gaspräferenz, Kantenqualitätsvorgabe, Musterdateien und Produktionsstunden an den WiseCut-KontaktteamAnhand dieser Details können wir Ihnen ein Modell empfehlen und einen schriftlichen Testschnittplan erstellen, der auf Ihren Prozess abgestimmt ist.
FAQ (häufig gestellte Fragen)
Frage 1: Reichen 3 kW für die meisten Blechbearbeitungsarbeiten aus?
A: 3 kW eignet sich für gemischte Blechbearbeitung, sofern die erforderliche Blechdicke und Zykluszeit innerhalb des vom Lieferanten geprüften Bereichs liegen. Bestätigen Sie die drei gängigsten Blechdicken anhand eines Testmusters.
Frage 2: Wann ist ein 6-kW-Faserlaser sinnvoll?
A: 6 kW sind sinnvoll, wenn der Durchsatz dünner Bleche und die regelmäßige Bearbeitung mitteldicker Bleche so viele Stunden in Anspruch nehmen, dass die zusätzliche Kapazität genutzt wird. Prüfen Sie vor der Auswahl die Gasversorgung, die Stromversorgung, die Kälteanlage und die Förderleistung.
Q3: Was ist der Hauptgrund für die Wahl eines 12-kW-Faserlasers?
A: Ein 12-kW-System bietet einen größeren Bearbeitungsbereich für anspruchsvolle Materialstärken und hohe Produktionsvolumina. Der Lieferant sollte die Stanz- und Kantenqualität an den exakten Materialsorten Ihres Auftrags nachweisen.
Q4: Bedeutet höhere Laserleistung immer schnelleres Schneiden?
A: Höhere Leistung ermöglicht höhere Geschwindigkeiten bei ausgewählten Materialstärken. Die tatsächliche Zykluszeit umfasst auch das Stanzen, Beschleunigen, Kurvenfahrten, Gaszufuhr, Beladung und Teilehandhabung.
Frage 5: Welche Informationen sollten Sie einem Lieferanten vor der Auswahl des Stromanbieters übermitteln?
A: Bitte senden Sie uns Materialgüten, Dickenverteilung, Blechgröße, Zielvorgaben für die Kantenqualität, Lochgrößen, Schichtanzahl pro Tag, Gasverfügbarkeit, elektrische Grenzwerte und Musterdateien. Der Lieferant kann anhand dieser Informationen einen modellspezifischen Testplan erstellen.


