

Metal İşleme Otomasyon Çözümleri: Kesme, Bükme ve Kaynak Kılavuzu
Tarih: 30 Ekim 2026 Görüntülenme: 98
Metal işleme otomasyon çözümleri artık tek bir makinenin yanına yerleştirilmiş bir robotla sınırlı değil. Modern atölyeler, lazer kesim, sac işleme, CNC bükme, kaynak, denetim ve üretim verilerini koordineli bir iş akışına bağlayabiliyor. Pratik soru şu: Otomasyon, fabrikada gerçek bir kısıtlamayı nerede ortadan kaldıracak?
Kesme sistemi hızlı olabilirken, parçalar ayıklama için bekleyebilir. Pres freni yeterli kapasiteye sahip olabilirken, operatörler vardiyanın büyük bölümünü iş parçalarını kaldırmak ve döndürmekle geçirebilir. Kaynak robotu bir dikişi doğru bir şekilde tekrarlayabilirken, manuel montaj kaynak başlamadan önce varyasyon yaratabilir. Faydalı bir otomasyon planı, ham maddeden nitelikli montaja kadar tüm süreci ele alır.
Bu kılavuz, kesme, bükme ve kaynak işlemleri için otomasyon seviyelerini açıklamakta, ardından ekipman seçimi, sonuçların ölçülmesi ve aşamalı bir uygulama planının oluşturulmasını göstermektedir.
Metal İşleme Otomasyon Çözümleri Nelerdir?
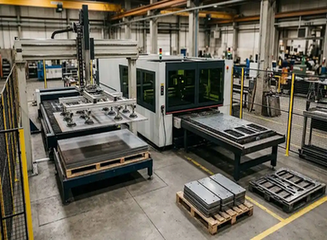
Metal işleme otomasyonu üç pratik seviyeye ayrılabilir. Makine seviyesi otomasyonu, otomatik yükleme, boşaltma, ölçümleme, takım değiştirme veya program seçimi gibi işlevleri tek bir makineye ekler. Robotik hücre, bir makineyi bir robot, tutucu, konumlandırıcı veya denetim cihazıyla bağlar. Entegre hat, malzeme tamponları, yazılım ve izlenebilirlik ile çeşitli süreçleri birbirine bağlar.
Doğru seviye, ürün hacmine, parça çeşitliliğine, malzeme boyutuna, işgücü mevcudiyetine ve proses istikrarına bağlıdır. Sürekli değişen çizimlere sahip bir atölye, son işlemleri manuel olarak yaparken otomatik yükleme ve dijital programlamadan fayda sağlayabilir. Her gün aynı dolap ailesini üreten bir üretici, bağlantılı bir kesme, bükme ve kaynak akışını haklı çıkarabilir.
Otomasyon, tanımlanmış bir parça ailesi etrafında tasarlanmalıdır. Çizimler, bükme sıraları, kaynak bağlantıları veya malzeme özellikleri her hafta değişiyorsa, proje maksimum entegrasyona ihtiyaç duymadan önce esnekliğe ihtiyaç duyar.
Lazer Kesiminin Otomasyonu
Otomatik Yükleme ve Boşaltma
Lazer kesim otomasyonu genellikle malzeme taşıma ile başlar. Bir depolama kulesi, taşıma tablası veya yükleyici, ham levhaları kesim yatağına yerleştirir. Kesimden sonra, bir ayırıcı iç içe geçmiş parçaları, iskeletleri ve artıkları ayırır. Bitmiş ham parçalar, işe, malzemeye veya sonraki işlemlere göre istiflenebilir.
Bu düzenleme, levhalar arasındaki bekleme süresini azaltır ve manuel kaldırmayı sınırlandırır. Ayrıca bükme işlemine daha öngörülebilir bir geçiş sağlar. Ekipman, maksimum levha uzunluğu, genişliği, kalınlığı, ağırlığı, yüzey durumu ve depolama kapasitesine uygun olmalıdır. En ağır standart levhayı kaldıramayan bir yükleyici, yine de manuel bir darboğaz yaratacaktır.
CNC Lazer Kesim ve Proses Verileri
Kesme programı, CAD çizimini, yerleştirme düzenini, malzeme veritabanını, nozul seçimini, yardımcı gaz ayarlarını ve denetim bilgilerini birbirine bağlamalıdır. Doğru yerleştirme, malzeme verimliliğini artırabilir, ancak kesimden sonra parçaların nasıl ayrılacağı ve tanımlanacağı da dikkate alınmalıdır.
Kesim kalitesi, sonraki işlemleri etkiler. Aşırı cüruf, ısı deformasyonu veya yanlış delme ayarları, bükme ve kaynaklama sırasında sorunlara yol açabilir. Kapsamlı bir ekipman incelemesi için, fiber lazer kesim makinesi seçeneklerini fabrikanızda kullanılan malzemeler ve parça boyutlarıyla karşılaştırın.
CNC Bükme İşlemlerinin Otomasyonu
Robotik Pres Fren Hücreleri
Robotik pres bükme hücresi, iş parçalarını yüklemek, arka dayama yerine konumlandırmak, döndürmek ve tamamlanmış parçaları istiflemek için bir robot veya özel bir manipülatör kullanır. Pres bükme makinesi, piston hareketini, bükme sırasını ve arka dayama konumlarını kontrol ederken, robot tekrarlanan işlemleri yönetir.
Bu düzenek, sabit geometriye ve tekrarlanabilir bükme dizisine sahip parçalar için kullanışlıdır. Operatörün kaldırma yükünü azaltabilir ve uzun partiler halinde üretimi sürdürebilir. Tutucu tasarımı önemlidir: robot farklı sac boyutlarını işleyebilmeli, işlenmiş yüzeyleri korumalı ve bükme çizgisine yakın güvenilir bir kavrama sağlamalıdır.
Panel Bükme ve Bükme Merkezleri
Panel bükme makinesi veya CNC bükme merkezi, işlenmemiş levhayı sıkıştırır ve şekillendirme bıçakları kullanarak flanşlar oluşturur. Levha, programlanmış yeniden konumlandırma veya döndürme ile birkaç büküm boyunca kontrol altında kalabilir. Bu da teknolojiyi dolaplar, muhafazalar, paneller ve kısa flanşlı ürünler için cazip hale getirir.
Bu işlem, pres freninin evrensel bir alternatifi olarak daha az uygundur. Ağır levhalar, ekstra uzun parçalar, alışılmadık şekiller ve çok küçük partiler, geleneksel bir zımba ve kalıp makinesinde üretilmesi daha kolay olabilir. Otomasyon, mevcut sipariş defterinin geometrisine ve hacmine göre şekillenmelidir.
Elle Taşımanın Hala Mantıklı Olduğu Durumlar
Prototip, onarım parçaları ve yüksek çeşitlilikteki işler için manuel yükleme mantıklı olabilir. Esnek bir CNC pres bükme makinesi, yetenekli bir operatörün aletleri ve bükme sıralarını hızlı bir şekilde değiştirmesine olanak tanıyabilir. Aşamalı bir projede, önce malzeme yüklemesi otomatikleştirilebilir, ardından parça ailesi ve işlem verileri istikrarlı hale geldikten sonra robotik taşıma eklenebilir.
Kesme ve Bükme İşlemlerinden Sonra Kaynak İşleminin Otomasyonu
Robotik MIG, TIG ve Lazer Kaynak
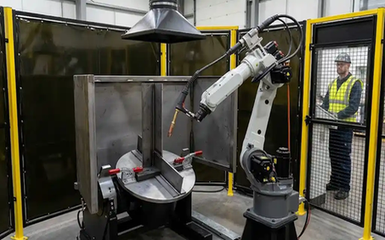
Kaynak otomasyonu, motorlu konumlandırıcılar ve kaynak dikiş traktörlerinden tamamen robotik hücrelere kadar geniş bir yelpazeyi kapsar. MIG robotları, tekrarlayan yapısal birleştirmeler için yaygındır. TIG otomasyonu, kontrollü ve görünüm hassasiyeti gerektiren kaynak dikişlerine uygundur. Lazer kaynağı, malzeme, montaj ve güvenlik muhafazası işlem gereksinimlerini karşıladığında hassas ve düşük deformasyonlu birleştirmeleri destekleyebilir.
Seçim yapılırken bağlantı tasarımı, malzeme türü, kalınlık, gerekli nüfuz derinliği, kaynak uzunluğu, görünüm ve üretim hacmi dikkate alınmalıdır. Robot, tutarsız bir bağlantı boşluğunu veya kötü hazırlanmış kenarı telafi edemez.
Fikstürler, Pozisyonlayıcılar ve Dikiş Takibi
Bağlantı elemanları, parçalar, kaynak torcu ve robot arasındaki ilişkiyi kurar. Kaynak yolunu engellemeden bileşenleri tekrar tekrar konumlandırmaları gerekir. Pozisyonlayıcılar, robotun verimli bir kaynak torcu açısı ve hareket yönünü koruyabilmesi için düzeneği döndürür.
Dikiş takibi, dokunma algılama, lazer görüntüleme ve çevrimdışı simülasyon, varyasyonu yönetmeye yardımcı olabilir. Bu sistemler maliyeti artırır ve kalibrasyon gerektirir, bu nedenle ürünün toleransına göre belirtilmelidir. İstikrarlı bir uyum, genellikle tek başına gelişmiş algılamadan daha iyi bir ilk yatırım sağlar.
Kaynak Güvenliği ve Duman Kontrolü
Otomatik kaynak hücresinin koruma önlemlerine, kapı kilitlerine, acil durdurma düğmelerine, gerektiğinde ışık veya lazer korumasına, duman emme sistemine ve net operatör prosedürlerine ihtiyacı vardır. Güvenlik kontrolleri yükleme, bakım, eğitim ve arıza sonrası kurtarma işlemlerini kapsamalıdır. Robot kaynak torç hareketini gerçekleştirse bile eğitim hayati önem taşır.
Kesme, Bükme ve Kaynak İşlemlerinin Tek Bir Sistem Olarak Nasıl Çalıştığı
Tipik bir otomatik rota 'dır'
CAD/CAM → Lazer Kesim → Sıralama → Bükme → Montaj → Kaynak → Kontrol
Her teslimatta parça kimliği ve işlem bilgileri korunmalıdır. Barkodlar, QR kodları veya bir üretim yürütme sistemi, düz kalıp, bükme programı, kaynak reçetesi, muayene sonucu ve sevkiyat kaydını birbirine bağlayabilir.
Tampon tasarımı da aynı derecede önemlidir. Lazer kesim hızı bükme hücresinin işlem hızından fazlaysa, parçaların kontrollü bir kuyruğa alınması gerekir. Kaynak işlemi daha yavaşsa, bitmiş bükülmüş parçalar zemini doldurabilir ve gerçek kısıtlamayı gizleyebilir. Hat dengelemesi, ölçülen çevrim süreleri, geçiş süresi, operatör temas süresi ve planlı duruş süreleri kullanılarak yapılmalıdır.
Sıralama işlemi genellikle göz ardı edilir. Mükemmel şekilde kesilmiş bir parçanın yanlış işe yerleştirilmesi, daha sonra bükme veya kaynaklama sorununa yol açar. Otomatik tanımlama ve işe dayalı istifleme, tamamen otomatikleştirilmiş bir fabrika gerektirmeden bu hatayı önleyebilir.
Doğru Otomasyon Seviyesini Seçmek
Seviye 1: Makine Seviyesinde Otomasyon
Otomatik lazer yükleme, sac depolama, CNC program yönetimi, pres freni arka dayama kontrolü veya kaynak pozisyonlayıcı gibi geliştirmelerle başlayın. Bu iyileştirmeler, fabrikanın genel düzenini değiştirmeden iş akışını iyileştirebilir.
Seviye 2: Robotik Hücreler
Robotik bükme ve kaynak hücreleri, tekrarlayan işlemleri azaltır ve tekrarlanabilir döngüler oluşturur. Güvenilir fikstürlere, tutuculara, güvenlik sistemlerine ve programlara ihtiyaç duyarlar. Satın alma işlemi tamamlanmadan önce hücre, temsili parçalarla test edilmelidir.
Seviye 3: Entegre Üretim Hatları
Entegre bir hat, kesme, ayırma, bükme, kaynak ve lojistiği birbirine bağlar. Bu seviye, istikrarlı ürün aileleri, düzenli talep ve yazılım, bakım ve süreç yeterliliğini yönetmeye hazır fabrikalar için uygundur. Sorunsuz bir malzeme akışı sağlayabilir, ancak bir istasyon durduğunda daha büyük bir ortak bağımlılık da yaratır.
Hangi Parçalar ve Üretim Profilleri En Çok Fayda Sağlar?
Otomasyon genellikle elektrik panoları, makine gövdeleri, HVAC panelleri, dolaplar, raflar ve tekrarlanabilir tasarımlara sahip kaynaklı montajlar için en belirgin değeri üretir. Bu ürünlerin bilinen malzeme özellikleri, tekrarlanan bükme dizileri ve tahmin edilebilir kaynak yerleri vardır.
Çeşitlilik oranı yüksek, hacim oranı düşük işler farklı bir yaklaşım gerektirir. Esnek programlama, hızlı takım değiştirme, çevrimdışı hazırlık ve modüler otomasyon, sabit bir hattan daha faydalı olabilir. Büyük veya ağır iş parçalarının güvenli bir şekilde taşınması için vinçlere, özel fikstürlere veya manuel müdahaleye de ihtiyaç duyulabilir.
Otomasyona geçmeden önce, çizimlerin, toleransların, bükme paylarının, kaynak sembollerinin ve muayene kriterlerinin kontrol altında olduğundan emin olun. Proses istikrarı, güvenilir otomasyon için ön koşuldur.
Verimlilik, Kalite ve İş Gücü Tasarrufu Nasıl Ölçülür?
Tek bir makine özelliğini değil, tüm süreci ölçün. Faydalı göstergeler şunlardır:
Boş parçadan bitmiş montaja kadar toplam döngü süresi
Kurulum ve geçiş süresi
Malzeme taşıma süresi
İlk geçiş verimi
Hurdaya ayırma ve yeniden işleme
Operatörün dokunma süresi
Ekipman kullanımı
Planlanmamış kesinti
Otomasyon, darboğazı ortadan kaldırmak yerine yerini değiştirebilir. Daha hızlı kesim, ayıklama işini artırabilir. Daha hızlı bükme, kaynak öncesinde bir kuyruk oluşturabilir. Başarılı bir proje, kurulum öncesi ve sonrası her aşamayı ölçer.
Maliyet, Entegrasyon ve Bakım Hususları
Yatırım, lazer ekipmanları, bükme makineleri, kaynak robotları, fikstürler, tutucular, depolama, konveyörler, güvenlik sistemleri, yazılım, kurulum, eğitim ve yedek parçaları içerebilir. Yardımcı hizmet gereksinimleri de önemlidir. Lazer kaynakları, kompresörler, yardımcı gazlar, emme ve kaynak güç kaynakları işletme maliyetini etkiler.
Bakım planlaması, kritik bileşenleri, denetim aralıklarını, yedekleme prosedürlerini ve beklenen yedek parça teslim sürelerini belirlemelidir. Uzaktan teşhis, sorun giderme süresini azaltabilirken, mekanik veya yazılım arızasından sonra kurtarma için yerel teknik destek önemli olabilir. Entegre bir projeyi onaylamadan önce tedarikçinin metal işleme ekipmanı servis desteğini gözden geçirin.
Pratik Uygulama Yol Haritası
1. Sipariş, malzeme, işlem süresi ve kalite verilerini toplayın.
2. Görünürlük kısıtlaması olan tekrarlanabilir bir parça ailesi seçin.
3. Harita kesimi, sıralama, bükme, birleştirme, kaynak ve inceleme.
4. Boş parçanın boyutunu, ağırlığını, kalınlığını, toleranslarını ve bağlantı tasarımını onaylayın.
5. Bir makine yükseltmesi veya robotik hücre ile başlayın.
6. Test programları, fikstürler, tutucular ve güvenlik fonksiyonları.
7. Gerçek üretim parçalarını kullanarak kabul kriterlerini tanımlayın.
8. Tren operatörleri ve bakım personeli.
9. Lansman sonrasında kullanım oranını, verimliliği, iş gücünü ve arıza sürelerini gözden geçirin.
10. Yalnızca veriler bunu desteklediğinde bağlantılı süreçlere genişletin.
WiseCut Metal İşleme Otomasyon Çözümleri
WiseCut, endüstriyel metal imalatı için lazer kesim, kaynak ve CNC bükme ekipmanları sunmaktadır. Makine seçimi, malzeme, kalınlık, iş parçası boyutu, üretim hacmi, kontrol gereksinimleri ve mevcut fabrika alanına göre yapılabilir. Ürün yelpazesi, DELEM kontrolörlü hidrolik CNC pres fren konfigürasyonları, servo arka dayama sistemleri, segmentli takımlar ve kompanzasyon sistemlerini içermektedir. Bu makine seviyesi özellikleri, tüm hat performansı olarak değil, daha geniş otomasyon planıyla eşleştirilmelidir. Proje incelemesi için, çizimler, malzeme verileri, beklenen hacim ve istenen otomasyon seviyesi ile özelleştirilmiş bir imalat otomasyon planı talep edin.
Sık Sorulan Sorular
S1: Metal işleme otomasyon çözümleri nelerdir?
A: Bunlar, lazer kesim, bükme, kaynak, muayene ve malzeme taşıma dahil olmak üzere bir veya daha fazla imalat aşamasını otomatikleştiren ekipman, robotik, yazılım ve taşıma sistemleridir.
S2: Lazer kesim, bükme ve kaynak işlemleri tek bir hat üzerinde otomatikleştirilebilir mi?
A: Evet, parça ailesi, proses verileri, fikstürler, tamponlar ve kalite gereksinimleri istikrarlı olduğunda. Birçok fabrika, tam rotayı bağlamadan önce tek tek hücrelerle başlar.
S3: Hangi metal işleme süreci öncelikle otomatikleştirilmelidir?
A: Tekrarlı yükleme, sıralama, bükme, taşıma veya kaynak işçiliği gibi en büyük ölçülebilir kısıtlamayı yaratan işlemle başlayın. Bunu belirlemek için üretim verilerini kullanın.
S4: Otomasyon, düşük hacimli özel imalat için uygun mudur?
A: Modüler otomasyon, özellikle yükleme, programlama ve konumlandırma konusunda yardımcı olabilir. Parçalar ve süreçler sürekli değiştiğinde, sabit entegre bir hattın gerekçelendirilmesi zor olabilir.
S5: Otomasyon teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
A: Çizimleri, malzemeleri, kalınlıkları, parça boyutlarını, ağırlıkları, aylık hacmi, bükme ve kaynak gereksinimlerini, kalite toleranslarını, mevcut çevrim sürelerini ve mevcut alan bilgilerini sağlayın.


