

Soluzioni di automazione per la lavorazione dei metalli: una guida al taglio, alla piegatura e alla saldatura.
Data: 30 ottobre 2026 Visualizzazioni: 99
Le soluzioni di automazione per la lavorazione dei metalli non si limitano più a un robot posizionato accanto a una singola macchina. Le officine moderne possono integrare taglio laser, movimentazione della lamiera, piegatura CNC, saldatura, ispezione e dati di produzione in un flusso di lavoro coordinato. La questione pratica è capire in quali ambiti l'automazione possa eliminare un reale vincolo all'interno dello stabilimento.
Un sistema di taglio può essere veloce mentre i pezzi attendono di essere smistati. Una pressa piegatrice può avere una capacità adeguata mentre gli operatori trascorrono la maggior parte del turno a sollevare e ruotare i pezzi grezzi. Un robot di saldatura può ripetere una saldatura con precisione mentre l'assemblaggio manuale crea delle variazioni prima dell'inizio della saldatura. Un piano di automazione efficace considera l'intero percorso, dalla materia prima all'assemblaggio qualificato.
Questa guida illustra i livelli di automazione per il taglio, la piegatura e la saldatura, e mostra come selezionare le attrezzature, misurare i risultati e creare un piano di implementazione a fasi.
Che cosa sono le soluzioni di automazione per la lavorazione dei metalli?
L'automazione della lavorazione dei metalli può essere suddivisa in tre livelli pratici. L'automazione a livello di macchina aggiunge a una singola macchina funzioni quali carico, scarico, tastatura, cambio utensile o selezione del programma automatici. Una cella robotizzata collega una macchina a un robot, una pinza, un posizionatore o un dispositivo di ispezione. Una linea integrata collega diversi processi con buffer di materiale, software e tracciabilità.
Il livello di automazione ideale dipende dal volume di produzione, dalla varietà dei componenti, dalle dimensioni dei materiali, dalla disponibilità di manodopera e dalla stabilità del processo. Un'officina meccanica con disegni in continua evoluzione potrebbe trarre vantaggio dal carico automatizzato e dalla programmazione digitale, mantenendo al contempo la gestione finale manuale. Un'azienda che produce quotidianamente la stessa famiglia di mobili potrebbe invece giustificare un flusso integrato di taglio, piegatura e saldatura.
L'automazione dovrebbe essere progettata attorno a una famiglia di componenti ben definita. Se i disegni, le sequenze di piegatura, i giunti di saldatura o le specifiche dei materiali cambiano ogni settimana, il progetto necessita di flessibilità prima ancora di richiedere la massima integrazione.
Automazione del taglio laser
Carico e scarico automatizzati
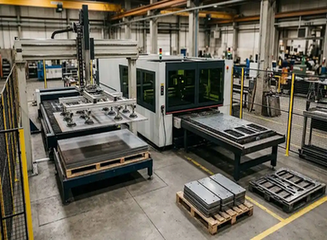
L'automazione del taglio laser spesso inizia con la movimentazione del materiale. Una torre di stoccaggio, un tavolo a navetta o un caricatore posizionano le lamiere grezze sul piano di taglio. Dopo il taglio, un selezionatore separa i pezzi assemblati, le strutture di base e gli scarti. I pezzi finiti possono essere impilati in base al lavoro, al materiale o al processo successivo.
Questa disposizione riduce i tempi di attesa tra i fogli e limita il sollevamento manuale. Inoltre, rende più prevedibile il passaggio alla fase di piegatura. L'attrezzatura deve essere adeguata alla lunghezza, alla larghezza, allo spessore, al peso massimi del foglio, alle condizioni della superficie e alla capacità di stoccaggio. Un caricatore che non è in grado di gestire il foglio più pesante comunemente utilizzato continuerà a rappresentare un collo di bottiglia manuale.
Dati di processo e taglio laser CNC
Il programma di taglio deve collegare il disegno CAD, il layout di nesting, il database dei materiali, la selezione degli ugelli, le impostazioni del gas di assistenza e le informazioni di ispezione. Un nesting corretto può migliorare la resa del materiale, ma deve anche tenere conto di come i pezzi verranno separati e identificati dopo il taglio.
La qualità del taglio influisce sulle operazioni successive. Un eccesso di scorie, la deformazione dovuta al calore o impostazioni di foratura errate possono creare problemi durante la piegatura e la saldatura. Per una valutazione completa delle attrezzature, confronta le diverse opzioni di macchine per il taglio laser a fibra con i materiali e le dimensioni dei pezzi utilizzati nella tua fabbrica.
Automazione della piegatura CNC
Celle robotizzate per presse piegatrici
Una cella di piegatura robotizzata utilizza un robot o un manipolatore dedicato per caricare i pezzi grezzi, posizionarli contro il registro posteriore, ruotarli e impilare i pezzi finiti. La pressa piegatrice controlla il movimento del pistone, la sequenza di piegatura e la posizione del registro posteriore, mentre il robot gestisce le operazioni ripetitive.
Questa configurazione è utile per pezzi con geometria stabile e sequenza di piegatura ripetibile. Può ridurre il sollevamento da parte dell'operatore e mantenere la produzione durante lotti lunghi. La progettazione della pinza è importante: il robot deve gestire pezzi di diverse dimensioni, proteggere le superfici finite e mantenere una presa affidabile in prossimità della linea di piegatura.
Centri di piegatura e piegatura per pannelli
Una piegatrice per pannelli o un centro di piegatura CNC blocca il pezzo grezzo e utilizza lame formatrici per creare le flange. La lamiera può rimanere sotto controllo durante diverse piegature, con riposizionamento o rotazione programmati. Ciò rende la tecnologia interessante per armadi, custodie, pannelli e prodotti con flange corte.
Il processo è meno adatto come sostituto universale di una pressa piegatrice. Lamiere pesanti, pezzi extra-lunghi, forme insolite e lotti molto piccoli possono essere ancora prodotti più facilmente con una pressa a punzone e matrice convenzionale. L'automazione dovrebbe adattarsi alla geometria e al volume effettivo degli ordini.
Quando la movimentazione manuale ha ancora senso
Il caricamento manuale può essere una soluzione valida per prototipi, pezzi di ricambio e lavorazioni con elevata varietà di componenti. Una pressa piegatrice CNC flessibile può consentire a un operatore esperto di cambiare utensili e sequenze di piegatura rapidamente. Un progetto a fasi può automatizzare prima il caricamento del materiale, per poi aggiungere la movimentazione robotizzata una volta che la famiglia di pezzi e i dati di processo si sono stabilizzati.
Automazione della saldatura dopo il taglio e la piegatura
Saldatura robotizzata MIG, TIG e laser
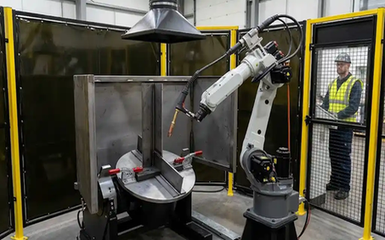
L'automazione della saldatura spazia dai posizionatori motorizzati e dai trattori per giunzioni fino alle celle completamente robotizzate. I robot MIG sono comunemente utilizzati per giunzioni strutturali ripetitive. L'automazione TIG può essere adatta per giunzioni controllate e di particolare importanza estetica. La saldatura laser può supportare giunzioni precise e a bassa distorsione quando il materiale, l'assemblaggio e la protezione dell'involucro soddisfano i requisiti di processo.
La scelta del robot deve tenere conto del design del giunto, del tipo di materiale, dello spessore, della penetrazione richiesta, della lunghezza della saldatura, dell'aspetto e del volume di produzione. Un robot non può compensare un'intercapedine di giunzione irregolare o un bordo preparato in modo inadeguato.
Dispositivi di fissaggio, posizionatori e tracciamento delle giunzioni
Le attrezzature di fissaggio stabiliscono la relazione tra i pezzi, la torcia e il robot. Devono posizionare i componenti ripetutamente senza ostruire il percorso di saldatura. I posizionatori ruotano l'assemblaggio in modo che il robot possa mantenere un angolo della torcia e una direzione di avanzamento produttivi.
Il tracciamento delle giunzioni, i sensori tattili, la visione laser e la simulazione offline possono contribuire a gestire le variazioni. Questi sistemi comportano costi aggiuntivi e richiedono calibrazione, pertanto la loro scelta deve essere effettuata in base alle tolleranze del prodotto. Un accoppiamento stabile rappresenta spesso un investimento iniziale migliore rispetto alla sola implementazione di sensori avanzati.
Sicurezza nella saldatura e controllo dei fumi
Una cella di saldatura automatizzata necessita di protezioni, interblocchi delle porte, arresti di emergenza, protezione da luce o laser ove applicabile, aspirazione dei fumi e procedure operative chiare. I dispositivi di sicurezza devono coprire le fasi di carico, manutenzione, programmazione e ripristino dopo un guasto. La formazione rimane essenziale anche quando il robot esegue il movimento della torcia.
Come taglio, piegatura e saldatura funzionano come un unico sistema
Un tipico percorso automatizzato È:
CAD/CAM → Taglio laser → Smistamento → Piegatura → Montaggio → Saldatura → Ispezione
Ogni passaggio di consegne deve preservare l'identità del pezzo e le informazioni di processo. Codici a barre, codici QR o un sistema di gestione della produzione (MES) possono collegare il modello piatto, il programma di piegatura, la ricetta di saldatura, il risultato dell'ispezione e la registrazione della spedizione.
La progettazione del buffer è altrettanto importante. Se il taglio laser è più veloce della capacità di lavorazione della cella di piegatura, è necessario un flusso controllato di pezzi in coda. Se la saldatura è più lenta, i componenti piegati finiti potrebbero accumularsi sul pavimento e nascondere il vero problema. Il bilanciamento della linea dovrebbe basarsi sui tempi di ciclo misurati, sui tempi di cambio formato, sul tempo di intervento dell'operatore e sui tempi di inattività pianificati.
La fase di smistamento viene spesso trascurata. Un pezzo tagliato alla perfezione e collocato nella lavorazione sbagliata può causare problemi di piegatura o saldatura in un secondo momento. L'identificazione automatizzata e l'impilamento in base alla lavorazione possono prevenire questo errore senza la necessità di un impianto completamente automatizzato.
Scegliere il giusto livello di automazione
Livello 1: Automazione a livello macchina
Iniziate con il caricamento laser automatico, lo stoccaggio dei fogli, la gestione dei programmi CNC, il controllo del registro posteriore della pressa piegatrice o un posizionatore di saldatura. Questi aggiornamenti possono migliorare il flusso di lavoro senza modificare l'intero layout dello stabilimento.
Livello 2: Cellule robotiche
Le celle robotizzate per piegatura e saldatura riducono le manipolazioni ripetitive e creano cicli ripetibili. Richiedono attrezzature, pinze, sistemi di sicurezza e programmi affidabili. Prima di finalizzare l'acquisto, è opportuno testare la cella con pezzi rappresentativi.
Livello 3: Linee di produzione integrate
Una linea integrata collega taglio, selezione, piegatura, saldatura e logistica. Questo livello è adatto a famiglie di prodotti stabili, domanda regolare e stabilimenti preparati a gestire software, manutenzione e qualificazione dei processi. Può garantire un flusso di materiali fluido, ma crea anche una maggiore dipendenza condivisa qualora una stazione si fermi.
Quali parti e profili di produzione ne traggono maggior vantaggio?
L'automazione solitamente offre il miglior rapporto qualità-prezzo per quadri elettrici, carter per macchinari, pannelli HVAC, armadi, scaffali e assemblaggi saldati con design ripetibili. Questi prodotti presentano specifiche dei materiali note, sequenze di piegatura ripetibili e posizioni di saldatura prevedibili.
La produzione di grandi quantità e con elevata varietà di pezzi richiede un approccio diverso. Una programmazione flessibile, un sistema di cambio rapido degli utensili, la preparazione offline e l'automazione modulare possono risultare più utili di una linea fissa. I pezzi di grandi dimensioni o pesanti potrebbero inoltre necessitare di gru, attrezzature personalizzate o intervento manuale per una movimentazione sicura.
Prima di automatizzare il processo, è necessario verificare che disegni, tolleranze, sovrametalli di piegatura, simboli di saldatura e criteri di ispezione siano controllati. La stabilità del processo è un prerequisito per un'automazione affidabile.
Come misurare la produttività, la qualità e il risparmio di manodopera
Misurare l'intero processo anziché la specifica di una singola macchina. Indicatori utili includono:
Tempo di ciclo complessivo, dal grezzo all'assemblaggio finito.
Tempo di allestimento e cambio formato
tempo di movimentazione dei materiali
resa al primo passaggio
Scartare e rielaborare
Tempo di contatto dell'operatore
Utilizzo delle attrezzature
Tempo di inattività non pianificato
L'automazione può spostare un collo di bottiglia anziché eliminarlo. Un taglio più rapido può aumentare il lavoro di smistamento. Una piegatura più rapida può creare una coda prima della saldatura. Un progetto di successo misura ogni fase prima e dopo l'installazione.
Considerazioni relative a costi, integrazione e manutenzione
L'investimento può includere apparecchiature laser, piegatrici, robot di saldatura, dispositivi di fissaggio, pinze, sistemi di stoccaggio, nastri trasportatori, sistemi di sicurezza, software, installazione, formazione e pezzi di ricambio. Anche i requisiti relativi alle utenze sono importanti. Sorgenti laser, compressori, gas di assistenza, sistemi di aspirazione e alimentatori per la saldatura incidono sui costi operativi.
La pianificazione della manutenzione dovrebbe identificare i componenti critici, gli intervalli di ispezione, le procedure di backup e i tempi di consegna previsti per i pezzi di ricambio. La diagnostica da remoto può ridurre i tempi di risoluzione dei problemi, mentre l'assistenza tecnica locale può essere importante per il ripristino dopo un guasto meccanico o software. Prima di approvare un progetto integrato, è opportuno verificare il supporto di assistenza del fornitore per le apparecchiature di lavorazione dei metalli.
Tabella di marcia per l'implementazione pratica
1. Raccogliere i dati relativi a ordini, materiali, tempi di ciclo e qualità.
2. Selezionare una famiglia di parti ripetibili con un vincolo visibile.
3. Taglio, smistamento, piegatura, assemblaggio, saldatura e ispezione delle mappe.
4. Confermare le dimensioni del grezzo, il peso, lo spessore, le tolleranze e il tipo di giunzione.
5. Iniziate con l'aggiornamento di una macchina o con una cella robotizzata.
6. Test di programmi, dispositivi di fissaggio, pinze e funzioni di sicurezza.
7. Definire i criteri di accettazione utilizzando componenti di produzione reali.
8. Operatori ferroviari e personale addetto alla manutenzione.
9. Dopo il lancio, esaminare l'utilizzo, la resa, la manodopera e i tempi di inattività.
10. Estendere ai processi connessi solo quando i dati lo consentono.
Soluzioni di automazione per la lavorazione dei metalli WiseCut
WiseCut fornisce attrezzature per il taglio laser, la saldatura e la piegatura CNC per la lavorazione industriale dei metalli. La scelta della macchina può essere basata su materiale, spessore, dimensioni del pezzo, volume di produzione, requisiti di controllo e spazio disponibile in fabbrica. I materiali prodotti includono configurazioni di presse piegatrici idrauliche CNC con controllori DELEM, calibri posteriori servoassistiti, utensili segmentati e sistemi di compensazione. Queste specifiche a livello di macchina devono essere integrate nel piano di automazione generale, piuttosto che essere considerate come prestazioni dell'intera linea. Per una valutazione del progetto, richiedete un piano di automazione della produzione personalizzato con disegni, dati sui materiali, volume previsto e livello di automazione desiderato.
Domande frequenti
D1: Cosa sono le soluzioni di automazione per la lavorazione dei metalli?
A: Si tratta di apparecchiature, robotica, software e sistemi di movimentazione che automatizzano una o più fasi di fabbricazione, tra cui taglio laser, piegatura, saldatura, ispezione e movimentazione dei materiali.
D2: È possibile automatizzare in un'unica linea il taglio laser, la piegatura e la saldatura?
A: Sì, quando la famiglia di componenti, i dati di processo, le attrezzature, i buffer e i requisiti di qualità sono stabili. Molte fabbriche iniziano con singole celle prima di collegare l'intero percorso.
D3: Quale processo di lavorazione dei metalli dovrebbe essere automatizzato per primo?
A: Iniziate con l'operazione che crea il vincolo misurabile più grande, come il carico ripetitivo, lo smistamento, la movimentazione tramite piegatura o la saldatura. Utilizzate i dati di produzione per identificarla.
D4: L'automazione è adatta alla produzione su misura di piccoli volumi?
A: L'automazione modulare può essere d'aiuto, soprattutto per il carico, la programmazione e il posizionamento. Una linea integrata fissa può risultare difficile da giustificare quando i componenti e i processi cambiano costantemente.
D5: Quali informazioni sono necessarie per una proposta di automazione?
A: Fornire disegni, materiali, spessori, dimensioni dei pezzi, pesi, volume mensile, requisiti di piegatura e saldatura, tolleranze di qualità, tempi di ciclo attuali e spazio disponibile.


