

Solutions d'automatisation pour la fabrication métallique : Guide de découpe, de pliage et de soudage
Date : 30 octobre 2026 Vues : 97
Les solutions d'automatisation pour la fabrication métallique ne se limitent plus à un robot placé à côté d'une seule machine. Les ateliers modernes peuvent intégrer la découpe laser, la manutention des tôles, le pliage CNC, le soudage, le contrôle et les données de production dans un flux de travail coordonné. La question pratique est de savoir où l'automatisation permettra de lever une véritable contrainte en usine.
Un système de découpe peut être rapide, mais les pièces attendent d'être triées. Une presse plieuse peut avoir une capacité suffisante, mais les opérateurs passent la majeure partie de leur temps à soulever et à faire pivoter des ébauches. Un robot de soudage peut reproduire une soudure avec précision, tandis que l'ajustement manuel engendre des variations avant même le début du soudage. Un plan d'automatisation efficace prend en compte l'ensemble du processus, de la matière première à l'assemblage conforme.
Ce guide explique les niveaux d'automatisation pour la découpe, le pliage et le soudage, puis montre comment sélectionner l'équipement, mesurer les résultats et élaborer un plan de mise en œuvre par étapes.
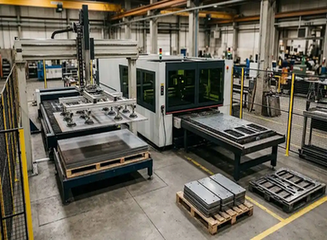
Que sont les solutions d'automatisation de la fabrication métallique ?
L'automatisation de la fabrication métallique se divise en trois niveaux pratiques. L'automatisation au niveau de la machine ajoute des fonctions telles que le chargement, le déchargement, le palpage, le changement d'outils ou la sélection de programmes automatiques. Une cellule robotisée connecte une machine à un robot, un préhenseur, un positionneur ou un dispositif d'inspection. Une ligne intégrée relie plusieurs processus grâce à des systèmes de stockage de matériaux, des logiciels et un système de traçabilité.
Le niveau approprié dépend du volume de production, de la variété des pièces, de la taille des matériaux, de la disponibilité de la main-d'œuvre et de la stabilité du processus. Un atelier d'usinage dont les plans évoluent constamment peut tirer profit du chargement automatisé et de la programmation numérique, tout en conservant une manutention finale manuelle. Un fabricant produisant quotidiennement la même gamme d'armoires peut justifier un flux continu de découpe, de pliage et de soudage.
L'automatisation doit être conçue autour d'une famille de pièces définie. Si les dessins, les séquences de pliage, les joints soudés ou les spécifications des matériaux changent chaque semaine, le projet doit privilégier la flexibilité à l'intégration maximale.
Automatisation de la découpe laser
Chargement et déchargement automatisés
L'automatisation de la découpe laser commence souvent par la manutention des matériaux. Une tour de stockage, une table navette ou un chargeur dépose les feuilles brutes sur la table de découpe. Après la découpe, un trieur sépare les pièces emboîtées, les squelettes et les chutes. Les pièces finies peuvent être empilées par commande, matériau ou étape de processus ultérieure.
Cette configuration réduit le temps d'attente entre les feuilles et limite la manutention manuelle. Elle assure également une transition plus prévisible vers le pliage. L'équipement doit être adapté aux dimensions maximales des feuilles (longueur, largeur, épaisseur, poids, état de surface et capacité de stockage). Un chargeur incapable de traiter les flans les plus lourds engendrera un goulot d'étranglement manuel.
Données de découpe et de processus laser CNC
Le logiciel de découpe doit intégrer le dessin CAO, l'agencement des pièces, la base de données des matériaux, la sélection des buses, les paramètres de gaz d'assistance et les informations de contrôle. Un agencement correct des pièces permet d'améliorer le rendement, mais il doit également prendre en compte la manière dont elles seront séparées et identifiées après découpe.
La qualité de la découpe influe sur les opérations ultérieures. Un excès de scories, des déformations thermiques ou des réglages de perçage incorrects peuvent engendrer des problèmes lors du pliage et du soudage. Pour une analyse complète de votre équipement, comparez les machines de découpe laser à fibre avec les matériaux et les dimensions des pièces utilisées dans votre usine.
Automatisation du pliage CNC
Cellules de presses plieuses robotisées
Une cellule de presse plieuse robotisée utilise un robot ou un manipulateur dédié pour charger les ébauches, les positionner contre la butée arrière, les faire pivoter et empiler les pièces finies. La presse plieuse contrôle le mouvement du coulisseau, la séquence de pliage et les positions de la butée arrière, tandis que le robot gère les opérations de manutention répétitives.
Cette configuration est idéale pour les pièces à géométrie stable et à séquence de pliage répétable. Elle permet de réduire les efforts de levage de l'opérateur et de maintenir la production lors de longs lots. La conception du système de préhension est cruciale : le robot doit pouvoir manipuler des ébauches de différentes dimensions, protéger les surfaces finies et assurer une préhension fiable à proximité de la ligne de pliage.
Centres de pliage de panneaux et de pliage
Une cintreuse de panneaux ou un centre de cintrage CNC fixe l'ébauche et utilise des lames de formage pour créer des rebords. La tôle reste parfaitement maîtrisée tout au long des pliages, avec repositionnement ou rotation programmés. Cette technologie est donc particulièrement adaptée aux armoires, coffrets, panneaux et produits à rebords courts.
Ce procédé est moins adapté comme solution universelle pour remplacer une presse plieuse. Les tôles épaisses, les pièces très longues, les formes atypiques et les très petites séries restent souvent plus faciles à produire sur une machine à poinçonner et à emboutir classique. L'automatisation doit être adaptée à la géométrie et au volume des commandes réelles.
Quand la manutention manuelle reste pertinente
Le chargement manuel est judicieux pour les prototypes, les pièces de rechange et les productions diversifiées. Une presse plieuse CNC flexible permet à un opérateur qualifié de changer rapidement d'outils et de séquences de pliage. Un projet par étapes peut automatiser d'abord le chargement des matériaux, puis ajouter la manutention robotisée une fois que la gamme de pièces et les données de processus sont stabilisées.
Automatisation du soudage après découpe et pliage
Soudage robotisé MIG, TIG et laser
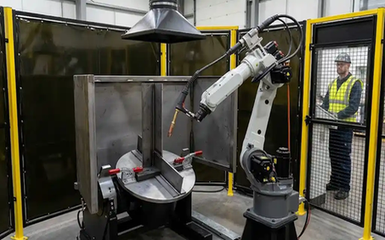
L'automatisation du soudage englobe un large éventail de solutions, allant des positionneurs motorisés et des tracteurs de jointure aux cellules entièrement robotisées. Les robots MIG sont couramment utilisés pour les assemblages structuraux répétitifs. L'automatisation TIG convient aux joints contrôlés et exigeants en termes d'aspect. Le soudage laser permet d'obtenir des joints précis et à faible déformation lorsque le matériau, l'ajustement et l'enceinte de sécurité répondent aux exigences du procédé.
Le choix doit tenir compte de la conception du joint, du type de matériau, de l'épaisseur, de la pénétration requise, de la longueur de la soudure, de l'aspect et du volume de production. Un robot ne peut compenser un écartement de joint irrégulier ou un bord mal préparé.
Dispositifs de fixation, positionneurs et suivi des coutures
Les dispositifs de fixation définissent la relation entre les pièces, la torche et le robot. Ils doivent positionner les composants de manière répétée sans bloquer le passage de soudage. Les positionneurs font pivoter l'ensemble afin que le robot puisse maintenir un angle de torche et une direction de déplacement optimaux.
Le suivi des coutures, la détection tactile, la vision laser et la simulation hors ligne permettent de mieux gérer les variations. Ces systèmes engendrent des coûts supplémentaires et nécessitent un étalonnage ; leur choix doit donc être adapté aux tolérances du produit. Un assemblage stable représente souvent un meilleur investissement initial qu'un système de détection avancé seul.
Sécurité du soudage et contrôle des fumées
Une cellule de soudage automatisée nécessite des protections, des interverrouillages de porte, des arrêts d'urgence, une protection contre la lumière ou les lasers le cas échéant, un système d'extraction des fumées et des procédures d'utilisation claires. Les dispositifs de sécurité doivent couvrir le chargement, la maintenance, la formation et le redémarrage après une panne. La formation reste essentielle même lorsque le robot effectue le mouvement de la torche.
Comment la découpe, le pliage et le soudage fonctionnent comme un seul système
Un itinéraire automatisé typique est:
CAO/FAO → Découpe laser → Tri → Pliage → Assemblage → Soudage → Inspection
Chaque étape de transfert doit préserver l'identité de la pièce et les informations relatives au processus. Les codes-barres, les codes QR ou un système d'exécution de la production permettent de relier le patron à plat, le programme de pliage, la recette de soudage, le résultat du contrôle et le dossier d'expédition.
La conception de la zone tampon est tout aussi importante. Si la découpe laser est plus rapide que la cellule de pliage ne peut traiter les pièces, une file d'attente contrôlée est nécessaire. Si le soudage est plus lent, les pièces pliées finies risquent d'encombrer l'espace et de masquer la véritable contrainte. L'équilibrage de la ligne doit prendre en compte les temps de cycle mesurés, les temps de changement d'outillage, les temps de manipulation par l'opérateur et les temps d'arrêt planifiés.
Le tri est souvent négligé. Une pièce parfaitement découpée, mais mal placée, risque d'entraîner des problèmes de pliage ou de soudure. L'identification automatisée et l'empilage par tâche permettent d'éviter cette erreur sans nécessiter une production entièrement automatisée.
Choisir le bon niveau d'automatisation
Niveau 1 : Automatisation au niveau machine
Commencez par le chargement automatique des lasers, le stockage des tôles, la gestion des programmes CNC, la commande de la butée arrière de la presse plieuse ou un positionneur de soudage. Ces améliorations peuvent optimiser le flux de production sans modifier l'agencement complet de l'usine.
Niveau 2 : Cellules robotisées
Les cellules robotisées de pliage et de soudage réduisent les manipulations répétitives et permettent de réaliser des cycles reproductibles. Elles nécessitent des dispositifs de fixation, des pinces, des systèmes de sécurité et des programmes fiables. Il est recommandé de tester la cellule avec des pièces représentatives avant de finaliser l'achat.
Niveau 3 : Lignes de production intégrées
Une ligne intégrée relie la découpe, le tri, le pliage, le soudage et la logistique. Ce niveau convient aux gammes de produits stables, à une demande régulière et aux usines capables de gérer les logiciels, la maintenance et la qualification des processus. Il assure un flux de matières fluide, mais engendre également une plus grande interdépendance en cas d'arrêt d'un poste.
Quels sont les profils de pièces et de production qui en bénéficient le plus ?
L'automatisation apporte généralement la plus grande valeur ajoutée aux armoires électriques, aux carters de machines, aux panneaux de climatisation, aux armoires, aux étagères et aux assemblages soudés de conception répétable. Ces produits présentent des spécifications de matériaux connues, des séquences de pliage répétitives et des emplacements de soudure prévisibles.
La production en petites séries et à forte diversité exige une approche différente. Une programmation flexible, un outillage à changement rapide, une préparation hors ligne et une automatisation modulaire peuvent s'avérer plus utiles qu'une ligne fixe. Les pièces volumineuses ou lourdes peuvent également nécessiter des ponts roulants, des dispositifs de fixation sur mesure ou une intervention manuelle pour une manutention en toute sécurité.
Avant d'automatiser le processus, assurez-vous que les dessins, les tolérances, les jeux de pliage, les symboles de soudure et les critères d'inspection sont maîtrisés. La stabilité du processus est une condition préalable à une automatisation fiable.
Comment mesurer la productivité, la qualité et les économies de main-d'œuvre
Mesurer le processus complet plutôt que les spécifications d'une seule machine. Parmi les indicateurs utiles, on peut citer :
Durée totale du cycle, de la pièce vierge à l'assemblage final
Temps de préparation et de changement
Temps de manutention
Rendement du premier passage
Mise au rebut et retravail
temps de contact de l'opérateur
Utilisation des équipements
Temps d'arrêt non planifié
L'automatisation peut déplacer un goulot d'étranglement au lieu de le supprimer. Une découpe plus rapide peut accélérer le tri. Un pliage plus rapide peut créer une file d'attente avant le soudage. La réussite d'un projet repose sur l'évaluation de chaque étape, avant et après l'installation.
Considérations relatives aux coûts, à l'intégration et à la maintenance
L'investissement peut comprendre l'équipement laser, les machines de pliage, les robots de soudage, les dispositifs de fixation, les pinces de préhension, le stockage, les convoyeurs, les systèmes de sécurité, les logiciels, l'installation, la formation et les pièces de rechange. Les besoins en services publics sont également importants. Les sources laser, les compresseurs, les gaz d'assistance, l'extraction et les alimentations de soudage influent sur les coûts d'exploitation.
La planification de la maintenance doit identifier les composants critiques, les intervalles d'inspection, les procédures de secours et les délais d'approvisionnement des pièces de rechange. Le diagnostic à distance peut réduire le temps de dépannage, tandis que l'assistance technique locale peut s'avérer essentielle pour la remise en service après une panne mécanique ou logicielle. Avant d'approuver un projet intégré, il convient d'examiner attentivement le service après-vente proposé par le fournisseur pour les équipements de fabrication métallique.
Feuille de route pour la mise en œuvre pratique
1. Collecter les données relatives aux commandes, aux matériaux, aux temps de cycle et à la qualité.
2. Sélectionnez une famille de pièces répétables avec une contrainte visible.
3. Découpe, tri, pliage, assemblage, soudage et inspection des cartes.
4. Confirmer les dimensions, le poids, l'épaisseur, les tolérances et la conception des joints de l'ébauche.
5. Commencez par la mise à niveau d'une machine ou d'une cellule robotisée.
6. Programmes de test, dispositifs de fixation, pinces et fonctions de sécurité.
7. Définir les critères d'acceptation à l'aide de pièces de production réelles.
8. Conducteurs de train et personnel de maintenance.
9. Examiner l'utilisation, le rendement, la main-d'œuvre et le temps d'arrêt après le lancement.
10. Étendez-vous aux processus connectés uniquement lorsque les données le permettent.
Solutions d'automatisation de la fabrication métallique WiseCut
WiseCut fournit des équipements de découpe laser, de soudage et de pliage CNC pour la fabrication industrielle de métaux. Le choix de la machine dépend du matériau, de son épaisseur, de ses dimensions, du volume de production, des exigences de contrôle et de l'espace disponible en atelier. Les produits proposés incluent des presses plieuses CNC hydrauliques avec commandes DELEM, butées arrière servo-assistées, outillage segmenté et systèmes de compensation. Ces spécifications machine doivent être intégrées au plan d'automatisation global et non considérées comme une performance globale de la ligne de production. Pour une étude de projet, veuillez demander un plan d'automatisation de fabrication personnalisé, incluant les plans, les données matériaux, le volume de production prévu et le niveau d'automatisation souhaité.
FAQ (questions fréquentes)
Q1 : Quelles sont les solutions d'automatisation de la fabrication métallique ?
A : Ce sont des équipements, des robots, des logiciels et des systèmes de manutention qui automatisent une ou plusieurs étapes de fabrication, notamment la découpe laser, le pliage, le soudage, l'inspection et le déplacement des matériaux.
Q2 : Est-il possible d'automatiser la découpe laser, le pliage et le soudage sur une seule ligne ?
R : Oui, lorsque la gamme de pièces, les données de processus, les dispositifs de fixation, les tampons et les exigences de qualité sont stables. De nombreuses usines commencent par des cellules individuelles avant de connecter la chaîne complète.
Q3 : Quel processus de fabrication métallique devrait être automatisé en premier ?
A : Commencez par l'opération qui crée la contrainte mesurable la plus importante, comme le chargement répétitif, le tri, la manutention par pliage ou le soudage. Utilisez les données de production pour l'identifier.
Q4 : L'automatisation est-elle adaptée à la fabrication sur mesure en petites séries ?
A: L'automatisation modulaire peut s'avérer utile, notamment pour le chargement, la programmation et le positionnement. Une ligne intégrée fixe peut être difficile à justifier lorsque les pièces et les processus évoluent constamment.
Q5 : Quelles informations sont nécessaires pour une proposition d'automatisation ?
A : Fournir les dessins, les matériaux, les épaisseurs, les dimensions des pièces, les poids, le volume mensuel, les exigences de pliage et de soudage, les tolérances de qualité, les temps de cycle actuels et l'espace au sol disponible.


