

كيفية تحسين دقة الثني باستخدام مكابس الثني CNC
التاريخ: 11 يوليو 2026 عدد المشاهدات: 701
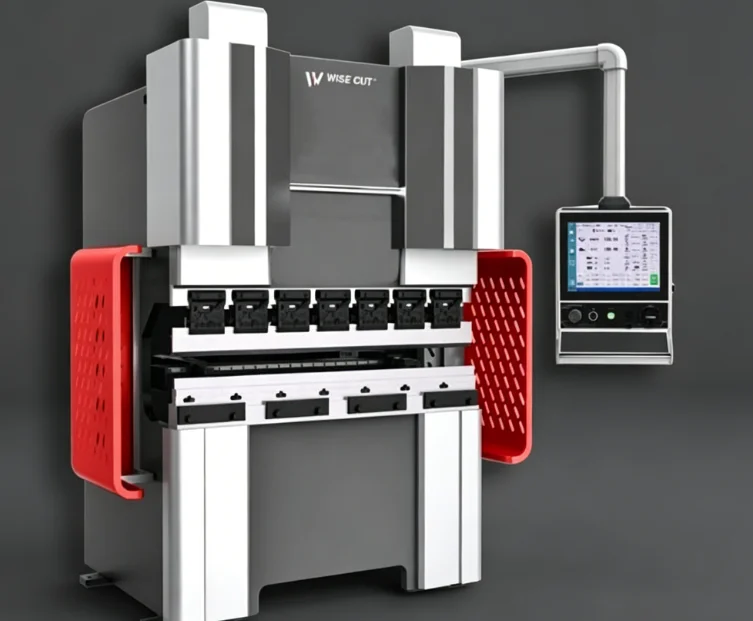
غالباً ما تكون دقة الثني هي العامل الحاسم في جودة أو فشل أي قطعة معدنية. قد يبدو ثني بزاوية 90 درجة ينتج عنه زاوية 89.3 درجة متقارباً، ولكنه قد يتسبب في فجوات أثناء اللحام، أو في ضعف تجميع الصندوق، أو في الحاجة إلى تعديل يدوي إضافي. بالنسبة لألواح الخزائن، والعلب الكهربائية، والأغطية المصنوعة من الفولاذ المقاوم للصدأ، وواقيات الآلات، تتراكم الأخطاء الصغيرة بسرعة. مكابس ثني CNC يمكن أن تُعطي الآلة نتائج مستقرة، لكنها وحدها لا تحل جميع المشاكل. ما زلت بحاجة إلى الإعداد الصحيح، وأدوات نظيفة، وبيانات مواد دقيقة، وفحص مستمر أثناء الإنتاج.
لماذا تُعد دقة الانحناء مهمة؟
عند ثني الصفائح المعدنية، لا تقتصر الدقة على الزاوية النهائية فحسب، بل تشمل أيضًا طول الحافة، وموضع خط الثني، وحجم التكرار، وثبات الزاوية من اليسار إلى اليمين. إذا انحرفت هذه التفاصيل، تصبح العملية التالية أكثر صعوبة. تستغرق عملية اللحام وقتًا أطول، وقد يضطر عمال التجميع إلى استخدام القوة لتثبيت القطع في مكانها. أحيانًا، يجب إعادة تشكيل دفعة كاملة، وهو أمر لا يرغب فيه أحد في ظهيرة يوم الجمعة.
الزاوية، والحجم، وتكرار الانحناءات
تؤثر دقة زاوية مكبس الثني على مدى جودة التقاء القطعتين بعد الثني. وتعتمد دقة الأبعاد بشكل كبير على دقة وضعية المقياس الخلفي. عند ثني الصفائح المعدنية الطويلة، يجب أن ينثني المركز والطرفان بنفس الطريقة. إذا كان المركز مفتوحًا بينما الأطراف مشدودة، فقد يكون انحراف المكبس والطاولة هو السبب. وهذا شائع في القطع الطويلة، خاصةً عندما يتجاوز طول الثني مترين.
ما الذي يسبب أخطاء الانحناء؟
تنتج معظم أخطاء الثني عن أسباب واضحة قليلة. قد تنثني الآلة تحت الضغط. قد يعود المعدن إلى وضعه الأصلي بعد رفع المكبس. قد يكون المثقب والقالب متآكلين. قد يتحرك المقياس الخلفي قليلاً بعد الضربات المتكررة. لا تبدو أي من هذه المشاكل خطيرة في البداية. ولكن بعد 50 أو 100 قطعة، يصبح الخطأ واضحًا للعيان.
الانحراف والتقوس
أثناء الانحناء، قد ينحني كل من المكبس والطاولة قليلاً تحت الضغط. هذا يجعل الزاوية المركزية مختلفة عن الزوايا الطرفية. يساعد تعويض التقوس على تصحيح هذا الاختلاف عن طريق رفع مركز الطاولة لموازنة القوة. الهيدروليكية CNC الصحافة الفرامل، يعد الفحص المنتظم لتزامن Y1 و Y2 وعمق الكبش والاستجابة الهيدروليكية أمرًا مهمًا لضمان دقة مكبس الفرامل الهيدروليكي المستقرة.
الارتداد المرن وتغير المادة
يحدث ارتداد المادة عندما يحاول المعدن العودة إلى وضعه الأصلي بعد الانحناء. لا يرتدّ الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم بنفس الطريقة. حتى صفيحتان من نفس النوع قد تتصرفان بشكل مختلف إذا كانتا من دفعات إنتاج مختلفة. لتحسين التحكم في ارتداد مكبس الثني، سجّل نوع المادة، وسُمكها، ورقم الدفعة، واتجاه الألياف، وزاوية الانحناء بعد أول اختبار ثني.
انحراف الأدوات والمقياس الخلفي
قد لا يُلاحظ تآكل الأدوات بسهولة. فمثلاً، قد يؤدي رأس المثقب ذو السطح المسطح الصغير إلى تغيير زاوية الثني. كما أن قاعدة القالب المتسخة قد تُغيّر خط الثني. لذا، نظّف المثقب والقالب وحواملهما قبل البدء. ثم تحقق من محاذاة المثقب والقالب. يُعدّ انحراف المقياس الخلفي مشكلة خفية أخرى. فإذا تحرّك إصبع المقياس الخلفي، قد تبدو الزاوية صحيحة، لكن حجم الحافة سيكون خاطئًا.
كيف يمكنك تحسين دقة إعداد الآلة؟
يُوفّر الإعداد الجيد الوقت لاحقًا. قبل البدء بعملية الثني على دفعات، يجب على المشغل فحص الماكينة والأدوات والبرنامج والمادة معًا. لا تُغيّر محور Y فقط عند وجود خطأ في الزاوية، فقد يُصلح ذلك منطقةً ويُسبّب خطأً جديدًا في الأطراف.
معايرة ذراع الرفع والمقياس الخلفي
تحقق أولاً من تزامن المحورين Y1 و Y2. ثم تحقق من محاور القياس الخلفي X و R و Z إن وجدت في جهازك. يمكن لقطعة اختبار بسيطة أن تكشف عن العديد من المشاكل. قم بثني قطعة خردة كاملة الطول، ثم قِس الزوايا اليسرى والوسطى واليمنى. إذا اختلفت القيم، اضبط تعويض التقوس قبل تغيير أيٍّ من معلمات الثني.
فحص أدوات التشكيل وتركيب القوالب
أعد تثبيت القالب إذا استمرت الزاوية في الانحراف. قم بفك المشبك، ونظف الحامل، ثم ضع القالب مرة أخرى، وشدّه بالتساوي. استخدم مقياس السماكة إذا كانت المهمة تتطلب دقة عالية. بالنسبة للأجزاء القصيرة، تجنب ثنيها من مركز الماكينة فقط طوال اليوم، فهذا يُسرّع من تآكل منطقة واحدة. غيّر موضع الأداة كلما أمكن. إنها عادة بسيطة، لكن العاملين في الورش يعرفون أنها مفيدة.
كيف يمكن لأنظمة التحكم الرقمي بالحاسوب (CNC) أن تساعد؟
أنظمة التحكم الرقمي بالحاسوب (CNC) يمكن تحسين دقة عمليات الثني باستخدام الحاسوب (CNC) من خلال استخدام المعلمات المخزنة والحركة المتكررة. ولكن يجب أن تكون البيانات صحيحة. فبيانات الأدوات الخاطئة أو سماكة المادة غير الصحيحة ستؤدي إلى نتائج رديئة، حتى على أفضل الآلات.
استخدم البيانات الصحيحة وتصحيح الزاوية
أدخل فتحة قالب V المناسبة، ونصف قطر التثقيب، وسُمك المادة، وطريقة الثني. بعد الثني الأول، قِس الزاوية الفعلية وأدخل تصحيح زاوية الثني في وحدة التحكم. احتفظ بالإعدادات المفيدة للطلبات المتكررة. إذا كنت تصنع صناديق كهربائية شهريًا، فإن حفظ برنامج مُختَبَر سيوفر عليك الكثير من تجارب الثني لاحقًا.
اختر المعدات التي تناسب عملك
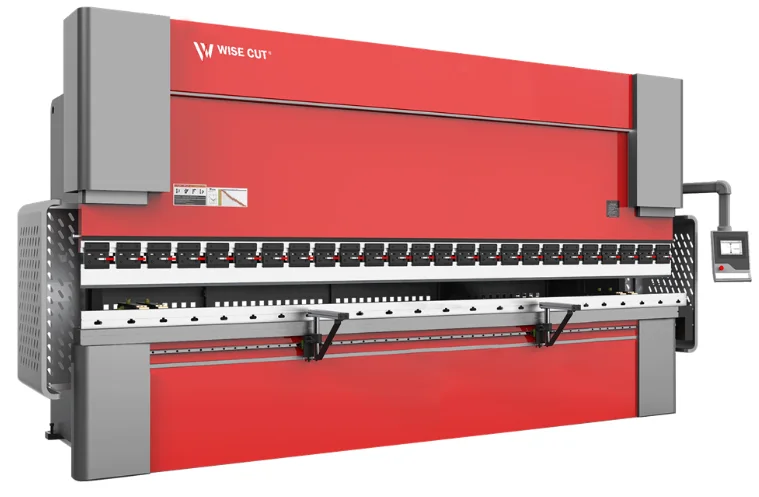
تُقدّم وايز كت معدات تصنيع المعادن، بما في ذلك ماكينات قطع الليزر الليفي، ومكابس الثني CNC، وماكينات اللحام بالليزر، وماكينات التنظيف بالليزر، وماكينات الثني الكهربائية، وحلول خطوط الإنتاج الآلية. تشمل فئة مكابس الثني CNC مكابس الثني الهيدروليكية CNC، ومراكز ماكينات الثني CNC، وماكينات القص CNC. بالنسبة لثني الصفائح المعدنية اليومي، تُناسب مكابس الثني الهيدروليكية CNC العديد من ورش العمل التي تتطلب قوة عالية، وثنيًا متكررًا، وتشغيلًا بسيطًا. أما بالنسبة للألواح ذات الأحجام الكبيرة، أو أجزاء الخزائن، أو أشكال الصناديق المتكررة، فإن... مركز آلة الانحناء CNC يمكن أن يقلل من المناولة اليدوية ويحافظ على استقرار إنتاج الثني على دفعات.
ما الذي يجب عليك فحصه قبل كل دفعة؟
الدقة ليست عملية ضبط لمرة واحدة، بل هي ممارسة يومية. فالآلة النظيفة، ومجموعة الأدوات المُفحوصة، والقطعة الأولى المُقاسة بدقة، كلها عوامل تُسهم في تجنب الكثير من الهدر. وإذا كان حجم الصفيحة غير دقيق قبل عملية الثني، فسيتأثر المنتج النهائي سلبًا. في بعض خطوط الإنتاج، يُمكن لآلة القص CNC أن تُساعد في تحضير صفائح أنظف قبل عملية الثني.
قائمة التحقق اليومية للانحناء
قبل بدء الإنتاج، نظّف طاولة العمل، والمثقب، والقالب، وأصابع المقياس الخلفي. تحقّق من البرنامج، وسُمك المادة، ورقم الأداة، وتسلسل الثني. أثناء الإنتاج، قِس القطعة الأولى، ثمّ تحقّق من كل بضع قطع، خصوصًا عند الثنيات الطويلة. بعد انتهاء الإنتاج، سجّل قيم الارتداد، ومشاكل الأدوات، وأيّ انحراف في الزاوية. هذه الملاحظات تُسرّع عملية الإنتاج في الدفعة التالية وتُقلّل من الإجهاد.
تقدم WiseCut أيضًا خدمات مخصصة، وتدريبًا، ودعمًا فنيًا عن بُعد، ودعمًا لقطع الغيار، ونظام خدمة عالمي على موقعها الإلكتروني الرسمي. وهذا أمر بالغ الأهمية للمشترين، لأن دقة الثني مرتبطة بالإعداد والتدريب والصيانة الدورية للآلة، وليس فقط بعلامة الآلة.
أسئلة متكررة
س1: لماذا لا تزال مكبس الثني CNC ينتج أخطاء في الزاوية؟
ج: يمكن أن تحدث أخطاء الزاوية بسبب الارتداد، أو الأدوات البالية، أو إعدادات المحور Y الخاطئة، أو ضعف تعويض التقوس، أو انحراف المقياس الخلفي.
س2: كيف يمكنك تقليل الارتداد أثناء الانحناء؟
أ: اختبر كل دفعة جديدة من المواد، وسجل الزاوية الحقيقية، واستخدم إعدادات التحكم في ارتداد مكبس الفرامل في نظام CNC.
س3: ما هو دور التعويض النهائي؟
ج: تعمل خاصية تعويض التقوس على تقليل انحراف المكبس والطاولة، مما يؤدي إلى انحناء الأجزاء الطويلة بشكل أكثر انتظامًا من اليسار إلى اليمين.
س4: متى يجب عليك اختيار مكبس ثني هيدروليكي CNC؟
ج: اختر مكبس ثني هيدروليكي CNC عندما تحتاج إلى قوة ثني قوية، وتحكم قابل للتكرار، وثني موثوق به للصفائح المعدنية بشكل يومي.
س5: هل مركز آلة الثني CNC مناسب للإنتاج بكميات كبيرة؟
ج: نعم. مركز آلة الثني CNC مناسب لإنتاج الألواح المتكررة، وأجزاء الصناديق، وإنتاج الثني على دفعات مع تقليل التعامل اليدوي.


