

Como melhorar a precisão de dobra com prensas dobradeiras CNC
Data: 11 de julho de 2026 Ver: 702
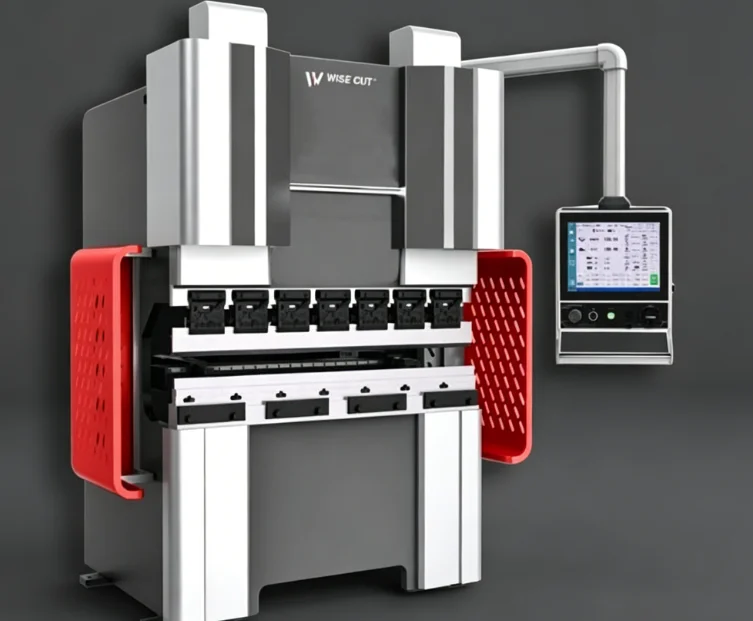
A precisão na dobra é muitas vezes o fator decisivo para o sucesso ou fracasso de uma peça de chapa metálica. Uma dobra de 90° que resulta em 89,3° pode parecer próxima do ideal, mas pode causar folgas durante a soldagem, montagem inadequada da caixa ou necessidade de correções manuais adicionais. Para painéis de gabinetes, invólucros elétricos, tampas de aço inoxidável e proteções de máquinas, pequenos erros se acumulam rapidamente. Dobradeiras CNC Pode fornecer resultados estáveis, mas a máquina sozinha não resolve todos os problemas. Você ainda precisa da configuração correta, ferramentas limpas, dados precisos do material e verificações constantes durante a produção.
Por que a precisão na dobra é importante?
Ao dobrar chapas metálicas, a precisão vai além do ângulo final. Ela também inclui o comprimento da aba, a posição da linha de dobra, a repetição da dobra e a uniformidade do ângulo da esquerda para a direita. Se esses detalhes variarem, o processo seguinte se torna mais difícil. A soldagem leva mais tempo. Os montadores podem precisar forçar as peças para encaixá-las. Às vezes, um lote inteiro precisa ser refeito, o que ninguém quer numa sexta-feira à tarde.
Ângulo, tamanho e repetição de dobras
A precisão do ângulo da prensa dobradeira afeta a qualidade da junção das duas peças após a dobra. A precisão dimensional depende fortemente da precisão do posicionamento do batente traseiro. Para a dobra de chapas metálicas longas, é necessário que o centro e as extremidades se dobrem da mesma forma. Se o centro estiver aberto enquanto as extremidades estiverem fechadas, a causa pode ser a deflexão do martelo e da mesa. Isso é comum em peças longas, especialmente quando o comprimento da dobra ultrapassa 2 metros.
Quais são as causas de erros de dobra?
A maioria dos erros de dobra provém de algumas causas bem definidas. A máquina pode flexionar sob força. O material pode retornar à sua forma original após o levantamento do pistão. O punção e a matriz podem estar desgastados. O batente traseiro pode deslocar-se ligeiramente após impactos repetidos. Nenhum desses problemas é grave a princípio. Mas, após 50 ou 100 peças, o erro torna-se facilmente perceptível.
Deflexão e coroamento
Durante a flexão, o pistão e a mesa podem se curvar ligeiramente sob pressão. Isso faz com que o ângulo central seja diferente dos ângulos das extremidades. A compensação de coroamento ajuda a corrigir isso elevando o centro da mesa para equilibrar a força. Em um Braque de imprensa hidráulico CNCA verificação regular da sincronização de Y1 e Y2, da profundidade do pistão e da resposta hidráulica é importante para a precisão estável da prensa dobradeira hidráulica.
Retorno elástico e alteração do material
O retorno elástico do material ocorre quando o metal tenta retornar à sua forma original após ser dobrado. Aço carbono, aço inoxidável e alumínio não se comportam da mesma maneira. Mesmo duas chapas da mesma classe podem apresentar comportamentos diferentes se forem de lotes distintos. Para um melhor controle do retorno elástico na prensa dobradeira, registre a classe do material, a espessura, o número do lote, a direção da fibra e o ângulo obtido após o primeiro teste de dobra.
Ferramentas e desvio do batente traseiro
O desgaste das ferramentas é fácil de passar despercebido. Uma ponta de punção com uma pequena área plana pode alterar o ângulo de dobra. Uma sede de matriz suja também pode deslocar a linha de dobra. Limpe a punção, a matriz e os suportes antes da montagem. Em seguida, verifique o alinhamento da punção e da matriz. O desvio do batente traseiro é outro problema oculto. Se o dedo do batente traseiro se mover, o ângulo pode parecer correto, mas a dimensão da flange estará incorreta.
Como você pode melhorar a precisão da configuração da máquina?
Uma boa configuração economiza tempo posteriormente. Antes da dobra em lote, o operador deve verificar a máquina, as ferramentas, o programa e o material em conjunto. Não altere o eixo Y apenas quando o ângulo estiver incorreto. Isso pode corrigir uma área e criar um novo erro nas extremidades.
Calibre o pistão e o batente traseiro.
Verifique primeiro a sincronização dos eixos Y1 e Y2. Em seguida, verifique os eixos do batente traseiro X, R e Z, caso sua máquina os possua. Uma peça de teste simples pode revelar muitos problemas. Dobre um pedaço de sucata de comprimento total e meça os ângulos esquerdo, central e direito. Se os valores forem diferentes, ajuste a compensação de empenamento antes de alterar qualquer parâmetro de dobra.
Verificação de ferramentas e assentamento de matrizes
Reposicione a matriz se o ângulo continuar variando. Afrouxe a braçadeira, limpe o suporte, recoloque a matriz e aperte uniformemente. Use um calibrador de folga se a peça exigir alta precisão. Para peças curtas, evite dobrar apenas no centro da máquina o dia todo. Isso desgasta uma área mais rapidamente. Mova a posição da ferramenta sempre que possível. É um pequeno hábito, mas quem trabalha em oficinas sabe que faz diferença.
Como os sistemas CNC podem ajudar?
sistemas CNC Melhore a precisão da dobra CNC usando parâmetros armazenados e movimentos repetíveis. Mas os dados precisam estar corretos. Dados de ferramentas incorretos ou espessura de material errada ainda resultarão em resultados ruins, mesmo em uma boa máquina.
Utilize dados corretos e correção de ângulo.
Insira a abertura correta da matriz em V, o raio do punção, a espessura do material e o método de dobra. Após a primeira dobra, meça o ângulo real e insira a correção do ângulo de dobra no controlador. Salve as configurações úteis para pedidos repetidos. Se você fabrica caixas elétricas mensalmente, salvar um programa testado pode evitar muitos testes de dobra posteriormente.
Escolha equipamentos adequados ao seu trabalho.
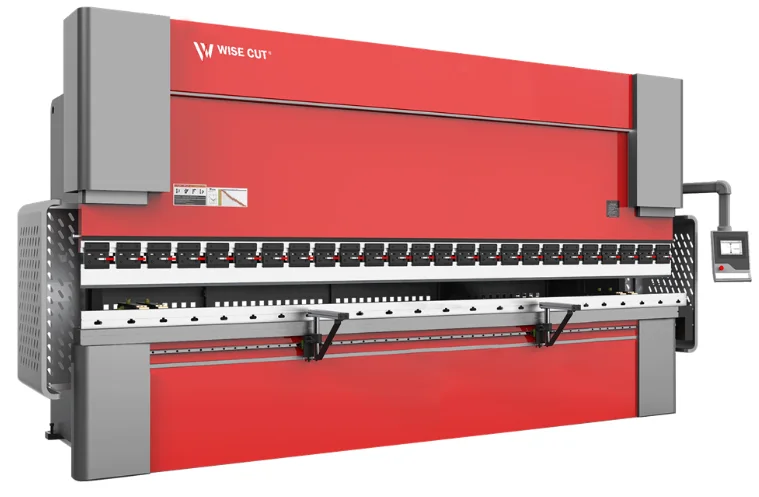
A WiseCut fornece equipamentos para fabricação de metal, incluindo máquinas de corte a laser de fibra, prensas dobradeiras CNC, máquinas de solda a laser, máquinas de limpeza a laser, dobradeiras elétricas e soluções de linhas de produção automatizadas. Sua categoria de Prensas Dobradeiras/Dobradeiras CNC inclui Prensas Dobradeiras CNC Hidráulicas, Centros de Usinagem de Dobras CNC e Guilhotinas CNC. Para dobras diárias de chapas metálicas, uma Prensa Dobradeira CNC Hidráulica é ideal para muitas oficinas que precisam de força, dobras repetitivas e operação simples. Para painéis de alto volume, peças de gabinetes ou formatos de caixas repetidos, uma CNC Bending Machine Center Pode reduzir o manuseio manual e manter a produção de dobra em lotes mais estável.
O que você deve verificar antes de cada lote?
A precisão não é uma configuração única. É uma rotina diária. Uma máquina limpa, um conjunto de ferramentas verificado e uma primeira peça medida podem evitar muito desperdício. Se a dimensão da chapa estiver incorreta antes da dobra, a peça final também será prejudicada. Em algumas linhas de produção, uma guilhotina CNC pode ajudar a preparar chapas mais limpas antes da dobra.
Lista de verificação diária de flexões
Antes da produção, limpe a mesa de trabalho, o punção, a matriz e os dedos do batente traseiro. Verifique o programa, a espessura do material, o número da ferramenta e a sequência de dobras. Durante a produção, meça a primeira peça e, em seguida, verifique a cada poucas peças, especialmente em dobras longas. Após a produção, registre os valores de retorno elástico, problemas com as ferramentas e qualquer desvio angular. Essas anotações tornam o próximo lote mais rápido e menos estressante.
A WiseCut também oferece atendimento personalizado, treinamento, suporte técnico remoto, peças de reposição e um sistema de assistência global em seu site oficial. Para os compradores, isso é importante porque a precisão da dobra está diretamente ligada à configuração, ao treinamento e à manutenção da máquina a longo prazo, e não apenas à marca.
FAQ
P1: Por que uma prensa dobradeira CNC ainda produz erros de ângulo?
A: Os erros de ângulo podem ser causados por retorno elástico, ferramentas desgastadas, configurações incorretas do eixo Y, compensação inadequada de coroamento ou desvio do batente traseiro.
P2: Como reduzir o retorno elástico durante a flexão?
A: Teste cada novo lote de material, registre o ângulo real e utilize as configurações de controle de retorno elástico da prensa dobradeira no sistema CNC.
P3: Qual é o papel da indenização por morte culposa?
A: A compensação de curvatura reduz a deflexão do martelo e da mesa, de modo que as peças longas se curvam de maneira mais uniforme da esquerda para a direita.
Q4: Quando devo escolher uma prensa dobradeira CNC hidráulica?
A: Escolha uma prensa dobradeira CNC hidráulica quando precisar de forte força de dobra, controle repetível e dobra confiável de chapas metálicas no dia a dia.
Q5: Um centro de usinagem de dobra CNC é adequado para produção em grande volume?
A: Sim. Um centro de usinagem de dobra CNC é adequado para a produção repetitiva de painéis, peças em formato de caixa e dobras em lote, com menos manuseio manual.


