

Wie man die Biegegenauigkeit mit CNC-Abkantpressen verbessert
Zeitpunkt: 11. Juli 2026 Ansicht : 706
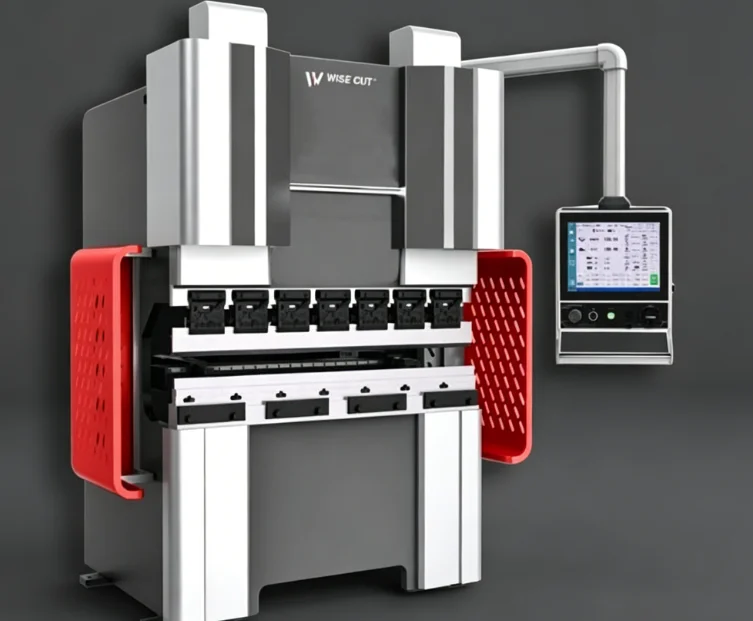
Die Biegegenauigkeit entscheidet oft über Erfolg oder Misserfolg eines Blechteils. Eine 90°-Biegung, die am Ende nur 89,3° beträgt, mag zwar annähernd genau erscheinen, kann aber beim Schweißen zu Spalten, Problemen bei der Gehäusemontage oder zusätzlichen manuellen Korrekturen führen. Bei Schaltschrankfronten, Elektrogehäusen, Edelstahlabdeckungen und Maschinenschutzvorrichtungen summieren sich kleine Fehler schnell. CNC-Abkantpressen Die Maschine liefert zwar stabile Ergebnisse, löst aber nicht jedes Problem. Sie benötigen weiterhin die richtige Konfiguration, saubere Werkzeuge, gute Materialdaten und eine kontinuierliche Überprüfung während der Produktion.
Warum ist Biegegenauigkeit wichtig?
Beim Biegen von Blechen kommt es nicht nur auf den Endwinkel an. Auch die Flanschlänge, die Position der Biegelinie, die Wiederholgröße und der gleichmäßige Winkel von links nach rechts spielen eine Rolle. Weichen diese Details ab, wird der nächste Arbeitsschritt deutlich schwieriger. Das Schweißen dauert länger. Die Monteure müssen die Teile unter Umständen mit Kraft in Position bringen. Manchmal muss sogar eine ganze Charge nachbearbeitet werden – und das will niemand an einem Freitagnachmittag.
Winkel, Größe und Wiederholungsbiegungen
Die Genauigkeit des Abkantwinkels beeinflusst die Passgenauigkeit der Werkstücke nach dem Biegen. Die Maßgenauigkeit hängt maßgeblich von der Positioniergenauigkeit des Hinteranschlags ab. Beim Biegen langer Bleche ist es zudem wichtig, dass die Mitte und beide Enden gleichmäßig gebogen werden. Ist die Mitte offen, während die Enden feststehen, kann dies zu einer Durchbiegung des Stößels und des Tisches führen. Dies tritt häufig bei langen Werkstücken auf, insbesondere bei Biegelängen über 2 Metern.
Was verursacht Biegefehler?
Die meisten Biegefehler lassen sich auf wenige, eindeutige Ursachen zurückführen. Die Maschine kann sich unter Belastung verbiegen. Das Material kann nach dem Anheben des Stempels zurückfedern. Stempel und Matrize können verschlissen sein. Der Hinteranschlag kann sich nach wiederholten Stößen leicht verschieben. Anfangs sind diese Probleme kaum wahrnehmbar. Doch nach 50 oder 100 gefertigten Teilen wird der Fehler deutlich sichtbar.
Ablenkung und Kröpfung
Beim Biegen können sich Stößel und Tisch unter Druck leicht verbiegen. Dadurch weicht der Mittelwinkel von den Endwinkeln ab. Die Bombierungskompensation hilft, dies zu korrigieren, indem der Tischmittelpunkt angehoben wird, um die Kraft auszugleichen. Hydraulische CNC PressbremseDie regelmäßige Überprüfung der Y1- und Y2-Synchronisierung, der Stößeltiefe und des hydraulischen Ansprechverhaltens ist wichtig für eine stabile Genauigkeit der hydraulischen Abkantpresse.
Rückfederung und Materialänderung
Die Rückfederung von Metall tritt auf, wenn Metall nach dem Biegen in seine ursprüngliche Form zurückkehrt. Kohlenstoffstahl, Edelstahl und Aluminium verhalten sich dabei unterschiedlich. Selbst zwei Bleche derselben Güteklasse können sich unterschiedlich verhalten, wenn sie aus verschiedenen Chargen stammen. Um die Rückfederung beim Abkanten besser zu kontrollieren, sollten Sie die Materialgüte, die Dicke, die Chargennummer, die Faserrichtung und den Biegewinkel nach der ersten Testbiegung dokumentieren.
Werkzeug- und Hinteranschlag-Durchschlag
Werkzeugverschleiß wird leicht übersehen. Eine Stempelspitze mit einer winzigen Abflachung kann den Biegewinkel verändern. Auch ein verschmutzter Matrizensitz kann die Biegelinie verschieben. Reinigen Sie Stempel, Matrize und Halter vor dem Einrichten. Überprüfen Sie anschließend die Ausrichtung von Stempel und Matrize. Ein weiteres oft übersehenes Problem ist die Hinteranschlagsdrift. Wenn sich der Hinteranschlagsfinger bewegt, mag der Winkel zwar korrekt erscheinen, aber die Flanschgröße ist falsch.
Wie lässt sich die Genauigkeit der Maschineneinrichtung verbessern?
Eine gute Einrichtung spart später Zeit. Vor dem Biegen einer Serie sollte der Bediener Maschine, Werkzeug, Programm und Material gemeinsam prüfen. Die Y-Achse sollte nicht nur bei einem falschen Winkel angepasst werden. Dadurch kann zwar ein Fehler an einer Stelle behoben werden, es können aber an den Enden neue Fehler entstehen.
Kalibrieren Sie den Stößel und den Hinteranschlag.
Prüfen Sie zuerst die Y1- und Y2-Synchronisierung. Überprüfen Sie anschließend die Hinteranschlagsachsen X, R und Z, sofern Ihre Maschine über diese verfügt. Ein einfaches Testteil kann viele Probleme aufzeigen. Biegen Sie ein Reststück in voller Länge und messen Sie dann den linken, mittleren und rechten Winkel. Weichen die Werte voneinander ab, korrigieren Sie die Bombierungskompensation, bevor Sie die Biegeparameter ändern.
Werkzeug- und Matrizensitzprüfung
Setzen Sie die Matrize neu ein, falls sich der Winkel ständig ändert. Lösen Sie die Klemme, reinigen Sie den Halter, setzen Sie die Matrize erneut ein und ziehen Sie sie gleichmäßig fest. Verwenden Sie eine Fühlerlehre, wenn hohe Präzision erforderlich ist. Vermeiden Sie bei kurzen Teilen, den ganzen Tag nur im Maschinenzentrum zu biegen. Dadurch verschleißt ein Bereich schneller. Verändern Sie die Werkzeugposition, wann immer möglich. Es ist eine kleine Gewohnheit, aber in der Werkstatt ist sie hilfreich.
Wie können CNC-Systeme helfen?
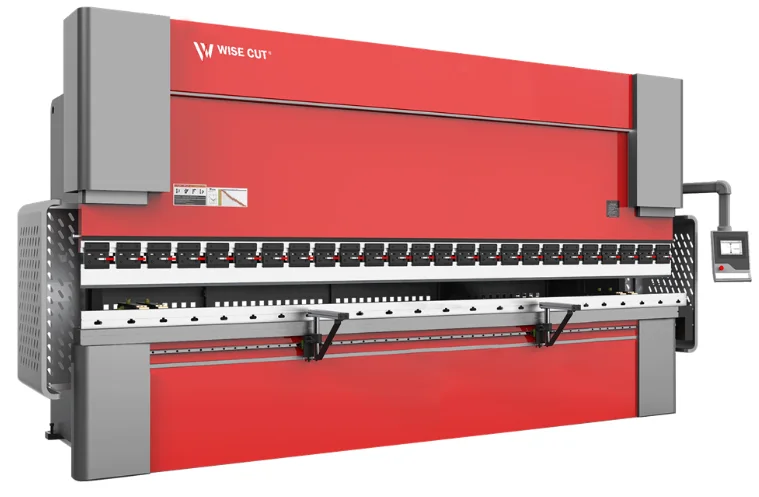
CNC-Systeme Die Genauigkeit des CNC-Biegens lässt sich durch die Verwendung gespeicherter Parameter und wiederholbarer Bewegungsabläufe verbessern. Die Daten müssen jedoch korrekt sein. Falsche Werkzeugdaten oder eine falsche Materialstärke führen selbst bei einer guten Maschine zu unbefriedigenden Ergebnissen.
Korrekte Daten und Winkelkorrektur verwenden
Geben Sie die korrekte V-Matrizenöffnung, den Stempelradius, die Materialstärke und das Biegeverfahren ein. Messen Sie nach dem ersten Biegevorgang den tatsächlichen Winkel und geben Sie die Biegewinkelkorrektur in die Steuerung ein. Speichern Sie bewährte Einstellungen für Folgeaufträge. Wenn Sie monatlich Elektroverteilerkästen herstellen, können Sie durch das Speichern eines getesteten Programms später viele Probebiegungen vermeiden.
Wählen Sie Ausrüstung, die zu Ihrer Arbeit passt.
WiseCut bietet Maschinen für die Metallbearbeitung an, darunter Faserlaserschneidanlagen, CNC-Abkantpressen, Laserschweißanlagen, Laserreinigungsanlagen, elektrische Biegemaschinen und Lösungen für automatisierte Produktionslinien. Die Kategorie CNC-Abkantpressen/Biegemaschinen umfasst hydraulische CNC-Abkantpressen, CNC-Biegezentren und CNC-Scheren. Für das tägliche Biegen von Blechen eignet sich eine hydraulische CNC-Abkantpresse für viele Werkstätten, die Kraft, wiederholtes Biegen und einfache Bedienung benötigen. Für die Fertigung großer Stückzahlen von Paneelen, Schrankteilen oder sich wiederholenden Kastenformen ist eine … CNC Biegemaschinenzentrum kann die manuelle Handhabung reduzieren und die Chargenbiegeproduktion stabiler gestalten.
Was sollten Sie vor jeder Charge überprüfen?
Genauigkeit ist keine einmalige Einstellung, sondern eine tägliche Routine. Eine saubere Maschine, ein geprüftes Werkzeugset und ein präzise vermessenes erstes Werkstück können viel Ausschuss vermeiden. Ist das Blech vor dem Biegen nicht optimal dimensioniert, leidet auch das Endprodukt. In manchen Produktionslinien kann eine CNC-Schere dazu beitragen, sauberere Blechzuschnitte vor dem Biegen vorzubereiten.
Checkliste für tägliches Bücken
Reinigen Sie vor Produktionsbeginn den Arbeitstisch, Stempel, Matrize und Hinteranschlagfinger. Überprüfen Sie das Programm, die Materialstärke, die Werkzeugnummer und die Biegefolge. Messen Sie während der Produktion das erste Teil und anschließend alle paar Teile, insbesondere bei langen Biegungen. Dokumentieren Sie nach der Produktion die Rückfederungswerte, Werkzeugprobleme und Winkelabweichungen. Diese Informationen beschleunigen und reduzieren den Stress bei der nächsten Charge.
WiseCut bietet auf seiner offiziellen Website außerdem kundenspezifischen Service, Schulungen, technischen Support per Fernwartung, Ersatzteilversorgung und ein globales Servicesystem an. Für Käufer ist das wichtig, da die Biegegenauigkeit nicht nur vom Maschinenlabel, sondern auch von der Einrichtung, der Schulung und der langfristigen Maschinenpflege abhängt.
FAQ (häufig gestellte Fragen)
Frage 1: Warum treten bei einer CNC-Abkantpresse immer noch Winkelfehler auf?
A: Winkelfehler können durch Rückfederung, verschlissene Werkzeuge, falsche Y-Achsen-Einstellungen, mangelhafte Balligkeitskompensation oder Hinteranschlagsdrift entstehen.
Frage 2: Wie kann man die Rückfederung beim Biegen reduzieren?
A: Jede neue Materialcharge testen, den tatsächlichen Winkel aufzeichnen und die Rückstelleinstellungen der Abkantpresse im CNC-System verwenden.
Frage 3: Welche Rolle spielt die Krönungsvergütung?
A: Durch die Bombierungskompensation wird die Durchbiegung von Stößel und Tisch verringert, sodass sich lange Werkstücke gleichmäßiger von links nach rechts biegen.
Frage 4: Wann sollte man sich für eine hydraulische CNC-Abkantpresse entscheiden?
A: Entscheiden Sie sich für eine hydraulische CNC-Abkantpresse, wenn Sie eine hohe Biegekraft, wiederholgenaue Steuerung und zuverlässiges tägliches Blechbiegen benötigen.
Frage 5: Ist ein CNC-Biegemaschinenzentrum für die Serienfertigung geeignet?
A: Ja. Ein CNC-Biegezentrum eignet sich für die Serienfertigung von Blechen, Gehäuseteilen und Biegeteilen mit weniger manuellem Aufwand.


