

Comment améliorer la précision du pliage avec les presses plieuses CNC
Date : 11 juillet 2026 Vue : 703
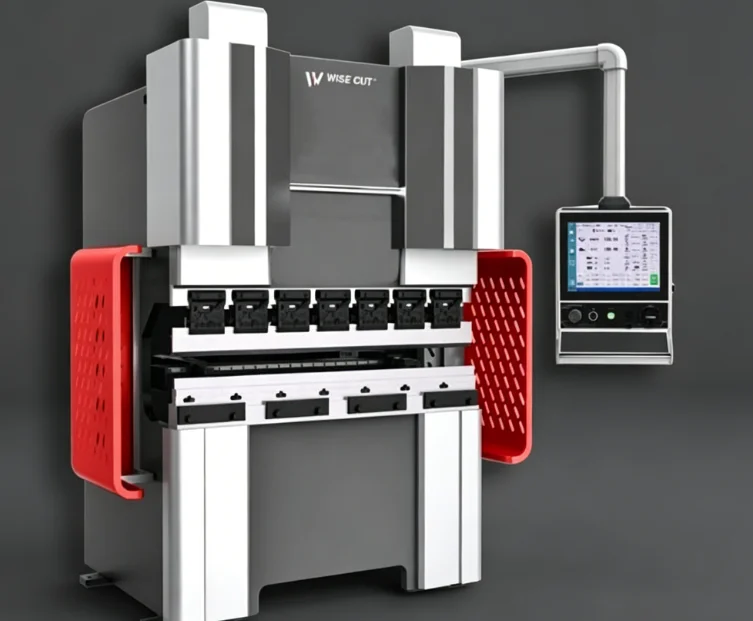
La précision du pliage est souvent un facteur déterminant pour la qualité d'une pièce en tôle. Un pli à 90° qui se révèle être à 89,3° peut sembler correct, mais il peut engendrer des jeux lors du soudage, un assemblage imparfait ou nécessiter des corrections manuelles supplémentaires. Pour les panneaux d'armoires, les boîtiers électriques, les couvercles en inox et les protections de machines, les petites erreurs s'accumulent rapidement. Presses plieuses CNC Elle peut donner des résultats stables, mais la machine seule ne résout pas tous les problèmes. Il vous faut toujours une configuration adéquate, un outillage propre, des données précises sur les matériaux et un contrôle régulier pendant la production.
Pourquoi la précision du pliage est-elle importante ?
Lors du pliage de tôle, la précision ne se limite pas à l'angle final. Elle englobe également la longueur du rebord, la position de la ligne de pliage, la régularité des dimensions et la constance de l'angle d'un côté à l'autre. Tout écart dans ces détails complique l'étape suivante : le soudage est plus long et les opérateurs peuvent être contraints de forcer l'assemblage des pièces. Il arrive même qu'un lot entier doive être retravaillé, ce qui est particulièrement problématique un vendredi après-midi.
Angle, taille et répétition des coudes
La précision de l'angle de pliage de la presse plieuse influe sur la qualité de l'assemblage des pièces. La précision dimensionnelle dépend fortement de la précision du positionnement de la butée arrière. Pour le pliage de tôles longues, il est essentiel que le centre et les extrémités soient pliés de manière identique. Si le centre est ouvert tandis que les extrémités sont serrées, cela peut être dû à une déformation du coulisseau ou de la table. Ce problème est fréquent sur les pièces longues, notamment lorsque la longueur de pliage dépasse 2 mètres.
Quelles sont les causes des erreurs de pliage ?
La plupart des erreurs de pliage proviennent de quelques sources bien identifiées. La machine peut fléchir sous la force appliquée. Le matériau peut reprendre sa forme initiale après la levée du piston. Le poinçon et la matrice peuvent être usés. La butée arrière peut se déplacer légèrement après des frappes répétées. Aucun de ces problèmes n'est flagrant au premier abord. Mais après 50 ou 100 pièces, l'erreur devient facilement repérable.
Déviation et couronnement
Lors du pliage, le vérin et la table peuvent légèrement se déformer sous la pression. Cela crée un angle au centre différent de celui des extrémités. La compensation du bombage permet de corriger ce défaut en relevant le centre de la table afin d'équilibrer la force. Hydraulique CNC Press Brake, un contrôle régulier de la synchronisation Y1 et Y2, de la profondeur du piston et de la réponse hydraulique est important pour une précision stable de la presse plieuse hydraulique.
Retour élastique et changement de matériau
Le retour élastique se produit lorsque le métal reprend sa forme initiale après avoir été plié. L'acier au carbone, l'acier inoxydable et l'aluminium ne réagissent pas de la même manière. Même deux tôles de même nuance peuvent se comporter différemment si elles proviennent de lots différents. Pour un meilleur contrôle du retour élastique de la presse plieuse, il est important de noter la nuance, l'épaisseur, le numéro de lot, le sens du grain et l'angle obtenu après le premier essai de pliage.
Outillage et dérive de butée arrière
L'usure des outils est facile à négliger. Une pointe de poinçon présentant une petite surface plane peut modifier l'angle de pliage. Un siège de matrice encrassé peut également décaler la ligne de pliage. Nettoyez le poinçon, la matrice et les porte-outils avant le montage. Vérifiez ensuite l'alignement du poinçon et de la matrice. Le déplacement de la butée arrière est un autre problème souvent négligé. Si le doigt de la butée arrière se déplace, l'angle peut sembler correct, mais la dimension de la bride sera incorrecte.
Comment améliorer la précision du paramétrage des machines ?
Un bon réglage permet de gagner du temps par la suite. Avant le pliage en série, l'opérateur doit vérifier simultanément la machine, l'outillage, le programme et le matériau. Il ne faut pas se contenter de modifier l'axe Y lorsque l'angle est incorrect ; cela risque de corriger une zone et d'en créer une autre aux extrémités.
Calibrer le vérin et la butée arrière
Vérifiez d'abord la synchronisation des axes Y1 et Y2. Ensuite, contrôlez les butées arrière X, R et Z si votre machine en est équipée. Une simple pièce de test peut révéler de nombreux problèmes. Pliez une chute de pliure de longueur standard, puis mesurez les angles gauche, médian et droit. Si les valeurs diffèrent, ajustez la compensation de bombage avant de modifier chaque paramètre de pliage.
Vérifier l'outillage et le positionnement de la matrice
Si l'angle de la matrice continue de varier, repositionnez-la. Desserrez la bride, nettoyez le porte-matrice, replacez la matrice et serrez uniformément. Utilisez une jauge d'épaisseur si la précision est requise. Pour les pièces courtes, évitez de les cintrer uniquement au centre d'usinage toute la journée : cela use prématurément une zone. Changez la position de l'outillage dès que possible. C'est un petit réflexe, mais les opérateurs savent que c'est efficace.
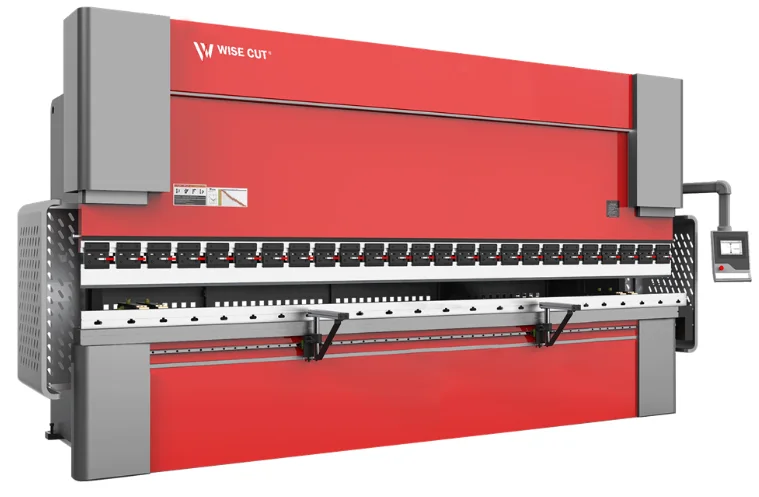
Comment les systèmes CNC peuvent-ils aider ?
Systèmes CNC Améliorez la précision du pliage CNC grâce aux paramètres enregistrés et à la répétabilité des mouvements. Cependant, les données doivent être correctes. Des données d'outillage ou une épaisseur de matériau incorrectes donneront toujours de mauvais résultats, même sur une machine performante.
Utiliser les données correctes et la correction d'angle
Saisissez l'ouverture de la matrice en V, le rayon du poinçon, l'épaisseur du matériau et la méthode de pliage. Après le premier pliage, mesurez l'angle réel et entrez la correction d'angle de pliage dans le contrôleur. Conservez les paramètres utiles pour les commandes ultérieures. Si vous fabriquez des boîtes électriques tous les mois, l'enregistrement d'un programme testé vous évitera de nombreux essais de pliage.
Choisissez un équipement adapté à votre travail
WiseCut fournit des équipements de fabrication métallique, notamment des machines de découpe laser à fibre, des presses plieuses CNC, des machines de soudage laser, des machines de nettoyage laser, des cintreuses électriques et des solutions de lignes de production automatisées. Sa gamme de presses plieuses/cintres CNC comprend des presses plieuses CNC hydrauliques, des centres de pliage CNC et des cisailles CNC. Pour le pliage quotidien de tôles, une presse plieuse CNC hydraulique convient à de nombreux ateliers qui recherchent force, pliage répétitif et simplicité d'utilisation. Pour la production en grande série de panneaux, de pièces de meubles ou de formes cubiques répétitives, une presse plieuse CNC hydraulique est plus adaptée. Centre de machine de pliage CNC peut réduire la manutention manuelle et stabiliser la production par lots.
Que devez-vous vérifier avant chaque lot ?
La précision n'est pas un réglage ponctuel, mais une routine quotidienne. Une machine propre, un jeu d'outils vérifié et une première pièce mesurée permettent d'éviter beaucoup de gaspillage. Si les dimensions de la tôle sont incorrectes avant le pliage, la qualité de la pièce finale en pâtira. Sur certaines lignes de production, une cisaille CNC permet de préparer des tôles plus nettes avant le pliage.
Liste de contrôle quotidienne des flexions
Avant la production, nettoyez la table de travail, le poinçon, la matrice et les butées arrière. Vérifiez le programme, l'épaisseur du matériau, le numéro d'outil et la séquence de pliage. Pendant la production, mesurez la première pièce, puis vérifiez-la toutes les quelques pièces, surtout pour les pliages longs. Après la production, notez les valeurs de retour élastique, les problèmes d'outillage et toute dérive angulaire. Ces observations permettront de réaliser la production suivante plus rapidement et plus sereinement.
WiseCut propose également sur son site web officiel un service personnalisé, des formations, une assistance technique à distance, un service de pièces détachées et un système de service mondial. Pour les acheteurs, c'est essentiel, car la précision du pliage dépend de la configuration, de la formation et de l'entretien régulier de la machine, et pas seulement de sa marque.
FAQ (questions fréquentes)
Q1 : Pourquoi une presse plieuse CNC produit-elle encore des erreurs d'angle ?
A : Les erreurs d'angle peuvent provenir du retour élastique, de l'outillage usé, de réglages incorrects de l'axe Y, d'une mauvaise compensation de bombage ou d'une dérive de la butée arrière.
Q2 : Comment réduire le retour élastique lors de la flexion ?
A : Tester chaque nouveau lot de matériau, enregistrer l'angle réel et utiliser les paramètres de contrôle du retour élastique de la presse plieuse dans le système CNC.
Q3 : Quel est le rôle de l'indemnisation de couronnement ?
A : La compensation du bombage réduit la déformation du vérin et de la table, de sorte que les pièces longues se courbent plus uniformément de gauche à droite.
Q4 : Quand faut-il choisir une presse plieuse CNC hydraulique ?
A : Choisissez une presse plieuse hydraulique CNC lorsque vous avez besoin d'une force de pliage importante, d'un contrôle répétable et d'un pliage quotidien fiable de la tôle.
Q5 : Un centre de pliage CNC est-il adapté à une production en grande série ?
R : Oui. Un centre de pliage CNC convient à la production en série de panneaux, de pièces de boîtes et au pliage par lots, avec une manutention manuelle réduite.


