

CNC Pres Frenlerinde Bükme Hassasiyetini Nasıl Artırabilirsiniz?
Tarih: 11 Temmuz 2026 Görüntüleme : 700
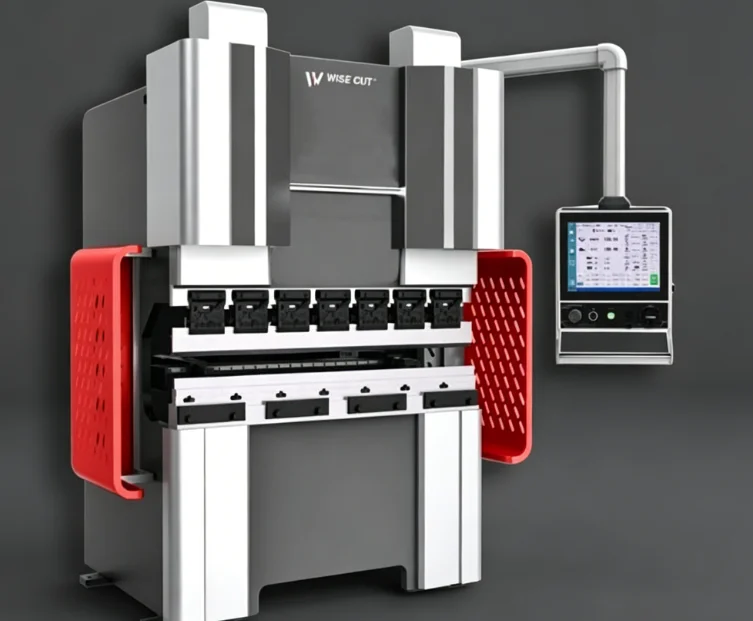
Sac metal parçaların kalitesini belirleyen en önemli faktörlerden biri bükme hassasiyetidir. 90°'lik bir büküm 89,3°'de sonuçlansa bile, kaynak sırasında boşluklara, kötü kutu montajına veya ekstra el düzeltmesine neden olabilir. Dolap panelleri, elektrik panoları, paslanmaz çelik kapaklar ve makine koruyucuları için küçük hatalar hızla birikerek büyük sorunlara yol açabilir. CNC Pres Frenleri Makine istikrarlı sonuçlar verebilir, ancak tek başına her sorunu çözmez. Yine de doğru kurulum, temiz takım, iyi malzeme verileri ve üretim sırasında sürekli kontrol gereklidir.
Bükme Hassasiyeti Neden Önemlidir?
Sac metal bükme işleminde, hassasiyet sadece son açıdan ibaret değildir. Flanş uzunluğu, bükme çizgisi konumu, tekrarlanan boyut ve soldan sağa aynı açı da hassasiyetin bir parçasıdır. Bu detaylarda sapmalar olursa, sonraki işlem zorlaşır. Kaynak işlemi daha uzun sürer. Montaj işçileri parçaları zorla yerine oturtmak zorunda kalabilir. Bazen tüm bir parti yeniden işlenmek zorunda kalır ki, cuma öğleden sonra kimse bunu istemez.
Açı, Boyut ve Tekrarlanan Bükmeler
Pres freni açısının hassasiyeti, bükme işleminden sonra iki parçanın ne kadar iyi birleştiğini etkiler. Boyutsal hassasiyet, arka dayama konumlandırma hassasiyetine büyük ölçüde bağlıdır. Uzun sac metal bükme işlemlerinde, orta ve her iki ucun da aynı şekilde bükülmesi gerekir. Orta kısım açıkken uçlar sıkıysa, bunun nedeni piston ve tabla sapması olabilir. Bu durum, özellikle bükme uzunluğu 2 metreyi aşan uzun parçalarda yaygındır.
Bükme Hatalarına Ne Sebep Olur?
Bükme hatalarının çoğu birkaç belirgin kaynaktan gelir. Makine kuvvet altında esneyebilir. Malzeme, piston kalktıktan sonra eski haline dönebilir. Zımba ve kalıp aşınmış olabilir. Arka dayama, tekrarlanan darbelerden sonra biraz kayabilir. Bu sorunların hiçbiri başlangıçta dramatik değildir. Ancak 50 veya 100 parçadan sonra hata kolayca görülebilir hale gelir.
Sapma ve Taçlanma
Bükme işlemi sırasında, piston ve tabla basınç altında hafifçe bükülebilir. Bu durum, merkez açısının uç açılardan farklı olmasına neden olur. Bombelik telafisi, kuvveti dengelemek için tabla merkezini yukarı kaldırarak bu durumu düzeltmeye yardımcı olur. Hidrolik CNC Basın FreniY1 ve Y2 senkronizasyonunun, piston derinliğinin ve hidrolik tepkinin düzenli olarak kontrol edilmesi, hidrolik pres freninin istikrarlı bir şekilde doğru çalışması için önemlidir.
Geri Yaylanma ve Malzeme Değişimi
Malzemenin geri yaylanması, metalin büküldükten sonra eski haline dönmeye çalışmasıdır. Karbon çeliği, paslanmaz çelik ve alüminyum aynı şekilde geri yaylanmaz. Aynı kaliteye sahip iki levha bile, farklı partilerden geliyorsa farklı davranabilir. Daha iyi pres freni geri yaylanma kontrolü için, ilk test bükme işleminden sonra malzeme kalitesini, kalınlığını, parti numarasını, lif yönünü ve açı sonucunu kaydedin.
Takım ve Arka Dayanak Kayması
Takım aşınması kolayca gözden kaçabilir. Küçük bir düz yüzeye sahip bir zımba ucu, bükme açısını değiştirebilir. Kirli bir kalıp yuvası da bükme çizgisini değiştirebilir. Kurulumdan önce zımbayı, kalıbı ve tutucuları temizleyin. Ardından zımba ve kalıp hizalamasını kontrol edin. Arka dayama kayması da gizli bir sorundur. Arka dayama parmağı hareket ederse, açı doğru görünebilir, ancak flanş boyutu yanlış olacaktır.
Makine Kurulum Doğruluğunu Nasıl Artırabilirsiniz?
İyi bir kurulum, daha sonra zaman kazandırır. Toplu bükme işleminden önce, operatör makineyi, takımları, programı ve malzemeyi birlikte kontrol etmelidir. Açı yanlış olduğunda yalnızca Y eksenini değiştirmeyin. Bu, bir alanı düzeltebilir ancak uçlarda yeni bir hata yaratabilir.
Ram ve arka dayama mekanizmasını kalibre edin.
Öncelikle Y1 ve Y2 senkronizasyonunu kontrol edin. Ardından, makinenizde varsa X, R ve Z arka dayama eksenlerini doğrulayın. Basit bir test parçası birçok sorunu gösterebilir. Tam uzunlukta bir hurda parçayı bükün, ardından sol, orta ve sağ açıları ölçün. Değerler farklıysa, her bükme parametresini değiştirmeden önce bombelik telafisini ayarlayın.
Takım ve Kalıp Oturma Yeri Kontrolü
Açı sürekli kayıyorsa kalıbı yeniden yerine oturtun. Kelepçeyi gevşetin, tutucuyu temizleyin, kalıbı tekrar yerleştirin ve eşit şekilde sıkın. İş yüksek hassasiyet gerektiriyorsa, kalınlık ölçer kullanın. Kısa parçalar için, tüm gün sadece makine merkezinde bükme işleminden kaçının. Bu, tek bir bölgenin daha hızlı aşınmasına neden olur. Mümkün olduğunca takım pozisyonunu değiştirin. Bu küçük bir alışkanlık, ancak atölye çalışanları bunun yardımcı olduğunu bilir.
CNC Sistemleri Nasıl Yardımcı Olabilir?
CNC sistemleri Kaydedilmiş parametreler ve tekrarlanabilir hareket kullanarak CNC bükme doğruluğunu iyileştirin. Ancak verilerin doğru olması gerekir. Yanlış takım verileri veya yanlış malzeme kalınlığı, iyi bir makinede bile kötü sonuçlar verecektir.
Doğru Verileri ve Açı Düzeltmesini Kullanın
Doğru V-kalıp açıklığını, zımba yarıçapını, malzeme kalınlığını ve bükme yöntemini girin. İlk bükmeden sonra gerçek açıyı ölçün ve bükme açısı düzeltmesini kontrol cihazına girin. Tekrarlanan siparişler için kullanışlı ayarları saklayın. Her ay elektrik kutusu üretiyorsanız, test edilmiş bir programı kaydetmek daha sonra birçok deneme bükme işleminden tasarruf etmenizi sağlayabilir.
İşinize Uygun Ekipman Seçin
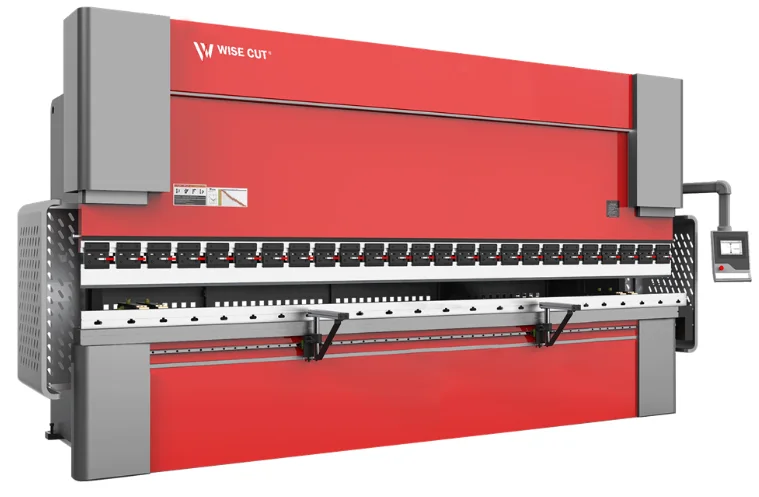
WiseCut, fiber lazer kesim makineleri, CNC pres frenleri, lazer kaynak makineleri, lazer temizleme makineleri, elektrikli bükme makineleri ve otomatik üretim hattı çözümleri de dahil olmak üzere metal işleme ekipmanları sunmaktadır. CNC Pres Freni/Bükme Makineleri kategorisi, Hidrolik CNC Pres Freni, CNC Bükme Makinesi Merkezi ve CNC Makas Makinesini içermektedir. Günlük sac metal bükme işlemleri için, hidrolik CNC pres freni, kuvvet, tekrarlı bükme ve basit kullanım gerektiren birçok atölyeye uygundur. Yüksek hacimli paneller, dolap parçaları veya tekrarlanan kutu şekilleri için ise, CNC Bükme Makinesi Merkezi Bu sayede manuel işlemler azaltılabilir ve seri bükme üretimi daha istikrarlı hale getirilebilir.
Her üretim partisinden önce neleri kontrol etmelisiniz?
Hassasiyet tek seferlik bir ayar değildir; günlük bir rutindir. Temiz bir makine, kontrol edilmiş bir takım ve ölçülmüş ilk parça, birçok israfı önleyebilir. Bükme işleminden önce sac levha boyutu yetersizse, nihai parça da bundan etkilenir. Bazı üretim hatlarında, CNC kesme makinesi, bükme işleminden önce daha temiz sac levhalar hazırlamaya yardımcı olabilir.
Günlük Eğilme Kontrol Listesi
Üretimden önce, iş tablasını, zımbayı, kalıbı ve arka dayama parmaklarını temizleyin. Programı, malzeme kalınlığını, takım numarasını ve bükme sırasını kontrol edin. Üretim sırasında, ilk parçayı ölçün ve ardından özellikle uzun bükümlerde her birkaç parçada bir kontrol edin. Üretimden sonra, geri yaylanma değerlerini, takım sorunlarını ve açı kaymalarını kaydedin. Bu notlar, bir sonraki partinin daha hızlı ve daha az stresli olmasını sağlar.
WiseCut ayrıca resmi web sitesinde müşteri hizmetleri, eğitim, uzaktan teknik yardım, yedek parça desteği ve küresel bir servis sistemi sunmaktadır. Bu, alıcılar için önemlidir çünkü bükme hassasiyeti yalnızca makine etiketine değil, kurulum, eğitim ve uzun vadeli makine bakımına da bağlıdır.
Sık Sorulan Sorular
S1: CNC pres bükme makineleri neden hala açı hataları üretiyor?
A: Açı hataları, geri yaylanma, aşınmış takım, yanlış Y ekseni ayarları, yetersiz bombe telafisi veya arka dayama kayması gibi nedenlerden kaynaklanabilir.
S2: Bükülme Sırasında Geri Yaylanmayı Nasıl Azaltabilirsiniz?
A: Her yeni malzeme partisini test edin, gerçek açıyı kaydedin ve CNC sistemindeki pres freni geri yaylanma kontrol ayarlarını kullanın.
S3: Taçlandırma Tazminatının Rolü Nedir?
A: Taçlandırma telafisi, piston ve tabla sapmasını azaltır, böylece uzun parçalar soldan sağa daha eşit şekilde bükülür.
S4: Hidrolik CNC Pres Bükme Makinesini Ne Zaman Seçmelisiniz?
A: Güçlü bükme kuvvetine, tekrarlanabilir kontrole ve güvenilir günlük sac bükme işlemlerine ihtiyaç duyduğunuzda Hidrolik CNC Pres Bükme Makinesini tercih edin.
S5: CNC Bükme Makinesi Merkezi Yüksek Hacimli Üretim İçin Uygun mudur?
A: Evet. CNC Bükme Makinesi Merkezi, tekrarlanan paneller, kutu parçaları ve seri bükme üretiminde daha az manuel işlemle kullanıma uygundur.


