

Как повысить точность гибки с помощью листогибочных прессов с ЧПУ
Время: 11 июля 2026 г. Просмотров: 705
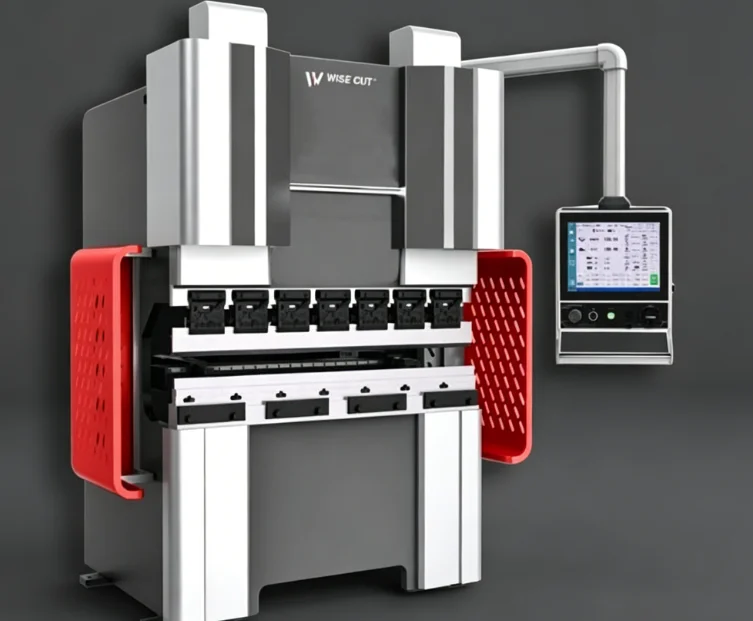
Точность гибки часто является определяющим фактором при изготовлении качественной детали из листового металла. Изгиб на 90°, который в итоге получается под углом 89,3°, может выглядеть почти идеальным, но при сварке может привести к зазорам, некачественной сборке корпуса или необходимости дополнительной ручной корректировки. В случае корпусных панелей, электрических кожухов, крышек из нержавеющей стали и защитных кожухов для оборудования небольшие ошибки быстро накапливаются. листогибочные прессы с ЧПУ Станок может обеспечить стабильные результаты, но сам по себе он не решает всех проблем. Необходима правильная настройка, чистый инструмент, точные данные о материалах и постоянный контроль в процессе производства.
Почему важна точность изгиба?
При гибке листового металла точность означает не только конечный угол. Она также включает в себя длину фланца, положение линии сгиба, повторяющийся размер и одинаковый угол слева направо. Если эти параметры отклоняются от нормы, следующий этап становится сложнее. Сварка занимает больше времени. Сборщикам, возможно, придется с усилием устанавливать детали на место. Иногда приходится переделывать всю партию, чего никто не хочет в пятницу днем.
Угол, размер и повторение изгибов
Точность угла гибочного пресса влияет на качество соединения двух деталей после гибки. Точность размеров сильно зависит от точности позиционирования заднего упора. При гибке длинных листов металла необходимо также, чтобы центр и оба конца сгибались одинаково. Если центр открыт, а концы плотно прижаты, причиной может быть прогиб ползуна и стола. Это часто встречается при гибке длинных деталей, особенно когда длина гибки превышает 2 метра.
Что вызывает ошибки при изгибе?
Большинство дефектов при гибке возникают из нескольких очевидных источников. Станок может деформироваться под действием силы. Материал может возвращаться в исходное положение после подъема пуансона. Пуансон и матрица могут быть изношены. Задний упор может немного смещаться после многократных ударов. Ни одна из этих проблем поначалу не кажется серьезной. Но после 50 или 100 деталей дефект становится легко заметить.
Отклонение и выпуклость
В процессе гибки ползун и стол могут слегка деформироваться под давлением. Это приводит к тому, что центральный угол отличается от торцевого. Компенсация выпуклости помогает исправить это, приподнимая центр стола для уравновешивания силы. Гидравлическое тормозное прессование с ЧПУРегулярная проверка синхронизации Y1 и Y2, глубины ползуна и реакции гидравлической системы важна для обеспечения стабильной и точной работы гидравлического листогибочного пресса.
Пружинное восстановление и изменение материала
Пружинение материала происходит, когда металл пытается вернуться в исходное положение после изгиба. Углеродистая сталь, нержавеющая сталь и алюминий пружинят по-разному. Даже два листа одного и того же сорта могут вести себя по-разному, если они из разных партий. Для лучшего контроля пружинения на листогибочном прессе необходимо записывать марку материала, толщину, номер партии, направление волокон и полученный угол после первого испытательного изгиба.
Инструментальная оснастка и вылет заднего упора
Износ инструмента легко пропустить. Наконечник пуансона с крошечной плоской поверхностью может изменить угол изгиба. Загрязненное седло матрицы также может сместить линию изгиба. Очистите пуансон, матрицу и держатели перед настройкой. Затем проверьте выравнивание пуансона и матрицы. Смещение заднего упора — еще одна скрытая проблема. Если палец заднего упора смещается, угол может выглядеть правильным, но размер фланца будет неправильным.
Как можно повысить точность настройки оборудования?
Правильная настройка экономит время в дальнейшем. Перед серийной гибкой оператор должен проверить станок, оснастку, программу и материал одновременно. Не следует менять только ось Y, если угол неправильный. Это может исправить одну область, но создать новую ошибку на концах.
Откалибруйте ползун и задний упор.
Сначала проверьте синхронизацию осей Y1 и Y2. Затем проверьте оси заднего упора X, R и Z, если они есть на вашем станке. Простая тестовая деталь может выявить множество проблем. Согните один кусок заготовки во всю длину, затем измерьте левый, средний и правый углы. Если значения различаются, отрегулируйте компенсацию выпуклости перед изменением каждого параметра изгиба.
Проверка оснастки и посадки штампа.
Если угол продолжает смещаться, переустановите матрицу. Ослабьте зажим, очистите держатель, установите матрицу на место и равномерно затяните. Используйте щуп, если работа требует высокой точности. При работе с короткими деталями избегайте изгибания только в центре станка в течение всего дня. Это приводит к более быстрому износу одной области. По возможности меняйте положение инструмента. Это небольшая привычка, но работники цеха знают, что она помогает.
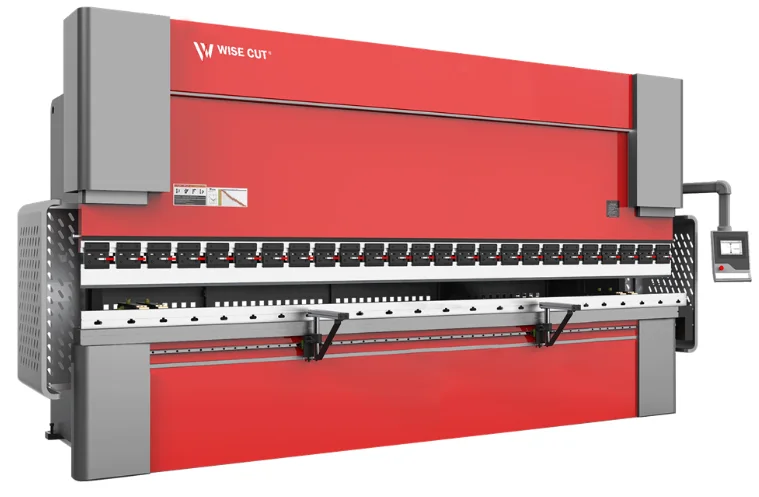
Чем могут помочь системы ЧПУ?
Системы ЧПУ Повысить точность гибки на станках с ЧПУ можно за счет использования сохраненных параметров и повторяющихся движений. Но данные должны быть корректными. Неправильные данные об инструменте или неправильная толщина материала все равно приведут к плохим результатам, даже на хорошем станке.
Используйте корректные данные и поправку угла.
Введите правильные параметры V-образного отверстия матрицы, радиус пуансона, толщину материала и метод гибки. После первой гибки измерьте реальный угол и внесите корректировку угла гибки в контроллер. Сохраните полезные настройки для повторных заказов. Если вы изготавливаете электромонтажные коробки каждый месяц, сохранение проверенной программы позволит избежать множества пробных гибок в будущем.
Выберите оборудование, соответствующее вашей работе.
Компания WiseCut предлагает оборудование для металлообработки, включая станки для лазерной резки волоконным лазером, листогибочные прессы с ЧПУ, лазерные сварочные аппараты, лазерные очистительные машины, электрогибочные станки и автоматизированные производственные линии. В категории листогибочных прессов с ЧПУ представлены гидравлические листогибочные прессы с ЧПУ, центры гибки с ЧПУ и ножницы с ЧПУ. Для ежедневной гибки листового металла гидравлический листогибочный пресс с ЧПУ подходит для многих цехов, где требуется высокая сила, повторяющаяся гибка и простота в эксплуатации. Для крупносерийного производства панелей, деталей шкафов или повторяющихся коробчатых форм подойдут... Центр изгибной машины с ЧПУ Это позволяет сократить объем ручной работы и обеспечить более стабильное серийное производство гибочных изделий.
Что следует проверять перед каждой партией?
Точность — это не разовая настройка, а ежедневная рутина. Чистый станок, проверенный набор инструментов и точно отмеренная первая деталь могут предотвратить множество отходов. Если размер листа не соответствует требованиям перед гибкой, качество конечной детали также пострадает. На некоторых производственных линиях станок с ЧПУ для резки листового металла может помочь подготовить более чистые заготовки перед гибкой.
Ежедневный контрольный список для выполнения наклонов
Перед началом производства очистите рабочий стол, пуансон, матрицу и упорные пальцы. Проверьте программу, толщину материала, номер инструмента и последовательность гибки. Во время производства измерьте первую деталь, а затем проверяйте каждые несколько деталей, особенно на длинных изгибах. После завершения производства запишите значения упругого восстановления, проблемы с инструментом и любое отклонение угла. Эти записи помогут ускорить и упростить производство следующей партии.
Компания WiseCut также предлагает на своем официальном сайте индивидуальное обслуживание, обучение, удаленную техническую поддержку, поддержку запасных частей и глобальную систему сервисного обслуживания. Для покупателей это важно, поскольку точность гибки зависит от настройки, обучения и долгосрочного ухода за оборудованием, а не только от его маркировки.
Часто задаваемые вопросы
В1: Почему при работе на листогибочном прессе с ЧПУ всё ещё возникают ошибки в определении угла?
А: Погрешности угла могут возникать из-за упругого восстановления, износа инструмента, неправильных настроек оси Y, плохой компенсации выпуклости или смещения заднего упора.
Вопрос 2: Как можно уменьшить упругое восстановление при изгибе?
А: Проверяйте каждую новую партию материала, записывайте реальный угол и используйте настройки управления пружинением листогибочного пресса в системе ЧПУ.
В3: Какова роль компенсации за выдающиеся достижения?
А: Компенсация выпуклости уменьшает прогиб ползуна и стола, поэтому длинные детали изгибаются более равномерно слева направо.
Вопрос 4: Когда следует выбирать гидравлический листогибочный пресс с ЧПУ?
A: Выбирайте гидравлический листогибочный пресс с ЧПУ, если вам требуется высокая сила гибки, повторяемый контроль и надежная ежедневная гибка листового металла.
В5: Подходит ли обрабатывающий центр с ЧПУ для гибочных станков для крупносерийного производства?
А: Да. Центр гибочных станков с ЧПУ подходит для изготовления повторяющихся панелей, коробчатых деталей и серийного производства гибочных изделий с минимальным количеством ручной работы.


