

لماذا لا تزال الأجزاء المقطوعة بالليزر بحاجة إلى إزالة النتوءات؟
التاريخ: 31 يوليو 2026 المشاهدات : 494
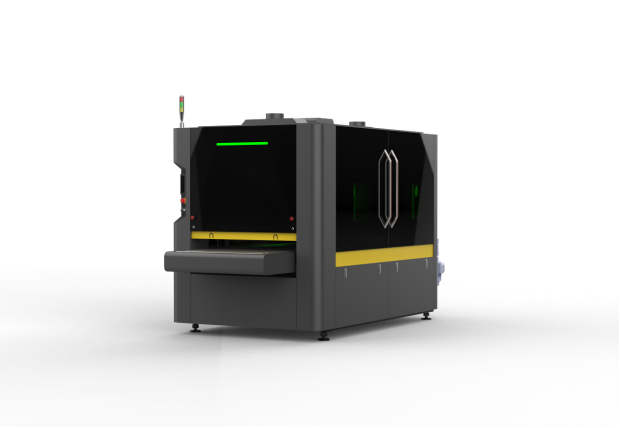
انتهى القص. أما الجزء فغالباً لم ينته بعد.
قد تبدو اللوحة المقطوعة حديثًا نظيفة من مسافة قريبة. لكن عند رفعها، يتغير المشهد. قد تجد طبقة صلبة من الخبث على طول الحافة السفلية، أو حافة بارزة حول ثقب، أو زاوية حادة تعلق بالقفاز، أو تغيرًا في اتجاه نسيج السطح في منتصف القطعة.
لا يعني ذلك بالضرورة أن أداء آلة القطع بالليزر كان سيئاً. فمعايير القطع، وحالة المادة، وشكل القطعة، كلها عوامل تؤثر على جودة الحافة. حتى العملية المستقرة قد تجعل أحد المكونات أقل من المستوى المطلوب للطلاء، أو اللحام، أو التجميع، أو الاستخدام اليدوي المتكرر.
تُستخدم منتجات WiseCut في مجالات قطع وتشكيل المعادن، بما في ذلك آلات القطع بالليزر الليفي، وآلات اللحام بالليزر، وآلات التنظيف بالليزر، ومكابس الثني CNC، وآلات الثني الكهربائية. وتُوسّع آلة إزالة النتوءات من الصفائح المعدنية 1300BRBP نطاق هذه العمليات لتشمل ما هو أبعد من القطع، وذلك بإزالة العيوب المتبقية، وتنعيم الحواف، وتجهيز الأجزاء المسطحة للعملية التالية.
لماذا تبقى النتوءات والخبث بعد القطع بالليزر؟
يقوم الليزر بصهر المادة على طول مسار قطع ضيق. ويقوم غاز مساعد بدفع معظم هذا المصهور خارج شق القطع. وعندما تتطابق الطاقة المدخلة وتدفق الغاز وسرعة الحركة بشكل جيد، يمكن الحصول على حافة نظيفة للغاية. ونادراً ما تكون عملية الإنتاج بهذه الدقة مع كل شكل وسمك ودفعة.
تُخلّف الحرارة والمعادن المنصهرة عيوبًا مختلفة
قد يتصلب المعدن المنصهر الذي لا يخرج من شق القطع عند الحافة السفلية على شكل خبث أو رواسب. وقد تبقى حافة مرتفعة صغيرة عند دخول الشعاع أو خروجه أو تغيير اتجاهه. وتسهل رؤية هذه التأثيرات في الصفائح السميكة والزوايا الضيقة والتفاصيل الداخلية الصغيرة.
تُعدّ المادة المستخدمة مهمة أيضاً. فالفولاذ الكربوني المقطوع بالأكسجين يتصرف بشكل مختلف عن الفولاذ المقاوم للصدأ أو الألومنيوم المقطوع بالنيتروجين. ويمكن أن تؤثر حالة السطح، وتآكل الفوهة، وموضع التركيز، واستقرار غاز المساعدة على النتيجة بين عمليات القطع، حتى وإن لم يتغير الرسم.
بعض الحواف الحادة هي ببساطة جزء من الهندسة
قد تتوافق الحافة المربعة المقطوعة بالليزر مع الرسم، ومع ذلك قد يكون التعامل معها غير مريح. وتزداد هذه المشكلة وضوحًا في ألواح الوصول، والخزائن، ومعدات المطابخ، والمكونات التي يلمسها المشغلون أثناء التجميع. قد تحتاج هذه الأجزاء إلى نصف قطر محدد، وليس مجرد إزالة نتوء مرئي.
ما الذي يمكن أن تعالجه معايير القطع الأفضل
قبل إضافة أي خطوة نهائية، تأكد من سلامة عملية القطع. فضعف التركيز، أو تلف الفوهة، أو عدم استقرار ضغط الغاز، أو السرعة غير المناسبة، كلها عوامل قد تُسبب عيوبًا يجب معالجتها من جذورها. أما تجليخ كل جزء مقطوع بشكل سيئ، فهو يُخفي المشكلة الحقيقية ويزيد التكلفة.
يمكن لمراجعة العملية في كثير من الأحيان أن تقلل من النتوءات الدقيقة والخبث الملتصق بها عن طريق التحقق من النقاط التالية.
- موضع التركيز ومحاذاة الشعاع للمادة والسمك.
- حالة الفوهة، وتمركزها، والمسافة بينها وبين الورقة.
- نقاء الغاز المساعد، والضغط، واستقرار التدفق.
- سرعة القطع، وقوة الليزر، وإعدادات التحكم في الزوايا.
- جودة اللوحة، وتلوث السطح، واستوائها.
يجب أن تكون ممارسات القطع الجيدة هي الأولوية. فهي تقلل من العمل المتبقي لآلة التشطيب وتحافظ على عمر المواد الكاشطة.
أين يصل تحسين القطع إلى حده الأقصى
لا يُلبي القطع النظيف جميع متطلبات المراحل اللاحقة. فقد يحتاج الغلاف إلى حواف ثقوب مستديرة قبل تركيب الكابلات. وقد تحتاج اللوحة الأمامية المصنوعة من الفولاذ المقاوم للصدأ إلى سطح مصقول متجانس. وقد يحتاج المكون المطلي بالمسحوق إلى زوايا ناعمة حتى لا يصبح الطلاء رقيقًا عند الحافة. ولا يستطيع الليزر تحقيق كل هذه النتائج بتغيير التركيز أو ضغط الغاز.
إزالة النتوءات، وتدوير الحواف، وتشطيب الأسطح هي مهام مختلفة
غالباً ما يتم تجميع المصطلحات معاً، لكنها تصف نتائج منفصلة.
- تزيل عملية إزالة النتوءات المعدن البارز الناتج عن القطع أو التثقيب أو القص أو التشكيل.
- تؤدي عملية إزالة الخبث إلى تفتيت الرواسب الصلبة الملتصقة بالجانب السفلي من الأجزاء المقطوعة حرارياً.
- تعمل عملية تقريب الحواف على تنعيم الخطوط الخارجية والثقوب الداخلية إلى نصف قطر صغير متحكم فيه.
- تعمل عملية تشطيب الأسطح على إزالة القشور أو العلامات ويمكنها إنشاء حبيبات اتجاهية متناسقة.
قد يختار متجرٌ يحتاج فقط إلى إزالة الخبث السائب عمليةً مختلفةً عن تلك التي تُنتج ألواحًا مرئيةً من الفولاذ المقاوم للصدأ. وتُقدّم عيناتٌ من القطع معلوماتٍ أسرع من قائمةٍ طويلةٍ من خيارات الآلات.
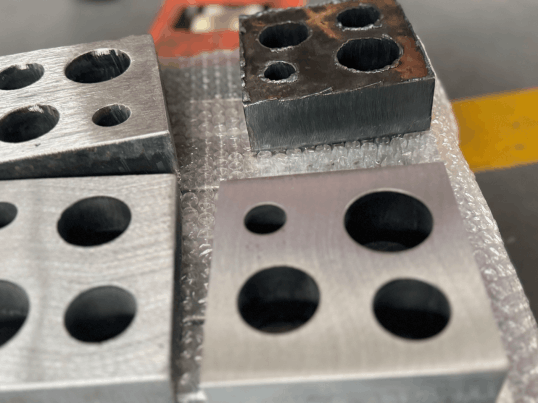
كيف تؤثر الحواف غير المكتملة على العملية التالية
نادراً ما تظهر تكلفة النتوءات في قسم القطع. بل تظهر لاحقاً، حيث يصعب تحديدها وتكون تكلفة إصلاحها أعلى.
المناولة والتجميع
تتسبب الحواف الحادة في قطع القفازات، وخدش الأجزاء المجاورة، وإبطاء المناولة اليدوية. كما أن النتوءات حول الثقوب قد تعيق عمل المثبتات أو الأسلاك أو المكونات المركبة. ويلجأ المشغلون إلى استخدام المبارد والمطاحن اليدوية لتعويض ذلك، مما يُضيف مصدرًا آخر للتفاوت.
اللحام والتشكيل
قد تمنع الخبث الملتصق القطعة من الاستقرار بشكل مسطح في أداة التثبيت. كما أن الحواف المرتفعة تُغير نقاط التلامس أثناء الثني، مما يجعل عملية التركيب أقل دقة قبل اللحام. إزالة هذه العيوب تُوفر سطحًا مرجعيًا أكثر قابلية للتكرار للآلة أو المشغل التالي.
الطلاء والطلاء بالبودرة
يميل الطلاء إلى الانفصال عن الحواف الحادة أثناء جفافه. يوفر نصف قطر صغير ومتساوٍ مساحة تغطية أكبر للطبقة النهائية، ويقلل من احتمالية ظهور خط رفيع هش على طول الزاوية. كما أن بقايا السطح والقشور المتساقطة قد تُضعف الالتصاق.
الطحن اليدوي أم إزالة النتوءات الآلية؟
لا تزال الأدوات اليدوية خيارًا مناسبًا للنماذج الأولية، والإصلاحات العرضية، والأشكال التي لا يمكن وضعها بشكل مسطح على خط الإنتاج. تبدأ المشاكل عندما تتكرر عملية التشطيب نفسها على مئات القطع. يضغط أحد المشغلين بقوة أكبر من الآخر، فتُغفل الثقوب الصغيرة، وتظهر خدوش غير منتظمة على الأسطح الظاهرة، ويعتمد الإنتاج على المشغل المناوب.
تقوم آلة إزالة النتوءات المعدنية الأوتوماتيكية بضبط معدل التغذية وسرعة الكشط وفجوة العمل. لا يضمن هذا التحكم تطابق جميع القطع بشكل تلقائي، ولكنه يجعل العملية قابلة للقياس، مما يسمح بتكرار نتائج العينة الجيدة بشكل أكثر موثوقية في الإنتاج.
كيف يتعامل جهاز WiseCut 1300BRBP مع العمل المتبقي
تجمع آلة 1300BRBP ثلاث مراحل تشطيب ضمن عرض عمل يبلغ 1300 مم. يعمل حزامان عريضان للصنفرة على إزالة جزيئات الخبث وقشور الأكسيد والنتوءات السطحية الكبيرة. وتلامس ثماني فرش أسطوانية متعددة الاستخدامات المحيطات الخارجية وحواف الثقوب من اتجاهات متغيرة. بعد ذلك، يمكن لأسطوانة سحب الأسلاك المنفصلة إنشاء تشطيب سطحي موجه.
نقل مستقر للمواد على أجزاء صغيرة
تُطبّق المواد الكاشطة قوة جانبية. قد تتحرك الأجزاء الصغيرة أو الخفيفة إذا لم يُثبّتها الناقل بإحكام. يستخدم جهاز 1300BRBP منصة امتصاص فراغية ومروحة مناسبة للمكونات المسطحة المصنوعة من الفولاذ المقاوم للصدأ والألومنيوم والنحاس وغيرها. تبلغ المسافة القياسية بين شبكات الامتصاص الفراغية 25 مم، بينما يمكن تقييم إصدارات ذات كثافة امتصاص أعلى أو أقوى للقطع الصغيرة جدًا.
يمكن ضبط الإعدادات وفقًا للجزء، وليس وفقًا لوصفة عامة.
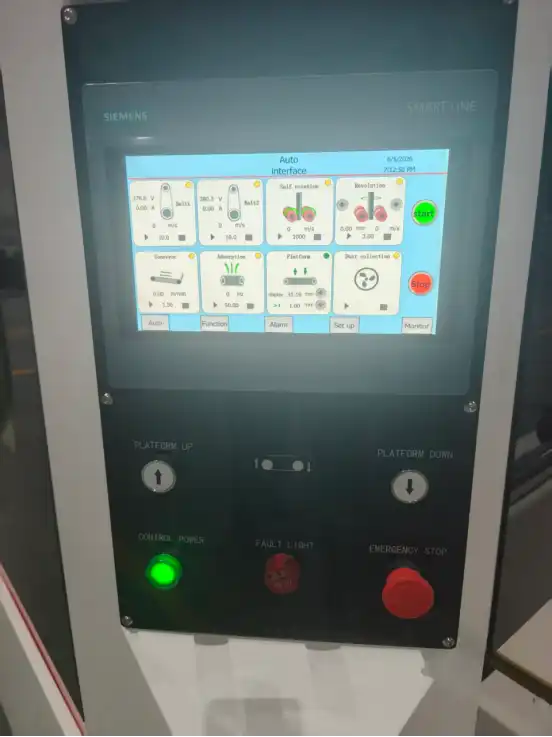
يتراوح نطاق المعالجة الموثق بين 0.8 و80 مم في السماكة، مع حد أدنى قياسي لحجم القطعة يبلغ 50 × 50 × 0.8 مم للصفائح غير المثقبة. ويمكن ضبط سرعة الناقل من 0.5 إلى 6 م/دقيقة. كما يمكن ضبط سرعة الحزام والفرشاة، مما يتيح للمشغل إمكانية مطابقة النتوءات الواردة مع التشطيب المطلوب.
تتيح شاشة لمس سيمنز مقاس 10 بوصات ووحدة تحكم منطقية قابلة للبرمجة (PLC) من سيمنز إدارة مركزية للإعدادات وبيانات التشغيل والإنذارات. ويساعد نظام تعويض التآكل الكاشط القابل للتعديل برمجياً في الحفاظ على وضعية العمل مع تآكل المواد الاستهلاكية. كما يمكن إقران الآلة بوحدة تجميع غبار رطب اختيارية بقدرة 7.5 كيلوواط بعد مراجعة مزيج المواد وحمل الغبار.
ما هي الأجزاء المرشحة الجيدة؟
صُممت هذه الآلة لمعالجة المكونات المسطحة، وليس الأجزاء ثلاثية الأبعاد غير المنتظمة. ومن بين المكونات النموذجية: الأقواس المقطوعة بالليزر، والعلب الكهربائية، والألواح المصنوعة من الفولاذ المقاوم للصدأ، والأغطية المصنوعة من الألومنيوم، والمكونات النحاسية، والصفائح المثقوبة ذات الثقوب الداخلية.
تتمثل أقوى حالة استخدام في مجموعة متكررة من الأجزاء المسطحة التي تقطع بشكل جيد بالفعل ولكنها لا تزال بحاجة إلى حواف أكثر أمانًا أو أسطح أنظف أو حبيبات مضبوطة قبل العملية التالية.
اختبر الجزء الفعلي قبل اختيار العملية
اسم المادة وسُمكها ليسا سوى نقطة البداية. يحتاج برنامج WiseCut أيضًا إلى الحد الأدنى لحجم القطعة، ونسبة المساحة المفتوحة، وارتفاع النتوءات، وشكل الثقب، ومتطلبات حماية السطح، وحالة الحافة المستهدفة. بعد ذلك، يمكن لاختبار عينة أن يُظهر ما إذا كانت تمريرة واحدة كافية، ونوع المادة الكاشطة المناسبة، وما إذا كانت منصة التفريغ القياسية تُثبّت القطعة بشكل موثوق.
أرسل رسوماتك وعيناتك إلى WiseCut
شارك معلومات عن المادة، ونطاق السماكة، وصور النتوءات، والتشطيب المطلوب. اطلع على صفحة منتج WiseCut 1300BRBP أو اتصل بـ WiseCut لترتيب مراجعة نهائية للعينات وتوصية بشأن الآلة.
الأسئلة الشائعة حول إزالة النتوءات من الأجزاء المقطوعة بالليزر
تطرح هذه الأسئلة بشكل متكرر عندما ينتقل متجر من عملية الطحن اليدوي إلى عملية تشطيب مضبوطة.
س: هل تحتاج كل قطعة مقطوعة بالليزر إلى إزالة النتوءات؟
ج: لا. يعتمد القرار على مستوى النتوءات، وسلامة التعامل، ومتطلبات نصف قطر الحافة، وخطوة الإنتاج التالية.
س: هل يمكن لضبط الليزر بشكل أفضل أن يلغي جميع عمليات التشطيب الثانوية؟
ج: يمكنها تقليل النتوءات والخبث، لكنها لا تستطيع دائمًا توفير حواف مستديرة أو سطح مصقول موحد.
س: ما الفرق بين إزالة النتوءات وتقريب الحواف؟
أ: إزالة النتوءات تزيل المادة المرتفعة. أما تقريب الحواف فيخلق شكلاً أكثر نعومة على طول الخطوط والثقوب.
س: هل يمكن لآلة أوتوماتيكية معالجة قطع الألومنيوم والنحاس؟
ج: نعم، عندما تتناسب عملية الكشط والنقل مع المادة. يُعدّ الامتزاز الفراغي مفيدًا للأجزاء المسطحة غير المغناطيسية المناسبة.
س: متى يكون الطحن اليدوي مناسباً؟
ج: لا يزال مفيدًا للنماذج الأولية والإصلاحات المحلية والأجزاء ثلاثية الأبعاد غير المنتظمة التي لا يمكنها المرور بشكل مسطح عبر الآلة.
س: ما هي المعلومات المطلوبة لإجراء اختبار عينة؟
أ: قم بتوفير المادة، والسمك، وحجم الجزء، ونمط الثقوب، وارتفاع النتوءات، وحالة السطح، والتشطيب المطلوب بعد المعالجة.


