

¿Por qué las piezas cortadas con láser aún necesitan ser desbarbadas?
Fecha: 31 de julio de 2026 Vista : 496
El corte está terminado. La pieza, a menudo, no.
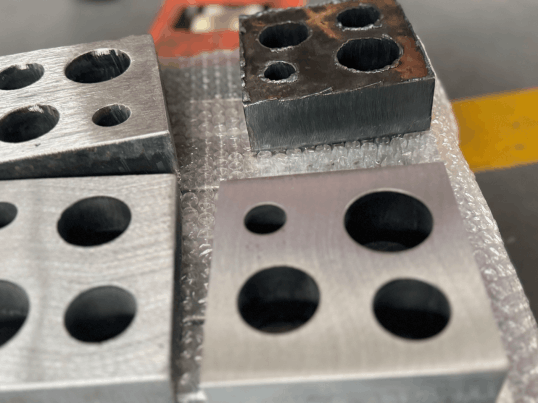
Un panel recién cortado puede parecer limpio a simple vista. Pero si lo tomas, la imagen cambia. Puede haber una capa dura de escoria en el borde inferior, un reborde alrededor de un orificio, una esquina afilada que engancha un guante o una veta superficial que cambia de dirección a la mitad de la pieza.
Eso no significa automáticamente que la máquina de corte láser haya funcionado mal. Los parámetros de corte, el estado del material y la geometría de la pieza influyen en el acabado. Incluso un proceso estable puede dejar un componente que no cumpla con los estándares requeridos para el recubrimiento, la soldadura, el ensamblaje o el contacto frecuente con la mano.
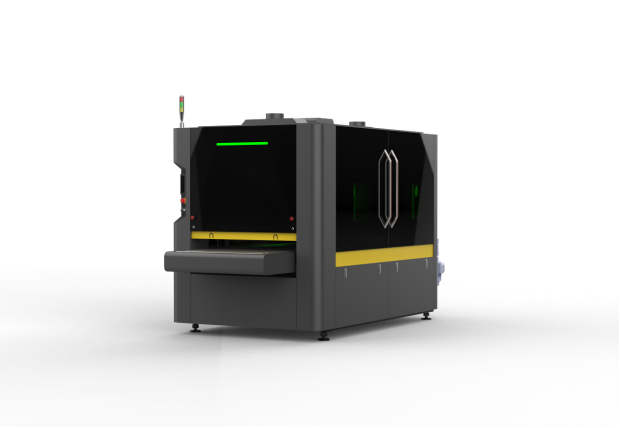
WiseCut abarca el corte y conformado de metales, incluyendo máquinas de corte por láser de fibra, máquinas de soldadura láser, máquinas de limpieza láser, prensas plegadoras CNC y máquinas dobladoras eléctricas. La máquina desbarbadora de chapa metálica 1300BRBP amplía este flujo de trabajo más allá del corte, eliminando los defectos restantes, redondeando los contornos y preparando las piezas planas para la siguiente operación.
¿Por qué quedan rebabas y escoria después del corte láser?
Un láser funde el material siguiendo una trayectoria de corte estrecha. Un gas auxiliar expulsa la mayor parte del material fundido fuera del corte. Cuando la energía, el flujo de gas y la velocidad de avance están bien sincronizados, el borde puede ser muy limpio. Sin embargo, rara vez se logra esa limpieza en todos los contornos, espesores y lotes.
El calor y el metal fundido dejan diferentes defectos.
El metal fundido que no sale del corte puede solidificarse en el borde inferior en forma de escoria. También puede quedar un pequeño reborde en la entrada, salida o cambio de dirección del haz. Las placas gruesas, las esquinas cerradas y las pequeñas irregularidades internas suelen hacer que estos efectos sean más visibles.
El material también importa. El acero al carbono cortado con oxígeno se comporta de manera diferente al acero inoxidable o al aluminio cortado con nitrógeno. El estado de la superficie, el desgaste de la boquilla, la posición de enfoque y la estabilidad del gas auxiliar pueden modificar el resultado entre trabajos, incluso cuando el plano no ha cambiado.
Algunos bordes afilados son simplemente parte de la geometría.
Un borde cuadrado cortado con láser puede ajustarse al plano y aun así resultar incómodo al tacto. Este problema se hace más evidente en paneles de acceso, armarios, equipos de cocina y componentes que los operarios tocan durante el montaje. Estas piezas pueden requerir un radio controlado, no solo la eliminación de una rebaba visible.
¿Qué pueden solucionar los mejores parámetros de corte?
Antes de añadir un paso de acabado, compruebe el proceso de corte. Un enfoque deficiente, una boquilla dañada, una presión de gas inestable o una velocidad incorrecta pueden generar defectos que deben corregirse de raíz. El rectificado de cada pieza mal cortada solo oculta el problema real y aumenta los costes.
Una revisión del proceso a menudo puede reducir las rebabas finas y la escoria adherida al verificar los siguientes puntos.
- Posición de enfoque y alineación del haz en función del material y el espesor.
- Estado de la boquilla, centrado y distancia a la hoja.
- Contribuye a la pureza, la presión y la estabilidad del flujo del gas.
- Velocidad de corte, potencia del láser y ajustes de control de esquinas.
- Calidad de la placa, contaminación de la superficie y planitud.
Las buenas prácticas de corte deben ser prioritarias. Reducen el trabajo que queda para la máquina de acabado y prolongan la vida útil del abrasivo.
Donde la optimización del corte alcanza su límite
Un corte más limpio no satisface todas las necesidades posteriores. Una carcasa puede requerir bordes de orificios redondeados antes de la instalación del cable. Un panel frontal de acero inoxidable puede requerir un acabado cepillado uniforme. Un componente con recubrimiento en polvo puede requerir esquinas suavizadas para que el recubrimiento no se adelgace en el borde. El láser no puede lograr todos estos resultados modificando el enfoque o la presión del gas.
El desbarbado, el redondeo de bordes y el acabado de superficies son trabajos diferentes.
Estos términos suelen agruparse, pero describen resultados distintos.
- El desbarbado elimina el metal sobrante que queda tras el corte, el punzonado, el cizallamiento o el estampado.
- La eliminación de la escoria desprende los depósitos más duros adheridos a la parte inferior de las piezas cortadas térmicamente.
- El redondeo de los bordes suaviza los contornos externos y los orificios internos, dándoles un radio pequeño y controlado.
- El acabado superficial elimina la cascarilla o las marcas y puede establecer una veta direccional uniforme.
Un taller que solo necesita eliminar la escoria suelta puede optar por un proceso diferente al de uno que produce paneles de acero inoxidable visibles. Las muestras de piezas revelan la información más rápidamente que una larga lista de opciones de máquinas.
Cómo los bordes sin terminar afectan la siguiente operación.
El coste de una rebaba rara vez reside en la etapa de corte. Aparece más tarde, cuando es más difícil de detectar y más caro de reparar.
Manipulación y montaje
Los bordes afilados cortan los guantes, rayan las piezas adyacentes y dificultan la manipulación manual. Las rebabas alrededor de los orificios pueden interferir con los sujetadores, el cableado o los componentes instalados. Los operarios compensan esto con limas y amoladoras manuales, lo que introduce otra fuente de variación.
Soldadura y doblado
La escoria adherida puede impedir que una pieza se asiente correctamente en la plantilla. Los bordes elevados modifican los puntos de contacto durante el doblado y dificultan el ajuste antes de la soldadura. Eliminar estos defectos crea una superficie de referencia más reproducible para la siguiente máquina u operario.
Pintura y recubrimiento en polvo
El recubrimiento tiende a despegarse de los bordes muy afilados durante el curado. Un radio pequeño y uniforme proporciona al acabado una mayor superficie de cobertura y reduce la posibilidad de que aparezca una línea fina y vulnerable en la esquina. Los residuos superficiales y la cascarilla suelta también pueden afectar la adherencia.
¿Rectificado manual o desbarbado automático?
Las herramientas manuales siguen siendo útiles para prototipos, reparaciones ocasionales y piezas que no se pueden colocar planas en una cinta transportadora. Los problemas surgen cuando se repite el mismo proceso de acabado en cientos de piezas. Un operario presiona con más fuerza que otro. Se pasan por alto agujeros pequeños. Las superficies visibles presentan patrones de rayado irregulares. La productividad depende de quién esté de turno.
Una máquina automática de desbarbado de metales ajusta la velocidad de avance, la velocidad del abrasivo y la distancia de trabajo. Este control no garantiza que todas las piezas sean idénticas por arte de magia. Sin embargo, permite medir el proceso, de modo que un buen resultado de muestra se puede repetir con mayor fiabilidad en la producción.
Cómo la WiseCut 1300BRBP gestiona el trabajo restante
La 1300BRBP combina tres etapas de acabado en un ancho de trabajo de 1300 mm. Dos bandas abrasivas anchas eliminan partículas de escoria, óxido y rebabas superficiales de mayor tamaño. Ocho cepillos de rodillo universales entran en contacto con los contornos exteriores y los bordes de los orificios, evitando cambios de dirección. Un rodillo de trefilado independiente permite obtener un acabado superficial direccional.
Transporte estable de piezas pequeñas
Los abrasivos ejercen una fuerza lateral. Las piezas pequeñas o ligeras pueden moverse si la cinta transportadora no las sujeta firmemente. La 1300BRBP utiliza una plataforma de adsorción por vacío y un ventilador para componentes planos adecuados de acero inoxidable, aluminio, cobre y otros materiales. Su espaciado estándar de rejilla de vacío es de 25 mm, y se pueden evaluar versiones de adsorción más densas o potentes para piezas de trabajo de tamaño excepcionalmente pequeño.
La configuración puede seguir la pieza, no una receta genérica.
El rango de procesamiento documentado abarca espesores de 0,8 a 80 mm, con un tamaño mínimo estándar de pieza de 50 × 50 × 0,8 mm para placas no perforadas. La velocidad de la cinta transportadora es ajustable de 0,5 a 6 m/min. La velocidad de la cinta y del cepillo también es ajustable, lo que permite al operario adaptar la calidad del material a las rebabas y al acabado deseado.
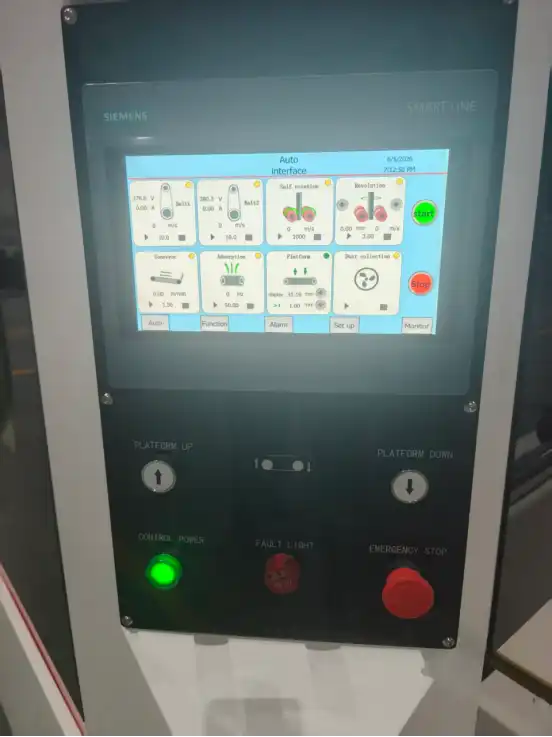
Una pantalla táctil Siemens de 10 pulgadas y un PLC Siemens centralizan la configuración, los datos de funcionamiento y las alarmas. La compensación programable del desgaste por abrasión ayuda a mantener la posición de trabajo a medida que se desgastan los consumibles. La máquina también puede combinarse con un colector de polvo húmedo opcional de 7,5 kW tras analizar la mezcla de materiales y la carga de polvo.
¿Qué piezas son buenas candidatas?
La máquina está diseñada para componentes de chapa plana, no para piezas irregulares tridimensionales. Entre los ejemplos típicos se incluyen soportes cortados con láser, cajas eléctricas, paneles de acero inoxidable, cubiertas de aluminio, componentes de cobre y placas perforadas con orificios internos.
El caso de uso más destacado es una familia recurrente de piezas planas que ya se cortan bien, pero que aún necesitan bordes más seguros, superficies más limpias o una veta controlada antes de la siguiente operación.
Pruebe la pieza real antes de elegir un proceso.
El nombre y el grosor del material son solo el punto de partida. WiseCut también necesita el tamaño mínimo de la pieza, el porcentaje de área abierta, la altura de la rebaba, la geometría del orificio, el requisito de protección de la superficie y el estado del borde deseado. Una prueba de muestra puede mostrar si una sola pasada es suficiente, qué abrasivo es el adecuado y si la plataforma de vacío estándar sujeta la pieza de forma fiable.
Envía tus dibujos y muestras a WiseCut.
Comparta el material, el rango de espesor, fotos de las rebabas y el acabado deseado. Ver la página del producto WiseCut 1300BRBP o Contacta con WiseCut concertar una revisión del acabado de la muestra y una recomendación de la máquina.
Preguntas frecuentes sobre el desbarbado de piezas cortadas con láser
Estas preguntas surgen con frecuencia cuando un taller pasa del rectificado manual a un proceso de acabado controlado.
P: ¿Es necesario desbarbar todas las piezas cortadas con láser?
R: No. La decisión depende del nivel de rebabas, la seguridad en la manipulación, los requisitos del radio del borde y el siguiente paso de producción.
P: ¿Una mejor configuración del láser puede eliminar todos los acabados secundarios?
R: Pueden reducir las rebabas y la escoria, pero no siempre pueden proporcionar bordes redondeados o una superficie cepillada uniforme.
P: ¿Cuál es la diferencia entre eliminar rebabas y redondear bordes?
A: La eliminación de rebabas elimina el material sobresaliente. El redondeo de bordes crea deliberadamente un radio más suave a lo largo de los contornos y los agujeros.
P: ¿Puede una máquina automática procesar piezas de aluminio y cobre?
R: Sí, siempre que el abrasivo y el sistema de transporte sean adecuados para el material. La adsorción por vacío es útil para piezas planas no magnéticas apropiadas.
P: ¿Cuándo sigue siendo apropiado el rectificado manual?
R: Sigue siendo útil para prototipos, reparaciones locales y piezas tridimensionales irregulares que no pueden desplazarse planas a través de la máquina.
P: ¿Qué información se necesita para una prueba de muestra?
A: Proporcione el material, el espesor, el tamaño de la pieza, el patrón de orificios, la altura de la rebaba, el estado de la superficie y el acabado requerido después del procesamiento.


