

Por que as peças cortadas a laser ainda precisam de rebarbação?
Data: 31 de julho de 2026 Ver: 495
O corte está finalizado. A parte, muitas vezes, não.
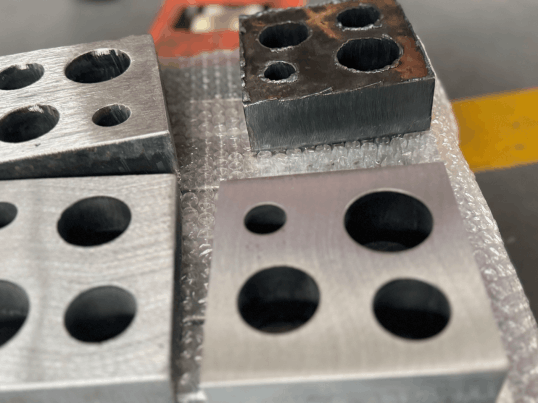
Um painel recém-cortado pode parecer limpo a poucos passos de distância. Mas, ao pegá-lo, a situação muda. Pode haver um cordão duro de escória na borda inferior, uma rebarba ao redor de um furo, uma quina afiada que prende a luva ou uma direção de grão superficial que muda no meio da peça.
Isso não significa automaticamente que a máquina de corte a laser teve um desempenho ruim. Os parâmetros de corte, a condição do material e a geometria da peça afetam a borda. Mesmo um processo estável pode resultar em um componente que não atende aos padrões exigidos para revestimento, soldagem, montagem ou contato manual frequente.
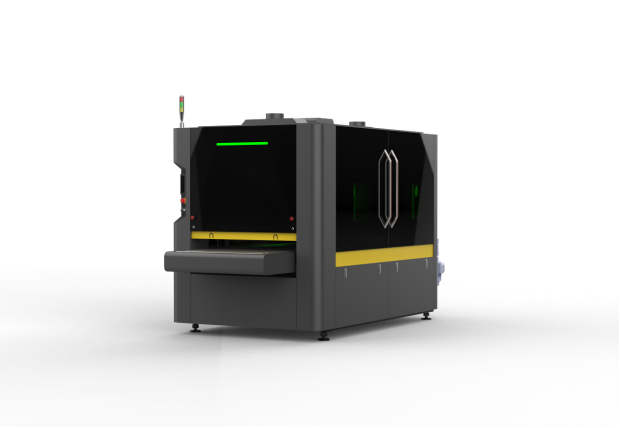
A WiseCut trabalha com corte e conformação de metais, incluindo máquinas de corte a laser de fibra, máquinas de soldagem a laser, máquinas de limpeza a laser, prensas dobradeiras CNC e dobradeiras elétricas. A máquina de rebarbação de chapas metálicas 1300BRBP amplia esse fluxo de trabalho além do corte, removendo defeitos remanescentes, arredondando contornos e preparando peças planas para a próxima operação.
Por que rebarbas e escória permanecem após o corte a laser?
Um laser funde o material ao longo de um estreito caminho de corte. Um gás auxiliar empurra a maior parte desse material fundido para fora da fenda. Quando a entrada de energia, o fluxo de gás e a velocidade de deslocamento estão bem ajustados, a borda pode ficar muito limpa. Na produção, esse nível de precisão raramente se mantém para todos os contornos, espessuras e lotes.
O calor e o metal fundido deixam defeitos diferentes.
O metal fundido que não sai da fenda pode solidificar-se na borda inferior como escória ou resíduos. Uma pequena saliência também pode permanecer onde o feixe entra, sai ou muda de direção. Chapas espessas, cantos fechados e pequenos detalhes internos tendem a tornar esses efeitos mais visíveis.
O material também importa. O aço carbono cortado com oxigênio comporta-se de maneira diferente do aço inoxidável ou do alumínio cortados com nitrogênio. A condição da superfície, o desgaste do bocal, a posição do foco e a estabilidade do gás auxiliar podem alterar o resultado entre trabalhos, mesmo quando o desenho não foi alterado.
Algumas arestas vivas são simplesmente parte da geometria.
Uma borda cortada a laser em ângulo reto pode corresponder ao desenho e ainda assim ser desconfortável de manusear. O problema torna-se mais evidente em painéis de acesso, armários, equipamentos de cozinha e componentes que os operadores tocam durante a montagem. Essas peças podem precisar de um raio controlado, e não apenas da remoção de uma rebarba visível.
O que parâmetros de corte melhores podem resolver?
Antes de adicionar uma etapa de acabamento, verifique o processo de corte. Foco inadequado, um bico danificado, pressão de gás instável ou velocidade incorreta podem criar defeitos que devem ser corrigidos na origem. Retificar cada parte mal cortada apenas mascara o problema real e aumenta o custo.
Uma revisão do processo pode frequentemente reduzir rebarbas finas e escória aderida, verificando os seguintes pontos.
- Posicionamento do foco e alinhamento do feixe em relação ao material e à espessura.
- Condições do bico, centralização e distância da folha.
- Pureza, pressão e estabilidade do fluxo do gás auxiliar.
- Configurações de velocidade de corte, potência do laser e controle de cantos.
- Qualidade da chapa, contaminação da superfície e planicidade.
Boas práticas de corte devem vir em primeiro lugar. Elas reduzem o trabalho que resta para a máquina de acabamento e preservam a vida útil do abrasivo.
Onde a otimização de corte atinge seu limite
Um corte mais preciso não atende a todos os requisitos subsequentes. Uma caixa pode ainda precisar de bordas arredondadas nos furos antes da instalação dos cabos. Um painel frontal de aço inoxidável pode precisar de um acabamento escovado uniforme. Um componente com revestimento em pó pode precisar de cantos suavizados para que o revestimento não fique fino nas bordas. O laser não consegue criar todos esses resultados alterando o foco ou a pressão do gás.
Rebarbação, arredondamento de bordas e acabamento de superfície são trabalhos diferentes.
Os termos são frequentemente agrupados, mas descrevem resultados distintos.
- A rebarbação remove o excesso de metal resultante de cortes, punções, cisalhamento ou estampagem.
- A remoção da escória desprende os depósitos mais duros aderidos à parte inferior das peças cortadas termicamente.
- O arredondamento das bordas suaviza os contornos externos e os orifícios internos, criando um pequeno raio controlado.
- O acabamento superficial remove escamas ou marcas e pode estabelecer uma direção de grão consistente.
Uma oficina que precisa apenas remover escória solta pode optar por um processo diferente de uma que produz painéis de aço inoxidável visíveis. Amostras das peças revelam a situação mais rapidamente do que uma longa lista de opções de máquinas.
Como as bordas inacabadas afetam a próxima operação
O custo de uma rebarba raramente se manifesta no processo de corte. Ela aparece posteriormente, quando é mais difícil de detectar e mais cara de consertar.
Manuseio e Montagem
Bordas afiadas cortam luvas, arranham peças próximas e dificultam o manuseio manual. Rebarbas ao redor de furos podem interferir com fixadores, fiação ou componentes instalados. Os operadores compensam isso com limas e esmerilhadeiras manuais, o que introduz outra fonte de variação.
Soldagem e Dobra
A presença de escória aderida pode impedir que uma peça se encaixe perfeitamente em um dispositivo de fixação. Bordas salientes alteram os pontos de contato durante a dobra e tornam o ajuste menos previsível antes da soldagem. A remoção desses defeitos cria uma superfície de referência mais consistente para a próxima máquina ou operador.
Pintura e Revestimento em Pó
O revestimento tende a se desprender de bordas muito afiadas durante a cura. Um raio pequeno e uniforme proporciona ao acabamento uma área maior de cobertura e reduz a probabilidade de uma linha fina e vulnerável no canto. Resíduos superficiais e escamas soltas também podem comprometer a adesão.
Retificação manual ou rebarbação automática?
As ferramentas manuais ainda são úteis para protótipos, reparos ocasionais e peças com formatos que não se encaixam perfeitamente em uma esteira. Os problemas começam quando o mesmo trabalho de acabamento se repete em centenas de peças. Um operador pressiona com mais força do que outro. Pequenos furos passam despercebidos. As superfícies visíveis acumulam riscos irregulares. A produtividade depende de quem está trabalhando no turno.
Uma máquina automática de rebarbação de metais define a taxa de avanço, a velocidade do abrasivo e a folga de trabalho. Esse controle não torna todas as peças idênticas por mágica. Mas torna o processo mensurável, de modo que um bom resultado de amostra pode ser replicado com mais confiabilidade na produção.
Como a WiseCut 1300BRBP lida com o trabalho restante
A 1300BRBP combina três estágios de acabamento em uma largura de trabalho de 1300 mm. Duas cintas abrasivas largas removem partículas de escória, incrustações de óxido e rebarbas superficiais maiores. Oito escovas universais de rolo entram em contato com os contornos externos e as bordas dos furos em diferentes direções. Um rolo de trefilação separado pode então criar um acabamento superficial direcional.
A estabilidade do transporte é importante em peças pequenas.
Os abrasivos aplicam força lateral. Peças pequenas ou leves podem se mover se a esteira não as mantiver firmemente presa. O modelo 1300BRBP utiliza uma plataforma de adsorção a vácuo e um ventilador para componentes planos adequados de aço inoxidável, alumínio, cobre e outros materiais. O espaçamento padrão da grade de vácuo é de 25 mm, enquanto versões com adsorção mais densa ou potente podem ser avaliadas para peças excepcionalmente pequenas.
As configurações podem seguir a peça, não uma receita genérica.
A faixa de processamento documentada é de 0,8 a 80 mm de espessura, com um tamanho mínimo padrão de peça de 50 × 50 × 0,8 mm para chapas não perfuradas. A velocidade da esteira transportadora é ajustável de 0,5 a 6 m/min. As velocidades da correia e da escova também são ajustáveis, permitindo ao operador adequar o acabamento à rebarba da peça recebida e ao acabamento desejado.
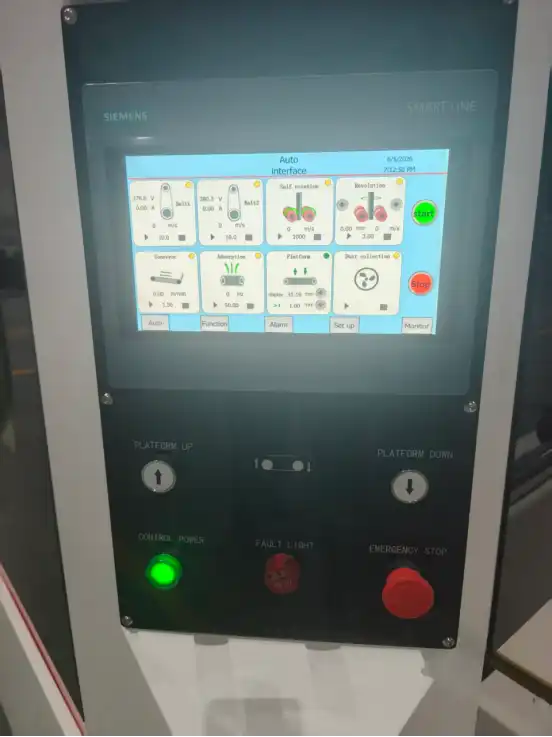
Uma tela sensível ao toque Siemens de 10 polegadas e um CLP Siemens centralizam as configurações, os dados operacionais e os alarmes. A compensação de desgaste abrasivo ajustável por programa ajuda a manter a posição de trabalho à medida que os consumíveis se desgastam. A máquina também pode ser combinada com um coletor de pó úmido opcional de 7,5 kW, após a análise da composição do material e da carga de pó.
Quais peças são boas candidatas?
A máquina foi projetada para componentes de chapa plana, não para peças tridimensionais irregulares. Os candidatos típicos incluem suportes cortados a laser, invólucros elétricos, painéis de aço inoxidável, tampas de alumínio, componentes de cobre e placas perfuradas com furos internos.
O caso de uso mais relevante é o de uma família recorrente de peças planas que já são fáceis de cortar, mas que ainda precisam de bordas mais seguras, superfícies mais limpas ou uma granulação controlada antes da próxima operação.
Teste a peça real antes de escolher um processo.
O nome e a espessura do material são apenas o ponto de partida. O WiseCut também precisa do tamanho mínimo da peça, da porcentagem de área aberta, da altura da rebarba, da geometria do furo, dos requisitos de proteção da superfície e da condição da borda desejada. Um teste de amostra pode então mostrar se uma passada é suficiente, qual abrasivo é adequado e se a plataforma de vácuo padrão segura a peça de forma confiável.
Envie seus desenhos e amostras para a WiseCut.
Compartilhe o material, a faixa de espessura, fotos das rebarbas e o acabamento desejado. Veja a página do produto WiseCut 1300BRBP ou Entre em contato com a WiseCut Para agendar uma revisão de acabamento de amostra e recomendação de máquina.
Perguntas frequentes sobre rebarbação de peças cortadas a laser
Essas perguntas surgem com frequência quando uma oficina passa de um processo de retificação manual para um processo de acabamento controlado.
P: Todas as peças cortadas a laser precisam de rebarbação?
R: Não. A decisão depende do nível de rebarba, da segurança no manuseio, dos requisitos de raio da borda e da próxima etapa de produção.
P: Configurações de laser mais precisas podem eliminar todo o acabamento secundário?
A: Elas podem reduzir rebarbas e escória, mas nem sempre conseguem proporcionar bordas arredondadas ou uma superfície escovada uniforme.
P: Qual a diferença entre remoção de rebarbas e arredondamento de bordas?
A: A remoção de rebarbas elimina o material saliente. O arredondamento das bordas cria um raio mais suave ao longo dos contornos e furos.
P: Uma máquina automática consegue processar peças de alumínio e cobre?
A: Sim, quando o abrasivo e o sistema de transporte são adequados ao material. A adsorção a vácuo é útil para peças planas não magnéticas apropriadas.
P: Quando a moagem manual ainda é apropriada?
A: Continua sendo útil para protótipos, reparos locais e peças tridimensionais irregulares que não podem se deslocar planas pela máquina.
P: Que informações são necessárias para um teste de amostra?
A: Forneça o material, a espessura, o tamanho da peça, o padrão de furos, a altura da rebarba, a condição da superfície e o acabamento desejado após o processamento.


