

Warum müssen lasergeschnittene Teile noch entgratet werden?
Zeitpunkt: 31. Juli 2026 Ansicht : 493
Der Schnitt ist fertig. Das Werkstück oft nicht.
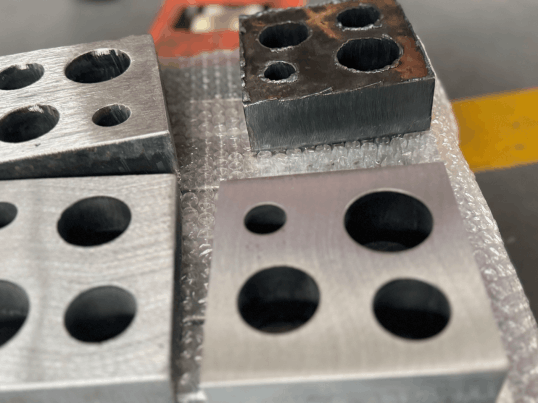
Ein frisch geschnittenes Blech kann aus wenigen Schritten Entfernung sauber aussehen. Hebt man es hoch, ändert sich das Bild. Da kann sich eine harte Schlackenperle am unteren Rand befinden, ein Rand um ein Loch, eine scharfe Ecke, an der ein Handschuh hängen bleibt, oder eine Oberflächenmaserung, die mitten im Werkstück ihre Richtung ändert.
Das bedeutet nicht automatisch, dass die Laserschneidmaschine schlecht gearbeitet hat. Schnittparameter, Materialbeschaffenheit und Bauteilgeometrie beeinflussen die Schnittkante. Selbst bei einem stabilen Prozess kann ein Bauteil die für Beschichtung, Schweißen, Montage oder häufigen Handkontakt erforderlichen Standards nicht erfüllen.
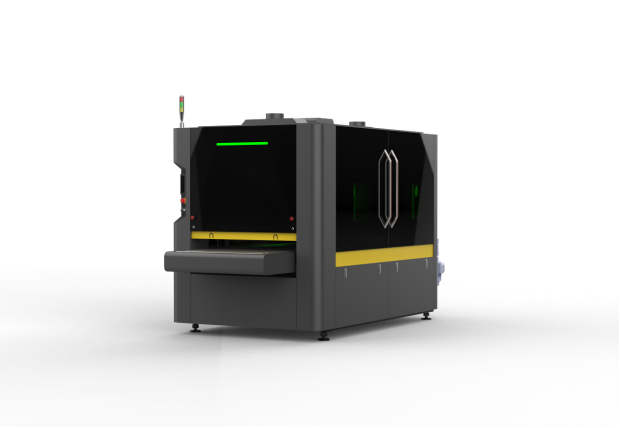
WiseCut deckt das gesamte Spektrum der Metallbearbeitung ab, von der Faserlaserschneidanlagen über Laserschweißanlagen und Laserreinigungsanlagen bis hin zu CNC-Abkantpressen und elektrischen Biegemaschinen. Die Blechentgratungsmaschine 1300BRBP erweitert diesen Workflow über das reine Schneiden hinaus, indem sie verbleibende Defekte entfernt, Konturen verrundet und flache Teile für den nächsten Bearbeitungsschritt vorbereitet.
Warum nach dem Laserschneiden Grate und Schlacke zurückbleiben
Ein Laser schmilzt Material entlang eines schmalen Schnittpfades. Ein Hilfsgas drückt den Großteil des Schmelzguts aus der Schnittfuge. Bei optimaler Abstimmung von Energieeintrag, Gasfluss und Vorschubgeschwindigkeit lässt sich eine sehr saubere Schnittkante erzielen. In der Praxis ist eine so präzise Schnittführung jedoch selten für jede Kontur, Dicke und Charge möglich.
Hitze und geschmolzenes Metall hinterlassen unterschiedliche Defekte.
Geschmolzenes Metall, das nicht aus der Schnittfuge austritt, kann am unteren Rand als Schlacke erstarren. Auch kann sich an den Stellen, an denen der Strahl eintritt, austritt oder seine Richtung ändert, ein kleiner, erhabener Rand bilden. Dicke Bleche, enge Ecken und kleine innere Strukturen machen diese Effekte tendenziell besser sichtbar.
Auch das Material spielt eine Rolle. Kohlenstoffstahl verhält sich beim Schneiden mit Sauerstoff anders als Edelstahl oder Aluminium beim Schneiden mit Stickstoff. Oberflächenbeschaffenheit, Düsenverschleiß, Fokusposition und Stabilität des Hilfsgases können das Ergebnis von Auftrag zu Auftrag beeinflussen, selbst wenn die Zeichnung unverändert bleibt.
Manche scharfe Kanten sind einfach Teil der Geometrie.
Eine rechtwinklige, lasergeschnittene Kante kann zwar der Zeichnung entsprechen, aber dennoch unangenehm in der Handhabung sein. Das Problem wird besonders deutlich bei Revisionsklappen, Schränken, Küchengeräten und Bauteilen, die von den Bedienern während der Montage berührt werden. Bei diesen Teilen ist möglicherweise ein kontrollierter Radius erforderlich, nicht nur die Entfernung eines sichtbaren Grats.
Was bessere Schnittparameter beheben können
Vor dem Nachbearbeiten des Schneidprozesses muss dieser überprüft werden. Unzureichende Fokussierung, eine beschädigte Düse, instabiler Gasdruck oder die falsche Schnittgeschwindigkeit können zu Fehlern führen, die direkt an der Quelle behoben werden müssen. Das Nachschleifen jedes fehlerhaft geschnittenen Teils kaschiert das eigentliche Problem nur und verursacht zusätzliche Kosten.
Eine Prozessüberprüfung kann oft feine Grate und anhaftende Schlacken reduzieren, indem die folgenden Punkte überprüft werden.
- Fokusposition und Strahlausrichtung für das Material und die Dicke.
- Düsenzustand, Zentrierung und Abstand zum Blech.
- Reinheit, Druck und Durchflussstabilität des Hilfsgases.
- Schnittgeschwindigkeit, Laserleistung und Eckkontrolleinstellungen.
- Plattenqualität, Oberflächenverunreinigung und Planheit.
Eine gute Schneidtechnik sollte an erster Stelle stehen. Sie reduziert den Arbeitsaufwand für die Nachbearbeitungsmaschine und verlängert die Lebensdauer der Schleifmittel.
Wo die Optimierung des Schneidprozesses an ihre Grenzen stößt
Ein sauberer Schnitt genügt nicht allen nachfolgenden Anforderungen. Beispielsweise benötigt ein Gehäuse unter Umständen abgerundete Lochkanten vor der Kabelinstallation. Eine Edelstahlfrontplatte kann eine gleichmäßige, gebürstete Oberfläche erfordern. Bei einem pulverbeschichteten Bauteil sind möglicherweise abgerundete Ecken notwendig, damit die Beschichtung an den Kanten nicht dünn wird. Der Laser kann all diese Ergebnisse nicht durch Fokus- oder Gasdruckänderungen erzielen.
Entgraten, Kantenverrunden und Oberflächenbearbeitung sind unterschiedliche Aufgaben
Die Begriffe werden oft zusammengefasst, beschreiben aber unterschiedliche Ergebnisse.
- Durch das Entgraten werden die durch Schneiden, Stanzen, Scheren oder Prägen entstandenen Metallreste entfernt.
- Durch das Entfernen der Schlacke werden härtere Ablagerungen an der Unterseite thermisch geschnittener Teile abgelöst.
- Durch Kantenverrundung werden äußere Konturen und innere Löcher auf einen kontrollierten kleinen Radius abgerundet.
- Durch die Oberflächenbearbeitung werden Zunder und Flecken entfernt und eine gleichmäßige Maserung erzielt.
Ein Betrieb, der lediglich lose Schlacke entfernen muss, wählt möglicherweise ein anderes Verfahren als einer, der sichtbare Edelstahlpaneele herstellt. Musterteile geben schneller Aufschluss als eine lange Liste von Maschinenoptionen.
Wie sich unfertige Kanten auf den nächsten Arbeitsgang auswirken
Die Kosten für einen Grat entstehen selten in der Schneideabteilung. Sie treten erst später auf, wo sie schwerer zu finden und teurer zu beheben sind.
Handhabung und Montage
Scharfe Kanten schneiden in Handschuhe, zerkratzen benachbarte Teile und verlangsamen die manuelle Handhabung. Grate um Bohrungen können Befestigungselemente, Kabel oder eingebaute Bauteile beeinträchtigen. Bediener gleichen dies mit Feilen und Handschleifern aus, was eine weitere Fehlerquelle darstellt.
Schweißen und Biegen
Anhaftende Schlacke kann verhindern, dass ein Werkstück plan in einer Vorrichtung aufliegt. Erhabene Kanten verändern die Kontaktpunkte beim Biegen und erschweren die Passgenauigkeit vor dem Schweißen. Durch das Entfernen dieser Defekte entsteht eine reproduzierbare Referenzfläche für die nächste Maschine oder den nächsten Bediener.
Lackierung und Pulverbeschichtung
Beschichtungen neigen dazu, sich beim Aushärten von scharfen Kanten abzulösen. Ein kleiner, gleichmäßiger Radius vergrößert die Deckfläche und verringert die Gefahr einer dünnen, empfindlichen Kante an der Ecke. Oberflächenrückstände und lose Zunderschichten können die Haftung ebenfalls beeinträchtigen.
Manuelles Schleifen oder automatisches Entgraten?
Handwerkzeuge sind nach wie vor sinnvoll für Prototypen, gelegentliche Reparaturen und Teile, die nicht flach auf einem Förderband liegen können. Probleme entstehen, wenn die gleiche Nachbearbeitung an Hunderten von Teilen wiederholt wird. Ein Bediener übt unterschiedlich viel Druck aus. Kleine Löcher werden übersehen. Sichtbare Oberflächen weisen ungleichmäßige Kratzer auf. Die Produktivität hängt davon ab, wer gerade Schicht hat.
Eine automatische Metallentgratungsmaschine stellt Vorschubgeschwindigkeit, Schleifmittelgeschwindigkeit und Arbeitsspalt ein. Diese Steuerung bewirkt nicht, dass jedes Teil wie von Zauberhand identisch wird. Sie macht den Prozess jedoch messbar, sodass ein gutes Ergebnis in der Produktion zuverlässiger reproduziert werden kann.
Wie der WiseCut 1300BRBP die restliche Arbeit erledigt
Die 1300BRBP vereint drei Bearbeitungsstufen auf einer Arbeitsbreite von 1300 mm. Zwei breite Schleifbänder entfernen Schlackenpartikel, Zunder und größere Oberflächengrate. Acht Universalwalzenbürsten bearbeiten Außenkonturen und Bohrungskanten aus wechselnden Richtungen. Eine separate Drahtziehwalze erzeugt anschließend eine richtungsabhängige Oberflächengüte.
Stabile Fördertechnik für Kleinteile
Schleifmittel üben eine seitliche Kraft aus. Kleine oder leichte Teile können sich bewegen, wenn sie nicht fest auf dem Förderband gehalten werden. Die 1300BRBP nutzt eine Vakuum-Adsorptionsplattform und einen Ventilator für geeignete flache Bauteile aus Edelstahl, Aluminium, Kupfer und anderen Materialien. Der Standard-Vakuumgitterabstand beträgt 25 mm; für besonders kleine Werkstücke können dichtere oder stärkere Adsorptionsvarianten geprüft werden.
Die Einstellungen können dem jeweiligen Teil angepasst werden, es handelt sich nicht um ein allgemeines Rezept.
Der dokumentierte Bearbeitungsbereich liegt zwischen 0,8 und 80 mm Dicke, mit einer standardmäßigen Mindestteilgröße von 50 × 50 × 0,8 mm für nicht perforiertes Blech. Die Förderbandgeschwindigkeit ist von 0,5 bis 6 m/min einstellbar. Auch die Band- und Bürstengeschwindigkeiten sind regulierbar, sodass der Bediener die Gratbildung am Material und die gewünschte Oberflächengüte optimal anpassen kann.
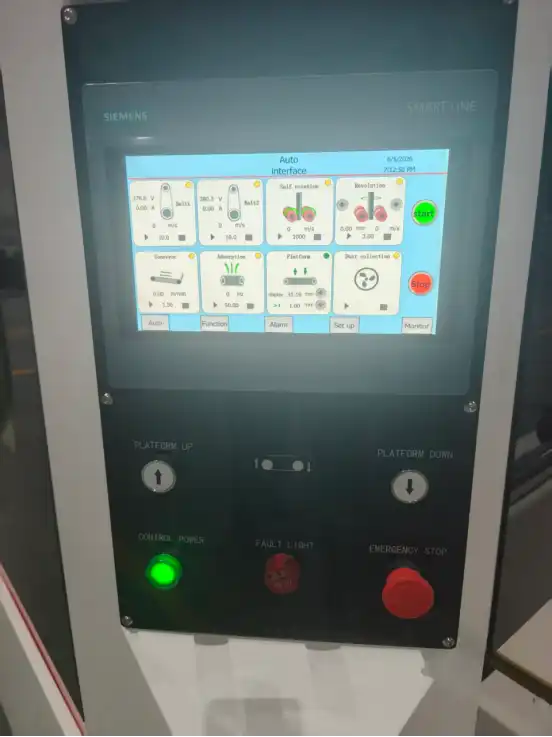
Ein 10-Zoll-Touchscreen von Siemens und eine Siemens-SPS zentralisieren Einstellungen, Betriebsdaten und Alarme. Die programmgesteuerte Verschleißkompensation trägt dazu bei, die Arbeitsposition auch bei Verschleiß der Verbrauchsmaterialien beizubehalten. Nach Prüfung der Materialzusammensetzung und der Staubbelastung kann die Maschine optional mit einem 7,5-kW-Nassentstauber ausgestattet werden.
Welche Teile eignen sich gut als Kandidaten?
Die Maschine ist für flache Blechbauteile ausgelegt, nicht für dreidimensionale, unregelmäßige Teile. Typische Anwendungsfälle sind lasergeschnittene Halterungen, Schaltschränke, Edelstahlplatten, Aluminiumabdeckungen, Kupferbauteile und gestanzte Platten mit Innenlöchern.
Der wichtigste Anwendungsfall ist eine wiederkehrende Familie von flachen Teilen, die sich bereits gut schneiden lassen, aber vor dem nächsten Bearbeitungsschritt noch sicherere Kanten, sauberere Oberflächen oder eine kontrollierte Maserung benötigen.
Testen Sie das Bauteil, bevor Sie ein Verfahren auswählen.
Materialbezeichnung und -dicke sind nur der Ausgangspunkt. WiseCut benötigt außerdem die Mindestteilgröße, den Öffnungsanteil, die Grathöhe, die Bohrungsgeometrie, die Anforderungen an den Oberflächenschutz und die gewünschte Kantenbeschaffenheit. Ein Testlauf zeigt dann, ob ein Durchgang ausreicht, welches Schleifmittel geeignet ist und ob die Standard-Vakuumplattform das Teil sicher fixiert.
Senden Sie WiseCut Ihre Zeichnungen und Muster
Bitte geben Sie das Material, den Dickenbereich, Fotos von Graten und die gewünschte Oberflächenbeschaffenheit an. Sehen Sie sich die Produktseite des WiseCut 1300BRBP an. oder Kontaktieren Sie WiseCut um eine Musterprüfung und Maschinenempfehlung zu vereinbaren.
Häufig gestellte Fragen zum Entgraten lasergeschnittener Teile
Diese Fragen tauchen oft auf, wenn ein Betrieb von manuellem Schleifen auf ein kontrolliertes Endbearbeitungsverfahren umstellt.
F: Muss jedes lasergeschnittene Teil entgratet werden?
A: Nein. Die Entscheidung hängt vom Gratgrad, der Handhabungssicherheit, den Anforderungen an den Kantenradius und dem nächsten Produktionsschritt ab.
F: Können optimierte Lasereinstellungen die gesamte Nachbearbeitung überflüssig machen?
A: Sie können Grate und Schlacke reduzieren, aber sie können nicht immer abgerundete Kanten oder eine gleichmäßig gebürstete Oberfläche erzeugen.
F: Worin besteht der Unterschied zwischen Gratentfernung und Kantenverrundung?
A: Durch das Entfernen des Grats wird überschüssiges Material abgetragen. Das gezielte Abrunden der Kanten erzeugt einen glatteren Radius entlang von Konturen und Bohrungen.
F: Kann eine automatische Maschine Aluminium- und Kupferteile bearbeiten?
A: Ja, wenn die Schleif- und Fördereinrichtung zum Material passt. Vakuumadsorption ist für geeignete, nichtmagnetische, flache Teile nützlich.
F: Wann ist manuelles Schleifen noch angebracht?
A: Sie ist nach wie vor nützlich für Prototypen, lokale Reparaturen und unregelmäßige dreidimensionale Teile, die nicht flach durch die Maschine transportiert werden können.
F: Welche Informationen werden für einen Probetest benötigt?
A: Bitte geben Sie Material, Dicke, Teilegröße, Lochmuster, Grathöhe, Oberflächenbeschaffenheit und die nach der Bearbeitung gewünschte Oberflächengüte an.


