

Pourquoi les pièces découpées au laser nécessitent-elles encore un ébavurage ?
Date : 31 juillet 2026 Vue : 491
La découpe est terminée. La pièce, souvent, ne l'est pas.
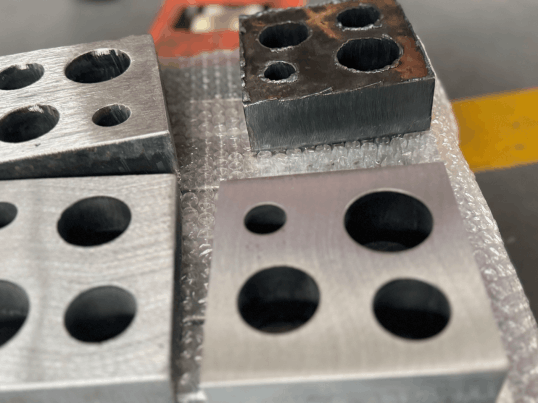
À quelques pas de distance, un panneau fraîchement découpé peut paraître impeccable. Mais dès qu'on le prend en main, l'aspect change. On peut y trouver un cordon de scories dur le long du bord inférieur, une bavure autour d'un trou percé, un angle vif qui accroche les gants, ou encore un grain de surface qui change de direction à mi-hauteur de la pièce.
Cela ne signifie pas automatiquement que la machine de découpe laser a mal fonctionné. Les paramètres de découpe, l'état du matériau et la géométrie de la pièce influent tous sur la qualité du bord. Même un processus stable peut ne pas répondre aux normes requises pour le revêtement, le soudage, l'assemblage ou les manipulations fréquentes.
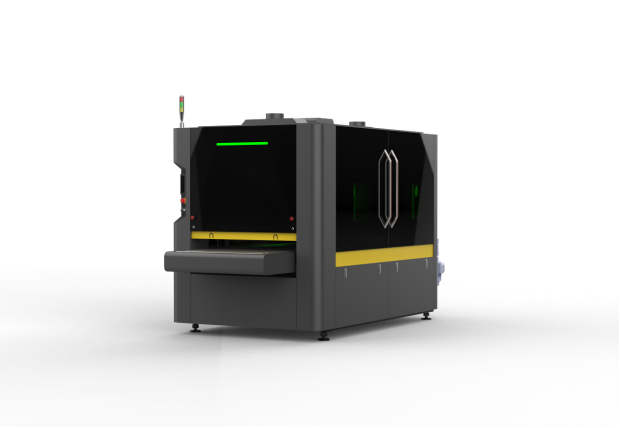
WiseCut intervient sur l'ensemble des opérations de découpe et de formage des métaux, notamment grâce à des machines de découpe laser à fibre, des machines de soudage laser, des machines de nettoyage laser, des presses plieuses CNC et des cintreuses électriques. L'ébavureuse de tôle 1300BRBP optimise ce flux de production en éliminant les défauts résiduels, en arrondissant les contours et en préparant les pièces planes pour l'étape suivante.
Pourquoi des bavures et des scories persistent-elles après la découpe laser ?
Un laser fait fondre la matière le long d'une fine rainure de découpe. Un gaz d'assistance évacue la majeure partie de la matière fondue hors de la saignée. Lorsque l'énergie fournie, le débit de gaz et la vitesse de déplacement sont bien adaptés, le bord peut être très net. En production, on obtient rarement un résultat aussi précis pour chaque contour, épaisseur et lot.
La chaleur et le métal en fusion laissent des défauts différents.
Le métal en fusion qui ne s'écoule pas de la saignée peut se solidifier sur le bord inférieur sous forme de scories. Un petit rebord peut également subsister à l'endroit où le faisceau entre, sort ou change de direction. L'épaisseur de la tôle, les angles aigus et les petites irrégularités internes ont tendance à rendre ces défauts plus visibles.
Le matériau a également son importance. L'acier au carbone découpé à l'oxygène se comporte différemment de l'acier inoxydable ou de l'aluminium découpés à l'azote. L'état de surface, l'usure de la buse, la position du foyer et la stabilité du gaz d'assistance peuvent modifier le résultat d'une opération à l'autre, même si le dessin reste inchangé.
Certaines arêtes vives font simplement partie de la géométrie.
Un bord carré découpé au laser peut être conforme au dessin et néanmoins difficile à manipuler. Ce problème est d'autant plus flagrant sur les panneaux d'accès, les armoires, les équipements de cuisine et les composants manipulés par les opérateurs lors de l'assemblage. Ces pièces peuvent nécessiter un rayon de courbure contrôlé, et non pas seulement l'élimination d'une bavure visible.
Quels sont les avantages de meilleurs paramètres de coupe ?
Avant d'ajouter une étape de finition, vérifiez le processus de découpe. Une mise au point incorrecte, une buse endommagée, une pression de gaz instable ou une vitesse inadéquate peuvent engendrer des défauts qu'il convient de corriger à la source. Le meulage systématique des zones mal découpées ne fait que masquer le problème réel et engendre des coûts supplémentaires.
Un examen du processus peut souvent réduire les bavures fines et les scories adhérentes en vérifiant les points suivants.
- Position de focalisation et alignement du faisceau en fonction du matériau et de l'épaisseur.
- État de la buse, centrage et distance par rapport à la feuille.
- Pureté du gaz d'assistance, stabilité de la pression et du débit.
- Réglages de vitesse de coupe, de puissance du laser et de contrôle des angles.
- Qualité de la plaque, contamination de surface et planéité.
Il faut privilégier une bonne technique de coupe. Cela réduit le travail restant à effectuer par la machine de finition et prolonge la durée de vie de l'abrasif.
Là où l'optimisation de la découpe atteint ses limites
Une découpe plus nette ne répond pas à toutes les exigences ultérieures. Un boîtier peut nécessiter des bords de trous arrondis avant l'installation des câbles. Un panneau avant en acier inoxydable peut exiger un grain brossé uniforme. Un composant revêtu de poudre peut nécessiter des angles adoucis afin que le revêtement ne s'amincisse pas sur les bords. Le laser ne peut pas obtenir tous ces résultats en modifiant la mise au point ou la pression du gaz.
L'ébavurage, l'arrondi des arêtes et la finition de surface sont des opérations différentes.
Ces termes sont souvent regroupés, mais ils décrivent des résultats distincts.
- L'ébavurage élimine les aspérités métalliques laissées par la découpe, le poinçonnage, le cisaillement ou l'estampage.
- L'élimination des scories permet de détacher les dépôts plus durs adhérant à la face inférieure des pièces découpées thermiquement.
- L'arrondi des bords adoucit les contours extérieurs et les trous intérieurs en un petit rayon contrôlé.
- La finition de surface élimine le tartre ou les marques et permet d'obtenir un grain directionnel régulier.
Un atelier qui a seulement besoin d'éliminer les scories non adhérentes peut opter pour un procédé différent de celui utilisé pour la production de panneaux en acier inoxydable apparents. Des échantillons de pièces permettent de se faire une idée plus rapidement qu'une longue liste d'options de machines.
Comment les bords non finis affectent l'opération suivante
Le coût d'une bavure se manifeste rarement au niveau de la machine de coupe. Il apparaît plus tard, où il est plus difficile à localiser et plus coûteux à réparer.
Manutention et assemblage
Les arêtes vives coupent les gants, rayent les pièces voisines et ralentissent la manipulation. Les bavures autour des trous peuvent gêner la fixation, le câblage ou les composants installés. Les opérateurs y remédient à l'aide de limes et de meuleuses portatives, ce qui introduit une autre source de variation.
Soudage et pliage
Les scories adhérentes peuvent empêcher une pièce de reposer à plat dans un dispositif de fixation. Les arêtes saillantes modifient les points de contact lors du pliage et rendent l'assemblage moins prévisible avant soudage. L'élimination de ces défauts permet d'obtenir une surface de référence plus reproductible pour la machine ou l'opérateur suivant.
Peinture et revêtement en poudre
Le revêtement a tendance à se décoller des arêtes vives lors de son séchage. Un petit rayon régulier permet à la finition de couvrir une plus grande surface et réduit le risque d'une ligne fine et fragile le long de l'angle. Les résidus de surface et les particules non adhérentes peuvent également nuire à l'adhérence.
Meulage manuel ou ébavurage automatique ?
L'outillage manuel reste pertinent pour les prototypes, les réparations ponctuelles et les pièces de formes irrégulières qui ne peuvent être disposées à plat sur une chaîne de production. Les problèmes surviennent lorsque la même opération de finition est répétée sur des centaines de pièces. Un opérateur appuie plus fort qu'un autre. De petits trous peuvent être oubliés. Les surfaces visibles présentent des rayures irrégulières. La productivité dépend de l'opérateur présent.
Une machine d'ébavurage automatique des métaux règle la vitesse d'avance, la vitesse de l'abrasif et l'écartement. Ce contrôle ne garantit pas l'uniformité des pièces par magie, mais il permet de mesurer le processus et ainsi de reproduire plus facilement un bon résultat obtenu sur un échantillon en production.
Comment la WiseCut 1300BRBP gère le reste du travail
La machine 1300BRBP combine trois étapes de finition sur une largeur de travail de 1300 mm. Deux larges bandes abrasives éliminent les scories, la calamine et les bavures superficielles importantes. Huit brosses à rouleaux universelles assurent le contact avec les contours extérieurs et les bords des trous, quelle que soit leur direction. Un rouleau de tréfilage séparé permet ensuite d'obtenir une finition de surface directionnelle.
Transport stable de matières sur de petites pièces
Les abrasifs exercent une force latérale. Les pièces petites ou légères peuvent se déplacer si le convoyeur ne les maintient pas fermement. Le modèle 1300BRBP utilise une plateforme d'adsorption sous vide et un ventilateur pour les composants plats en acier inoxydable, aluminium, cuivre et autres matériaux compatibles. L'espacement standard de sa grille d'aspiration est de 25 mm, mais des versions à adsorption plus dense ou plus puissante peuvent être envisagées pour les pièces de très petite taille.
Les paramètres peuvent suivre la pièce, et non une recette générique.
La plage de traitement documentée s'étend de 0,8 à 80 mm d'épaisseur, avec une dimension minimale standard de 50 × 50 × 0,8 mm pour les tôles non perforées. La vitesse du convoyeur est réglable de 0,5 à 6 m/min. Les vitesses de la bande et des brosses sont également ajustables, permettant à l'opérateur d'adapter la finition à l'ébavurage entrant et à la finition souhaitée.
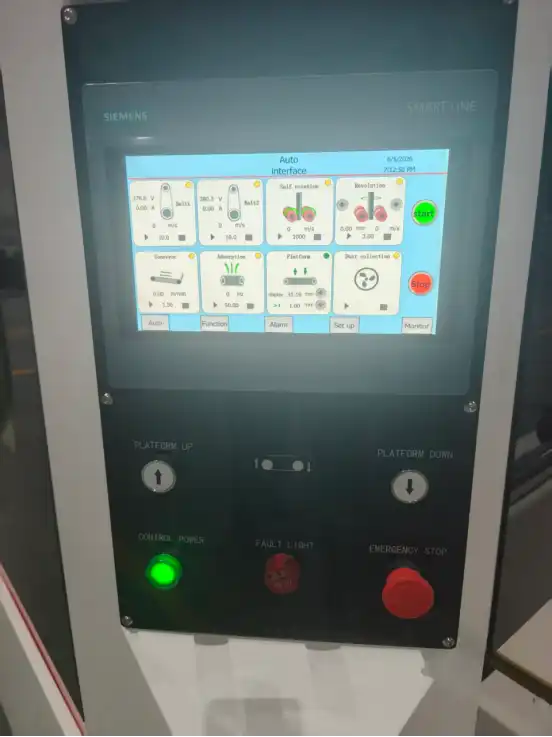
Un écran tactile Siemens de 10 pouces et un automate programmable Siemens centralisent les réglages, les données de fonctionnement et les alarmes. La compensation de l'usure abrasive, programmable, contribue au maintien de la position de travail malgré l'usure des consommables. La machine peut également être équipée, en option, d'un dépoussiéreur à voie humide de 7,5 kW, après analyse du mélange de matériaux et de la charge de poussière.
Quelles pièces sont de bonnes candidates ?
Cette machine est conçue pour les composants en tôle plane, et non pour les pièces tridimensionnelles irrégulières. Elle peut notamment traiter des supports découpés au laser, des boîtiers électriques, des panneaux en acier inoxydable, des couvercles en aluminium, des composants en cuivre et des plaques perforées.
Le cas d'utilisation le plus pertinent concerne une famille récurrente de pièces plates qui se coupent déjà bien, mais qui nécessitent tout de même des bords plus sûrs, des surfaces plus propres ou un grain contrôlé avant l'opération suivante.
Tester la pièce réelle avant de choisir un processus
Le nom et l'épaisseur du matériau ne sont que le point de départ. WiseCut a également besoin des dimensions minimales de la pièce, du pourcentage de surface non rectifiée, de la hauteur des bavures, de la géométrie des trous, des exigences de protection de surface et de l'état de bord souhaité. Un test sur échantillon permet ensuite de déterminer si une seule passe est suffisante, quel abrasif convient et si la plateforme à vide standard maintient la pièce de manière fiable.
Envoyez vos dessins et échantillons à WiseCut
Veuillez indiquer le matériau, la plage d'épaisseur, des photos des bavures et la finition souhaitée. Consultez la page produit WiseCut 1300BRBP ou contacter WiseCut organiser un examen de finition d'échantillon et une recommandation de machine.
FAQ sur l'ébavurage des pièces découpées au laser
Ces questions se posent souvent lorsqu'un atelier passe du meulage manuel à un processus de finition contrôlé.
Q : Chaque pièce découpée au laser nécessite-t-elle un ébavurage ?
R : Non. La décision dépend du niveau de bavure, de la sécurité de manipulation, des exigences relatives au rayon des bords et de l'étape de production suivante.
Q : Des réglages laser plus précis peuvent-ils éliminer toutes les finitions secondaires ?
A: Elles peuvent réduire les bavures et les scories, mais elles ne peuvent pas toujours fournir des bords arrondis ou une surface brossée uniforme.
Q : Quelle est la différence entre l'ébavurage et l'arrondi des bords ?
A : L'ébavurage élimine les aspérités. L'arrondi des bords crée délibérément un rayon plus lisse le long des contours et des trous.
Q : Une machine automatique peut-elle traiter des pièces en aluminium et en cuivre ?
R : Oui, lorsque le système d'abrasion et de convoyage est adapté au matériau. L'adsorption sous vide est utile pour les pièces plates non magnétiques appropriées.
Q : Quand le broyage manuel reste-t-il approprié ?
A: Cela reste utile pour les prototypes, les réparations locales et les pièces tridimensionnelles irrégulières qui ne peuvent pas passer à plat dans la machine.
Q : Quelles informations sont nécessaires pour un test d'échantillon ?
A : Indiquez le matériau, l'épaisseur, la taille de la pièce, le motif des trous, la hauteur des bavures, l'état de surface et la finition requise après usinage.


