

Geschwindigkeitsdiagramm für das Faserlaserschneiden von Kohlenstoffstahl, Edelstahl und Aluminium
Zeitpunkt: 18. September 2026 Aufrufe: 527
Eine Tabelle zur Schnittgeschwindigkeit von Faserlasern gibt Ihnen einen Richtwert für die Vorschubgeschwindigkeit in Abhängigkeit von Materialstärke und -qualität. Sie bietet jedoch keine universelle Produktionseinstellung. Laserleistung, Materialgüte, Blechtoleranz, Hilfsgas, Düse, Fokusposition, Schneidkopf und die angestrebte Kantenqualität beeinflussen das Ergebnis. Nutzen Sie die unten angegebenen Bereiche zur Planung und überprüfen Sie diese anschließend an der realen Maschine mit einem Testmuster.
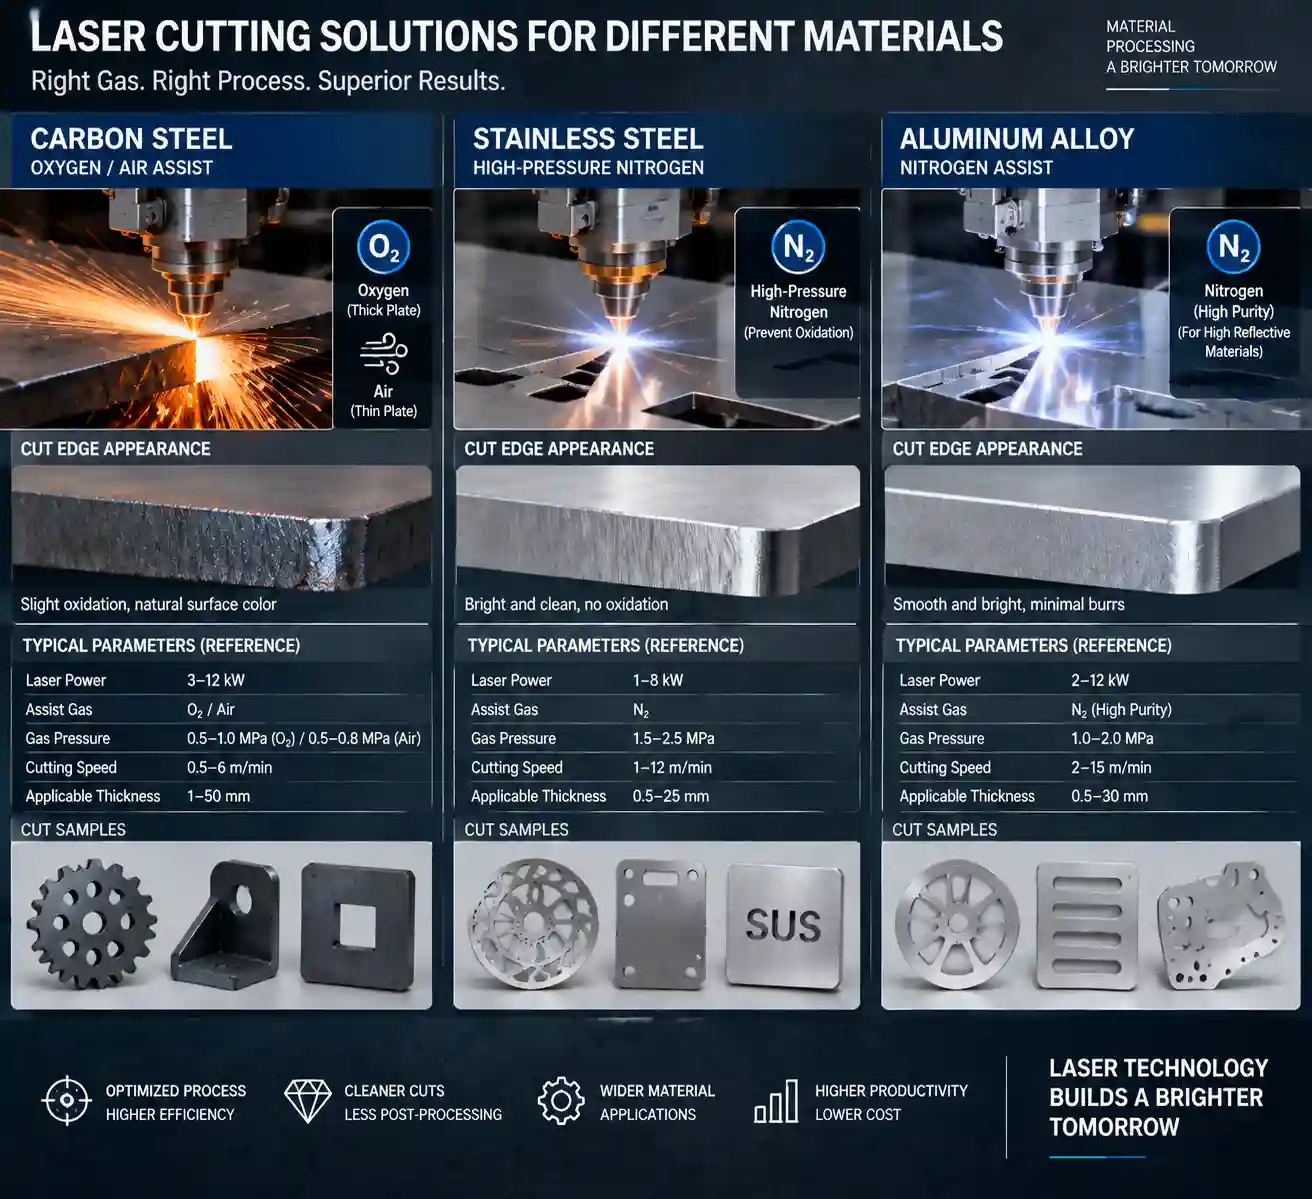
Wie liest man ein Diagramm zur Schnittgeschwindigkeit eines Faserlasers?
Die Schnittgeschwindigkeit ist die Vorschubgeschwindigkeit während des Schmelzens und Auswerfens des Materials durch den Strahl. Sie unterscheidet sich von der maximalen Leerlauf- oder Positioniergeschwindigkeit der Maschine. Durchstoßzeit, Beschleunigung, Ecksteuerung und Werkstückgeometrie beeinflussen ebenfalls die Ausbeute des fertigen Werkstücks.
Diagramme gruppieren Daten üblicherweise nach Laserleistung und Dicke. Dünne Bleche können mit hoher Vorschubgeschwindigkeit bearbeitet werden, während dickere Platten mehr Energie pro Millimeter und einen geringeren Vorschub benötigen. Bei gleicher nomineller Dicke kann das Schnittverhalten je nach Materialqualität, Oberflächenbeschaffenheit oder Reflexionsgrad variieren.
Behandeln Sie ein veröffentlichtes Diagramm als Prozessfenster. Beginnen Sie in der Nähe der Mitte des empfohlenen Bereichs, schneiden Sie eine kurze Testlinie oder einen Teststreifen und überprüfen Sie Penetration, Schlacke, Schnittfugenbreite und Hitzefärbung, bevor Sie ein Produktionsprogramm freigeben.
Referenzgeschwindigkeitstabelle für Kohlenstoffstahl, Edelstahl und Aluminium
Die Tabelle dient als allgemeine Planungshilfe für die Bearbeitung von Flachplatten mit Faserlasern. Die Werte stellen grobe Richtwerte dar; die tatsächlichen Produktionsergebnisse erfordern Maschinentests. Sie setzen eine saubere Platte, einen korrekt ausgerichteten Schneidkopf, eine geeignete Gaszufuhr und eine für die übliche Fertigung angemessene Qualitätsvorgabe voraus. Bitte bestätigen Sie die genauen Spezifikationen mit Ihrem Maschinenlieferanten.
|
Material und Hilfsgas |
Dicke |
Typische Leistungsklasse |
Anfahrgeschwindigkeitsbereich* |
|
Kohlenstoffstahl, Sauerstoff oder Luft |
1–3 mm |
1,5–3 kW |
3.000–10.000 mm/min |
|
Kohlenstoffstahl, Sauerstoff |
4–8 mm |
3–6 kW |
1.200–4.500 mm/min |
|
Kohlenstoffstahl, Sauerstoff |
10–16 mm |
6–12 kW |
500–1800 mm/min |
|
Edelstahl, Stickstoff |
1–3 mm |
1,5–3 kW |
2.500–8.000 mm/min |
|
Edelstahl, Stickstoff |
4–8 mm |
3–6 kW |
900–3.500 mm/min |
|
Edelstahl, Stickstoff |
10–16 mm |
6–12 kW |
300–1400 mm/min |
|
Aluminium, Stickstoff oder Luft |
1–3 mm |
1,5–3 kW |
3.000–9.000 mm/min |
|
Aluminium, Stickstoff oder Luft |
4–8 mm |
3–6 kW |
1.000–4.000 mm/min |
|
Aluminium, Stickstoff oder Luft |
10–16 mm |
6–12 kW |
300–1.500 mm/min |
*Planungsbereiche. Die tatsächliche Geschwindigkeit hängt von der Legierung, dem Reflexionsgrad, der Laserquelle, dem Düsendurchmesser, dem Fokus, dem Gasdruck und der Gasreinheit, der Durchstoßstrategie und der geforderten Kantenqualität ab. Ein 20-kW-System kann dickere Materialien bearbeiten, jedoch führt eine höhere Leistung nicht bei jedem Dünnblechprozess zu einer proportional höheren Geschwindigkeit.
Bei Kohlenstoffstahl bewirkt Sauerstoff eine exotherme Reaktion, die das Eindringen fördert und den Gasverbrauch senken kann. Stickstoff oder Luft eignen sich, wenn Oberflächenoxidation ein Problem darstellt. Edelstahl wird üblicherweise mit Stickstoff behandelt, um die Schneide vor Oxidation zu schützen. Aluminium reflektiert mehr Energie und leitet Wärme schnell, daher sind Fokus, Düsenzustand und Durchstoßstabilität besonders wichtig.
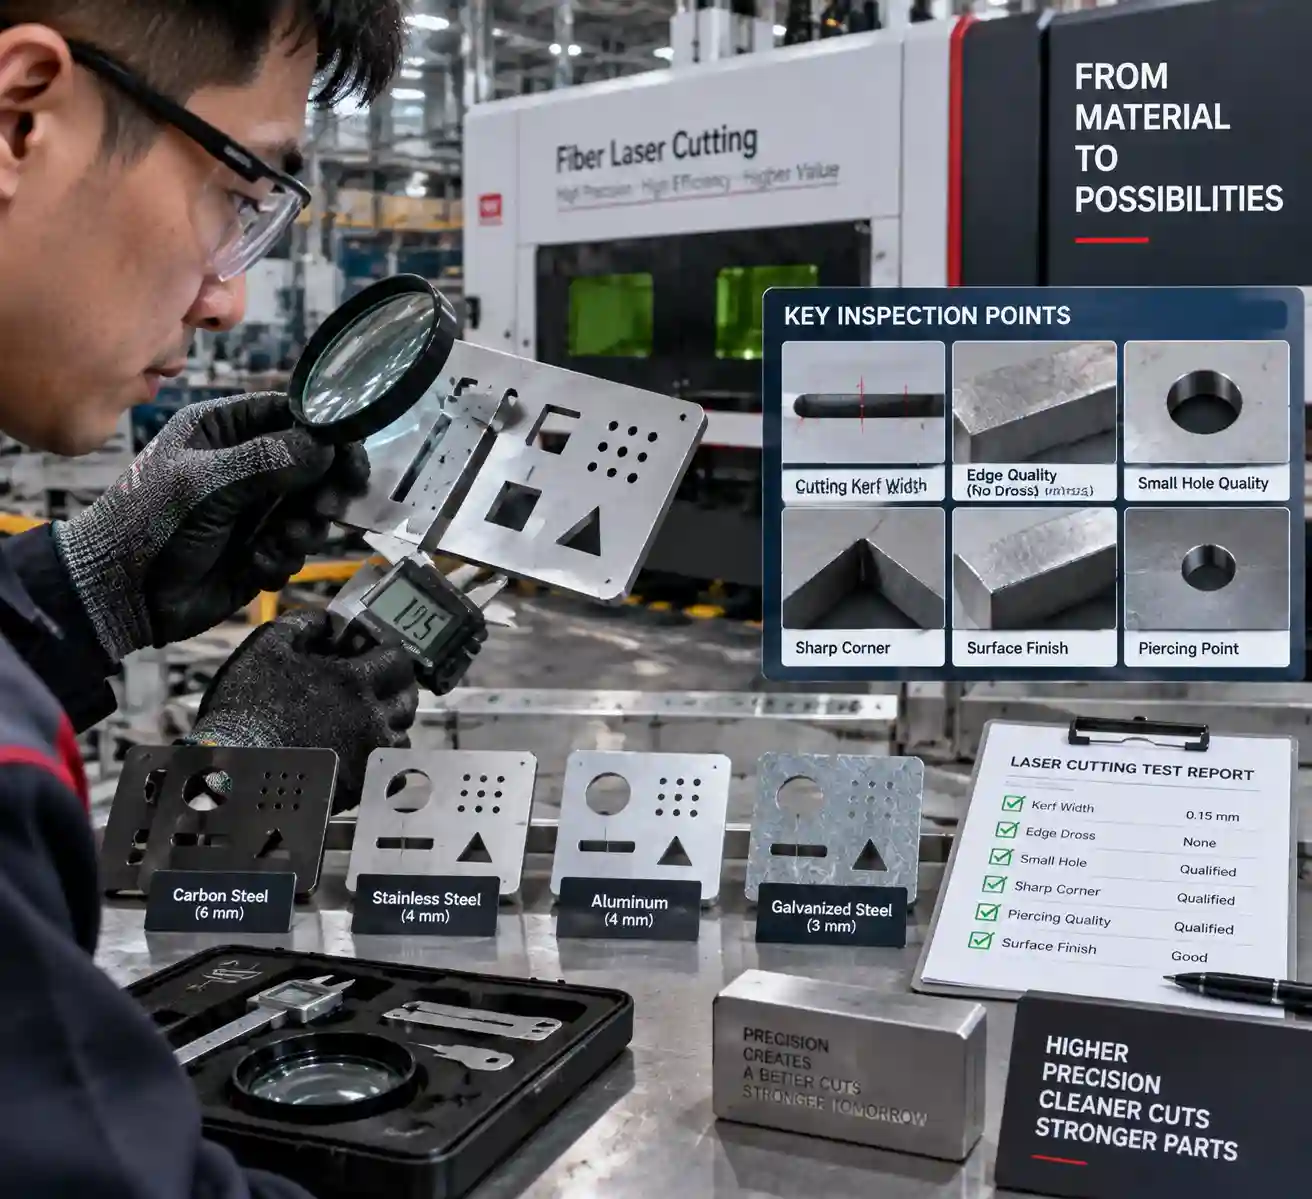
Laserschneidparameter, die die Geschwindigkeit in der Praxis beeinflussen
Laserleistung und Materialstärke
Die Leistung bestimmt die verfügbare Energie, während die Materialstärke festlegt, wie viel Material erhitzt und abgeführt werden muss. Eine höhere Leistung kann den nutzbaren Drehzahlbereich erweitern, insbesondere bei mittleren und dicken Blechen. Korrekter Fokus und Gasdurchfluss sind weiterhin erforderlich. Wählen Sie die Leistungsklasse anhand der Materialstärke, die Sie täglich schneiden, und der gesamten Bandbreite an Materialstärken. Eine einzelne maximale Materialstärke als alleinige Grundlage für die Auswahl ist unzureichend.
Gasunterstützung, Düse und Fokus
Das Hilfsgas entfernt geschmolzenes Metall aus der Schnittfuge. Gasart, Druck, Reinheit und Düsendurchmesser beeinflussen die Schnittstabilität. Eine teilweise verstopfte Düse kann selbst bei angemessener Schnittgeschwindigkeit zu Schlackebildung führen. Die Fokusposition verändert die Energiedichte im Blech; verwenden Sie das Prozessfenster des Schneidkopfherstellers als Ausgangsreferenz und dokumentieren Sie jede Anpassung.
Kantenqualität, Schlacke und Wärmeeintrag
Die Schnittgeschwindigkeit ist sowohl für die Qualität als auch für den Durchsatz entscheidend. Ist sie zu hoch, kann der Strahl ungeschnittene Stege, starke Schlackenbildung am Werkstückboden oder raue Kanten hinterlassen. Ist sie zu niedrig, kann die Wärmeeinbringung die Schnittfuge verbreitern, Verfärbungen verstärken und feine Details beschädigen. Ecken und kurze Konturen erfordern ein spezifisches Beschleunigungs- und Leistungsverhalten; daher ist ein Test in gerader Linie nicht für jedes Bauteil repräsentativ.
Wenn ein Diagrammwert instabile Ergebnisse liefert, ändern Sie jeweils nur eine Variable. Bestätigen Sie die Blechqualität und -dicke, prüfen Sie das Schutzfenster und die Düse, kontrollieren Sie die Gaszufuhr und passen Sie dann die Geschwindigkeit in kleinen Schritten an. Notieren Sie die Einstellungen zusammen mit Materialerhitzung, Gaszufuhr, Düse, Fokus und Ergebnisqualität.
Wie lässt sich die Schnittgeschwindigkeit in der Werkstatt optimieren?
- 1. Identifizieren Sie die genaue Materialgüte, Dicke, Oberflächenbeschichtung und Charge. 2. Bestätigen Sie die Laserleistung, den Schneidkopf, den Düsentyp, den Düsendurchmesser und die Fokusreferenz. 3. Stellen Sie das empfohlene Hilfsgas ein und überprüfen Sie den Druck an der Maschine und am Regler. 4. Schneiden Sie ein Teststück mit einer geraden Linie, einem kleinen Loch und einer Ecke. 5. Prüfen Sie die Ober- und Unterkanten auf Durchdringungen, Schlacke, Riefen, Grate und Verfärbungen. 6. Passen Sie die Geschwindigkeit oder Leistung schrittweise an und wiederholen Sie den Vorgang mit demselben Teststück. 7. Speichern Sie das freigegebene Rezept mit Datum, Material, Dicke, Hilfsgas, Düse, Fokus und Bedienerhinweisen.
Diese Aufzeichnung spiegelt Ihre Bezugsquelle, Optik, den Wartungszustand und Ihr Qualitätsziel wider. Wenn die Produktionsdicke nahe an der Maschinengrenze liegt, fordern Sie einen Testschnitt beim Lieferanten an und vergleichen Sie diesen mit dem Wert in der Broschüre.
Auswahl eines Faserlasers für Ihre Dickenmischung
Erstellen Sie ein Dickenhistogramm Ihrer Arbeit der letzten Monate. Notieren Sie den prozentualen Anteil dünner Bleche, mittlerer Bleche und gelegentlicher schwerer Aufträge und vergleichen Sie die Geschwindigkeit bei diesen täglichen Dicken. Überprüfen Sie außerdem die Bettgröße, die Beladungsmethode, den Arbeitszyklus, die Gasverfügbarkeit, die Absaugung und die Fähigkeit der Steuerung, das Durchstechen und die Höhenverfolgung zu regeln.
Auf der offiziellen Produktseite von WiseCut wird die Hochleistungs-Faserlaserschneidanlage WT-12025 mit Vollabdeckung, einem Laserleistungsbereich von 6.000–30.000 W, dem Steuerungssystem FSCUT8000E und dem Autofokuskopf BOCI BLT662 aufgeführt. Die Seite gibt eine maximale Leerlaufgeschwindigkeit von 120 m/min an – eine Positioniervorgabe, die sich von der Materialschnittgeschwindigkeit unterscheidet. Weiterhin werden Anwendungsbereiche für Edelstahl, Kohlenstoffstahl, legierten Stahl, Aluminiumlegierungen, verzinktes Blech, aluminisiertes Zinkblech, andere Metallplatten und Stahlrohre beschrieben.
Auf derselben Seite finden sich in der Beschreibung und den Spezifikationen unterschiedliche Angaben zur maximalen Dicke. Diese Werte sind modell- und testbedingungsspezifisch und müssen schriftlich bestätigt werden. Informationen zu Produktoptionen und Maschinenumfang finden Sie in der Dokumentation. Faserlaserschneidmaschinen Kategorie und die Hochleistungs-Vollabdeckungs-Faserlaserschneidmaschine Seite.
Fazit: Aus einer Tabelle ein geprüftes Schnittrezept erstellen
Eine Tabelle zur Schnittgeschwindigkeit von Faserlasern hilft Ihnen, die Leistungsklasse und die ersten Testeinstellungen abzuschätzen. Die Produktionsrezeptur ergibt sich aus kontrollierten Versuchen, die auf Ihr Material, Gas, Düse, Fokus, Geometrie und Schnittkantenstandard abgestimmt sind. Trennen Sie die Schnittgeschwindigkeit von der Leerlaufdrehzahl der Maschine und der maximalen Materialstärke.
WISECUT BEIJING WISECUT LTD vertreibt Faserlaserschneidmaschinen mit konfigurierbaren Leistungsklassen und dokumentierten Steuerungs- und Schneidkopfoptionen. Beim Vergleich einer Maschine senden Sie dem Anbieter bitte Ihre Materialsorten, die tägliche Materialstärke, die Blechgröße, die bevorzugte Gaszufuhr, die angestrebte Kantenqualität sowie Beispieldateien. WiseCut-Kontaktteam Anschließend kann eine geeignete Konfiguration bestätigt und festgestellt werden, bei welchen Geschwindigkeits- und Dickenangaben ein Testschnitt erforderlich ist.
FAQ (häufig gestellte Fragen)
Frage 1: Welche Schnittgeschwindigkeit ist für Kohlenstoffstahl mit einem Faserlaser optimal?
A: Es gibt kein optimales Preis-Leistungs-Verhältnis. Beginnen Sie mit dem Bereich in der Tabelle für Ihre Schichtdicke und Leistung und passen Sie dann Sauerstoff- oder Luftzufuhr, Fokus und Geschwindigkeit an die Eindringtiefe und die Schlackenbildung auf dem Papier an.
Frage 2: Warum benötigt Edelstahl andere Laserschneidparameter?
A: Edelstahl wird üblicherweise mit Stickstoff behandelt, um Oxidation zu verhindern und die Kanten zu schützen. Legierung, Dicke, Gasreinheit, Düse und Fokus beeinflussen den nutzbaren Drehzahlbereich; daher sollte ein Rezept für Kohlenstoffstahl nicht direkt übernommen werden.
Q3: Kann die gleiche Geschwindigkeitstabelle für Faserlaser auch für Aluminium verwendet werden?
A: Verwenden Sie speziell für Aluminium entwickelte Reihen als Ausgangspunkt. Reflexionsvermögen und hohe Wärmeleitfähigkeit beeinflussen das Durchdringen und die Wärmeabfuhr. Überprüfen Sie daher Düsenausrichtung, Fokus, Gaszufuhr und Geschwindigkeit mit einem Teststreifen.
Q4: Entspricht eine Maschinengeschwindigkeit von 120 m/min der Schnittgeschwindigkeit?
A: Nein. Die angegebene Leerlaufgeschwindigkeit von 120 m/min beschreibt die Kopfbewegung während der Positionierung. Die Schnittgeschwindigkeit ist geringer und hängt von der Materialstärke, der Leistung, dem Gaseinsatz, der Geometrie und den Anforderungen an die Schnittkantenqualität ab.
Frage 5: Wie überprüft man einen Wert aus einer Geschwindigkeitstabelle vor der Produktion?
A: Schneiden Sie einen wiederholbaren Teststreifen mit dem exakt gleichen Material und der gleichen Dicke, prüfen Sie die Eindringtiefe und den Randzustand, passen Sie jeweils einen Parameter an und speichern Sie das genehmigte Rezept mit Gas, Düse, Fokus und Datum.


